Nederlands


Bekeken: 0 Auteur: Site-editor Publicatietijd: 24-08-2026 Herkomst: Locatie
Het kiezen van de maat mesh is niet alleen een technisch detail.
Een verkeerd bereik kan energie verspillen, de opbrengst verlagen en de poederkwaliteit schaden.
Voor de meeste PE/PP-verpulveraar toepassingen is 20–80 mesh het praktische industriële bereik.
Het geeft PE en PP poeder voldoende fijnheid voor soepel smelten.
Tegelijkertijd helpt het de machinedoorvoer en de verwerkingsveiligheid te beschermen.
In dit bericht leer je waarom dit bereik mede mm is.
We leggen ook mesh -naar-micron-conversie, applicatiebehoeften en tips voor het selecteren van kopers uit.
Changzhou Maoyue Intelligent Equipment Co., Ltd. ondersteunt de poederproductie van PE / PP , de recycling van plastic schroot en de verwerking van plasticvermalers.
Voor de meeste poederklussen met PE en PP is 20–80 mesh geen willekeurige instelling. Het is een praktisch assortiment dat is opgebouwd rond echte fabrieksproblemen. Kopers hebben poeder nodig dat fijn genoeg is om goed te smelten, maar niet zo fijn dat het de hele lijn vertraagt. A PE/PP-verpulveraar moet tegelijkertijd ook de warmte, de output, de vloeibaarheid en de veiligheid regelen. Zie het zo: de poedergrootte heeft invloed op bijna elke volgende stap. Het verandert hoe hars smelt, hoe snel de machine werkt, hoe stabiel het poeder stroomt en hoe veilig de werkplaats blijft. Dat is de reden waarom veel industriële gebruikers binnen het 20-80 mesh venster blijven in plaats van op zoek te gaan naar het fijnste poeder dat mogelijk is.
Mesh Bereik |
Ongeveer. Deeltjesgrootte |
Co mm over gebruik |
Belangrijkste voordeel |
20–30 mesh |
Grover poeder |
Recycling en compounding |
Hogere output en gemakkelijker mengen |
30–40 mesh |
Middelmatig poeder |
Rotatiegieten |
Betere doorstroming en soepele fusie |
60–80 mesh |
Fijn poeder |
Masterbatch en coating |
Betere spreiding en oppervlakteafwerking |
PE en PP dragen warmte niet erg snel over. Als de deeltjes te groot zijn, kan de buitenkant eerst zacht worden, terwijl de binnenkant gedeeltelijk ongesmolten blijft. Dit kan zwakke plekken, ruwe oppervlakken of een ongelijkmatige materiaalstructuur in het eindproduct veroorzaken. Een geschikte mesh grootte zorgt ervoor dat elk deeltje de warmte gelijkmatiger absorbeert. Bij rotatiegieten, extrusie of compounderen maakt dit de smelt stabieler. Het helpt ook om niet-gesmolten plekken, luchtspleten en zichtbare defecten te verminderen. Voor kopers is dit van belang omdat een slechte poederkwaliteit vaak op een vormprobleem lijkt. In werkelijkheid kan het probleem al in de verpulveringsfase beginnen. Een goed afgestelde PE/PP-verpulveraar helpt deze verborgen problemen te voorkomen voordat de productie begint.
Fijnere poeder klinkt aantrekkelijk, maar er zijn altijd kosten aan verbonden. Het vermalen van PE en PP van pellets of vlokken tot 40 mesh is veel gemakkelijker dan het naar 80 mesh of verder te duwen. De machine heeft meer snijtijd, meer energie en meer belasting van de Maalschijven nodig. In de dagelijkse productie betekent dit dat de productie snel kan dalen als de doelstelling mesh te fijn wordt. Het kan ook de slijtage van Snijgereedschappen vergroten en de onderhoudskosten verhogen. Dat is de reden dat ervaren fabrieken de grootte meestal afstemmen op de werkelijke behoefte verderop in de mesh . Een eenvoudige regel werkt goed:
Gebruik grover poeder als snelheid en bulkverwerking belangrijk zijn. Recycling en compounding vereisen vaak meer stabiele voeding dan ultrafijn poeder. In deze gevallen kan 20–30 mesh de productie efficiënt houden.
Gebruik medium poeder wanneer stroming en fusie in evenwicht moeten blijven. Rotatiegieten werkt vaak goed rond de 30–40 mesh . Het poeder kan in de vormhoeken terechtkomen en toch gelijkmatig smelten.
Gebruik fijn poeder alleen als de toepassing dit echt nodig heeft. Masterbatch en coating hebben mogelijk 60–80 mesh nodig voor een betere dispersie. Fijner werken kan kosten met zich meebrengen zonder het eindresultaat te verbeteren.
PE en PP zijn gevoelig voor hitte tijdens het malen. Wanneer het poeder te fijn wordt gedrukt, stijgt de wrijving in de maalkamer. Die hitte kan het plastic zacht maken voordat het de machine verlaat. Zodra dit gebeurt, kan het materiaal uitsmeren, aan de messen blijven plakken of kleine klontjes vormen. Het kan ook een deel van zijn oorspronkelijke fysieke eigenschappen verliezen. De operator kan een lagere opbrengst, een onstabiele poedergrootte of materiaalophoping rond het maalgebied waarnemen. Dit is één van de redenen waarom Changzhou Maoyue Intelligent Equipment Co., Ltd. zich richt op op elkaar afgestemde verpulveringsapparatuur, Maalschijven en Snijgereedschappen . Een goed machineontwerp helpt de hitte en de snijstabiliteit onder controle te houden. Toch blijft het juiste doel mesh belangrijk voor de productie op de lange termijn.
Poeder fijner dan 80 mesh kan moeilijker te verwerken zijn. Het kan statische elektriciteit vasthouden, aan elkaar plakken of een brug vormen in trechters. Zodra de stroom onstabiel wordt, kan het toevoersysteem verstopt raken en kan de volgende productielijn stoppen. Fijn plastic stof in de lucht brengt ook veiligheidsproblemen met zich mee. In een drukke fabriek gaat stofbeheersing niet alleen over reinheid. Zeer fijne deeltjes kunnen het explosierisico vergroten als de ventilatie, opvang en aarding slecht zijn. Om deze reden is 20–80 mesh voor veel industriële gebruikers een veiligere en evenwichtigere keuze. Het biedt voldoende oppervlakte voor verwerking, terwijl het poeder gemakkelijker kan worden verplaatst, ingevoerd, opgeslagen en gecontroleerd tijdens de productie van plasticpoeder PE / PP .
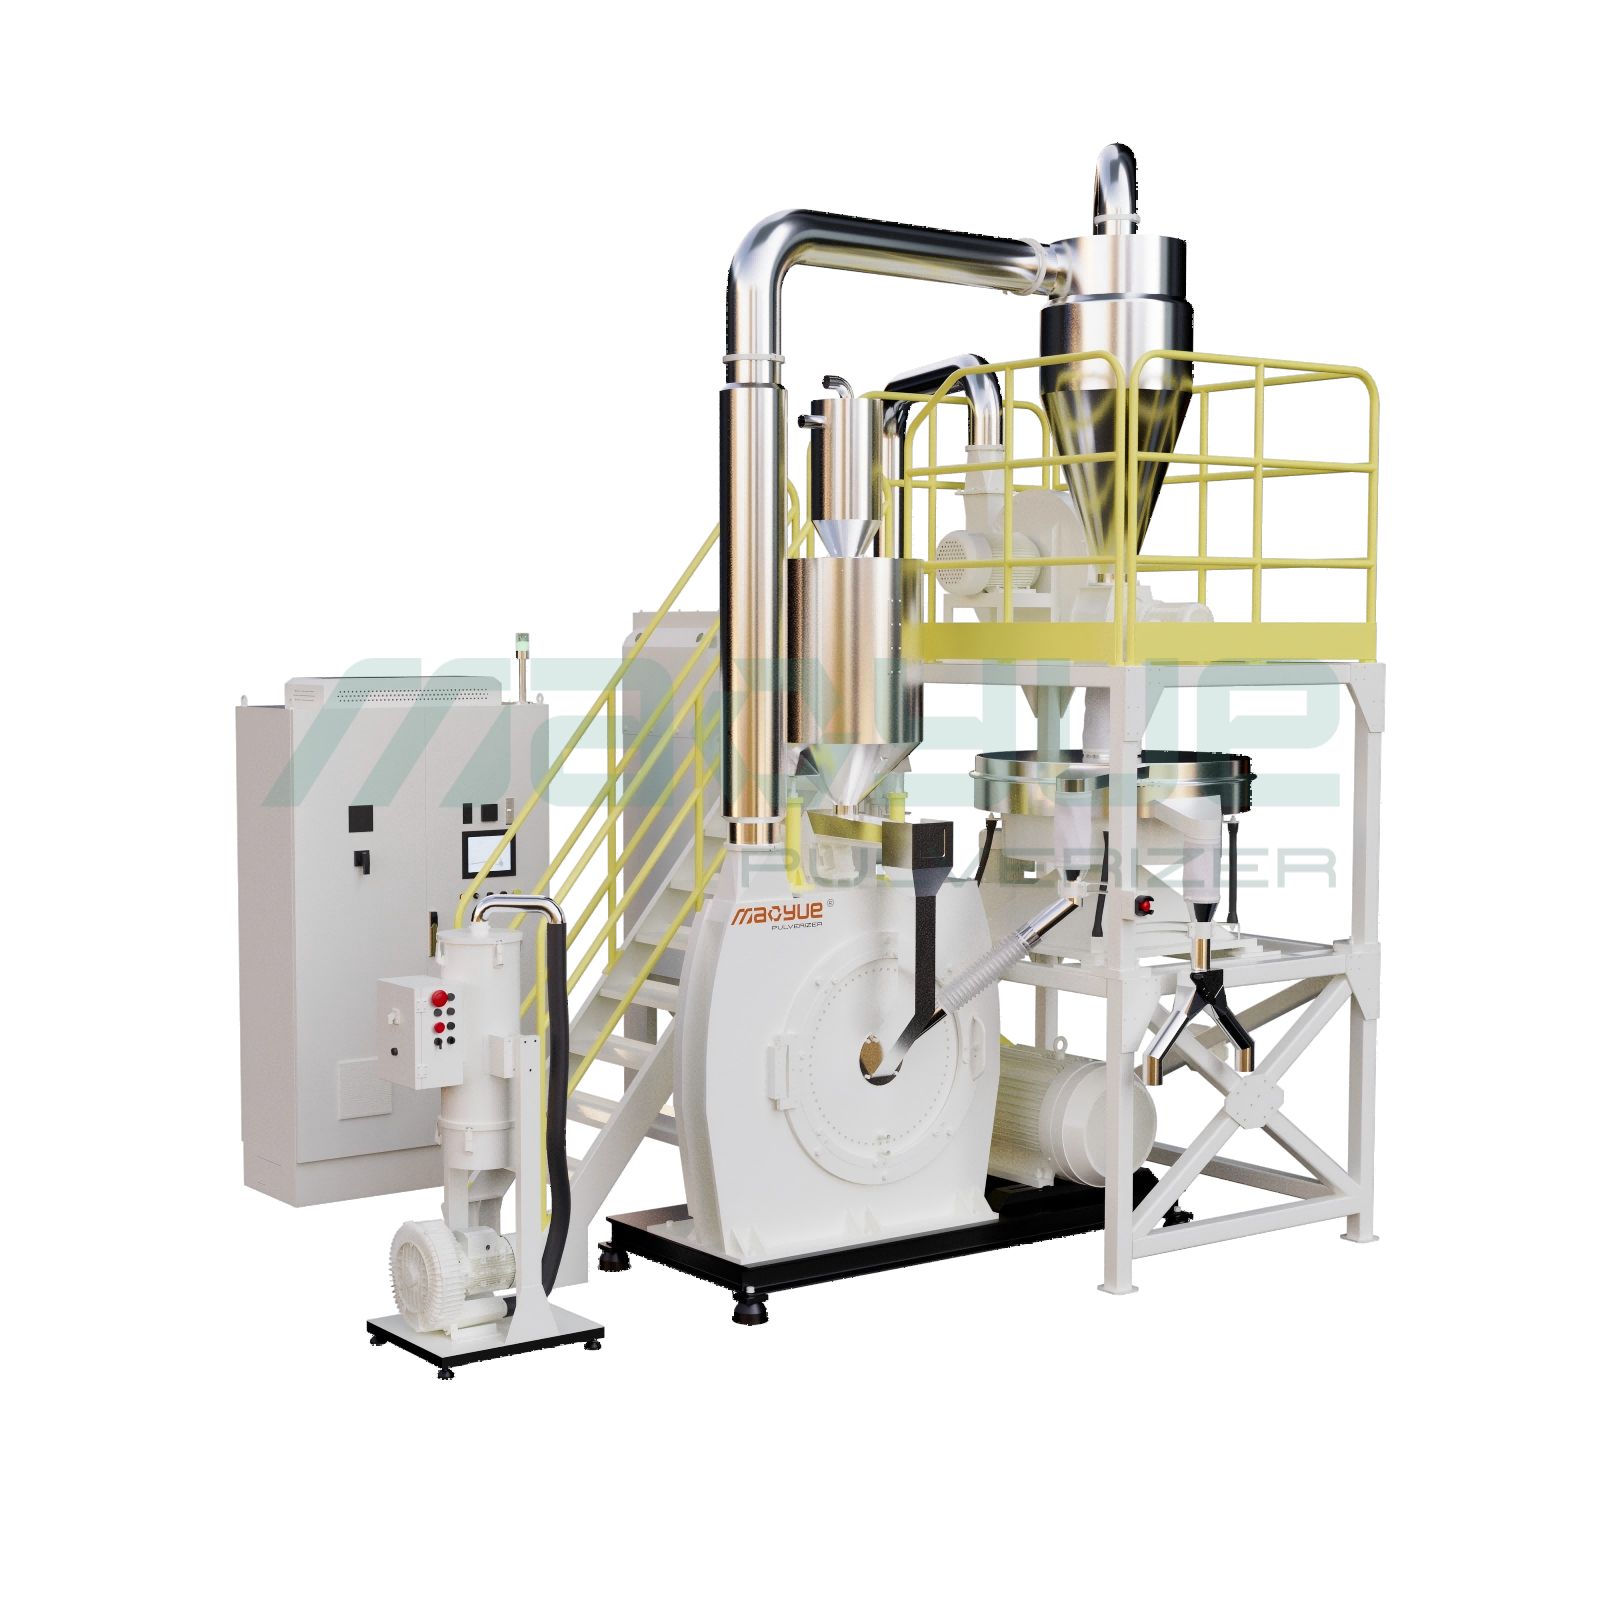
Een PE/PP-verpulveraar speelt een belangrijke rol bij de poederfijnheid, maar is niet de enige factor. De uiteindelijke mesh grootte hangt ook af van de harskwaliteit, de vorm van het toevoermateriaal, de staat van het gereedschap, de machine-instelling en de hittebeheersing. Als één onderdeel instabiel is, kan het poeder ongelijkmatig worden, zelfs als de machine zelf goed gebouwd is.
In de echte productie concentreren veel kopers zich alleen op het doelnummer mesh . Dat is riskant. Een 40 mesh doelwit kan zich anders gedragen bij het verwerken HDPE vlokken, LDPE filmresten of PP injectieafval. Voordat we de machine aanpassen, moeten we dus eerst naar het materiaal en de arbeidsomstandigheden kijken.
Factor |
Wat het beïnvloedt |
Co mm over productierisico |
Materiaalsoort |
Maalgedrag en poederstroom |
Ongelijke deeltjesgrootte |
Toestand van het voer |
Voederstabiliteit en poederconsistentie |
Verstopping of onstabiele uitvoer |
Kwaliteit van het gereedschap |
Snijnauwkeurigheid en mesh controle |
Grof poeder of lage capaciteit |
Snelheid en temperatuur |
Fijnheid en warmteontwikkeling |
Agglomeratie of materiële schade |
Verschillende polymeren slijpen niet op dezelfde manier. HDPE is meestal taaier, dus er kan een grotere snijkracht en een stabiele schijfprecisie nodig zijn. LDPE is zachter en kan gemakkelijker plakkerig worden als de warmte zich ophoopt in de maalkamer.
PP heeft vaak een betere stijfheid dan LDPE , zodat het onder de juiste instellingen schoner tot poeder kan breken. Maar het cijfer is nog steeds belangrijk. Gerecycled PP schroot kan zich anders gedragen dan schone PP pellets, vooral als het vulstoffen, kleurstoffen of gemengd afval bevat.
Voor kopers betekent dit dat één PE/PP-verpulveraar mogelijk voor elk materiaal verschillende instellingen nodig heeft. Het doel mesh kan hetzelfde blijven, maar de snelheid, voedingssnelheid en koeling moeten mogelijk worden aangepast. Dit is waar proefslijpen zeer nuttig wordt vóór massaproductie.
De vorm van het voedermiddel heeft een direct effect op de consistentie van het poeder. Pellets worden vaak gelijkmatiger ingevoerd, terwijl vlokken, restjes en gemalen gerecyclede stukken in grootte kunnen variëren. Wanneer de voeding ongelijkmatig is, krijgt de machine een onstabiele belasting en kan de poedergrootte verschuiven.
Schoon en droog materiaal is ook belangrijk. Vocht kan ervoor zorgen dat het poeder aan elkaar plakt, vooral tijdens het fijnmalen. Stof, labels, metalen en andere onzuiverheden kunnen Maalschijven beschadigen of donkere vlekken in het uiteindelijke poeder veroorzaken.
Voordat fabrieken PE of PP materiaal gebruiken, moeten ze een paar basisprincipes controleren:
Houd de voergrootte zo consistent mogelijk. Te grote stukken afval kunnen plotselinge veranderingen in de lading veroorzaken. Kleinere en schonere stukken zorgen ervoor dat de vergruizer gelijkmatiger werkt.
Verwijder vocht voordat u gaat malen. Nat materiaal kan de poederstroom verminderen en kleven veroorzaken. Droogvoer ondersteunt ook een betere controle mesh .
Vermijd harde verontreinigingen. Metaal of zand kunnen de snijkanten snel beschadigen. Zodra de gereedschapsrand slijt, neemt de poederkwaliteit snel af.
Slijpschijven en Snijgereedschappen bepalen hoe zuiver PE en PP worden geslepen. Scherpe, nauwkeurige en slijtvaste gereedschappen kunnen een stabieler mesh bereik produceren. Versleten gereedschap kan het plastic scheuren, wrijven of verhitten in plaats van het schoon te snijden.
Daarom is de kwaliteit van het gereedschap net zo belangrijk als het motorvermogen. Als de schijfopening niet stabiel is of de snijkant niet langer scherp is, kan het poeder gemengd van grootte worden. Ook kan de opbrengst afnemen omdat de machine meer tijd nodig heeft om dezelfde fijnheid te bereiken.
Regelmatig onderhoud mag niet worden overgeslagen. Operators moeten de slijtage van het gereedschap inspecteren, de materiaalophoping verwijderen en versleten onderdelen op tijd vervangen. Changzhou Maoyue Intelligent Equipment Co., Ltd. richt zich op kunststoffreesmachines Maalschijven , Snijgereedschappen en bijpassende verpulveringsapparatuur, waardoor kopers de poederproductie stabieler kunnen houden.
De machinesnelheid beïnvloedt zowel de fijnheid als de hitte. Een hogere snelheid kan helpen om fijner poeder te produceren, maar het zorgt ook voor meer wrijving. Als de hitte te veel stijgt, kan PE of PP zacht worden, uitsmeren of aan het schuuroppervlak blijven plakken.
Temperatuurbeheersing is vooral belangrijk bij het targeten van fijner poeder in de buurt van 60–80 mesh . Het materiaal blijft langer in het snijgebied en de wrijving neemt toe. Zonder goede koeling of gecontroleerde toevoer kan het poeder klonteren voordat het de machine verlaat.
Een praktisch instellingsproces ziet er meestal als volgt uit:
Begin met een gematigde snelheid. Controleer de poedergrootte, de machinebelasting en de afvoerstroom. Pas dan langzaam aan in plaats van grote veranderingen door te voeren.
Let op de materiaaltemperatuur. Als het poeder warm, plakkerig of ongelijkmatig aanvoelt, verminder dan de belasting of verbeter de koeling. Forceer geen fijnere uitvoer ten koste van de materiaalkwaliteit.
Pas de voedingssnelheid aan het doel aan mesh . Fijner poeder heeft meer maaltijd nodig. Een stabiele invoer helpt de machine te beschermen en houdt de output voorspelbaarder.

Het kiezen van het juiste mesh -assortiment moet gebeuren voordat u een PE/PP-verpulveraar koopt, niet na de installatie. De grootte van Mesh heeft invloed op de poederkwaliteit, de machineproductie, het energieverbruik en de volgende productiestap. Als het doel verkeerd is, kan zelfs een sterke machine energie verspillen en poeder produceren dat de lijn niet goed kan gebruiken.
De meeste industriële gebruikers werken binnen het bereik van 20–80 mesh omdat dit een nuttig evenwicht oplevert. Het is fijn genoeg voor smelten, mengen en coaten, maar toch praktisch voor een stabiele productie. De beste keuze hangt af van wat het poeder na het malen moet doen.
Stroomafwaarts gebruik |
Co mm op Mesh bereik |
Waarom het werkt |
Kunststofrecycling en compounding |
20–30 mesh |
Het ondersteunt snellere uitvoer en gemakkelijker mengen in extrusielijnen. |
Rotatiegieten |
30–40 mesh |
Het vloeit in vormholten en smelt gelijkmatiger. |
Masterbatch en kleurconcentratie |
60–80 mesh |
Het helpt pigmenten en additieven zich over het polymeer te verspreiden. |
Wervelbedcoating |
Rond 80 mesh |
Het hangt beter in de lucht en ondersteunt een gladdere coating. |
De eerste vraag is simpel: waar gaat het poeder vervolgens naartoe? PE en PP poeder dat wordt gebruikt voor rotatiegieten heeft niet dezelfde grootte nodig als poeder dat wordt gebruikt voor masterbatch. Een koper moet het uiteindelijke proces definiëren voordat hij naar machinecapaciteit of prijs vraagt.
Voor compounding en recycling is grof poeder vaak zinvoller. Het voer goed, mengt snel en zorgt voor een hogere opbrengst. Voor masterbatch zorgt een fijner poeder ervoor dat kleur en additieven gelijkmatiger worden gemengd, dus 60–80 mesh kan de extra verwerkingskosten waard zijn.
Voor coatingtoepassingen is mogelijk ook fijner poeder nodig. Het poeder moet soepel in de lucht bewegen en verwarmde oppervlakken bedekken. Als het stroomafwaartse proces onduidelijk is, kan de koper een mesh assortiment kiezen dat te fijn of te grof is voor echte productie.
Veel kopers denken dat fijner poeder beter poeder betekent. Dat is niet altijd waar. Fijner poeder kan de verspreiding verbeteren, maar het verhoogt ook de maaltijd, het energieverbruik, de slijtage van het gereedschap en de hitte in de maalkamer.
Een praktische PE/PP-verpulveraar selectie moet zich richten op 'fijn genoeg', niet op 'zo fijn mogelijk.' Als 40 mesh aan de vormvereiste kan voldoen, kan een verhoging naar 80 mesh de kosten alleen maar verhogen. Het kan ook de productie verlagen en het moeilijker maken om poeder te verwerken.
Controleer deze punten voordat u het doel mesh bevestigt:
De behoeften aan productkwaliteit moeten voorop staan. Als het eindproduct een soepele versmelting, stabiele kleur of uniformiteit van de coating nodig heeft, moet het doel mesh dat doel ondersteunen. Als het eindproduct er niet door verbetert, betaalt extra fijnheid zich mogelijk niet terug.
De productiekosten moeten realistisch blijven. Fijnere poeder kost meer tijd en kracht. Het kan ook het onderhoud vergroten omdat schijven en Snijgereedschappen harder werken.
Het hanteren van poeder mag niet worden genegeerd. Zeer fijn poeder kan samenhangend of elektrostatisch worden. Het kan trechters overbruggen of voedingsproblemen veroorzaken.
Mesh omvang en uurcapaciteit bewegen in tegengestelde richtingen. Naarmate het poeder fijner wordt, heeft de machine meer snijtijd nodig. Dit betekent meestal een lager vermogen, een hogere belasting en meer warmtebeheersingswerk.
Een machine kan bijvoorbeeld efficiënt werken bij 30–40 mesh voor rotatiegietpoeder. Hetzelfde materiaal bij 60–80 mesh heeft mogelijk een langzamere toevoer en betere koeling nodig. Kopers moeten dus om capaciteit vragen op basis van het exacte doel mesh , en niet alleen op basis van het machinemodel.
Het is ook belangrijk om de vergruizer af te stemmen op de volledige productielijn. Als de extrusie-, meng- of coatinglijn een vaste voorraad per uur nodig heeft, moet de vergruizer dit bijhouden. Anders wacht de hele werkplaats mogelijk op poeder, zelfs als de molen draait.
Het testen van monsters is een van de veiligste stappen vóór aankoop. HDPE , LDPE , PP en gemengde gerecyclede materialen malen niet op dezelfde manier. Hun taaiheid, zachtheid, smeltgedrag en vloei kunnen het uiteindelijke poederresultaat veranderen.
Testen helpen de mesh grootte, de stroombaarheid van het poeder en de machinestabiliteit te bevestigen. Het laat ook zien of het materiaal tijdens het slijpen warm, plakkerig of oneffen wordt. Deze kleine signalen zijn belangrijk omdat ze tijdens lange diensten vaak grote problemen worden.
Voor gerecycled materiaal is testen nog belangrijker. Restjes en schilfers kunnen vocht, stof, etiketten, vulstoffen of gemengde polymeren bevatten. Een betrouwbare leverancier zoals Changzhou Maoyue Intelligent Equipment Co., Ltd. kan kopers helpen de materiële omstandigheden, Maalschijven , Snijgereedschappen en machine-instellingen te beoordelen voordat de poederproductie op volledige schaal PE / PP plaatsvindt.
Voor de meeste PE/PP-verpulveraar output is 20–80 mesh een praktisch industrieel bereik.
Het helpt de poederkwaliteit, smeltprestaties, machinedoorvoer, veiligheid en productiekosten in evenwicht te brengen.
De juiste maat mesh hangt nog steeds af van het materiaaltype, het downstreamgebruik en de uurcapaciteit.
Voordat kopers apparatuur kiezen, moeten ze HDPE , LDPE , PP of gerecycled materiaal testen.
Voor stabiele PE / PP poederproductie kunt u contact opnemen met een ervaren Kunststof pulveriseermachine fabrikant voor geschikte machines en mesh begeleiding.
A: De co mm op industrieel bereik is 20–80 mesh , afhankelijk van de uiteindelijke toepassing.
EEN: Niet altijd. 80 mesh is fijner, maar kan de productie verminderen en de warmte verhogen.
A: Bij rotatiegieten wordt vaak 30–40 mesh gebruikt voor een soepele vloei en zelfs smelten.
A: Dit kan een lage doorvoer, oververhitting, agglomeratie, verstopping en stofrisico's veroorzaken.
EEN: Ja. Veel machines passen zich aan mesh via instellingen, schijven, schermen of bedrijfsomstandigheden.

