Українська


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-31 Походження: Сайт
Чому один і той самий ПВХ-матеріал після подрібнення дає абсолютно різну якість порошку?
Подрібнення ПВХ – це не лише зменшення розміру відходів. Це залежить від добавок, термічної стабільності, поведінки матеріалу та умов помелу.
Жорсткий ПВХ і гнучкий ПВХ вимагають різних стратегій подрібнення через їх унікальний склад.
У цьому дописі ви дізнаєтеся, як добавки та контроль температури впливають на якість порошку ПВХ і як передова технологія пульверизатора ПВХ покращує результати переробки.
Подрібнення ПВХ контролюється не лише потужністю машини та швидкістю подрібнення. Добавки в ПВХ-матеріали часто вирішують, чи буде остаточний порошок чистим, однорідним і чи його легко використовувати повторно. Різні склади створюють різну поведінку шліфування, особливо між твердим і гнучким ПВХ.
Під час обробки добавки впливають на твердість, термостійкість, форму частинок і сипучість порошку. Розуміння цих відмінностей допомагає підприємствам з переробки вторинної сировини вибрати кращі умови подрібнення та уникнути типових проблем із якістю.
ПВХ добавка |
Поширений тип ПВХ |
Основна функція |
Удар під час подрібнення ПВХ |
Пластифікатори |
Гнучкий ПВХ |
Збільшує гнучкість і зменшує твердість |
Може призвести до липкості порошку, адгезії та поганої текучості |
Наповнювачі з карбонату кальцію |
Жорсткий ПВХ |
Підвищення жорсткості та зниження витрат на матеріал |
Підвищує крихкість, але збільшує тепло при шліфуванні та знос інструменту |
Термостабілізатори |
Жорсткий і гнучкий ПВХ |
Запобігайте термічній деградації |
Захистіть колір порошку та ефективність переробки |
Гнучкий ПВХ зазвичай містить велику кількість пластифікаторів. Вони знижують температуру склування (Tg), роблячи матеріал м’якшим і гнучкішим. Це допомагає кінцевому продукту працювати краще, але створює труднощі під час шліфування.
Коли гнучкий ПВХ потрапляє у високошвидкісний пульверизатор, м’який матеріал може поглинати енергію удару замість того, щоб руйнуватися. Він може розтягуватися, розмазуватися та прикріплюватися до поверхонь шліфувальної камери. Результатом часто є нерівномірний порошок і часті простої чищення.
Поширені проблеми, спричинені пластифікаторами, включають:
Утворення липкого порошку: надлишок тепла може розм’якшити частинки ПВХ під час подрібнення. Вони можуть об’єднуватися у великі блоки замість того, щоб перетворюватися на тонкий порошок.
Випаровування пластифікатора: високі температури можуть призвести до виходу пластифікаторів з матеріалу. Це знижує стабільність порошку та впливає на ефективність майбутнього формування чи екструзії.
Погана сипучість порошку: Залишки пластифікаторів можуть зробити перероблений порошок ПВХ менш сипучим і важчим для обробки.
Щоб покращити результати подрібнення гнучкого ПВХ, заводам зазвичай потрібні нижчі умови зсуву та ефективніший контроль температури. Правильне охолодження допомагає утримувати матеріал нижче межі розм’якшення. Це також зменшує адгезію всередині машини.
Жорсткий ПВХ часто містить наповнювачі з карбонату кальцію. Ці наповнювачі збільшують жорсткість і покращують продуктивність обробки. Вони також роблять ПВХ більш крихким, що зазвичай сприяє розпаду матеріалу на менші частинки.
Однак високий вміст наповнювача створює ще одну проблему. Карбонат кальцію твердіший за смолу ПВХ, тому він збільшує тертя між матеріалом і компонентами, що подрібнюють.
Це може призвести до:
Більш висока температура камери подрібнення.
Швидший знос шліфувальних дисків і ріжучих інструментів.
Зміни щільності порошку при нерівномірному розподілі наповнювача.
Фактор твердого ПВХ |
Вплив на подрібнення |
Високий вміст наповнювача кальцію |
Легший злам, але більше стирання інструменту |
Нерівномірний розподіл наповнювача |
Невідповідна щільність порошку та розмір часток |
Надмірне тепло тертя |
Високий ризик деградації ПВХ |
Для переробки твердого ПВХ система шліфування повинна збалансувати ефективність різання та контроль тепла. Пульверизатори ПВХ Maoyue використовують зносостійкі шліфувальні диски та системи охолодження, розроблені для різних складів ПВХ, допомагаючи підтримувати стабільну якість порошку під час безперервної обробки. :contentReference[oaicite:0]{index=0}
Термостабілізатори захищають ПВХ від термічного пошкодження під час обробки. Загальні стабілізатори включають кальцієво-цинкові стабілізатори, стабілізатори олова та інші термостійкі добавки.
Під час подрібнення ПВХ механічне тертя виділяє тепло. Якщо стабілізаторів недостатньо, ПВХ може почати виділяти соляну кислоту (HCl). Це спричиняє кілька проблем із якістю:
Порошок пожовтіє або потемніє.
Пошкодження полімерного ланцюга.
Нижче значення переробки під час подальшої обробки.
Повторні цикли переробки також знижують ефективність стабілізатора. Старі відходи ПВХ, можливо, вже використали частину захисних добавок, що робить контроль температури ще більш важливим.
Стабільний процес подрібнення потребує як відповідних добавок, так і належного керування машиною. Удосконалені системи охолодження, моніторинг температури та відповідні умови подрібнення допомагають зменшити термічну деградацію та підтримувати постійну продуктивність переробленого порошку ПВХ.
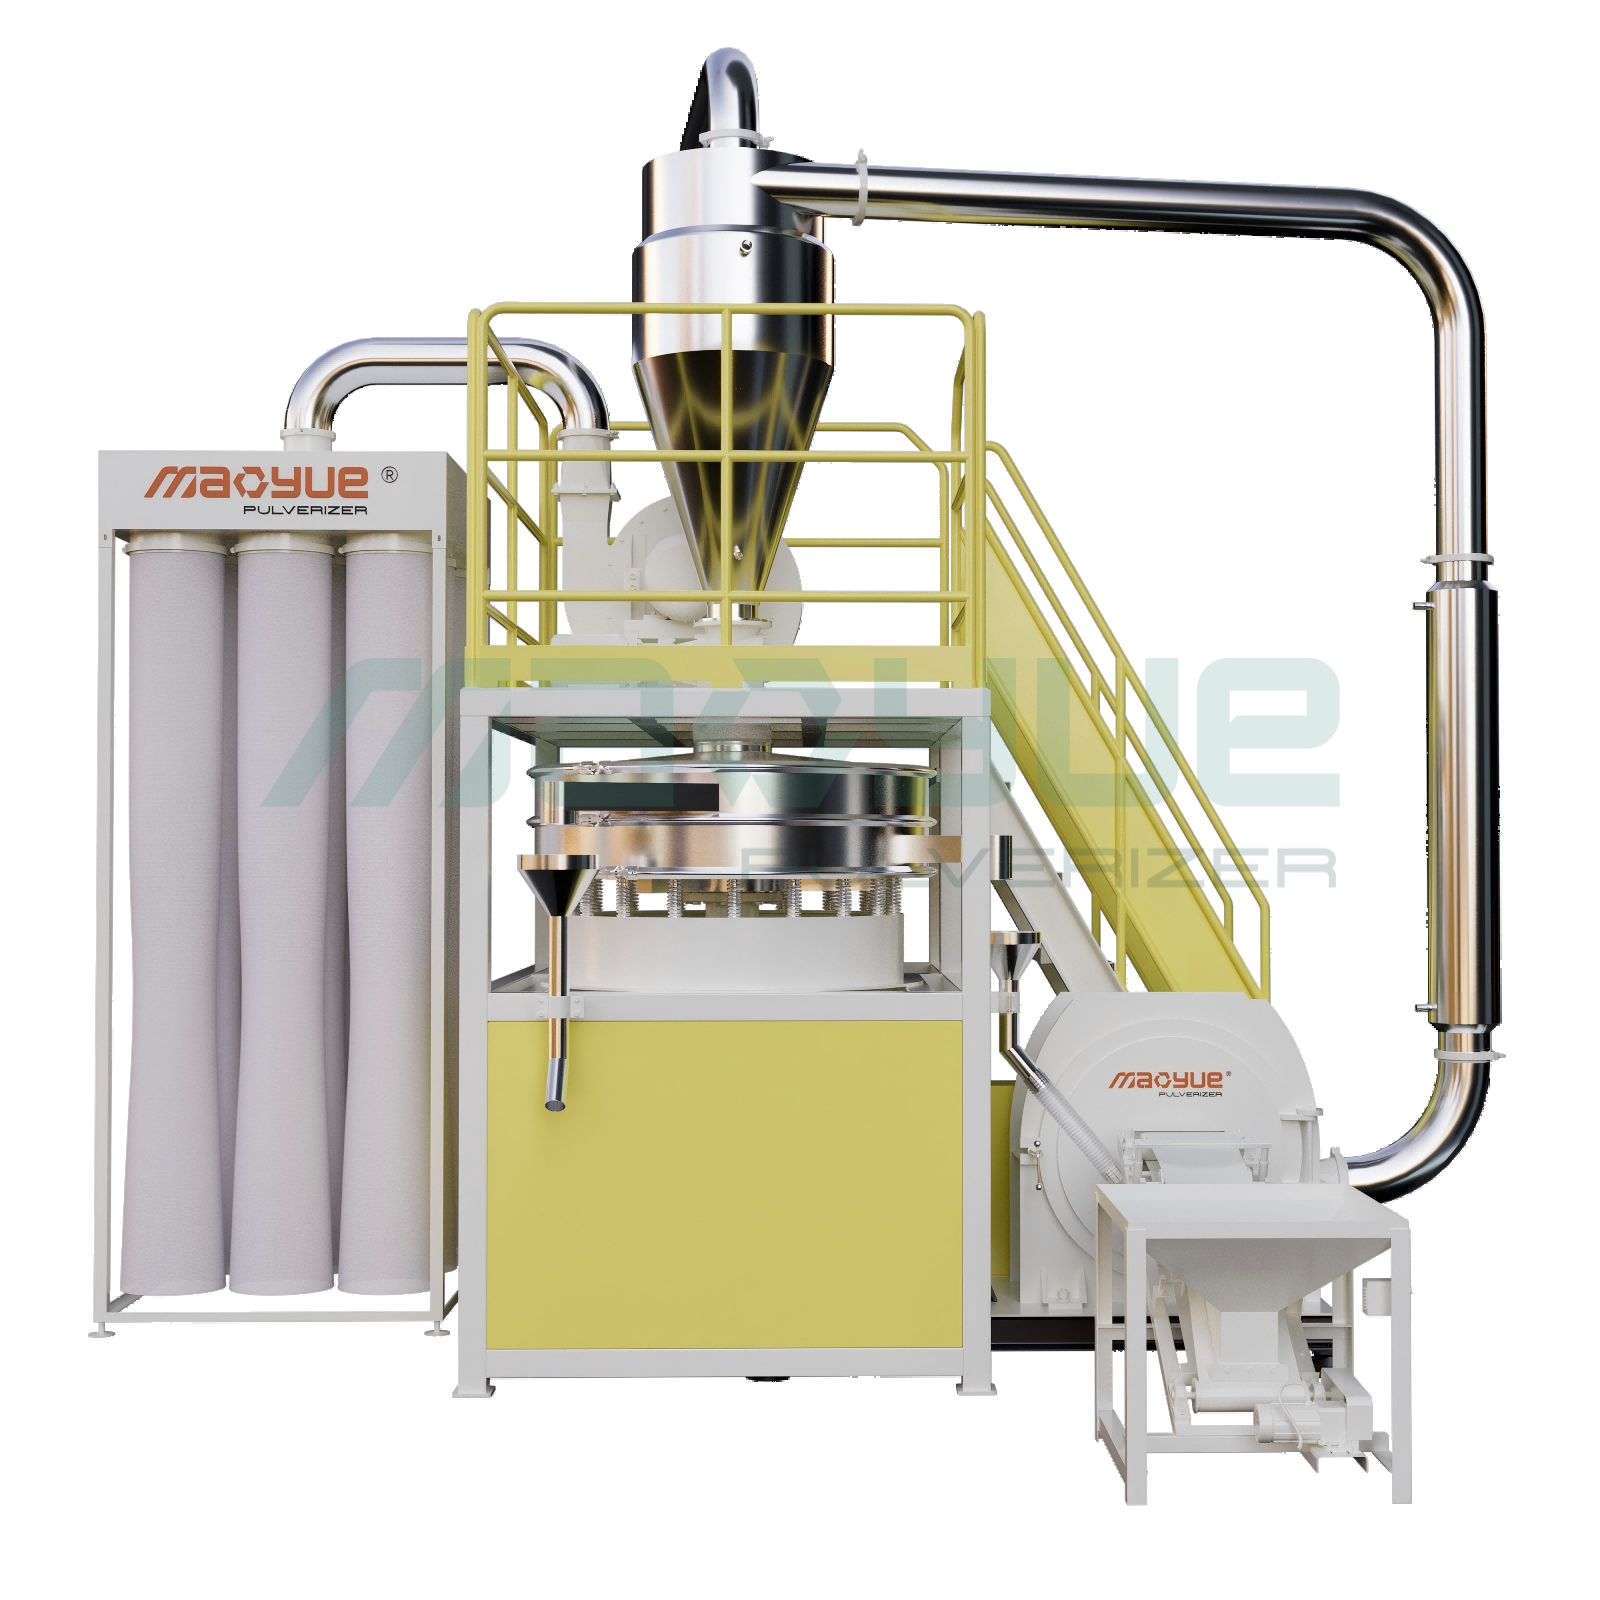
Контроль температури є одним із найважливіших факторів при подрібненні ПВХ. ПВХ є термочутливим полімером, і надмірне тепло подрібнення може швидко погіршити якість порошку, навіть якщо формула матеріалу правильна.
Під час процесу подрібнення механічне тертя між обрізками ПВХ, лезами та шліфувальними дисками створює тепло. Якщо це тепло не видалити вчасно, частки ПВХ можуть зазнати термічної деградації, що вплине на колір, форму частинок і подальшу ефективність переробки.
Коли температура в шліфувальній камері виходить за допустимі межі, ПВХ починає руйнуватися. Полімерна структура стає нестабільною, виділяється соляна кислота (HCl) і пошкоджується перероблений матеріал.
Високі температури можуть створити кілька проблем:
Зміни кольору: перегрітий порошок ПВХ може пожовтіти або утворити чорні плями. Зазвичай це свідчить про термічну деградацію та зниження стабільності матеріалу.
Сплавлення частинок: замість поділу на чисті частки, розм’якшений ПВХ може частково розплавитися та злипнутися в камері подрібнення.
Погана сипучість порошку: Порошок, пошкоджений нагріванням, часто має неправильну форму. Його стає важче транспортувати, змішувати та повторно використовувати.
Нижча цінність переробки: пошкодження полімерного ланцюга знижує продуктивність переробленого ПВХ у подальших процесах екструзії або формування.
Проблема температури |
Вплив на якість ПВХ порошку |
Надмірне тепло тертя |
Деградація та зміна кольору ПВХ |
Поганий тепловідвід |
Адгезія частинок і злипання порошку |
Нестабільна температура помелу |
Непослідовний розподіл частинок за розміром |
Тривалий перегрів |
Знижена ефективність переробки |
Твердий ПВХ і гнучкий ПВХ реагують по-різному під впливом тепла, оскільки їхні склади не однакові. Вибір правильного діапазону температур допомагає запобігти пошкодженню матеріалу під час безперервного виробництва.
Тип матеріалу ПВХ |
Рекомендована температура помелу |
Основний температурний виклик |
Жорсткий ПВХ |
Близько 45–65°C |
Кальцієві наповнювачі збільшують тепло від тертя та зношування інструменту |
Гнучкий ПВХ |
Близько 40-55°C |
Пластифікатори роблять матеріал розм'якшеним і легко клеїться |
Жорсткий ПВХ зазвичай має кращу термостійкість, оскільки містить менше пластифікаторів. Однак матеріали, наповнені карбонатом кальцію, можуть створювати більше тертя під час шліфування, збільшуючи локальне тепло навколо зони різання.
Гнучкий ПВХ вимагає суворішого контролю температури. Пластифікатори знижують температуру розм'якшення матеріалу, тому навіть при помірному нагріванні частинки можуть стати липкими. Під час безперервного подрібнення ПВХ необхідно контролювати накопичення тепла, перш ніж воно вплине на консистенцію порошку.
Щоб впоратися з цими відмінностями, виробникам потрібне обладнання, яке може регулювати ефективність охолодження залежно від поведінки матеріалу. Стаціонарні умови подрібнення часто не можуть ефективно впоратися як із залишками жорсткого ПВХ, так і з відходами з гнучкого ПВХ.
Надійна система охолодження допомагає відвести тепло до того, як воно пошкодить частинки ПВХ. Він підтримує стабільне виробництво та зберігає незмінні властивості порошку.
Загальні методи охолодження включають:
Водяне охолодження: циркулююча вода відводить тепло від шліфувальної камери та знижує температуру тертя під час роботи.
Примусове повітряне охолодження: сильний повітряний потік покращує відведення тепла, особливо під час високошвидкісного шліфування.
Системи охолодження із замкнутим циклом: вони підтримують стабільну температуру під час тривалого виробництва та зменшують температурні коливання.
Інтелектуальний моніторинг температури: датчики можуть виявляти зміни температури та автоматично регулювати умови обробки.
Maoyue Pulverizer поєднує в собі технологію подвійного водно-повітряного охолодження та інтелектуальний моніторинг температури для підтримки стабільної температури в камері подрібнення. Ця конструкція допомагає зменшити ризик термічної деградації під час обробки різних складів ПВХ, у тому числі відходів жорсткого та гнучкого ПВХ. :contentReference[oaicite:0]{index=0}
У практичних операціях з переробки ПВХ стабільне охолодження також зменшує частоту очищення. Це запобігає накопиченню липких матеріалів усередині машини та допомагає підтримувати постійний вихід порошку під час тривалих робочих циклів.
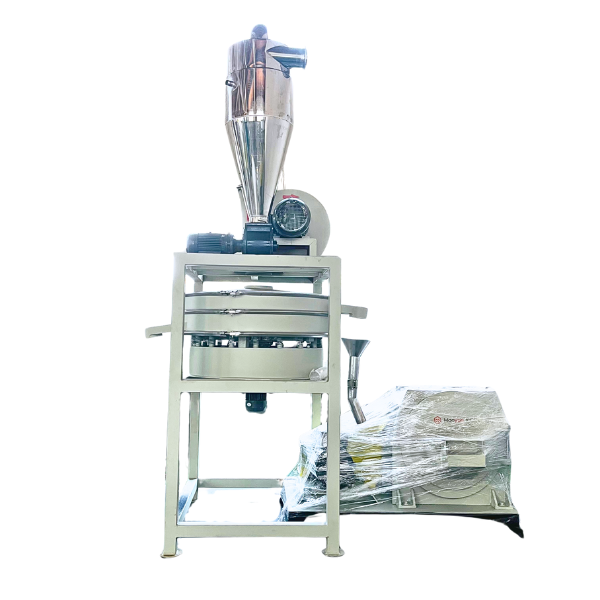
Виробництво високоякісного переробленого ПВХ-порошку потребує не лише потужного подрібнювального обладнання. Кінцева продуктивність порошку залежить від того, наскільки машина відповідає характеристикам матеріалу, умовам помелу та цілям переробки.
Під час пульверизації ПВХ невеликі відмінності в структурі подрібнення, контролю частинок і боротьбі з забрудненнями можуть безпосередньо впливати на консистенцію порошку, ефективність виробництва та цінність повторного використання.
Для різних складів ПВХ потрібні різні підходи до подрібнення. Твердий ПВХ і гнучкий ПВХ поводяться по-різному під впливом механічної сили, тому шліфувальну структуру необхідно ретельно підібрати.
Система шліфування, яка добре працює з трубами з твердого ПВХ, може створити проблеми при обробці плівок з м’якого ПВХ або пластифікованих відходів.
Шліфувальний компонент |
функція |
Відповідна обробка ПВХ |
Лопаті ротора |
Забезпечують високу швидкість різання |
Вимагає нижчих налаштувань зсуву для гнучкого ПВХ, щоб уникнути плавлення |
Виправлені зуби |
Підтримка дроблення та розкладання матеріалу |
Допомагає підвищити ефективність шліфування твердого ПВХ |
Шліфувальні диски |
Контролюйте кінцевий розмір частинок і стабільність подрібнення |
Потрібна зносостійкість при обробці багатого наповнювачем твердого ПВХ |
Гнучкий ПВХ містить більше пластифікаторів, що робить його м'якшим при подрібненні. Надмірна сила зсуву може збільшити виділення тепла, спричиняючи залипання частинок усередині камери. Нижчі умови зсуву та сильніше охолодження допомагають запобігти адгезії.
Жорсткий ПВХ зазвичай містить кальцієві наповнювачі, які підвищують твердість і крихкість. Ці матеріали легше ламаються, але вони можуть прискорити знос шліфувальних компонентів. Зносостійкі шліфувальні диски та ріжучі інструменти допомагають підтримувати стабільну роботу при тривалій експлуатації.
Пульверизатори ПВХ Maoyue використовують незалежно розроблені шліфувальні диски та ріжучі інструменти, підібрані для різних матеріалів ПВХ. Конструкція обладнання зосереджена на покращенні зносостійкості, стабільності помелу та консистенції порошку для різноманітних застосувань переробки. :contentReference[oaicite:0]{index=0}
Розмір частинок є одним із найважливіших показників якості переробленого порошку ПВХ. Нерівномірні частинки можуть погіршити продуктивність матеріалу під час екструзії, лиття під тиском або інших процесів переробки.
Зазор при шліфуванні, швидкість подачі та температура матеріалу впливають на кінцеву структуру порошку. Невеликі коригування можуть створити помітні відмінності в якості виводу.
Основні фактори, що впливають на консистенцію частинок, включають:
Регульовані зазори помелу: вони дозволяють операторам контролювати відстань між компонентами помелу та досягати різних рівнів тонкості порошку.
Стабільні умови подрібнення: постійна температура та швидкість подачі допомагають запобігти утворенню великих частинок або злипання порошку.
Системи сортування: Багатошарове сортування розділяє частинки залежно від розміру, покращуючи загальну однорідність порошку.
Наприклад, перероблений порошок ПВХ, який використовується для вторинної обробки, часто вимагає стабільного розподілу частинок. Порошкова суміш, що містить занадто багато великих часток, може погіршити консистенцію плавлення та вплинути на зовнішній вигляд кінцевого продукту.
Чисті умови обробки є важливими для виробництва цінного переробленого порошку ПВХ. Пил, металеві домішки та знос обладнання можуть знизити чистоту порошку та збільшити витрати на обслуговування.
Повний процес подрібнення ПВХ має включати належні системи захисту до та після подрібнення.
Важливі засоби контролю виробництва включають:
Видалення металевих домішок: магнітні сепаратори можуть видаляти шматки металу до того, як вони досягнуть камери подрібнення. Це захищає леза та шліфувальні диски від несподіваного пошкодження.
Системи збору пилу: Ефективне збирання пилу покращує умови праці та запобігає втраті дрібного порошку під час роботи.
Захист інструменту та технічне обслуговування: регулярний огляд шліфувальних частин допомагає підтримувати стабільний вихід частинок і запобігає забрудненню від зношених компонентів.
Сучасні лінії переробки ПВХ часто поєднують контроль подачі, просіювання та збір пилу для підвищення загальної стабільності виробництва. Системи пульверизатора ПВХ Maoyue об’єднують рішення для магнітної сепарації, вібраційної подачі, сортування та збору пилу для підтримки чистішого та стабільнішого виробництва переробленого порошку ПВХ. :contentReference[oaicite:1]{index=1}
Ефективність подрібнення ПВХ залежить від складу матеріалу, добавок і термостійкості.
Для підтримки якості порошку жорсткий і гнучкий ПВХ потребують різних стратегій подрібнення.
Успішна переробка ПВХ вимагає правильної технології подрібнення, системи охолодження та структури подрібнення.
Точний контроль температури допомагає запобігти деградації та виробляє однорідний перероблений порошок ПВХ.
A: Твердий ПВХ твердіший і більш крихкий, тому його легше подрібнити в дрібний порошок. Гнучкий ПВХ містить більше пластифікаторів, що робить його м’якшим і важчим для подрібнення.
A: Гнучкий ПВХ має нижчу температуру склування. Він має властивість розм'якшуватися, злипатися та створювати агломерацію порошку під час подрібнення.
Відповідь: Пластифікатори можуть спричинити липкість порошку, погану сипучість і зниження ефективності переробки, коли надмірне тепло викликає випаровування під час подрібнення ПВХ.
A: Належний контроль температури запобігає термічній деградації, пожовтінню, чорним плямам і злиттю частинок, спричинених надмірним нагріванням подрібнення.
A: Відповідний пульверизатор з ПВХ використовує оптимізовані структури подрібнення, системи охолодження та моніторинг температури для підтримки однорідного розміру частинок і стабільної якості порошку.


