日本語


ビュー: 0 著者: サイト編集者 公開時間: 2026-10-10 起源: サイト
後 PE粉砕機を 一定期間稼働させると、たとえ機械の速度、供給方法、その他の操作パラメータが比較的安定していても、結果として得られるPE回転成形粉末の粒径が変化する可能性があります。
これは粉砕機の刃が磨耗しているということでしょうか?
PE回転成形粉末の製造において、ブレードは研削性能に影響を与える重要なコンポーネントです。ブレードが摩耗すると、その作動形状が変化し、粉砕プロセスと最終的な粒度分布に影響を与える可能性があります。ただし、ブレードの磨耗は必ずしも粗大粒子の増加につながるわけではなく、稼働時間だけではブレードの交換が必要かどうかを判断できません。
粉砕機ブレードの摩耗が粉末粒子サイズにどのような影響を与えるかを理解するには、摩耗メカニズムを調査し、実際の生産データを評価することが重要です。
プラスチック粉砕ディスクは、回転と静止粉砕ディスクの相互作用を利用して、プラスチック粒子にせん断力、衝撃力、粉砕力を加え、徐々に目標の粒子サイズまで小さくします。
長期間の使用により、刃先が鈍くなったり、作業面が徐々に摩耗したりすることがあります。これらの変更は、材料削減プロセスに影響を与える可能性があります。ただし、ディスクの設計と動作原理は粉砕機のモデルによって異なるため、すべての機械で特定の影響が発生すると想定する必要はありません。
ブレードの状態が変化すると、たとえ機械の速度やその他の動作設定が変更されていない場合でも、実際の研削プロセスは新しいブレードの研削プロセスと異なる場合があります。
したがって、ブレードの磨耗が生産に影響を与えているかどうかを判断するには、単にブレードが鈍くなっているかどうかを確認するだけでは不十分です。重要なのは、ブレードの状態の変化が研削性能に影響を与えているかどうかを確認することです。
ブレードの磨耗はさまざまな方法で粒子サイズに影響を与える可能性があります。実際の結果は、摩耗の程度、ブレードの設計、研削ギャップ、および材料の特性によって異なります。

刃の磨耗によりせん断や研削の効果が低下すると、材料によっては十分に粉砕されない場合があります。その結果、完成した粉末において目標粒径範囲を超える粒子の割合が増加する可能性があります。
一定の粒径を必要とするPE回転成形粉末の場合、これは粉末の流れ、金型内での広がり、および加工の一貫性に影響を与える可能性があります。
ただし、粗大粒子の増加はブレードの摩耗を直接的に証明するものではありません。供給条件、粉砕ギャップ設定、ふるい分け性能も同様の問題の原因となる可能性があります。
2 つのバッチの粉末は、同じ粒径分布を持たなくても、同様の平均粒径を持つ可能性があります。
たとえば、 PE粉末の 2 つのバッチの平均粒径は同等ですが、1 つは細かい粒子と粗い粒子の割合が高く、もう 1 つは狭いサイズ範囲内に粒子が集中している可能性があります。
ブレードの磨耗によって粉砕プロセスが変化すると、さまざまなサイズ範囲の粒子の割合も変化する可能性があります。したがって、ブレードの状態を評価するには、平均粒径を測定するだけでは不十分です。全体的な粒度分布と目標範囲外の粒子の割合も調べる必要があります。
ブレードの作動条件が時間の経過とともに変化すると、製造時期が異なると粉末の品質が変化する可能性があります。
これは、継続的に操業している回転成形メーカーにとって、粉砕機が正常に稼働し続けている場合でも、粉末の粒径が一貫して生産要件を満たしているかどうかを監視することが重要であることを意味します。
これらの変化は、ブレードの摩耗によって避けられない結果ではありません。実際の影響は実稼働データを使用して判断する必要があります。
PE回転成形パウダーの粒度分布が変化した場合、ブレードの交換がmm最終的な結論になるべきではありません。より信頼性の高いアプローチは、生産データを比較し、ブレードと関連する動作条件を検査することです。
4 つの分野が特に注目に値します。
粒度分布の変化を比較します。
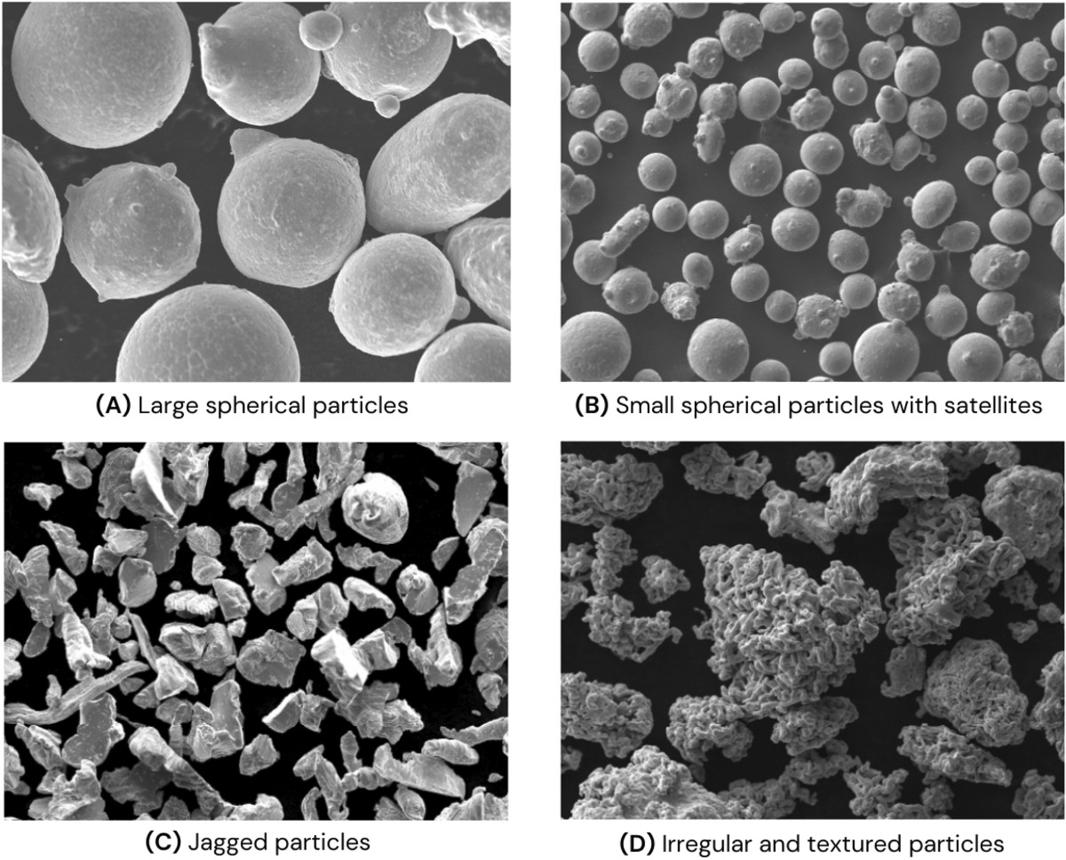
新しいブレードまたは良好な状態のブレードで得られた粉末テストの結果を現在の結果と比較します。平均粒径、粗大粒子の割合、およびさまざまな粒径範囲にわたる変化を調べます。分布が元の状態から逸脱し続ける場合は、粉砕システムをさらに検査する必要があります。
ブレードと研削ギャップを点検します。
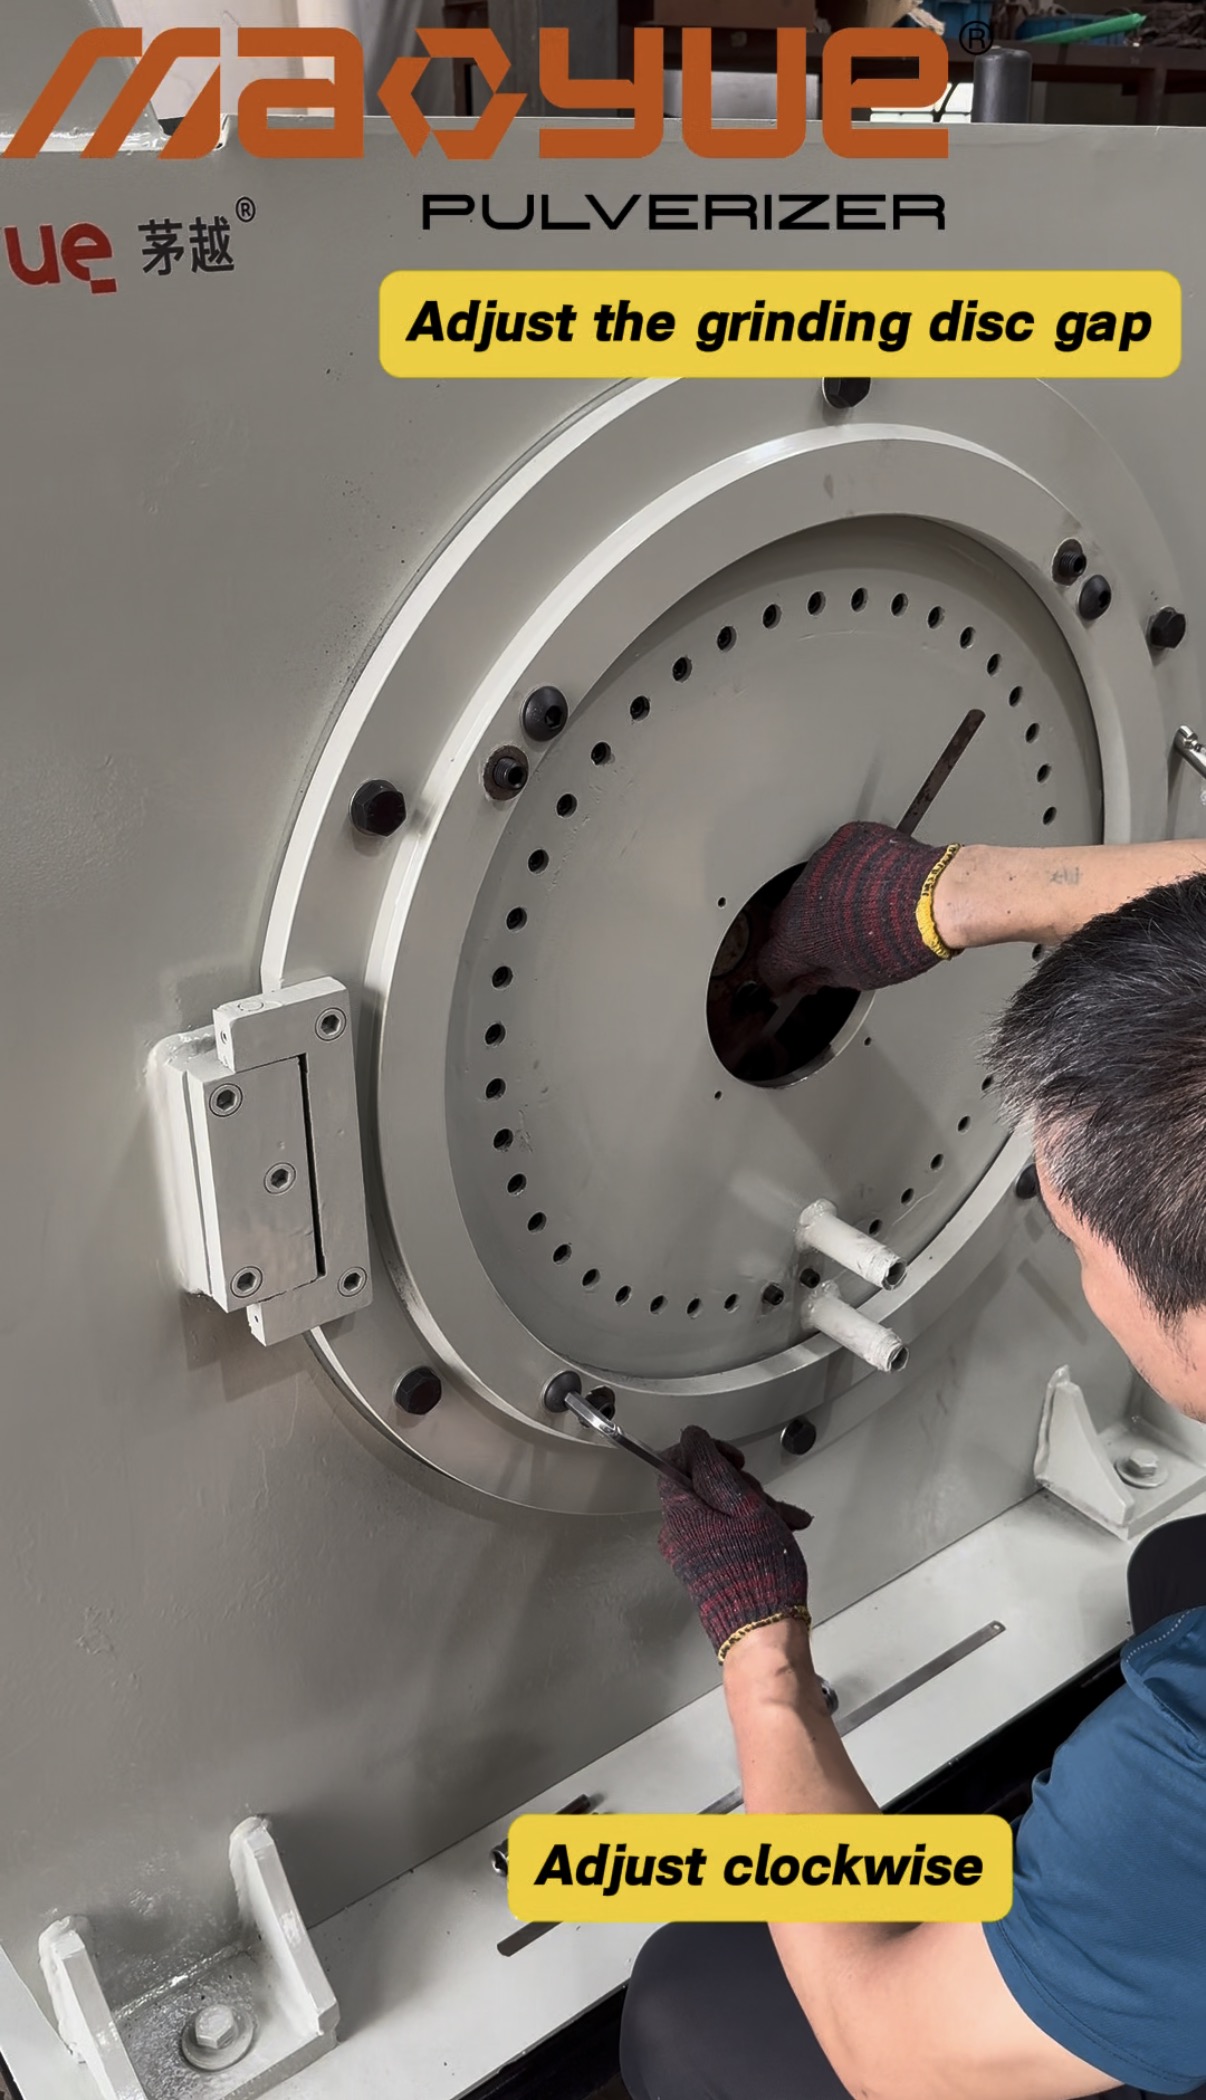
ブレードに顕著な鈍さ、摩耗、または作動形状の変化が見られないかどうかを確認します。また、研削ギャップを検査し、その調整履歴を確認してください。粉砕ギャップの変化は粉砕性能に影響を与える可能性があるため、ブレードの摩耗とギャップ関連の問題を合わせて評価する必要があります。
スループットと動作パフォーマンスを比較します。

原料、ターゲット粒子サイズ、および操作条件が合理的に一貫している場合は、同じ操作期間のスループットを比較します。スループットの低下とともに粒度分布の変化が発生した場合は、ブレードの状態と粉砕設定をさらに調査する必要があります。
審査段階を確認してください。

十分に粉砕されなかった粗大粒子と、その後のスクリーニング中に効果的に分離されなかった粒子を区別することが重要です。粉砕機から排出される材料と最終的なふるいにかけられた製品との間に顕著な違いがある場合は、あらゆる問題がブレードの摩耗に起因することを避けるために、ふるいの性能を調査する必要があります。
これらのサンプルを比較するときは、サンプリング場所と試験方法を一貫して保ち、サイズを超える材料が粉砕システムに戻されるかどうかを考慮してください。
これらの要因を総合的に評価することで、メーカーはブレードの摩耗が粒子サイズの変化の主な原因であるかどうかをより正確に判断できます。
ブレードが磨耗してもmm交換が必要になるわけではありません。適切な処置は、実際のブレードの状態、機械の設計、および生産要件によって異なります。
粉砕ギャップを調整する: 検査で不適切なギャップ設定が特定され、ブレードが調整可能な状態に留まっている場合は、ギャップの変更が粒子サイズとスループットにどのような影響を与えるかを評価します。
研ぎ直します ブレード: ブレードの設計で再研磨が可能であり、必要な加工形状と加工精度を復元できる場合、再研磨の実現可能性を評価できます。
ブレードを交換するか、 粉砕ディスク : 摩耗が通常の動作に影響を与えている場合、または再研磨後に必要な粒子サイズや生産パフォーマンスが達成できない場合は、交換を検討する必要があります。
ギャップ調整では深刻なブレードの摩耗を補うことはできず、再研磨はすべてのブレードのデザインに適しているわけではありません。
ブレードのメンテナンスは、固定された稼働時間だけに依存すべきではありません。実際の摩耗、粒度分布、生産効率、機械要件を考慮する必要があります。
PEの回転成形パウダーの製造では、ブレードの耐用年数が唯一の性能指標ではありません。さらに重要なのは、ブレードが動作中に適切な作動形状を維持する必要があり、粉砕システムが顧客の粒子サイズとスループットの要件を満たし続ける必要があることです。
Mao Yue はプラスチック粉砕機の直接メーカーとして、コアコンポーネント、刃の材料と熱処理、精密機械加工、および実際の材料テストの社内生産に重点を置いています。これらの機能は、お客様が機器の選択や生産アプリケーションの際に、より多くの情報に基づいた意思決定を行うのに役立ちます。

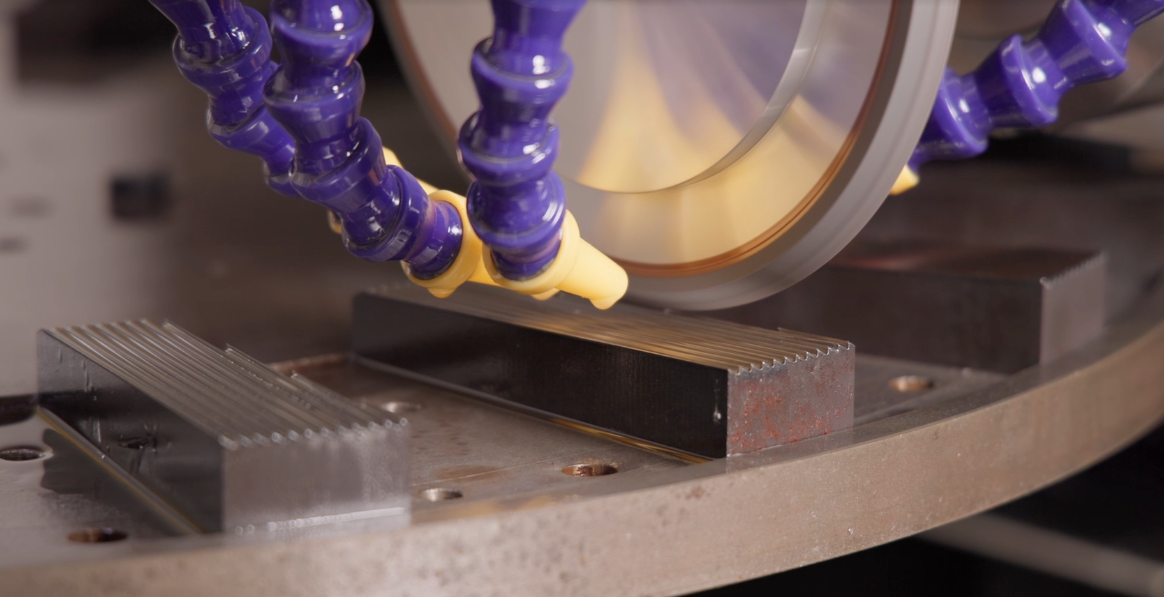
Mao Yue は粉砕ディスクとブレードを社内で製造し、コアコンポーネントの加工寸法とブレードの再研磨品質を管理しています。
ブレードと粉砕ディスクの作動形状は、実際の研削ギャップに影響します。したがって、研削性能を維持するには、寸法の一貫性と適切な再研磨手順が重要です。
Mao Yue は、コアコンポーネントの製造と再研磨の品質を管理することで、外部調達コンポーネントの仕様と品質に全面的に依存するのではなく、研削性能に影響を与える重要な要素をより適切に管理できるようになりました。

ブレードの耐摩耗性は鋼の硬度だけでなく、材料の選択、熱処理、ブレードの形状、実際の研削条件にも依存します。
Mao Yue はブレード用途の要件に応じて適切な材料と熱処理プロセスを選択します。 PE回転成形パウダーの製造では、ブレードの性能を初期硬度や理論上の耐用年数だけで評価すべきではありません。実際の摩耗と、それが粉末粒子サイズや機械のスループットに及ぼす影響も考慮する必要があります。
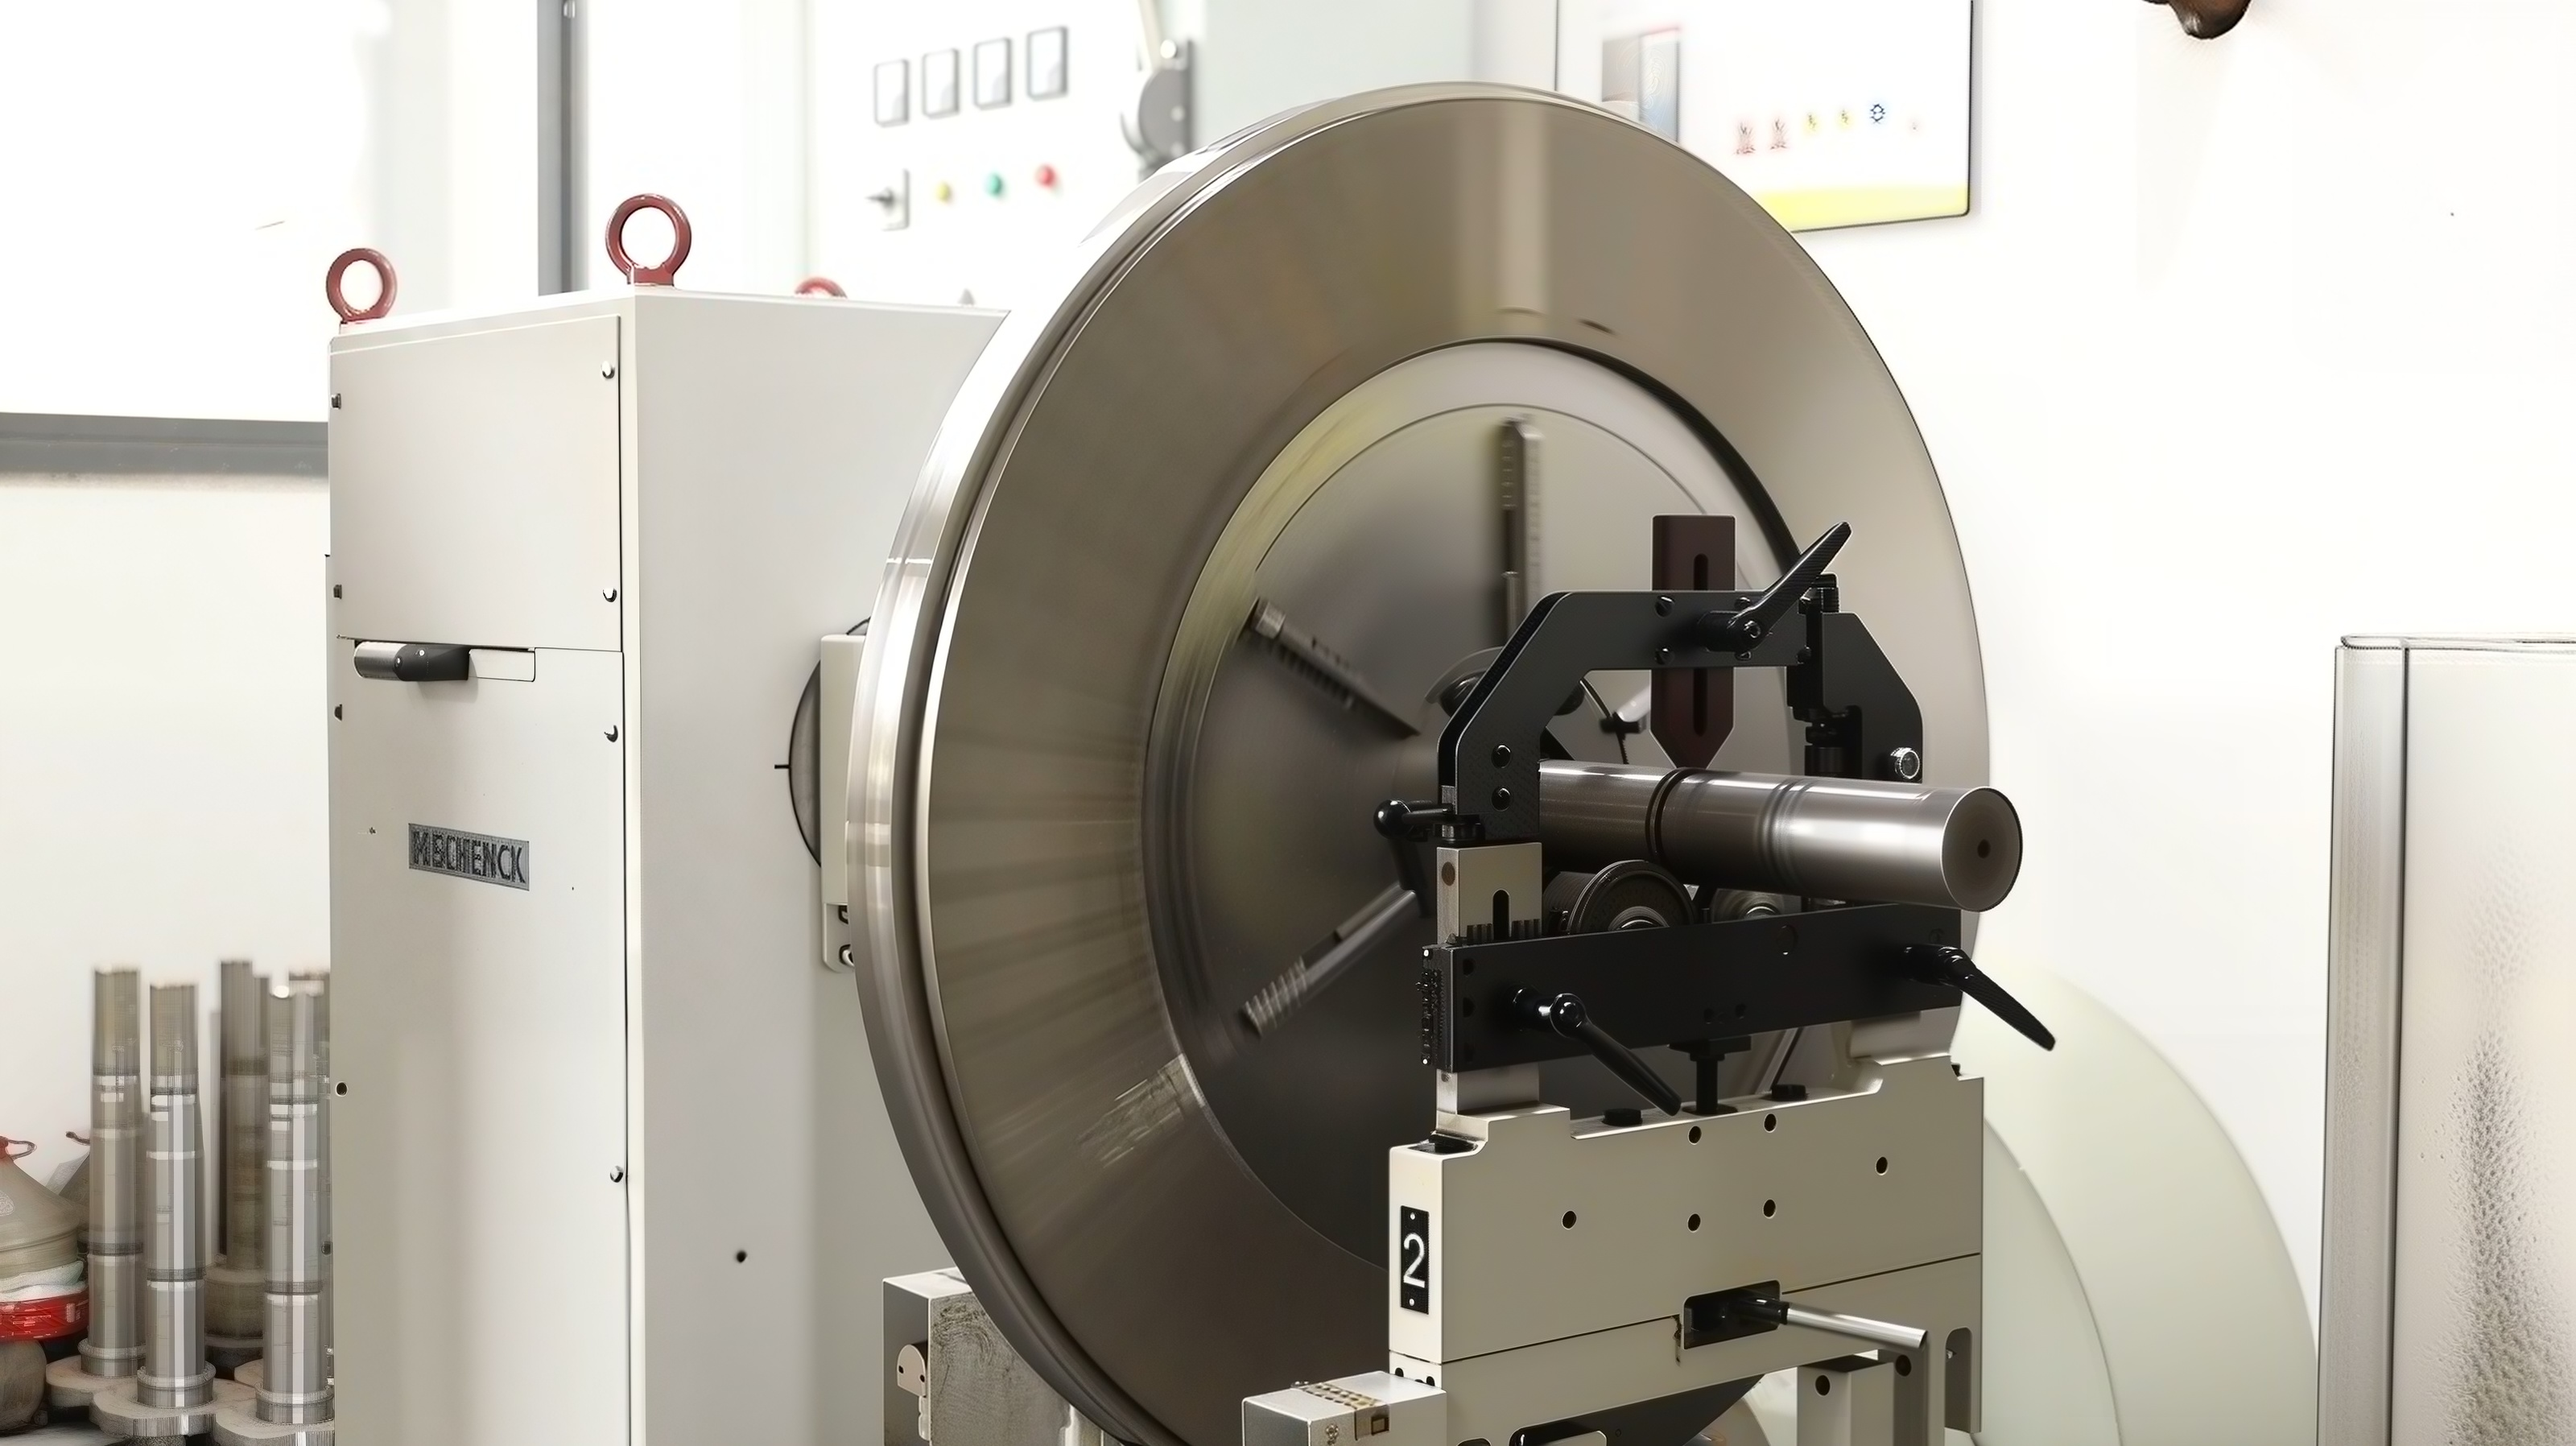
Mao Yue は、精密機械加工と品質検査を利用して、コアコンポーネントの製造品質を管理しています。動的バランシングは、回転コンポーネントの不均衡の影響を制御するためにも使用されます。
こうした製造・検査対策により、主要部品の寸法ばらつきや回転状態を管理し、機械の安定稼働の基盤となります。実際の性能は、設置品質、ベアリングの状態、メンテナンス方法、および特定の製造条件と組み合わせて評価する必要があります。
材料やコンポーネントの技術仕様だけでは、実際の生産パフォーマンスを完全に表すことはできません。のために PE回転成形 粉末の製造、装置の適合性は、実際の材料試験を通じて、顧客の原材料、目標粒子サイズ、容量要件に照らして評価する必要があります。
Mao Yue は、お客様のPEの材料および生産要件に基づいて、次の指標に重点を置いて材料試験を実施できます。
目標の粒子サイズと粒子サイズ分布: アプリケーション要件に照らして、粉末の細かさとさまざまなサイズ範囲の粒子の割合を評価します。
粗大粒子含有量: 目標サイズ範囲を超える粒子の割合が顧客の生産要件を満たしているかどうかを評価します。
実際の処理能力: 指定されたターゲット粒子サイズ条件でのスループットを検証します。
連続運転性能: 試験中は粉体の温度と機械の運転条件を観察します。
実際の材料テストを通じて、顧客は購入前に装置が原材料や生産要件にどの程度適合しているかをよりよく理解できます。結果は、装置の選択とプロセス計画の参考になります。
その後の生産中に粒子サイズの変化が発生した場合は、外観や稼働時間のみに基づいてブレードの交換を決定するのではなく、粒子サイズのテスト結果、ブレードの磨耗、研削ギャップの設定、およびスループットの記録を検討することで、原因をさらに調査できます。
稼働し続けることができる機械が、同じ品質の粉末を生産し続けるとは限りません。
Mao Yue は、実際のPE材料、目標粒子サイズ、容量要件に基づいて装置要件を評価し、材料試験を実施することで、生産条件に適した粉砕ソリューションの選択を支援します。
はい、できます。ブレードの磨耗により作業形状や実際の研削条件が変化し、連続生産中に粒度分布の変化を引き起こす可能性があります。
いいえ。結果は粉砕機の設計、粉砕ギャップ、 PEの材料特性、供給条件、スクリーニング システムなどの要因によって異なります。したがって、全体的な粒度分布を評価する必要があります。
粉砕機から排出された材料と最終的なふるい分けされた製品を比較します。粉砕機の出口に過剰な粗粒子がすでに存在する場合は、粉砕プロセスを調査してください。粉砕機の排出量は許容できるが、最終粉末に含まれる粗大粒子が多すぎる場合は、スクリーニング システムに注目してください。
あらゆる動作条件に適用される固定の交換間隔はありません。より信頼性の高いアプローチは、ブレードの摩耗、稼働時間、処理される材料の量、スループット、粒度分布、およびブレードの実際の形状を評価することです。
PE回転成形粉砕機を評価している場合、または既存の生産ラインで粒度分布やスループットの問題が発生している場合は、Mao Yue にPEの材料タイプ、目標のmeshサイズ、必要な容量、および現在の生産上の問題を提供してください。
実際の動作条件に基づいてお客様の装置要件を評価し、材料テストを手配できます。
Mao Yue に連絡してください。 PEの粉砕要件について話し合い、材料試験ソリューションをリクエストするには、


