Bahasa indonesia


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 02-11-2026 Asal: Lokasi
Selama penghancuran masterbatch warna, beberapa produsen mungkin mendapati bahwa alat penghancur mereka beroperasi secara normal, namun jumlah bubuk yang dikumpulkan lebih rendah dari yang diharapkan. Beberapa bubuk mungkin terakumulasi di dalam saluran pipa pengangkut, menempel pada permukaan peralatan, atau terbawa oleh aliran udara ke sistem pengumpulan debu hilir.
Pengumpulan bubuk yang tidak mencukupi tidak serta merta menunjukkan penurunan kapasitas alat penyemprot. Masalahnya mungkin terkait dengan distribusi ukuran partikel, aliran udara, pemisahan siklon, listrik statis, suhu pemrosesan, atau kondisi filtrasi dan pembuangan.
Bagi produsen masterbatch warna, yang lebih penting adalah seberapa banyak bubuk yang diperoleh kembali memenuhi ukuran partikel target dan persyaratan pemrosesan hilir, dan apakah keluaran bubuk yang memenuhi syarat dapat tetap stabil.
Artikel ini menjelaskan enam ko mm penyebab masalah pengumpulan bubuk masterbatch warna, metode diagnostik, dan indikator pemulihan bubuk yang harus dipertimbangkan pembeli saat membeli peralatan.
Masalah pengumpulan bubuk yang terjadi pada tahapan sistem yang berbeda sering kali menunjukkan gejala yang berbeda.
Co mm pada Gejala |
Pengamatan di Tempat |
|---|---|
Koleksi bedak yang lebih rendah dari perkiraan |
Jumlah bubuk dalam wadah pengumpul utama lebih rendah dari yang diharapkan, meskipun peralatan terus mengalirkan dan beroperasi secara normal. |
Akumulasi bubuk di dalam pipa pengangkut |
Endapan bubuk yang terlihat muncul di bagian pipa horizontal, siku, atau di sepanjang dinding bagian dalam pipa. |
Denda berlebihan masuk ke pengumpul debu |
Serbuk halus dalam jumlah yang relatif besar ditangkap oleh sistem pengumpulan debu di bagian hilir pemisah siklon. |
Filter sering tersumbat |
Tekanan diferensial filter meningkat secara bertahap, pembersihan menjadi lebih sering, atau aliran udara sistem terpengaruh. |
Adhesi bubuk di dalam pemisah siklon |
Bubuk menempel pada dinding bagian dalam atau bagian kerucut pemisah, sehingga meningkatkan frekuensi pembersihan. |
Keluarnya bubuk tidak stabil |
Ada bubuk di dalam hopper, namun debit menjadi terputus-putus atau berkurang secara nyata. |
Gejala-gejala ini dapat membantu mengidentifikasi di mana suatu kelainan terjadi, namun tidak dapat memastikan penyebabnya secara langsung.
Selain itu, bedak yang tidak masuk ke wadah pengumpul utama belum tentu hilang. Beberapa bubuk halus mungkin tertangkap oleh pengumpul debu. Apakah dapat dihitung sebagai bubuk berkualitas tergantung pada apakah bubuk tersebut memenuhi spesifikasi kualitas yang disyaratkan.
Distribusi ukuran partikel bubuk masterbatch warna memengaruhi cara partikel bergerak dan terpisah dalam aliran udara.
Jika proporsi partikel halus terlalu tinggi, sebagian bubuk mungkin tidak dapat dipisahkan secara efektif oleh pemisah siklon dan malah berpindah bersama aliran udara ke sistem pengumpulan debu hilir, sehingga meningkatkan beban filtrasi.
Jarak bebas cakram gerinda, keausan cakram, kondisi pengumpanan, dan formulasi material semuanya dapat mempengaruhi proporsi butiran halus.
Oleh karena itu, kesulitan pengumpulan serbuk terkadang disebabkan oleh ketidaksesuaian antara distribusi ukuran partikel yang dihasilkan selama penghancuran dan kondisi pengoperasian sistem pemisahan hilir.
Sistem pengangkutan pneumatik mengangkut bubuk ke pemisah siklon dan peralatan pengumpulan hilir.
Ketika kecepatan pengangkutan tidak mencukupi, bubuk dapat mengendap di dalam pipa dan siku horizontal. Sebaliknya, aliran udara yang berlebihan dapat meningkatkan sisa partikel halus dan mempengaruhi kinerja pemisahan siklon.
Tata letak pipa, kebocoran udara, dan perubahan hambatan filter juga dapat mempengaruhi stabilitas aliran udara.
Meningkatkan pengangkutan bubuk memerlukan keseimbangan kinerja pengangkutan dengan efisiensi pemisahan hilir, bukan sekadar meningkatkan kecepatan kipas.
Pemisah siklon menggunakan gaya sentrifugal yang dihasilkan oleh aliran udara yang berputar untuk memisahkan partikel dari aliran udara.
Kinerja pemisahannya bergantung pada ukuran partikel, kepadatan partikel, kondisi aliran udara masuk, geometri peralatan, dan kondisi pelepasan bubuk.
Untuk bubuk yang relatif halus atau berdensitas rendah, kondisi pengoperasian yang tidak sesuai dapat menyebabkan lebih banyak partikel masuk ke sistem filtrasi hilir.
Selain itu, kebocoran udara melalui katup pengunci udara putar, saluran keluar pembuangan yang tersumbat, atau akumulasi bubuk di dalam hopper dapat mengurangi kinerja pengumpulan bubuk yang efektif.
Selama penghancuran masterbatch warna dan pengangkutan pneumatik, gesekan antar partikel dan antara partikel dan permukaan peralatan dapat menghasilkan listrik statis.
Gaya elektrostatis dapat menyebabkan bubuk menempel pada pipa, pemisah siklon, dan permukaan peralatan pengumpul, sehingga meningkatkan residu material dan persyaratan pembersihan.
Perilaku ini mungkin dipengaruhi oleh pembawa polimer, ukuran partikel, kelembaban lingkungan, dan bahan yang bersentuhan dengan bubuk.
Namun akumulasi serbuk belum tentu disebabkan oleh listrik statis. Adhesi yang berhubungan dengan suhu dan kelainan aliran udara juga harus diselidiki. Untuk sistem yang mungkin terdapat atmosfer debu yang mudah terbakar, risiko kebakaran dan ledakan akibat debu harus dinilai sesuai dengan standar keselamatan yang berlaku.
Panas gesekan yang dihasilkan selama penghancuran dapat menyebabkan formulasi masterbatch warna tertentu mendekati kisaran pelunakan atau kelengketannya.
Ketika serbuk mulai melekat atau menggumpal, kemampuan alirnya akan berkurang, sehingga lebih mungkin terakumulasi pada siku pipa, outlet pelepasan siklon, dan hopper pengumpul.
Untuk formulasi yang peka terhadap panas, peningkatan suhu selama pengoperasian terus-menerus dapat secara bertahap memperburuk masalah pengumpulan bubuk. Oleh karena itu, suhu pemrosesan dan kondisi bubuk harus dipantau.
Ketika bubuk berlebih terakumulasi pada permukaan filter, pembersihan pulse-jet tidak mencukupi, atau media filter tidak sesuai, resistensi filtrasi dapat meningkat dan mempengaruhi stabilitas aliran udara sistem.
Sementara itu, bubuk yang telah dipisahkan mungkin tidak dapat dikeluarkan dengan baik karena adanya penghubung hopper, penyumbatan pengunci udara putar, atau kelainan pelepasan lainnya.
Dalam situasi ini, masalah terjadi pada tahap filtrasi atau pembuangan. Menyesuaikan jarak bebas cakram gerinda atau meningkatkan keluaran alat penyemprot saja tidak akan menyelesaikan masalah ini.
Sebelum menyesuaikan sistem penyemprot atau pengumpulan bubuk, penting untuk menetapkan kondisi pengujian yang sebanding dan menentukan ke mana bahan tersebut mengalir ke seluruh sistem.
Dua situasi harus dibedakan:
Mengurangi throughput penghancuran: Jumlah material yang benar-benar diproses per unit waktu berkurang.
Pemulihan serbuk tidak mencukupi: Bahan telah memasuki sistem pemrosesan, namun beberapa serbuk tidak dapat diperoleh kembali dengan benar dari titik pengumpulan yang ditentukan.
Masalah-masalah ini mungkin terjadi secara bersamaan, namun memerlukan pengukuran yang berbeda untuk mengidentifikasinya.
Setelah menentukan batas pengujian, catat total massa umpan, bubuk yang dikumpulkan di setiap titik pengumpulan, material yang ditolak dari penyaringan, dan residu material yang dapat diukur di dalam peralatan.
Saldo material yang lengkap harus memperhitungkan perubahan inventaris material dalam sistem:
Masukan Material = Serbuk yang Dipulihkan + Output Material Terukur Lainnya + Kerugian Material Aktual + Peningkatan Bersih dalam Inventaris Material Sistem
Kerugian sebenarnya dapat berupa debu yang tidak tertangkap, material yang bocor, dan material lain yang tidak dapat diperoleh kembali secara langsung.
Jika tidak semua kerugian dapat diukur secara langsung, maka kerugian tersebut dapat diperkirakan melalui neraca material, sambil memperhitungkan kesalahan penimbangan dan material yang tidak diukur.
Untuk pengujian produksi berkelanjutan, perhatian khusus harus diberikan pada apakah jumlah material yang tertahan di dalam peralatan konsisten pada awal dan akhir pengujian. Jika tidak, perubahan normal dalam inventaris sistem dapat disalahartikan sebagai kehilangan bubuk.
Gejala di Tempat |
Area Inspeksi Prioritas |
Metode Verifikasi |
|---|---|---|
Mengurangi pengumpulan bubuk dari pemisah siklon |
Aliran udara masuk, katup pengunci udara putar, dan kondisi pelepasan |
Bandingkan jumlah bubuk yang dikumpulkan dari pemisah siklon dan pengumpul debu. |
Akumulasi bubuk dalam jumlah besar di dalam pipa |
Kecepatan penyampaian, tata letak pipa, dan adhesi bubuk |
Periksa dan ukur residu pipa setelah periode pengoperasian tetap. |
Peningkatan denda yang masuk ke pengumpul debu |
Proporsi partikel halus dan kondisi pemisahan siklon |
Bandingkan distribusi ukuran partikel pada titik pengumpulan yang berbeda. |
Pengumpulan bubuk berkurang selama pengoperasian berkelanjutan |
Suhu, filter tekanan diferensial, dan akumulasi material |
Catat perubahan data operasi selama periode produksi yang berbeda. |
Bubuk tetap berada di dalam hopper tetapi debitnya tidak mencukupi |
Jembatan hopper, katup pengunci udara putar, dan saluran keluar pembuangan |
Bandingkan akumulasi bubuk di dalam hopper dengan jumlah pelepasan sebenarnya. |
Tujuan diagnosis bukan untuk menyesuaikan setiap komponen secara bersamaan, namun untuk mengidentifikasi sumber masalah kumpulan yang paling mungkin berdasarkan bukti yang tersedia.
Setelah mengidentifikasi area inspeksi prioritas, pertahankan bahan mentah, laju pengumpanan, dan kondisi pengoperasian lainnya sekonsisten mungkin, dan sesuaikan satu variabel utama dalam satu waktu.
Misalnya, setelah menyesuaikan aliran udara penghantaran, bandingkan hal berikut:
Apakah akumulasi bubuk di dalam pipa telah berkurang.
Apakah jumlah bubuk yang dikumpulkan oleh pemisah siklon dan pengumpul debu telah berubah.
Apakah tekanan diferensial filter tetap stabil.
Apakah perolehan akhir bubuk berkualitas telah membaik.
Penyesuaian dapat dianggap efektif dengan keyakinan yang lebih besar hanya jika perubahan pada residu sistem, perolehan bubuk, dan keluaran bubuk berkualitas secara kolektif mendukung peningkatan tersebut.
Jika tidak, penyesuaian mungkin hanya memindahkan bubuk dari satu titik pengumpulan ke titik pengumpulan lainnya.
Total bubuk yang dikumpulkan tidak sepenuhnya mewakili nilai produksi sebenarnya dari sistem penghancuran masterbatch warna.
Untuk evaluasi peralatan, produsen harus mempertimbangkan tingkat perolehan bubuk yang terlihat, tingkat perolehan bubuk yang memenuhi syarat, dan keluaran bubuk yang memenuhi syarat per unit waktu.
Tingkat Pemulihan Serbuk Semu (%) = Massa Total Serbuk yang Dipulihkan Selama Pengujian Total Massa Bahan yang Diumpankan Selama Pengujian × 100%
Misalnya, jika 100 kg masterbatch warna dimasukkan ke dalam sistem dan 94 kg bubuk diperoleh dari titik pengumpulan yang ditentukan, tingkat pemulihan yang terlihat adalah 94%.
Namun sisa 6 kg tersebut belum tentu hilang seluruhnya. Beberapa material mungkin tertinggal di dalam peralatan, sementara beberapa lainnya mungkin ditolak selama penyaringan.
Oleh karena itu, indikator ini harus dimaknai bersamaan dengan keseimbangan material.
Tingkat Pemulihan Serbuk yang Memenuhi Syarat (%) = Massa Serbuk yang Dipulihkan Memenuhi Spesifikasi Target Total Massa Bahan yang Diumpankan Selama Pengujian × 100%
Indikator ini menunjukkan berapa banyak bahan masukan yang pada akhirnya menjadi bubuk yang dapat digunakan dan memenuhi spesifikasi yang disyaratkan.
Misalnya, dalam kondisi pengujian yang identik, dua sistem masing-masing memproses 100 kg masterbatch warna:
Indikator Tes |
Sistem A |
Sistem B |
|---|---|---|
Masukan materi |
100kg |
100kg |
Total bubuk pulih |
96kg |
94kg |
Massa bubuk berkualitas |
82kg |
90kg |
Tingkat pemulihan bubuk yang jelas |
96% |
94% |
Tingkat pemulihan bubuk yang memenuhi syarat |
82% |
90% |
Gambar di atas merupakan contoh hipotetis yang digunakan untuk menjelaskan perbedaan antara indikator-indikator tersebut. Itu bukan hasil pengujian Maoyue yang sebenarnya.
Meskipun Sistem A mengumpulkan lebih banyak bubuk secara keseluruhan, Sistem B menghasilkan jumlah bubuk yang lebih besar sehingga memenuhi spesifikasi target.
Oleh karena itu, tingkat perolehan serbuk total yang lebih tinggi tidak selalu menunjukkan kinerja produksi aktual yang lebih baik.
Pembeli juga harus memverifikasi apakah bubuk yang diperoleh kembali memenuhi persyaratan distribusi ukuran partikel, kemampuan mengalir, dan pemrosesan hilir.
Keluaran Serbuk Berkualitas ( kg/h ) = Massa Serbuk Memenuhi Spesifikasi Target Selama Pengujian ÷ Waktu Pengujian Efektif (jam)
Output bubuk yang memenuhi syarat mencerminkan kapasitas produksi aktual peralatan berdasarkan bahan tertentu, spesifikasi bubuk, dan kondisi pengoperasian.
Bagi pelanggan yang merencanakan produksi berkelanjutan, penting juga untuk menentukan apakah keluaran bubuk berkualitas tetap stabil selama periode pengoperasian yang berbeda.
Misalnya, suatu sistem dapat mencapai keluaran bubuk berkualifikasi tinggi selama pengujian singkat, namun keluarannya mungkin menurun secara signifikan selama pengoperasian terus-menerus karena penumpukan suhu, peningkatan ketahanan filtrasi, atau masalah pelepasan.
Dalam kasus seperti ini, hasil pengujian jangka pendek tidak dapat secara langsung mewakili kapasitas produksi jangka panjang.
Saat membandingkan solusi peralatan yang berbeda, pembeli harus menggunakan bahan baku yang konsisten, kondisi pengujian, dan kriteria penerimaan bubuk yang memenuhi syarat bila memungkinkan, daripada mengevaluasi kinerja hanya berdasarkan kapasitas terukur atau jumlah bubuk yang dikumpulkan selama satu pengujian.
Perbaikan harus didasarkan pada hasil diagnostik aktual, dengan tujuan mengurangi retensi material yang tidak perlu sekaligus menjaga kualitas bubuk dan hasil bubuk berkualitas yang stabil.
Area Peningkatan |
Penyesuaian Utama |
|---|---|
Optimalkan proses penghancuran |
Jarak bebas cakram gerinda, kondisi cakram, pengumpanan, dan kondisi pendinginan |
Cocokkan aliran udara dan sistem pemisahan |
Parameter kipas, tata letak pipa, kondisi pemisahan siklon, dan penyegelan pelepasan |
Menstabilkan filtrasi dan pelepasan bubuk |
Sistem pembersihan filter, kondisi filtrasi, pengoperasian hopper, dan kinerja pengunci udara putar |
Penting untuk menyadari bahwa tahapan-tahapan ini saling mempengaruhi satu sama lain.
Misalnya, peningkatan aliran udara dapat mengurangi akumulasi bubuk di dalam pipa namun juga meningkatkan proporsi partikel halus yang masuk ke pengumpul debu.
Oleh karena itu, kinerja pemulihan sistem secara keseluruhan masih harus diverifikasi setelah penyesuaian apa pun.
Bagi pabrikan yang berencana memasang atau meningkatkan jalur penghancuran masterbatch warna, daya motor dan kapasitas terukur hanya boleh digunakan sebagai referensi pemilihan peralatan awal.
Lebih penting lagi, pembeli harus memverifikasi apakah sistem dapat mencapai keluaran bubuk memenuhi syarat dan kinerja pemulihan yang diperlukan dalam kondisi material tertentu, spesifikasi bubuk target, dan kondisi pengoperasian berkelanjutan.
Pertimbangan Pembelian |
Reco mm mengakhiri Indikator Penerimaan |
|---|---|
Apakah bedak tersebut memenuhi persyaratan aplikasi? |
Distribusi ukuran partikel dan proporsi bubuk yang memenuhi syarat |
Berapa kapasitas produksi sebenarnya? |
Output bubuk berkualitas ( kg/h ) |
Seberapa efektif pengumpulan bedak? |
Tingkat pemulihan yang nyata dan tingkat pemulihan bubuk yang memenuhi syarat |
Apakah pengoperasian berkelanjutan stabil? |
Output pada periode pengoperasian, suhu, dan tekanan diferensial filter yang berbeda |
Apakah perawatannya mudah? |
Metode penggantian cakram gerinda, persyaratan pembersihan, dan konfigurasi suku cadang |
Sebelum pengujian, pembeli harus menentukan bahan mentah, ukuran partikel target, kriteria penerimaan bubuk yang memenuhi syarat, durasi pengujian, dan persyaratan kinerja.
Jika jalur penghancuran dan pengumpulan bubuk lengkap dibeli, pembeli juga harus memastikan apakah peralatan pengujian memiliki konfigurasi pengangkutan, pemisahan, dan pengumpulan yang sebanding dengan jalur produksi yang diusulkan.
Hasil dari pengujian alat semprot mandiri tidak dapat secara langsung mewakili kinerja pemulihan lini produksi yang lengkap.
Kinerja pengumpulan bubuk masterbatch warna tidak hanya bergantung pada pemisah siklon atau pengumpul debu, tetapi juga pada distribusi ukuran partikel, suhu bubuk, dan karakteristik aliran yang dihasilkan selama penghancuran.
Oleh karena itu, ketika mengevaluasi proyek penghancuran masterbatch warna, Mao Yue mempertimbangkan komponen penggilingan inti, karakteristik bubuk aktual, dan konfigurasi pengumpulan hilir bersama-sama untuk membantu pelanggan mengidentifikasi kondisi utama yang memengaruhi keluaran bubuk berkualitas dan pemulihan bubuk.
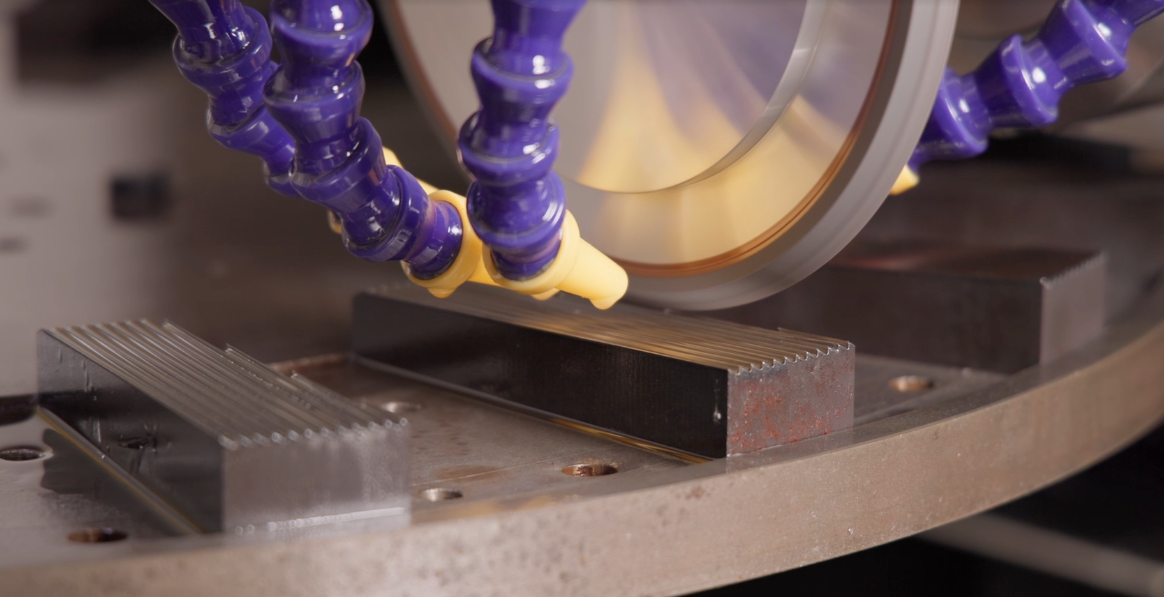
Mao Yue memproduksi komponen penghancur inti, termasuk Cakram penggiling dan bilah, secara internal dan memiliki kemampuan pemesinan dan inspeksi yang presisi.
Geometri gigi cakram gerinda, keakuratan pemesinan, kesesuaian pemasangan, dan kondisi keausan semuanya dapat memengaruhi kinerja penghancuran yang sebenarnya.
Untuk proyek yang melibatkan butiran halus yang berlebihan atau distribusi ukuran partikel yang tidak stabil, Mao Yue dapat mengevaluasi apakah jarak bebas cakram gerinda, kondisi keausan, dan kompatibilitas struktural berkontribusi terhadap masalah tersebut, berdasarkan pada sifat material, desain cakram, dan kondisi pengoperasian.
Keuntungan dari manufaktur komponen internal adalah kemampuan untuk menghubungkan produksi cakram gerinda, kompatibilitas suku cadang, dan persyaratan penghancuran aktual, sehingga memberikan pelanggan dukungan teknis yang lebih langsung dan bantuan pemeliharaan jangka panjang.

Bergantung pada kebutuhan pelanggan, Mao Yue dapat menyediakan konfigurasi peralatan yang mencakup pengumpanan, penghancuran, pendinginan, pengangkutan pneumatik, pemisahan siklon, pengumpulan debu jet-pulsa, penyaringan, dan pelepasan bubuk.
Untuk proyek yang mengalami kesulitan pengumpulan bubuk, tujuan evaluasi sistem terintegrasi bukan sekadar menambah peralatan pengumpulan.
Sebaliknya, hal ini bertujuan untuk menentukan apakah bubuk yang dihasilkan selama penghancuran dapat disalurkan, dipisahkan, dan dibuang secara konsisten oleh sistem hilir.
Dengan mengevaluasi peralatan penghancur dan pengumpulan hilir sebagai suatu sistem yang terintegrasi, pelanggan dapat menentukan dengan lebih baik apakah perbaikan diperlukan dalam proses penghancuran, konfigurasi pengangkutan dan pemisahan, atau kondisi filtrasi dan pembuangan.
Untuk lini produksi baru, pendekatan pencocokan sistem ini membantu mengidentifikasi potensi masalah selama tahap pembelian.
Untuk peningkatan lini produksi yang ada, hal ini membantu menentukan langkah perbaikan yang lebih tepat sasaran.

Formulasi masterbatch warna yang berbeda mungkin berbeda dalam kekerasan, sifat termal, kemampuan mengalir, dan kecenderungan adhesi.
Meskipun ukuran target mesh sama, kinerja penghancuran dan pengumpulannya tidak dapat diasumsikan sama.
Mao Yue mendukung uji coba penghancuran menggunakan bahan aktual pelanggan dan dapat mengevaluasi distribusi ukuran partikel, suhu pemrosesan, keluaran aktual, dan kinerja pengoperasian berkelanjutan sesuai dengan peralatan pengujian dan kondisi pengukuran yang tersedia.
Untuk proyek pembelian yang mengutamakan perolehan bubuk, pengujian harus dilakukan lebih dari sekadar menentukan apakah bahan dapat dihaluskan.
Pertanyaan yang lebih penting adalah berapa banyak bubuk berkualitas yang dapat diproduksi dan diperoleh kembali secara konsisten.
Pengukuran seperti bubuk yang dikumpulkan di titik pengumpulan individual, residu sistem, dan kondisi filtrasi harus bergantung pada kemampuan pengaturan pengujian yang sebenarnya.
Untuk indikator kinerja lini produksi lengkap yang tidak dapat diverifikasi secara langsung melalui pengujian pulverizer mandiri, diperlukan evaluasi lebih lanjut berdasarkan konfigurasi lini produksi yang diusulkan.
Dengan menentukan kondisi pengujian, indikator kinerja yang dapat diukur, dan persyaratan penerimaan, Maoyue membantu pelanggan membuat keputusan pembelian peralatan yang lebih tepat daripada hanya mengandalkan kapasitas terukur atau spesifikasi model peralatan.
Belum tentu.
Peningkatan aliran udara dapat mengurangi endapan bubuk di dalam pipa pengangkut, namun hal ini juga dapat meningkatkan sisa partikel halus atau menyebabkan pemisah siklon beroperasi di luar kondisi yang sesuai.
Penyesuaian aliran udara harus didasarkan pada pengukuran sebenarnya.
Mengganti atau menyesuaikan Cakram penggiling dapat meningkatkan pengumpulan bubuk hanya jika kondisi cakram atau parameter penghancuran dipastikan menjadi faktor penyebabnya.
Jika penyebab utamanya adalah pemisah siklon yang tidak sesuai, aliran udara yang tidak normal, atau penyumbatan filter, penggantian Cakram penggiling saja mungkin tidak meningkatkan kinerja pengumpulan.
Karena tidak semua bubuk yang diperoleh kembali memenuhi ukuran partikel target dan persyaratan aplikasi hilir.
Beberapa bubuk mungkin terlalu halus, terlalu kasar, atau menggumpal.
Oleh karena itu, total bubuk yang diperoleh, proporsi bubuk berkualitas, dan hasil bubuk berkualitas harus diukur secara terpisah.
Masalah pengumpulan bubuk masterbatch warna mungkin melibatkan beberapa tahap, termasuk penghancuran, pengangkutan, pemisahan, penyaringan, dan pembuangan.
Mengidentifikasi sumber masalah melalui analisis keseimbangan material dan data pengoperasian di lokasi membantu produsen menerapkan perbaikan yang lebih tepat sasaran.
Bagi pembeli peralatan, keluaran bubuk yang memenuhi syarat, tingkat pemulihan bubuk yang memenuhi syarat, dan stabilitas pengoperasian yang berkelanjutan memberikan penilaian yang lebih berarti mengenai kesesuaian sistem dibandingkan kapasitas terukur saja.
Jika lini penghancuran masterbatch warna Anda mengalami akumulasi bubuk di dalam saluran pipa, kesulitan mengumpulkan bubuk halus, atau hasil bubuk berkualitas yang tidak mencukupi, harap sampaikan jenis bahan mentah, ukuran partikel target, kapasitas yang dibutuhkan, dan informasi peralatan yang ada kepada Mao Yue.
Tim teknik Mao Yue dapat membantu mengevaluasi konfigurasi penyemprot yang sesuai, sistem pengumpulan bubuk, dan rencana pengujian material aktual berdasarkan kebutuhan produksi Anda.

