ไทย


การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-11-02 ที่มา: เว็บไซต์
ในระหว่างเครื่องบดมาสเตอร์แบทช์สี ผู้ผลิตบางรายอาจพบว่าเครื่องบดทำงานตามปกติ แต่ปริมาณผงที่รวบรวมได้ต่ำกว่าที่คาดไว้ ผงบางชนิดอาจสะสมอยู่ภายในท่อลำเลียง ยึดติดกับพื้นผิวอุปกรณ์ หรือถูกพัดพาโดยกระแสลมเข้าสู่ระบบรวบรวมฝุ่นที่อยู่ปลายน้ำ
การเก็บผงที่ไม่เพียงพอไม่ได้บ่งชี้ถึงความสามารถในการบดของเครื่องบดที่ลดลงเสมอไป ปัญหาอาจเกี่ยวข้องกับการกระจายขนาดอนุภาค การลำเลียงอากาศ การแยกไซโคลน ไฟฟ้าสถิต อุณหภูมิในการประมวลผล หรือสภาวะการกรองและการปล่อย
สำหรับผู้ผลิตมาสเตอร์แบทช์สี สิ่งที่สำคัญกว่านั้นคือปริมาณผงที่นำกลับมาใช้ใหม่ได้ตรงตามขนาดอนุภาคเป้าหมายและข้อกำหนดในการประมวลผลขั้นปลายน้ำ และไม่ว่าผลผลิตของผงที่ผ่านการรับรองจะคงที่หรือไม่
บทความนี้จะอธิบายหกประการ mm เกี่ยวกับสาเหตุของปัญหาการเก็บผงมาสเตอร์แบทช์สี วิธีการวินิจฉัย และตัวบ่งชี้การนำผงกลับมาใช้ใหม่ที่ผู้ซื้อควรพิจารณาเมื่อซื้ออุปกรณ์
ปัญหาการสะสมผงที่เกิดขึ้นในแต่ละขั้นตอนของระบบมักแสดงอาการที่แตกต่างกัน
ร่วม mm กับอาการ |
การสังเกตในสถานที่ |
|---|---|
การสะสมของผงต่ำกว่าที่คาด |
ปริมาณผงในภาชนะรวบรวมหลักต่ำกว่าที่คาดไว้ แม้ว่าอุปกรณ์จะยังคงป้อนและทำงานตามปกติก็ตาม |
การสะสมของผงภายในท่อลำเลียง |
คราบผงที่มองเห็นได้จะปรากฏในส่วนท่อแนวนอน ข้อศอก หรือตามผนังด้านในของท่อ |
ค่าปรับมากเกินไปเข้าสู่ตัวเก็บฝุ่น |
ผงละเอียดจำนวนค่อนข้างมากจะถูกดักจับโดยระบบรวบรวมฝุ่นที่อยู่ด้านล่างของตัวแยกพายุไซโคลน |
การอุดตันของตัวกรองบ่อยครั้ง |
แรงดันต่างของตัวกรองจะค่อยๆ เพิ่มขึ้น การทำความสะอาดบ่อยขึ้น หรือส่งผลต่อการไหลเวียนของอากาศในระบบ |
การยึดเกาะของผงภายในตัวแยกพายุไซโคลน |
ผงเกาะติดกับผนังด้านในหรือส่วนกรวยของตัวคั่น ช่วยเพิ่มความถี่ในการทำความสะอาด |
การปล่อยผงไม่เสถียร |
มีผงอยู่ในถัง แต่การระบายจะไม่สม่ำเสมอหรือลดลงอย่างเห็นได้ชัด |
อาการเหล่านี้สามารถช่วยระบุได้ว่ามีความผิดปกติเกิดขึ้นที่จุดใด แต่ไม่สามารถยืนยันสาเหตุได้โดยตรง
นอกจากนี้ผงที่ไม่เข้าไปในภาชนะรวบรวมหลักก็ไม่จำเป็นต้องสูญหายไป ผงละเอียดบางส่วนอาจถูกดักจับโดยตัวเก็บฝุ่น การที่จะนับว่าเป็นผงที่ผ่านการรับรองได้หรือไม่นั้นขึ้นอยู่กับว่ามีคุณสมบัติตรงตามข้อกำหนดด้านคุณภาพที่กำหนดหรือไม่
การกระจายขนาดอนุภาคของผงมาสเตอร์แบทช์สีส่งผลต่อการเคลื่อนที่ของอนุภาคและการแยกตัวภายในการไหลของอากาศ
เมื่อสัดส่วนของอนุภาคละเอียดสูงเกินไป ผงบางชนิดอาจไม่สามารถแยกออกจากกันได้อย่างมีประสิทธิภาพด้วยตัวคั่นแบบไซโคลน และอาจเคลื่อนที่ไปตามกระแสลมเข้าสู่ระบบรวบรวมฝุ่นที่อยู่ปลายน้ำ ซึ่งจะทำให้ภาระการกรองเพิ่มขึ้น
ระยะห่างของจานเจียร การสึกหรอของจานเจียร สภาวะการป้อน และการกำหนดสูตรวัสดุ ล้วนส่งผลต่อสัดส่วนของค่าปรับ
ดังนั้น ปัญหาในการเก็บรวบรวมผงบางครั้งอาจเป็นผลมาจากความไม่ตรงกันระหว่างการกระจายขนาดอนุภาคที่เกิดขึ้นระหว่างการบดและสภาวะการทำงานของระบบแยกปลายน้ำ
ระบบลำเลียงแบบนิวแมติกจะลำเลียงผงไปยังเครื่องแยกแบบไซโคลนและอุปกรณ์รวบรวมปลายทาง
เมื่อความเร็วการลำเลียงไม่เพียงพอ ผงอาจตกลงภายในท่อแนวนอนและข้อศอก ในทางกลับกัน การไหลเวียนของอากาศที่มากเกินไปอาจเพิ่มการพาอนุภาคละเอียดและส่งผลต่อประสิทธิภาพการแยกไซโคลน
แผนผังท่อ การรั่วไหลของอากาศ และการเปลี่ยนแปลงความต้านทานของตัวกรองยังส่งผลต่อความเสถียรของการไหลของอากาศอีกด้วย
การปรับปรุงการลำเลียงผงจำเป็นต้องมีความสมดุลระหว่างประสิทธิภาพการลำเลียงกับประสิทธิภาพการแยกสารขั้นปลาย แทนที่จะเพิ่มความเร็วพัดลมเพียงอย่างเดียว
เครื่องแยกพายุไซโคลนใช้แรงเหวี่ยงที่เกิดจากการหมุนกระแสลมเพื่อแยกอนุภาคออกจากกระแสลม
ประสิทธิภาพการแยกขึ้นอยู่กับขนาดอนุภาค ความหนาแน่นของอนุภาค สภาพการไหลของอากาศทางเข้า รูปทรงของอุปกรณ์ และสภาวะการปล่อยผง
สำหรับผงที่ค่อนข้างละเอียดหรือมีความหนาแน่นต่ำ สภาพการทำงานที่ไม่เหมาะสมอาจทำให้อนุภาคจำนวนมากผ่านเข้าสู่ระบบการกรองขั้นปลายน้ำ
นอกจากนี้ การรั่วไหลของอากาศผ่านวาล์วล็อคอากาศแบบหมุน ช่องระบายที่ถูกบล็อก หรือการสะสมของผงภายในถังอาจลดประสิทธิภาพการรวบรวมผงที่มีประสิทธิภาพ
ในระหว่างเครื่องบดมาสเตอร์แบทช์สีและการลำเลียงแบบนิวแมติก การเสียดสีระหว่างอนุภาคและระหว่างอนุภาคและพื้นผิวอุปกรณ์อาจทำให้เกิดไฟฟ้าสถิตได้
แรงไฟฟ้าสถิตอาจทำให้ผงเกาะติดกับท่อ ตัวแยกพายุไซโคลน และพื้นผิวอุปกรณ์รวบรวม ส่งผลให้มีสารตกค้างของวัสดุเพิ่มขึ้นและข้อกำหนดในการทำความสะอาด
ลักษณะนี้อาจได้รับอิทธิพลจากตัวพาโพลีเมอร์ ขนาดอนุภาค ความชื้นโดยรอบ และวัสดุที่สัมผัสกับผง
อย่างไรก็ตาม การสะสมของผงไม่จำเป็นต้องเกิดจากไฟฟ้าสถิตเสมอไป ควรตรวจสอบความผิดปกติของการยึดเกาะที่เกี่ยวข้องกับอุณหภูมิและการไหลของอากาศด้วย สำหรับระบบที่อาจเกิดบรรยากาศฝุ่นที่ติดไฟได้ ควรประเมินความเสี่ยงจากไฟไหม้และการระเบิดของฝุ่นตามมาตรฐานความปลอดภัยที่เกี่ยวข้อง
ความร้อนจากการเสียดสีที่เกิดขึ้นระหว่างการบดอาจทำให้สูตรมาสเตอร์แบทช์สีบางสูตรเข้าใกล้ช่วงความอ่อนตัวหรือความเหนียว
เมื่อผงเริ่มเกาะตัวหรือจับตัวกันเป็นก้อน ความสามารถในการไหลของมันอาจลดลง ทำให้มีแนวโน้มที่จะสะสมที่ข้อศอกของท่อ ช่องระบายไซโคลน และกรวยดักจับ
สำหรับสูตรที่ไวต่อความร้อน การสะสมของอุณหภูมิระหว่างการทำงานอย่างต่อเนื่องอาจทำให้ปัญหาการสะสมของผงแย่ลงเรื่อยๆ ดังนั้นควรตรวจสอบทั้งอุณหภูมิในการผลิตและสภาพของผง
เมื่อผงสะสมมากเกินไปบนพื้นผิวตัวกรอง การทำความสะอาดแบบพัลส์เจ็ทไม่เพียงพอ หรือสื่อกรองไม่เหมาะสม ความต้านทานการกรองอาจเพิ่มขึ้นและส่งผลต่อความเสถียรของการไหลของอากาศของระบบ
ในขณะเดียวกัน ผงที่ถูกแยกออกจากกันแล้วอาจไม่สามารถระบายออกได้อย่างถูกต้องเนื่องจากการเชื่อมต่อกับฮอปเปอร์ การอุดตันของแอร์ล็อกแบบหมุน หรือความผิดปกติอื่นๆ ในการปล่อย
ในสถานการณ์เหล่านี้ ปัญหาจะเกิดขึ้นในขั้นตอนการกรองหรือการปล่อยออก เพียงปรับระยะห่างของจานเจียรหรือเพิ่มปริมาณงานของเครื่องบดก็ไม่สามารถแก้ไขได้
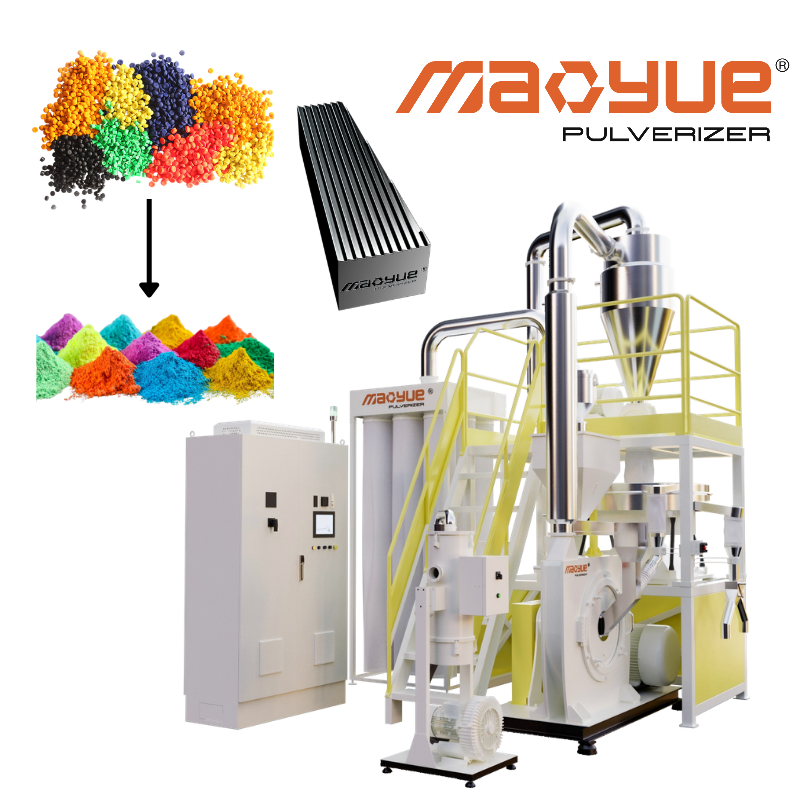
ก่อนที่จะปรับเครื่องบดหรือระบบรวบรวมผง สิ่งสำคัญคือต้องสร้างเงื่อนไขการทดสอบที่เทียบเคียงได้ และพิจารณาว่าวัสดุจะไปที่ใดทั่วทั้งระบบ
ควรแยกแยะสองสถานการณ์:
ปริมาณการบดที่ลดลง: ปริมาณวัสดุที่ประมวลผลจริงต่อหน่วยเวลาลดลง
การนำผงกลับมาใช้ใหม่ไม่เพียงพอ: วัสดุได้เข้าสู่ระบบการประมวลผลแล้ว แต่ผงบางชนิดไม่สามารถนำกลับมาใช้ใหม่ได้อย่างถูกต้องจากจุดรวบรวมที่กำหนด
ปัญหาเหล่านี้อาจเกิดขึ้นพร้อมกัน แต่ต้องใช้การวัดที่แตกต่างกันเพื่อระบุ
หลังจากกำหนดขอบเขตการทดสอบแล้ว ให้บันทึกมวลป้อนทั้งหมด ผงที่เก็บ ณ จุดรวบรวมแต่ละจุด วัสดุที่ถูกคัดแยกจากการคัดกรอง และสารตกค้างของวัสดุที่วัดได้ภายในอุปกรณ์
ความสมดุลของวัสดุที่สมบูรณ์ควรคำนึงถึงการเปลี่ยนแปลงในสินค้าคงคลังของวัสดุภายในระบบ:
การป้อนวัสดุ = ผงที่นำกลับมาใช้ใหม่ + ผลลัพธ์ของวัสดุที่วัดได้อื่นๆ + การสูญเสียวัสดุตามจริง + การเพิ่มขึ้นสุทธิในสินค้าคงคลังวัสดุของระบบ
การสูญเสียที่เกิดขึ้นจริงอาจรวมถึงฝุ่นที่ไม่ถูกดักจับ วัสดุที่รั่วไหล และวัสดุอื่นๆ ที่ไม่สามารถกู้คืนได้โดยตรง
หากไม่สามารถวัดการสูญเสียทั้งหมดได้โดยตรง อาจมีการประเมินการสูญเสียเหล่านั้นผ่านเครื่องชั่งวัสดุ ในขณะเดียวกันก็คำนึงถึงข้อผิดพลาดในการชั่งน้ำหนักและวัสดุที่ไม่ได้ตรวจวัดด้วย
สำหรับการทดสอบการผลิตอย่างต่อเนื่อง ควรให้ความสนใจเป็นพิเศษว่าปริมาณวัสดุที่เก็บไว้ในอุปกรณ์มีความสอดคล้องกันในช่วงเริ่มต้นและสิ้นสุดการทดสอบหรือไม่ มิฉะนั้น การเปลี่ยนแปลงตามปกติในสินค้าคงคลังของระบบอาจถูกตีความอย่างไม่ถูกต้องว่าเป็นการสูญเสียผง
อาการที่ไซต์งาน |
พื้นที่ตรวจสอบลำดับความสำคัญ |
วิธีการตรวจสอบ |
|---|---|---|
ลดการสะสมของผงจากเครื่องแยกพายุไซโคลน |
การไหลเวียนของอากาศเข้า วาล์วล็อกลมแบบหมุน และสภาวะการระบาย |
เปรียบเทียบปริมาณผงที่รวบรวมจากเครื่องแยกพายุไซโคลนและเครื่องดักฝุ่น |
มีการสะสมผงอย่างมีนัยสำคัญภายในท่อ |
ความเร็วการลำเลียง เค้าโครงท่อ และการยึดเกาะของผง |
ตรวจสอบและตรวจวัดสิ่งตกค้างในท่อหลังจากช่วงระยะเวลาการทำงานที่กำหนด |
เพิ่มค่าปรับเข้าสู่ตัวเก็บฝุ่น |
สัดส่วนอนุภาคละเอียดและสภาวะการแยกตัวของไซโคลน |
เปรียบเทียบการกระจายขนาดอนุภาคที่จุดรวบรวมต่างๆ |
การสะสมของผงจะลดลงระหว่างการทำงานต่อเนื่อง |
อุณหภูมิ แรงดันต่างของตัวกรอง และการสะสมของวัสดุ |
บันทึกการเปลี่ยนแปลงข้อมูลการดำเนินงานในช่วงเวลาการผลิตที่แตกต่างกัน |
ผงยังคงอยู่ในถังแต่มีการปล่อยออกไม่เพียงพอ |
การเชื่อมฮอปเปอร์ วาล์วล็อคอากาศแบบหมุน และช่องระบาย |
เปรียบเทียบการสะสมของผงภายในถังกับปริมาณการไหลออกจริง |
วัตถุประสงค์ของการวินิจฉัยไม่ใช่เพื่อปรับทุกองค์ประกอบพร้อมกัน แต่เพื่อระบุแหล่งที่มาของปัญหาการรวบรวมข้อมูลที่น่าจะเป็นไปได้มากที่สุดตามหลักฐานที่มีอยู่
หลังจากระบุพื้นที่การตรวจสอบลำดับความสำคัญแล้ว ให้รักษาวัตถุดิบ อัตราการป้อน และสภาวะการทำงานอื่นๆ ให้สอดคล้องกันมากที่สุด และปรับตัวแปรหลักทีละตัว
ตัวอย่างเช่น หลังจากปรับการไหลเวียนของอากาศในการลำเลียงแล้ว ให้เปรียบเทียบสิ่งต่อไปนี้:
การสะสมผงภายในท่อลดลงหรือไม่
ปริมาณผงที่รวบรวมโดยตัวแยกพายุไซโคลนและตัวเก็บฝุ่นมีการเปลี่ยนแปลงหรือไม่
ไม่ว่าแรงดันต่างของตัวกรองจะคงที่หรือไม่
ไม่ว่าการคืนสภาพผงขั้นสุดท้ายที่ผ่านการรับรองจะดีขึ้นหรือไม่
การปรับเปลี่ยนจะถือว่ามีประสิทธิภาพและมั่นใจมากขึ้นเฉพาะเมื่อการเปลี่ยนแปลงในสิ่งตกค้างในระบบ การนำผงกลับมาใช้ใหม่ และผลผลิตของผงที่มีคุณสมบัติเหมาะสมร่วมกันสนับสนุนการปรับปรุง
มิฉะนั้น การปรับเปลี่ยนอาจเพียงแค่ถ่ายโอนผงจากจุดรวบรวมหนึ่งไปยังอีกจุดหนึ่ง
ผงที่รวบรวมได้ทั้งหมดไม่ได้แสดงถึงมูลค่าการผลิตที่แท้จริงของระบบการบดมาสเตอร์แบทช์สีได้ครบถ้วน
สำหรับการประเมินอุปกรณ์ ผู้ผลิตควรพิจารณาอัตราการคืนสีผงที่ชัดเจน อัตราการคืนสีผงตามคุณสมบัติ และผลผลิตสีผงตามที่กำหนดต่อหน่วยเวลา
อัตราการคืนสภาพของผงที่ปรากฏ (%) = มวลรวมของผงคืนสภาพระหว่างการทดสอบ KW มวลรวมของวัสดุที่ป้อนระหว่างการทดสอบ × 100%
ตัวอย่างเช่น หากป้อนมาสเตอร์แบทช์สี 100 กิโลกรัมเข้าสู่ระบบ และนำผงสี 94 กิโลกรัมกลับคืนมาจากจุดรวบรวมที่กำหนด อัตราการคืนสภาพที่ชัดเจนคือ 94%
อย่างไรก็ตาม น้ำหนักที่เหลืออีก 6 กิโลกรัมไม่จำเป็นต้องสูญเสียไปทั้งหมด วัสดุบางส่วนอาจค้างอยู่ในอุปกรณ์ ในขณะที่บางส่วนอาจถูกปฏิเสธในระหว่างการคัดกรอง
ดังนั้นควรตีความตัวบ่งชี้นี้ร่วมกับความสมดุลของวัสดุ
อัตราการคืนผงที่เข้าเกณฑ์ (%) = มวลของผงที่นำกลับมาใช้ใหม่ได้ตามข้อกำหนดเฉพาะเป้าหมาย KW มวลรวมของวัสดุที่ป้อนระหว่างการทดสอบ × 100%
ตัวบ่งชี้นี้แสดงให้เห็นว่าในที่สุดแล้ววัสดุป้อนเข้าจะกลายเป็นผงที่ใช้งานได้ซึ่งตรงตามข้อกำหนดที่กำหนด
ตัวอย่างเช่น ภายใต้เงื่อนไขการทดสอบที่เหมือนกัน สองระบบแต่ละระบบจะประมวลผลมาสเตอร์แบทช์สี 100 กิโลกรัม:
ตัวบ่งชี้การทดสอบ |
ระบบเอ |
ระบบบี |
|---|---|---|
การป้อนวัสดุ |
100 กก |
100 กก |
ผงกู้คืนทั้งหมด |
96 กก |
94 กก |
มวลผงที่ผ่านการรับรอง |
82 กก |
90 กก |
อัตราการฟื้นตัวของผงที่ชัดเจน |
96% |
94% |
อัตราการคืนสภาพผงที่ผ่านการรับรอง |
82% |
90% |
ตัวเลขข้างต้นเป็นตัวอย่างสมมุติที่ใช้อธิบายความแตกต่างระหว่างตัวบ่งชี้เหล่านี้ ไม่ใช่ผลการทดสอบจริง Maoyue
แม้ว่าระบบ A จะรวบรวมผงโดยรวมได้มากกว่า แต่ระบบ B ก็ผลิตผงในปริมาณที่มากขึ้นซึ่งตรงตามข้อกำหนดเฉพาะของเป้าหมาย
ดังนั้นอัตราการนำผงกลับคืนมาโดยรวมที่สูงขึ้นไม่ได้บ่งชี้ถึงประสิทธิภาพการผลิตจริงที่ดีขึ้นเสมอไป
ผู้ซื้อควรตรวจสอบด้วยว่าผงที่นำกลับมาใช้ใหม่นั้นตรงตามข้อกำหนดการกระจายขนาดอนุภาค ความสามารถในการไหล และการประมวลผลขั้นปลายน้ำที่ต้องการหรือไม่
ผลผลิตผงที่ผ่านการรับรอง ( kg/h ) = มวลของผงที่ตรงตามข้อกำหนดเป้าหมายในระหว่างการทดสอบ ۞ เวลาการทดสอบที่มีประสิทธิผล (h)
ผลผลิตผงที่ผ่านการรับรองสะท้อนถึงกำลังการผลิตที่แท้จริงของอุปกรณ์ภายใต้วัสดุเฉพาะ ข้อมูลจำเพาะของผง และสภาพการทำงาน
สำหรับลูกค้าที่วางแผนการผลิตอย่างต่อเนื่อง สิ่งสำคัญอีกประการหนึ่งคือต้องพิจารณาว่าผลผลิตผงที่ผ่านการรับรองจะคงที่ตลอดระยะเวลาการทำงานที่แตกต่างกันหรือไม่
ตัวอย่างเช่น ระบบอาจได้ผลลัพธ์ที่เป็นผงที่มีคุณสมบัติสูงในระหว่างการทดสอบสั้นๆ แต่ผลลัพธ์อาจลดลงอย่างมีนัยสำคัญในระหว่างการทำงานต่อเนื่องเนื่องจากการสะสมของอุณหภูมิ ความต้านทานต่อการกรองที่เพิ่มขึ้น หรือปัญหาการระบายออก
ในกรณีเช่นนี้ ผลการทดสอบระยะสั้นไม่สามารถแสดงถึงกำลังการผลิตในระยะยาวได้โดยตรง
เมื่อเปรียบเทียบโซลูชันอุปกรณ์ต่างๆ ผู้ซื้อควรใช้วัตถุดิบ เงื่อนไขการทดสอบ และเกณฑ์การยอมรับผงที่ผ่านการรับรองทุกครั้งที่เป็นไปได้ แทนที่จะประเมินประสิทธิภาพตามกำลังการผลิตที่กำหนดหรือปริมาณของผงที่รวบรวมได้ในระหว่างการทดสอบครั้งเดียวเพียงอย่างเดียว
การปรับปรุงควรขึ้นอยู่กับผลการวินิจฉัยที่เกิดขึ้นจริง โดยมีเป้าหมายเพื่อลดการกักเก็บวัสดุโดยไม่จำเป็น ในขณะเดียวกันก็รักษาคุณภาพของผงและผลผลิตของผงที่มีคุณสมบัติคงที่
พื้นที่ปรับปรุง |
การปรับเปลี่ยนหลัก |
|---|---|
เพิ่มประสิทธิภาพกระบวนการบด |
ระยะห่างของจานเจียร สภาพของจานเจียร การป้อน และสภาวะความเย็น |
จับคู่ระบบไหลเวียนอากาศและการแยก |
พารามิเตอร์ของพัดลม แผนผังท่อ เงื่อนไขการแยกไซโคลน และการปิดผนึกทางระบาย |
ทำให้การกรองและการปล่อยผงมีความเสถียร |
ระบบทำความสะอาดตัวกรอง สภาวะการกรอง การทำงานของฮอปเปอร์ และประสิทธิภาพของแอร์ล็อกแบบหมุน |
สิ่งสำคัญคือต้องรับรู้ว่าขั้นตอนเหล่านี้มีอิทธิพลซึ่งกันและกัน
ตัวอย่างเช่น การเพิ่มการไหลเวียนของอากาศอาจลดการสะสมของผงภายในท่อ แต่ยังเพิ่มสัดส่วนของอนุภาคละเอียดที่เข้าสู่ตัวเก็บฝุ่นด้วย
ดังนั้นประสิทธิภาพการกู้คืนระบบโดยรวมควรได้รับการตรวจสอบหลังจากการปรับเปลี่ยนใดๆ
สำหรับผู้ผลิตที่วางแผนจะติดตั้งหรืออัพเกรดสายการผลิตเครื่องบดมาสเตอร์แบทช์สี กำลังของมอเตอร์และพิกัดความจุควรใช้เป็นข้อมูลอ้างอิงในการเลือกอุปกรณ์เบื้องต้นเท่านั้น
ที่สำคัญกว่านั้น ผู้ซื้อควรตรวจสอบว่าระบบสามารถบรรลุผลผลิตผงและประสิทธิภาพการคืนสภาพตามที่กำหนดภายใต้เงื่อนไขของวัสดุที่ระบุ ข้อกำหนดเฉพาะของผงเป้าหมาย และเงื่อนไขการทำงานต่อเนื่องหรือไม่
การพิจารณาจัดซื้อ |
Reco mm สิ้นสุดตัวบ่งชี้การยอมรับ |
|---|---|
ผงมีคุณสมบัติตรงตามข้อกำหนดการใช้งานหรือไม่? |
การกระจายขนาดอนุภาคและสัดส่วนผงที่เหมาะสม |
กำลังการผลิตที่แท้จริงคือเท่าไร? |
ผลผลิตผงที่ผ่านการรับรอง ( kg/h ) |
การสะสมแบบผงมีประสิทธิภาพเพียงใด? |
อัตราการคืนสภาพที่ชัดเจนและอัตราการคืนสภาพผงตามคุณสมบัติ |
การทำงานต่อเนื่องมีเสถียรภาพหรือไม่? |
เอาท์พุตในช่วงเวลาการทำงาน อุณหภูมิ และแรงดันต่างของตัวกรองที่แตกต่างกัน |
การบำรุงรักษาสะดวกหรือไม่? |
วิธีการเปลี่ยนจานเจียร ข้อกำหนดในการทำความสะอาด และการกำหนดค่าชิ้นส่วนอะไหล่ |
ก่อนการทดสอบ ผู้ซื้อควรกำหนดวัตถุดิบ ขนาดอนุภาคเป้าหมาย เกณฑ์การยอมรับผงที่มีคุณสมบัติ ระยะเวลาการทดสอบ และข้อกำหนดด้านประสิทธิภาพ
หากมีการซื้อสายการผลิตเครื่องบดและรวบรวมผงที่สมบูรณ์ ผู้ซื้อควรตรวจสอบด้วยว่าอุปกรณ์ทดสอบมีการกำหนดค่าการลำเลียง การแยก และการรวบรวมที่เทียบเคียงได้กับสายการผลิตที่เสนอหรือไม่
ผลลัพธ์จากการทดสอบเครื่องบดแบบสแตนด์อโลนไม่สามารถแสดงประสิทธิภาพการคืนสภาพของสายการผลิตที่สมบูรณ์ได้โดยตรง
ประสิทธิภาพการรวบรวมผงมาสเตอร์แบทช์สีไม่เพียงขึ้นอยู่กับตัวแยกไซโคลนหรือตัวเก็บฝุ่นเท่านั้น แต่ยังขึ้นอยู่กับการกระจายขนาดอนุภาค อุณหภูมิของผง และลักษณะการไหลที่เกิดขึ้นระหว่างการบด
ดังนั้นเมื่อประเมินโครงการบดผงมาสเตอร์แบทช์สี Mao Yue พิจารณาส่วนประกอบการบดแกน คุณลักษณะของผงที่แท้จริง และการกำหนดค่าการรวบรวมขั้นปลายน้ำร่วมกัน เพื่อช่วยให้ลูกค้าระบุเงื่อนไขสำคัญที่ส่งผลต่อผลผลิตผงที่มีคุณสมบัติเหมาะสมและการนำผงกลับมาใช้ใหม่
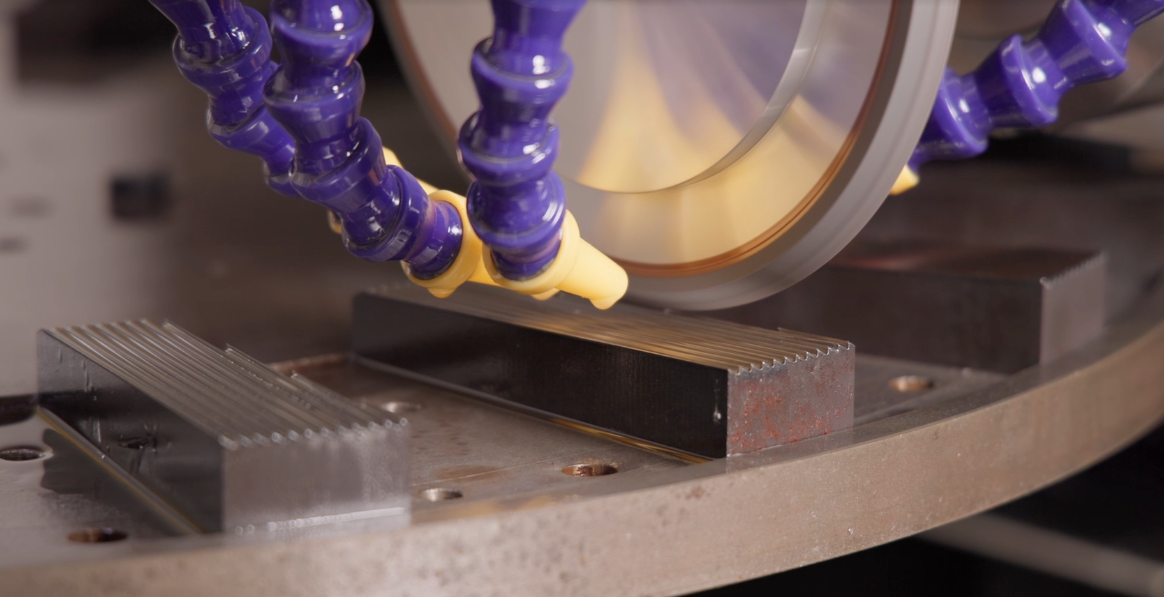
Mao Yue ผลิตส่วนประกอบการบดแกนหลัก รวมถึง จานบด และใบมีดภายในบริษัท และมีความสามารถในการตัดเฉือนและการตรวจสอบที่แม่นยำ
รูปทรงฟันของจานเจียร ความแม่นยำในการตัด ความพอดีในการติดตั้ง และสภาพการสึกหรอ ล้วนส่งผลต่อประสิทธิภาพการบดที่เกิดขึ้นจริง
สำหรับโครงการที่เกี่ยวข้องกับความละเอียดมากเกินไปหรือการกระจายขนาดอนุภาคที่ไม่เสถียร Mao Yue สามารถประเมินได้ว่าระยะห่างของจานเจียร สภาพการสึกหรอ และความเข้ากันได้ของโครงสร้างมีส่วนทำให้เกิดปัญหาหรือไม่ โดยพิจารณาจากคุณสมบัติของวัสดุ การออกแบบจานเจียร และสภาพการปฏิบัติงาน
ข้อดีของการผลิตส่วนประกอบภายในองค์กรคือความสามารถในการเชื่อมต่อการผลิตแผ่นเจียร ความเข้ากันได้ของชิ้นส่วนอะไหล่ และข้อกำหนดในการบดที่เกิดขึ้นจริง โดยให้การสนับสนุนทางเทคนิคโดยตรงมากขึ้นแก่ลูกค้าและความช่วยเหลือในการบำรุงรักษาระยะยาว

Mao Yue สามารถจัดเตรียมการกำหนดค่าอุปกรณ์ที่ครอบคลุมการป้อน การบด การทำความเย็น การลำเลียงแบบนิวแมติก การแยกไซโคลน การรวบรวมฝุ่นแบบพัลส์เจ็ต การคัดกรอง และการปล่อยผง ทั้งนี้ขึ้นอยู่กับความต้องการของลูกค้า
สำหรับโครงการที่ประสบปัญหาในการเก็บรวบรวมผง วัตถุประสงค์ของการประเมินระบบแบบบูรณาการไม่ใช่แค่การเพิ่มอุปกรณ์ในการเก็บรวบรวมเพิ่มเติม
แต่เป็นการตรวจสอบว่าผงที่ผลิตขึ้นระหว่างการบดสามารถลำเลียง แยก และระบายออกโดยระบบปลายน้ำได้อย่างสม่ำเสมอหรือไม่
ด้วยการประเมินเครื่องบดและอุปกรณ์รวบรวมขั้นปลายเป็นระบบบูรณาการ ลูกค้าสามารถระบุได้ดีขึ้นว่าจำเป็นต้องมีการปรับปรุงในกระบวนการบด การกำหนดค่าการลำเลียงและการแยก หรือเงื่อนไขการกรองและการปล่อย
สำหรับสายการผลิตใหม่ วิธีการจับคู่ระบบนี้จะช่วยระบุปัญหาที่อาจเกิดขึ้นในระหว่างขั้นตอนการจัดซื้อ
สำหรับการอัพเกรดสายการผลิตที่มีอยู่ จะช่วยกำหนดมาตรการการปรับปรุงที่ตรงเป้าหมายมากขึ้น

สูตรมาสเตอร์แบทช์ที่มีสีต่างกันอาจแตกต่างกันในด้านความแข็ง คุณสมบัติทางความร้อน ความสามารถในการไหล และแนวโน้มการยึดเกาะ
แม้ว่าขนาดเป้าหมาย mesh จะเท่ากัน ประสิทธิภาพการบดและการรวบรวมก็ไม่สามารถถือว่าเท่ากันได้
Mao Yue สนับสนุนการทดลองบดโดยใช้วัสดุจริงของลูกค้า และสามารถประเมินการกระจายขนาดอนุภาค อุณหภูมิในการประมวลผล ปริมาณงานจริง และประสิทธิภาพการทำงานต่อเนื่องตามอุปกรณ์ทดสอบและเงื่อนไขการวัดที่มีอยู่
สำหรับโครงการจัดซื้อที่การนำผงกลับมาเป็นข้อกังวลหลัก การทดสอบควรนอกเหนือไปจากการกำหนดว่าวัสดุสามารถบดเป็นผงได้หรือไม่
คำถามที่สำคัญกว่านั้นก็คือ สามารถผลิตและนำผงที่ผ่านการรับรองมาได้สม่ำเสมอเท่าใด
การตรวจวัดต่างๆ เช่น ผงที่เก็บ ณ จุดรวบรวมแต่ละจุด สิ่งตกค้างในระบบ และสภาวะการกรองควรขึ้นอยู่กับความสามารถของการตั้งค่าการทดสอบจริง
สำหรับตัวบ่งชี้ประสิทธิภาพสายการผลิตที่สมบูรณ์ซึ่งไม่สามารถตรวจสอบได้โดยตรงผ่านการทดสอบเครื่องบดย่อยแบบสแตนด์อโลน จำเป็นต้องมีการประเมินเพิ่มเติมตามการกำหนดค่าสายการผลิตที่นำเสนอ
ด้วยการกำหนดเงื่อนไขการทดสอบ ตัวบ่งชี้ประสิทธิภาพที่วัดได้ และข้อกำหนดในการยอมรับ Maoyue ช่วยให้ลูกค้าตัดสินใจซื้ออุปกรณ์โดยมีข้อมูลมากขึ้น แทนที่จะอาศัยความจุสูงสุดหรือข้อกำหนดเฉพาะของรุ่นอุปกรณ์เพียงอย่างเดียว
ไม่จำเป็น.
การไหลของอากาศที่เพิ่มขึ้นอาจลดการสะสมของผงภายในท่อลำเลียง แต่ยังอาจเพิ่มการพาอนุภาคละเอียดหรือทำให้ตัวแยกพายุไซโคลนทำงานนอกสภาวะที่เหมาะสม
การปรับการไหลของอากาศควรอิงตามการวัดจริง
การเปลี่ยนหรือการปรับ จานบด อาจปรับปรุงการรวบรวมผงได้ก็ต่อเมื่อสภาพของแผ่นดิสก์หรือพารามิเตอร์การบดได้รับการยืนยันว่าเป็นปัจจัยที่เอื้ออำนวย
หากสาเหตุหลักคือตัวแยกพายุไซโคลนที่ไม่เหมาะสม การไหลเวียนของอากาศที่ผิดปกติ หรือการอุดตันของตัวกรอง การเปลี่ยน จานบด เพียงอย่างเดียวอาจไม่ช่วยปรับปรุงประสิทธิภาพการรวบรวม
เนื่องจากผงที่นำกลับมาใช้ใหม่ไม่ได้ทั้งหมดไม่จำเป็นต้องตรงตามขนาดอนุภาคเป้าหมายและข้อกำหนดการใช้งานขั้นปลายน้ำ
ผงบางชนิดอาจละเอียดเกินไป หยาบเกินไป หรือจับเป็นก้อน
ดังนั้น ควรวัดผงที่นำกลับมาใช้ใหม่ทั้งหมด สัดส่วนของผงที่มีคุณสมบัติเหมาะสม และผลผลิตของผงที่มีคุณสมบัติเหมาะสมแยกกัน
ปัญหาการรวบรวมผงมาสเตอร์แบทช์สีอาจเกี่ยวข้องกับหลายขั้นตอน รวมถึงการบด การลำเลียง การแยก การกรอง และการปล่อย
การระบุแหล่งที่มาของปัญหาผ่านการวิเคราะห์ความสมดุลของวัสดุและข้อมูลการปฏิบัติงานในสถานที่ช่วยให้ผู้ผลิตดำเนินการปรับปรุงที่ตรงเป้าหมายมากขึ้น
สำหรับผู้ซื้ออุปกรณ์ ผลผลิตผงที่ผ่านการรับรอง อัตราการนำผงกลับคืนมาตามเกณฑ์ และความเสถียรในการดำเนินงานอย่างต่อเนื่อง จะให้การประเมินความเหมาะสมของระบบที่มีความหมายมากกว่าความจุที่กำหนดเพียงอย่างเดียว
หากสายการผลิตผงมาสเตอร์แบทช์สีของคุณประสบปัญหาการสะสมของผงสีภายในท่อ ความยากลำบากในการเก็บผงละเอียด หรือผลผลิตผงที่มีคุณสมบัติไม่เพียงพอ โปรดแบ่งปันประเภทวัตถุดิบ ขนาดอนุภาคเป้าหมาย ความจุที่ต้องการ และข้อมูลอุปกรณ์ที่มีอยู่กับ Mao Yue
ทีมวิศวกรของ Mao Yue สามารถช่วยประเมินการกำหนดค่าเครื่องบดที่เหมาะสม ระบบรวบรวมผง และแผนการทดสอบวัสดุจริงตามความต้องการการผลิตของคุณ

