日本語


ビュー: 0 著者: サイト編集者 公開時刻: 2026-11-02 起源: サイト
カラーマスターバッチの粉砕中に、一部のメーカーでは粉砕機が正常に動作しているにもかかわらず、回収される粉末の量が予想よりも少ないことに気づく場合があります。一部の粉体は搬送パイプライン内に蓄積したり、機器の表面に付着したり、空気流によって下流の集塵システムに運ばれる可能性があります。
粉体の収集が不十分だからといって、必ずしも粉砕機の能力が低下しているわけではありません。問題は、粒度分布、搬送気流、サイクロン分離、静電気、処理温度、または濾過および排出条件に関連している可能性があります。
カラーマスターバッチメーカーにとって、より重要なことは、回収された粉末が目標粒子サイズと下流の処理要件をどれだけ満たしているか、そして適格な粉末の生産量が安定した状態を維持できるかどうかです。
この記事ではmmカラー マスターバッチの粉末収集問題の 6 つの原因、診断方法、および機器を購入する際に購入者が考慮すべき粉末回収指標について説明します。
システムのさまざまな段階で発生する粉体収集の問題は、さまざまな症状を示すことがよくあります。
Co mmの症状 |
現場観察 |
|---|---|
予想を下回る粉体回収量 |
装置は正常に供給および動作を続けていますが、メイン収集コンテナ内の粉末の量は予想よりも少ないです。 |
輸送パイプライン内の粉体蓄積 |
目に見える粉末の堆積は、パイプの水平セクション、エルボ、またはパイプラインの内壁に沿って現れます。 |
集塵機に過剰な微粉が入る |
比較的多量の微粉末がサイクロン分離器の下流の集塵システムによって捕捉されます。 |
フィルターの目詰まりが頻繁に発生する |
フィルタの差圧が徐々に増加し、清掃の頻度が高くなったり、システムのエアフローが影響を受けたりします。 |
サイクロンセパレーター内部に粉体が付着 |
セパレータの内壁やコーン部に粉が付着し、洗浄頻度が高くなります。 |
粉体の排出が不安定 |
ホッパー内に粉体が残っていますが、排出が断続的になったり、著しく減少したりします。 |
これらの症状は、異常が発生した場所を特定するのに役立ちますが、その原因を直接確認することはできません。
また、本体回収容器に入らなかった粉体は必ずしも失われるわけではありません。微粉が集塵機に捕集される場合があります。認定粉末として数えられるかどうかは、要求される品質仕様を満たしているかどうかによって決まります。
カラーマスターバッチパウダーの粒度分布は、空気流内で粒子がどのように移動し、分離するかに影響します。
微粒子の割合が高すぎると、一部の粉体がサイクロン分離器で効果的に分離されず、代わりに空気流とともに下流の集塵システムに移動し、濾過負荷が増加する可能性があります。
研削ディスクのクリアランス、ディスクの磨耗、供給条件、および材料の配合はすべて、微粉の割合に影響を与える可能性があります。
したがって、粉砕中に生成される粒度分布と下流の分離システムの動作条件の間の不一致によって、粉末の収集が困難になる場合があります。
空気圧搬送システムは、粉末をサイクロン分離器と下流の収集装置に輸送します。
搬送速度が不十分な場合、水平パイプラインやエルボ内に粉体が沈降する場合があります。一方、過剰な空気流は、微粒子のキャリーオーバーを増加させ、サイクロン分離性能に影響を与える可能性があります。
パイプラインのレイアウト、空気漏れ、フィルター抵抗の変化も、気流の安定性に影響を与える可能性があります。
粉体の搬送を改善するには、単にファン速度を上げるだけではなく、搬送性能と下流の分離効率のバランスを取る必要があります。
サイクロンセパレーターは、空気流を回転させることによって発生する遠心力を利用して、空気流から粒子を分離します。
その分離性能は、粒子サイズ、粒子密度、入口空気流条件、装置の形状、および粉体の排出条件によって決まります。
比較的細かい粉末または低密度の粉末の場合、不適切な操作条件により、より多くの粒子が下流の濾過システムに流入する可能性があります。
さらに、ロータリーエアロックバルブからの空気漏れ、排出口の詰まり、またはホッパー内の粉体の蓄積により、有効な粉体捕集性能が低下する可能性があります。
カラーマスターバッチの粉砕時や空気搬送時、粒子間、粒子と装置表面との摩擦により静電気が発生する場合があります。
静電気力により、パイプライン、サイクロン分離器、収集装置の表面に粉末が付着し、材料の残留物や洗浄の必要性が増加する可能性があります。
この挙動は、ポリマーキャリア、粒子サイズ、周囲湿度、および粉末と接触する材料によって影響を受ける可能性があります。
ただし、粉体の堆積は必ずしも静電気が原因であるとは限りません。温度に関連した付着や空気の流れの異常も調査する必要があります。可燃性粉塵雰囲気が発生する可能性のあるシステムでは、適用される安全基準に従って粉塵火災および爆発のリスクを評価する必要があります。
粉砕中に発生する摩擦熱により、特定のカラーマスターバッチ配合物が軟化または粘着性の範囲に近づく可能性があります。
粉末が付着または凝集し始めると、その流動性が低下し、パイプラインのエルボ、サイクロン排出口、および収集ホッパーに粉末が蓄積しやすくなります。
熱に弱い配合物の場合、連続運転中の温度上昇により、粉末収集の問題が徐々に悪化する可能性があります。したがって、処理温度と粉末の状態の両方を監視する必要があります。
フィルター表面に過剰な粉体が蓄積したり、パルスジェット洗浄が不十分であったり、フィルター媒体が不適切な場合、ろ過抵抗が増加し、システムのエアフローの安定性に影響を与える可能性があります。
一方、ホッパーのブリッジやロータリーエアロックの詰まりなどの排出異常により、分離済みの粉体が正常に排出されない場合があります。
このような状況では、問題は濾過または排出段階で発生します。単に粉砕ディスクのクリアランスを調整したり、粉砕機の処理量を増やしたりするだけでは解決できません。
粉砕機または粉体収集システムを調整する前に、同等の試験条件を確立し、材料がシステム全体のどこに行くかを決定することが重要です。
次の 2 つの状況を区別する必要があります。
粉砕処理量の低下:単位時間当たりに実際に処理できる材料の量が減少します。
不十分な粉末回収: 材料は処理システムに入っていますが、一部の粉末は指定された収集ポイントから適切に回収できません。
これらの問題は同時に発生する可能性がありますが、特定するには別の測定が必要です。
試験境界を定義した後、総供給質量、各収集ポイントで収集された粉末、スクリーニングで拒否された材料、および装置内の測定可能な材料残留物を記録します。
完全なマテリアルバランスでは、システム内のマテリアル在庫の変化を考慮する必要があります。
材料投入量 = 回収された粉末 + その他の測定された材料出力 + 実際の材料損失 + システム材料在庫の純増加
実際の損失には、捕捉されなかった粉塵、漏洩物質、および直接回収できないその他の物質が含まれる可能性があります。
すべての損失を直接測定できない場合は、計量誤差や未測定の材料を考慮しながら、材料バランスを通じて損失を推定できます。
連続生産テストの場合は、装置内に保持される材料の量がテストの開始時と終了時に一定であるかどうかに特に注意を払う必要があります。そうしないと、システム在庫の通常の変化が粉末の損失として誤って解釈される可能性があります。
現場での症状 |
重点検査エリア |
検証方法 |
|---|---|---|
サイクロンセパレーターからの粉体回収量を削減 |
吸気流量、ロータリーエアロックバルブ、吐出条件 |
サイクロンセパレーターと集塵機から回収される粉体量を比較します。 |
パイプライン内に大量の粉体が蓄積 |
搬送速度、配管レイアウト、粉体付着量 |
一定の稼働期間後にパイプラインの残留物を検査および測定します。 |
集塵機に入る微粒子の増加 |
微粒子の割合とサイクロン分離条件 |
さまざまな収集ポイントでの粒子サイズ分布を比較します。 |
連続運転時の粉体捕集量の減少 |
温度、フィルター差圧、物質の蓄積 |
さまざまな生産期間にわたる稼働データの変化を記録します。 |
ホッパー内に粉体が残っているが排出が不十分 |
ホッパーブリッジ、ロータリーエアロックバルブ、排出口 |
ホッパー内の粉体蓄積量と実際の排出量を比較してください。 |
診断の目的は、すべてのコンポーネントを同時に調整することではなく、入手可能な証拠に基づいてコレクションの問題の最も可能性の高い原因を特定することです。
優先検査領域を特定したら、原材料、供給速度、その他の運転条件を可能な限り一定に保ち、一度に 1 つの主要な変数を調整します。
たとえば、搬送風量を調整した後、以下を比較します。
パイプライン内の粉体の蓄積が減少したかどうか。
サイクロンセパレーターや集塵機の粉体捕集量に変化はないか。
フィルタ差圧が安定しているかどうか。
適格粉末の最終回収率が向上したかどうか。
システム残留物、粉末回収率、および適格粉末生産量の変化が総合的に改善を裏付ける場合にのみ、調整がより確実に効果的であると考えることができます。
そうしないと、調整によって粉末が 1 つの収集ポイントから別の収集ポイントに移送されるだけになる可能性があります。
収集された粉末の総量は、カラーマスターバッチ粉砕システムの実際の生産額を完全に表すものではありません。
装置を評価する場合、メーカーは見かけの粉末回収率、適格な粉末回収率、および単位時間あたりの適格な粉末出力を考慮する必要があります。
見かけの粉末回収率(%)=試験中に回収された粉末の総質量 ÷ 試験中に供給された材料の総質量 × 100%
たとえば、100 kg のカラーマスターバッチがシステムに供給され、指定された回収ポイントから 94 kg の粉末が回収された場合、見かけの回収率は 94% になります。
ただし、残りの6kgが完全に減るわけではありません。一部の材料は装置内に残る場合がありますが、一部はスクリーニング中に拒否される場合があります。
したがって、この指標はマテリアルバランスと合わせて解釈する必要があります。
認定粉体回収率 (%) = 目標仕様を満たす回収粉体の質量 ÷ 試験中に供給された材料の総質量 × 100%
この指標は、投入された材料のうちどれだけが最終的に要求仕様を満たす使用可能な粉末になるかを示します。
たとえば、同一のテスト条件下で、2 つのシステムがそれぞれ 100 kg のカラー マスターバッチを処理します。
テストインジケーター |
システムA |
システムB |
|---|---|---|
材料投入 |
100kg |
100kg |
総回収粉末 |
96kg |
94kg |
認定された粉末塊 |
82kg |
90kg |
見かけの粉体回収率 |
96% |
94% |
認定された粉末回収率 |
82% |
90% |
上の図は、これらの指標の違いを説明するために使用される仮説的な例です。これらは実際のMaoyueテスト結果ではありません。
システム A は全体的により多くの粉体を収集しますが、システム B は目標仕様を満たすより多くの量の粉体を生成します。
したがって、総粉末回収率が高いほど、必ずしも実際の生産パフォーマンスが優れていることを示すわけではありません。
購入者は、回収された粉末が必要な粒度分布、流動性、および下流処理要件を満たしているかどうかも確認する必要があります。
認定粉体出力 ( kg/h ) = 試験中に目標仕様を満たす粉体の質量 ÷ 有効試験時間 (h)
認定された粉体生産量は、特定の材料、粉体仕様、および動作条件下での装置の実際の生産能力を反映しています。
連続生産を計画しているお客様にとっては、認定された粉末の生産量がさまざまな稼働期間にわたって安定しているかどうかを判断することも重要です。
たとえば、システムは短期間のテストでは高い品質の粉体出力を達成できますが、連続運転中には温度の上昇、濾過抵抗の増加、または排出の問題により出力が大幅に低下する可能性があります。
このような場合、短期的なテスト結果は長期的な生産能力を直接表すことはできません。
さまざまな機器ソリューションを比較する場合、購入者は定格容量や 1 回のテスト中に収集された粉末の量のみに基づいて性能を評価するのではなく、可能な限り一貫した原材料、テスト条件、認定された粉末許容基準を使用する必要があります。
改善は実際の診断結果に基づいて行う必要があり、粉末の品質と安定した適格な粉末生産量を維持しながら、不必要な材料の滞留を減らすことを目標としています。
改善エリア |
主な調整内容 |
|---|---|
粉砕プロセスの最適化 |
研削ディスクのクリアランス、ディスクの状態、送り、冷却の条件 |
エアフローと分離システムを一致させる |
ファンパラメータ、パイプラインレイアウト、サイクロン分離条件、排出シール |
ろ過と粉体排出の安定化 |
フィルター洗浄システム、濾過条件、ホッパーの動作、ロータリーエアロックの性能 |
これらの段階が相互に影響を与えることを認識することが重要です。
たとえば、空気流を増やすと、パイプライン内の粉体の蓄積が減少しますが、集塵機に入る微粒子の割合も増加します。
したがって、調整後もシステム全体の回復パフォーマンスを検証する必要があります。
カラーマスターバッチ粉砕ラインの設置またはアップグレードを計画しているメーカーにとって、モーター出力と定格容量は予備的な機器選択の参考としてのみ機能します。
さらに重要なことは、購入者は、指定された材料条件、目標の粉体仕様、および連続運転条件下で、システムが必要な適格な粉体出力と回収性能を達成できるかどうかを検証する必要があります。
購入検討 |
Reco mmは受け入れインジケーターを終了しました |
|---|---|
粉末は用途要件を満たしていますか? |
粒度分布と適格粉末比率 |
実際の生産能力はどれくらいですか? |
認定された粉末出力 ( kg/h ) |
粉体採取の効果はどのくらいですか? |
見掛け回収率と適格粉体回収率 |
連続運転は安定していますか? |
異なる動作期間、温度、フィルター差圧での出力 |
メンテナンスは便利ですか? |
研削ディスクの交換方法、洗浄要件、およびスペアパーツの構成 |
テストの前に、購入者は原材料、目標粒子サイズ、認定された粉末の許容基準、テスト期間、および性能要件を定義する必要があります。
完全な粉砕および粉末収集ラインを購入する場合、購入者は、試験装置が提案されている生産ラインのものと同等の搬送、分離、収集構成を備えているかどうかも確認する必要があります。
スタンドアロンの粉砕機テストの結果は、完全な生産ラインの回収性能を直接表すことはできません。
カラーマスターバッチの粉体捕集性能は、サイクロンセパレーターや集塵機だけでなく、粒度分布、粉体温度、粉砕時に発生する流動特性にも左右されます。
したがって、カラーマスターバッチ粉砕プロジェクトを評価する際には、 Mao Yue は 、コア粉砕コンポーネント、実際の粉末特性、下流の収集構成を組み合わせて検討し、お客様が適格な粉末出力と粉末回収に影響を与える重要な条件を特定できるように支援します。
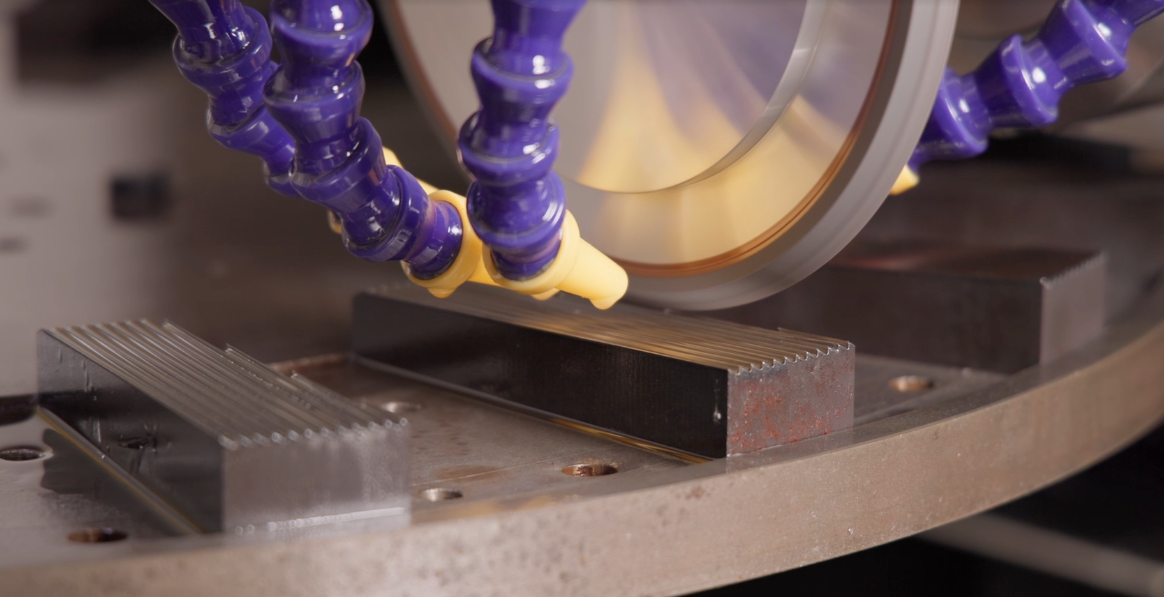
Mao Yue は、 粉砕ディスクやブレードなどのコア粉砕コンポーネントを社内で製造しており、精密加工と検査能力を備えています。
研削ディスクの歯の形状、加工精度、取り付けのフィット感、摩耗状態はすべて、実際の粉砕性能に影響を与える可能性があります。
過度の微粉や不安定な粒度分布を伴うプロジェクトの場合、Mao Yue は、材料特性、ディスクの設計、操作条件に基づいて、研削ディスクのクリアランス、摩耗状態、構造の適合性が問題の原因となっているかどうかを評価できます。
コンポーネントを社内で製造する利点は、研削ディスクの製造、スペアパーツの互換性、実際の粉砕要件を結びつけることができ、より直接的な技術サポートと長期的なメンテナンス支援を顧客に提供できることです。

Mao Yueは、お客様のご要望に応じて、供給、粉砕、冷却、空気搬送、サイクロン分離、パルスジェット集塵、選別、粉体排出までの設備構成をご提供いたします。
粉末の収集が困難なプロジェクトの場合、統合システム評価の目的は、単に収集装置を追加することではありません。
むしろ、粉砕時に発生する粉体を下流側のシステムで安定して搬送・分離・排出できるかどうかを判断することになります。
粉砕機と下流の収集装置を統合システムとして評価することで、お客様は粉砕プロセス、搬送および分離構成、または濾過および排出条件に改善が必要かどうかをより適切に判断できます。
新しい生産ラインの場合、このシステム マッチング アプローチは、購入段階での潜在的な問題を特定するのに役立ちます。
既存の生産ラインのアップグレードの場合、より的を絞った改善策を決定するのに役立ちます。

異なる色のマスターバッチ配合では、硬度、熱特性、流動性、接着傾向が異なる場合があります。
対象となるmeshのサイズが同じであっても、粉砕・捕集性能が同じであるとは限りません。
Mao Yueでは、お客様の実際の材料を使用した粉砕トライアルをサポートし、利用可能な試験装置と測定条件に応じて、粒度分布、処理温度、実際の処理量、連続運転性能を評価できます。
粉末の回収が大きな懸念事項である購入プロジェクトの場合、材料が粉砕可能かどうかを判断する以上のテストを行う必要があります。
より重要な問題は、どのくらいの量の適格な粉末を一貫して生産および回収できるかということです。
個々の収集ポイントで収集された粉末、システム残留物、ろ過条件などの測定値は、実際の試験セットアップの能力に依存する必要があります。
スタンドアロンの粉砕機テストでは直接検証できない完全な生産ラインのパフォーマンス指標については、提案された生産ライン構成に基づいてさらに評価する必要があります。
Maoyueは、テスト条件、測定可能な性能指標、および合格要件を定義することで、お客様が定格容量や機器モデルの仕様のみに依存するのではなく、より多くの情報に基づいて機器の購入を決定できるように支援します。
必ずしもそうとは限りません。
空気流量を増やすと、輸送パイプライン内の粉体の堆積が減少する可能性がありますが、微粒子のキャリーオーバーが増加したり、サイクロン分離器が適切な条件外で動作したりする可能性もあります。
エアフローの調整は実測値に基づいて行う必要があります。
粉砕ディスクを交換または調整すると、ディスクの状態または粉砕パラメータが要因であることが確認された場合にのみ、粉末の収集が改善される可能性があります。
サイクロンセパレーターの不適合、風量異常、フィルターの目詰まりが主な原因の場合、 粉砕ディスクのみを交換しても捕集性能が向上しない場合があります。
すべての回収粉末が必ずしも目標粒子サイズと下流用途の要件を満たしているわけではないためです。
粉末によっては、細かすぎたり、粗すぎたり、凝集したりする場合があります。
したがって、回収された粉末の総量、適格な粉末の割合、および適格な粉末の生産量は個別に測定する必要があります。
カラーマスターバッチ粉末の収集問題には、粉砕、搬送、分離、濾過、排出などの複数の段階が含まれる場合があります。
マテリアルバランス分析と現場の運転データを通じて問題の原因を特定することは、メーカーがより的を絞った改善を実施するのに役立ちます。
機器の購入者にとって、認定された粉末出力、認定された粉末回収率、および継続的な動作安定性は、定格容量のみよりもシステムの適合性のより有意義な評価を提供します。
お客様のカラーマスターバッチ粉砕ラインで、パイプライン内に粉末が蓄積したり、微粉末の収集が困難になったり、適格な粉末の生産量が不十分になったりしている場合は、原材料の種類、目標粒子サイズ、必要な容量、および既存の設備情報を Mao Yue と共有してください。
Mao Yue のエンジニアリング チームは、お客様の生産要件に基づいて、適切な粉砕機構成、粉末収集システム、実際の材料試験計画の評価を支援します。

