Melayu


Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-10-14 Asal: tapak
Semasa pengeluaran berterusan, penumbuk masterbatch mungkin mengalami kenaikan suhu yang stabil, walaupun mesin kelihatan beroperasi seperti biasa.
Haba yang berlebihan boleh menyebabkan pembawa polimer tertentu menjadi lembut atau melekat, membenarkan bahan melekat pada permukaan pengisaran dan berpotensi membawa kepada penggumpalan serbuk dan pengeluaran yang tidak stabil. Isu ini boleh menjejaskan pengendalian serbuk hiliran, kecekapan pengeluaran dan konsistensi produk.
Walau bagaimanapun, kenaikan suhu tidak semestinya bermakna sistem penyejukan mempunyai kapasiti yang tidak mencukupi. Untuk mengenal pasti punca asas, adalah perlu untuk menilai keadaan operasi sebenar dan perubahan yang diperhatikan semasa proses pengisaran.
Semasa penumbuk plastik, tenaga mekanikal ditukar kepada haba melalui geseran, hentaman dan ubah bentuk bahan. Semasa pengeluaran berterusan, jika haba dijana lebih cepat daripada sistem boleh menghilangkannya, haba mungkin terkumpul secara beransur-ansur, menyebabkan suhu ruang pengisaran meningkat secara berterusan.
Semasa penghancuran berterusan, haba yang dihasilkan di dalam ruang pengisaran mesti dilesapkan tepat pada masanya. Jika aliran udara penyejukan tidak mencukupi, peredaran air dihadkan di mana berkenaan, atau konfigurasi penyejukan tidak dapat memenuhi permintaan beban operasi semasa, haba mungkin terkumpul secara beransur-ansur.
Pelesapan haba yang tidak mencukupi mungkin tidak jelas semasa percubaan yang singkat, tetapi masalahnya boleh menjadi lebih ketara apabila masa operasi berterusan meningkat.
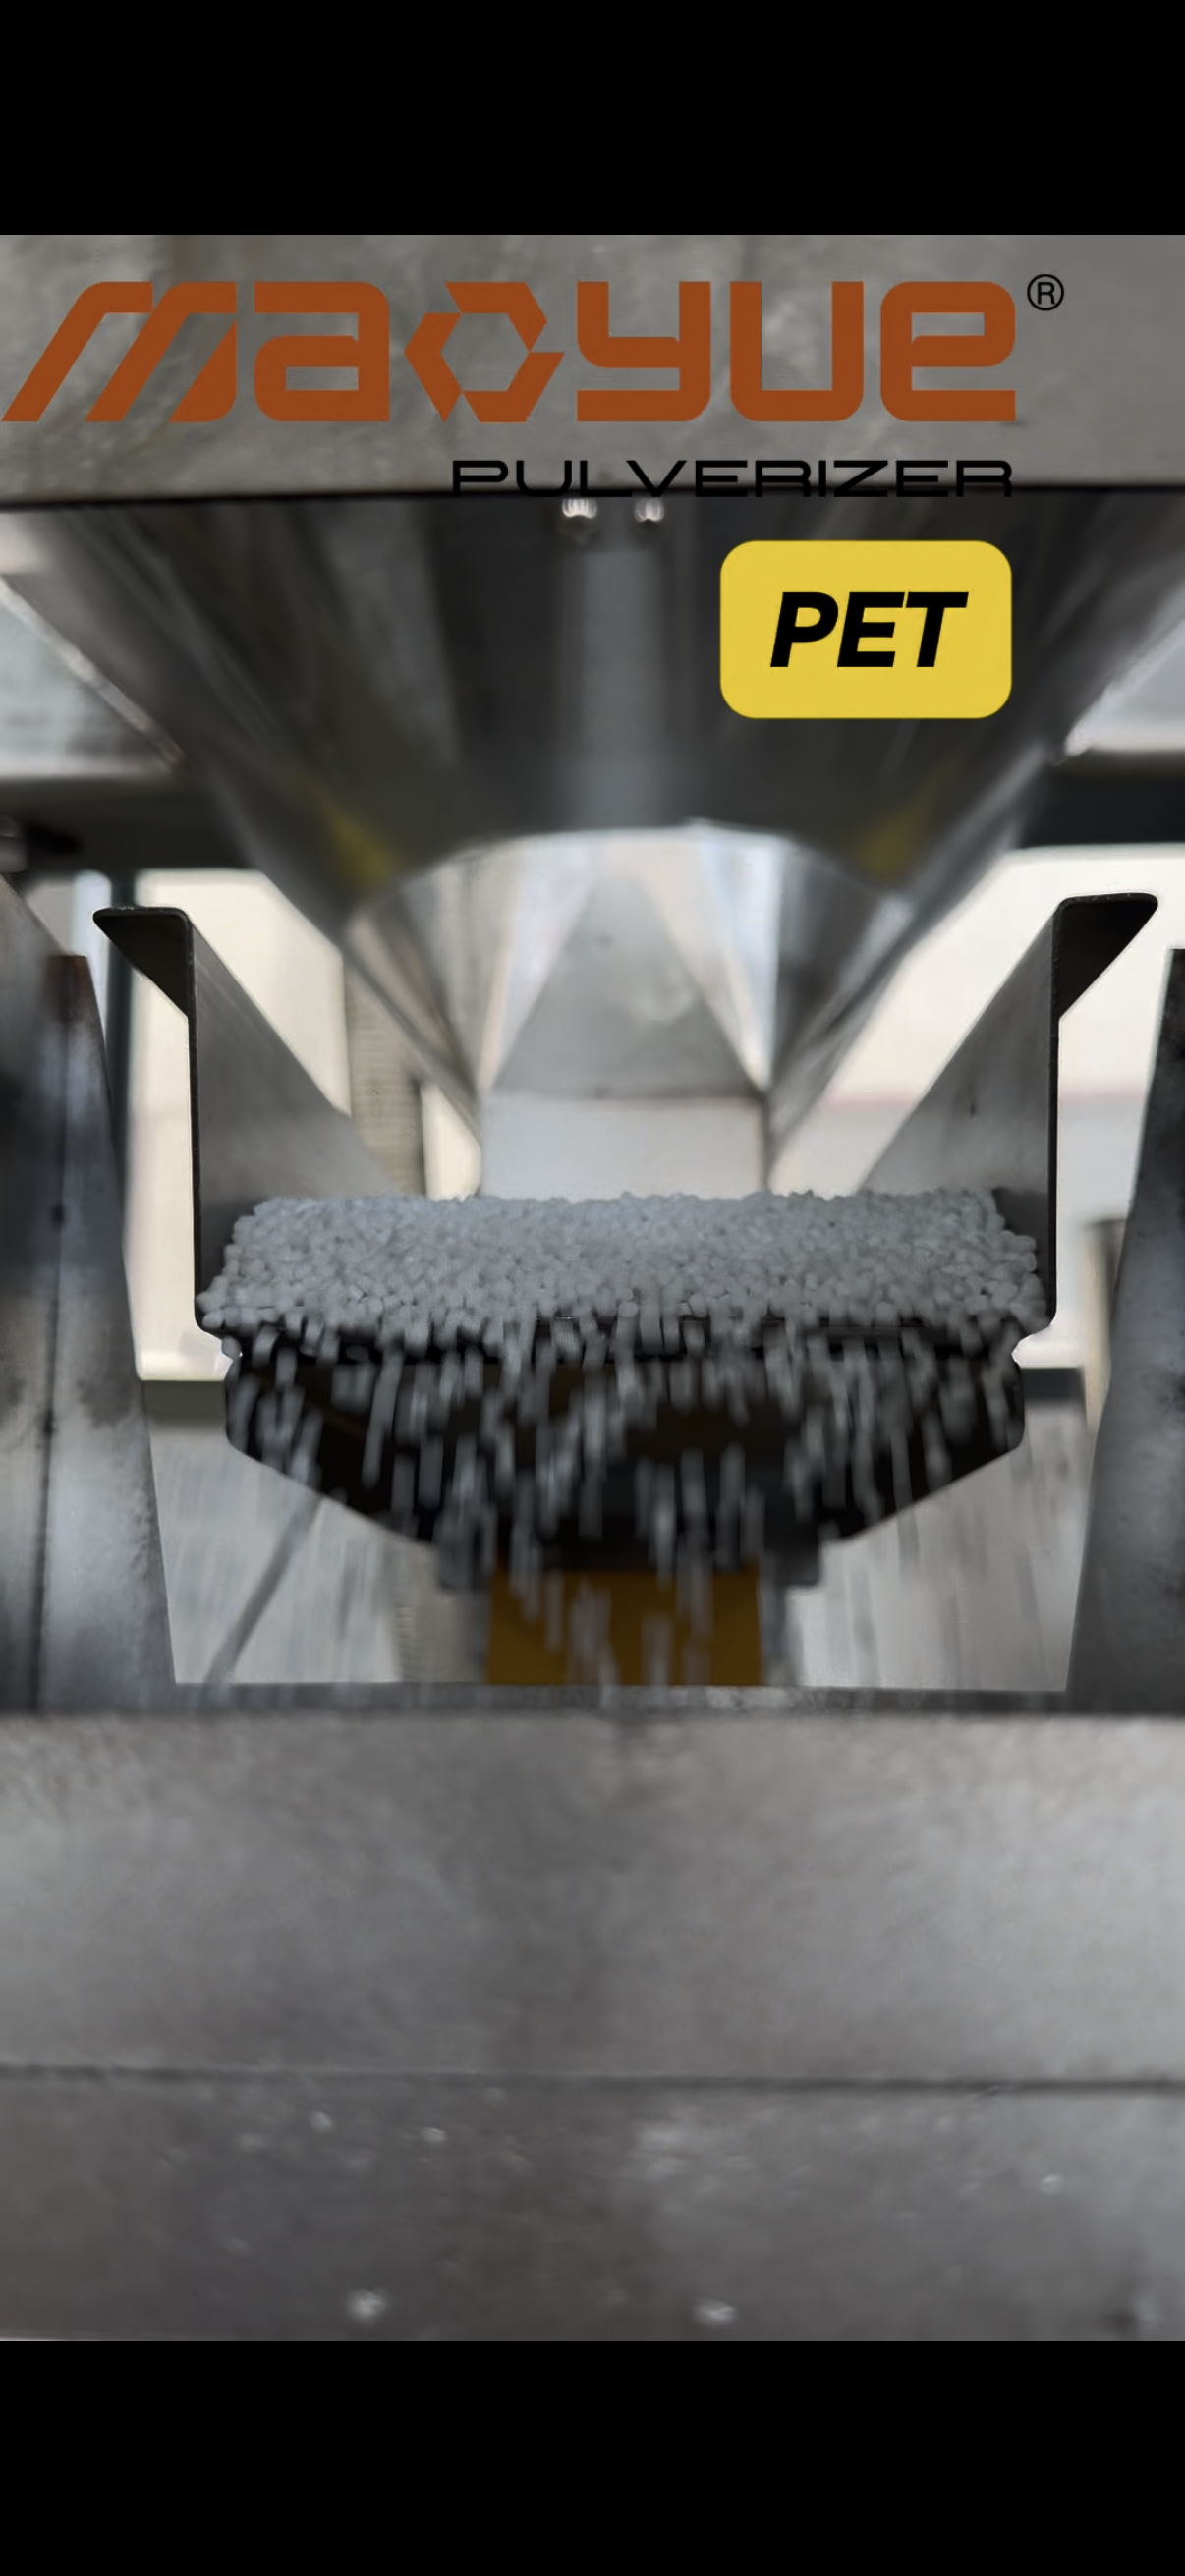
Keadaan pemakanan menentukan berapa banyak bahan yang masuk ke dalam ruang pengisaran dan juga menjejaskan kestabilan beban operasi mesin.
Apabila kadar suapan melebihi kapasiti pemprosesan berkesan mesin di bawah keadaan operasi semasa, beban pengisaran dan tingkah laku pelepasan bahan mungkin berubah, menjejaskan kestabilan suhu semasa pengeluaran berterusan.
Pemakanan yang tidak stabil juga boleh menyebabkan turun naik berulang dalam beban operasi, menjadikan kawalan suhu lebih sukar.
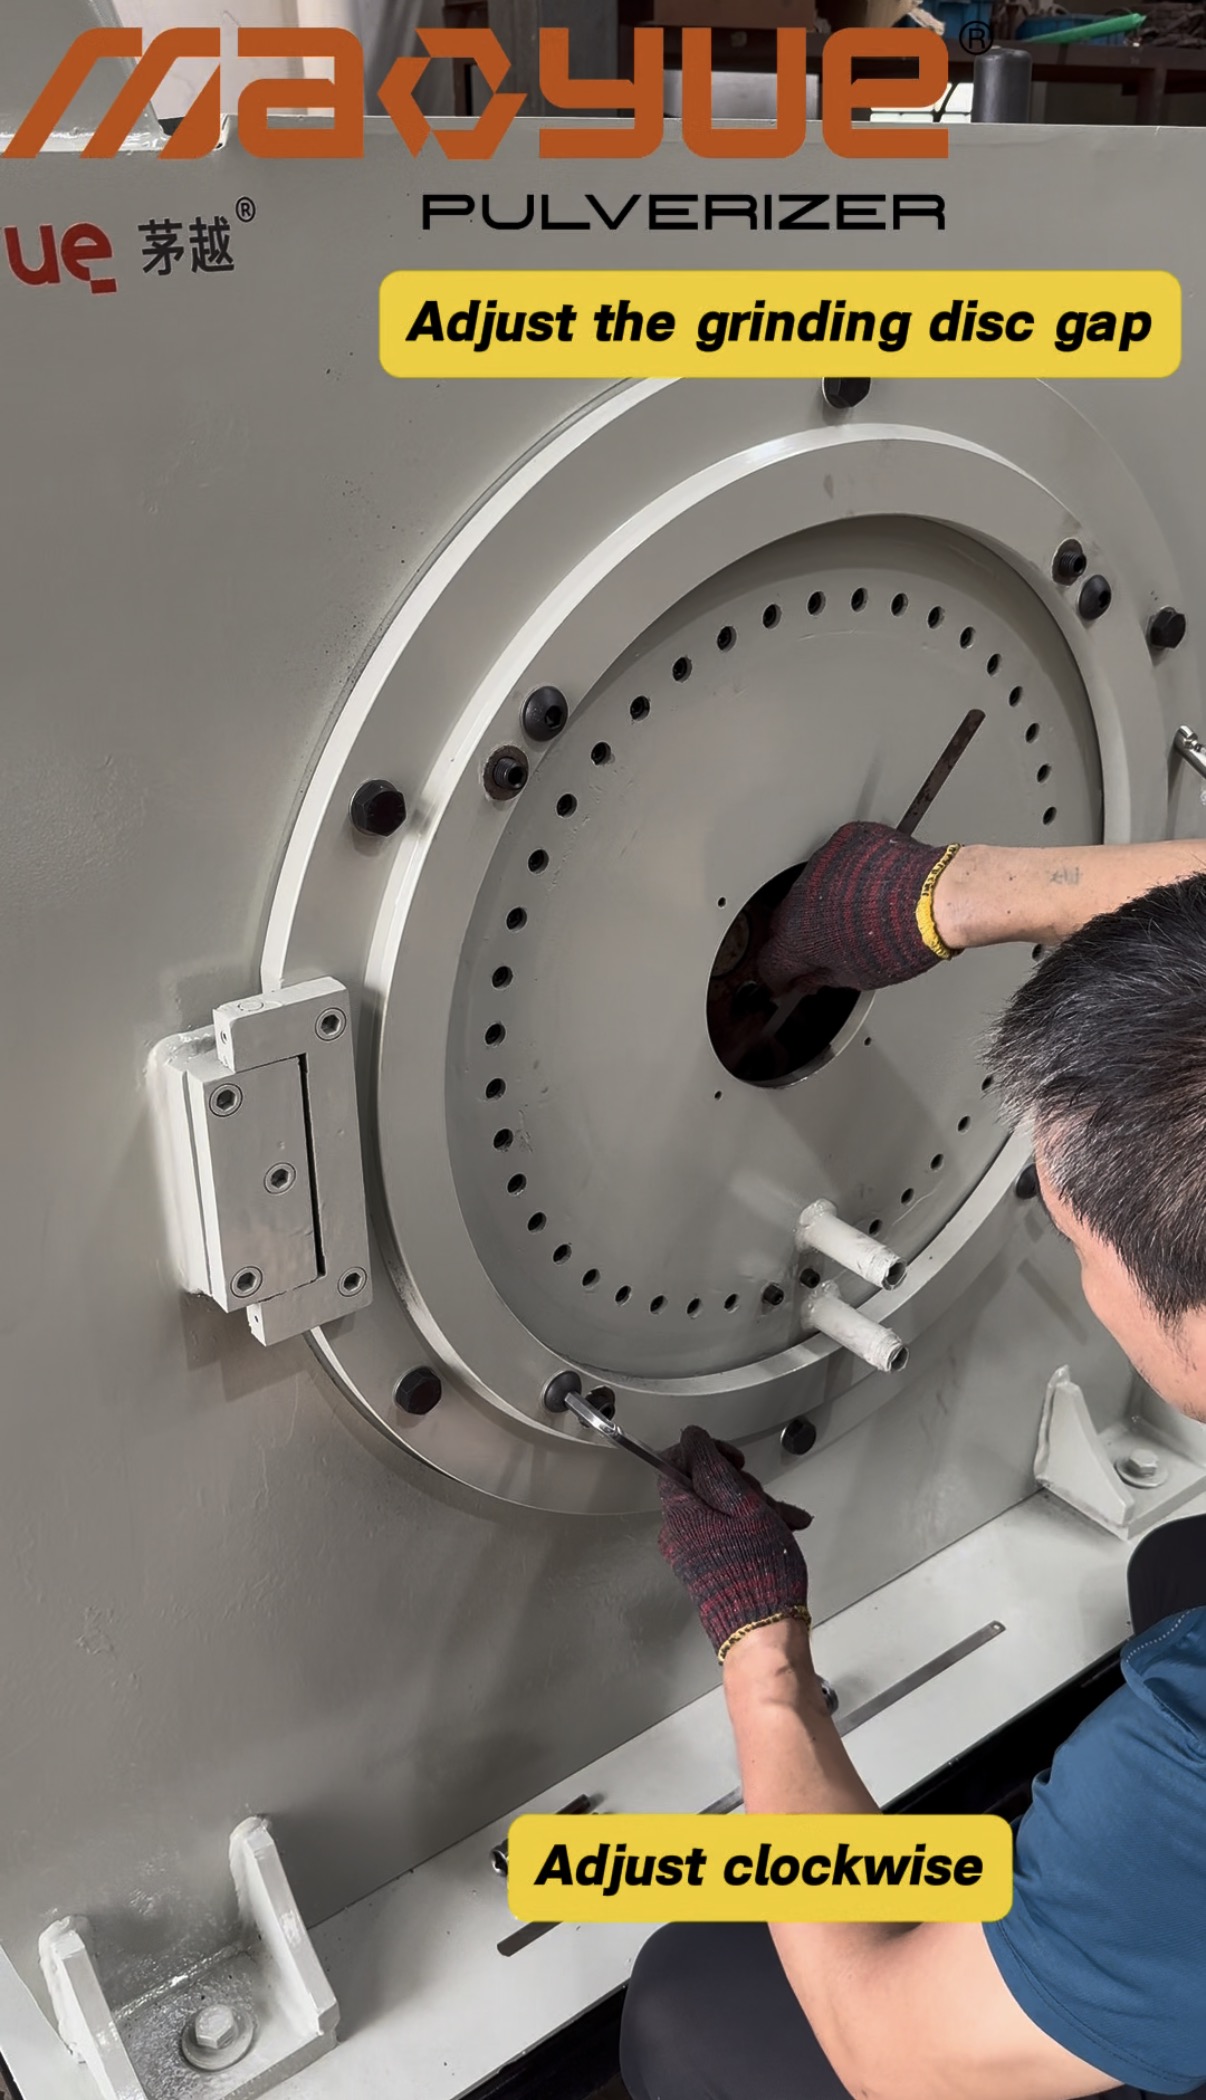
Jurang cakera pengisaran menjejaskan interaksi mekanikal antara permukaan pengisaran dan bahan.
Jika jurang terlalu kecil untuk bahan dan keadaan operasi, tindakan pengisaran mungkin menjadi berlebihan, meningkatkan penjanaan haba. Sebaliknya, jika jurang terlalu besar, mesin mungkin bergelut untuk mencapai kehalusan sasaran atau mengekalkan output yang diperlukan.
Jurang cakera pengisaran yang sesuai bergantung pada formulasi masterbatch, saiz zarah sasaran, keadaan penyusuan dan reka bentuk mesin. Tiada tetapan jurang tunggal yang sesuai untuk setiap aplikasi masterbatch.
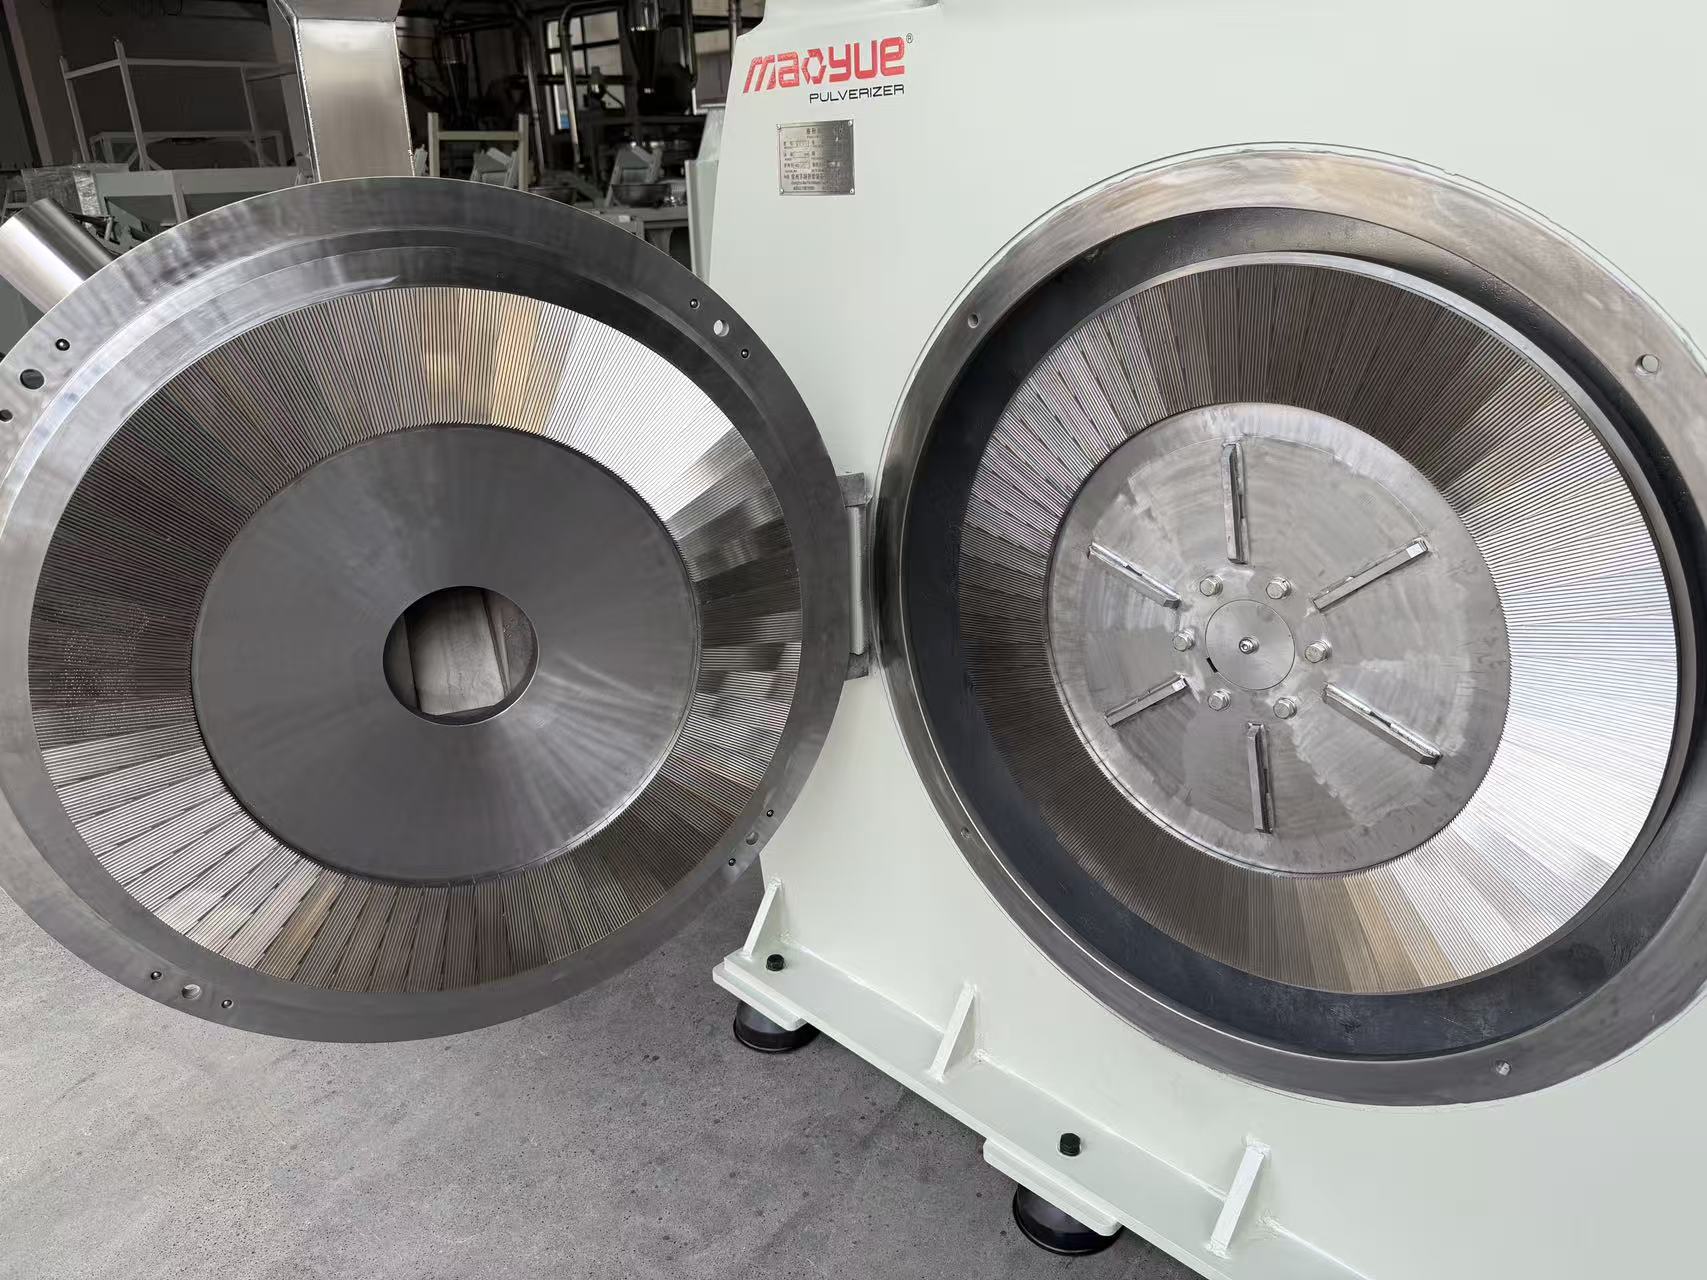
Cakera pengisar dan komponen kerja lain secara beransur-ansur haus semasa digunakan. Apabila permukaan kerja dan geometri berubah, proses pengisaran juga mungkin berubah.
Bergantung pada jenis dan tahap haus, perubahan ini boleh menjejaskan kecekapan pengisaran, ketekalan saiz zarah serbuk, aliran bahan dan kestabilan operasi. Jika kenaikan suhu berlaku bersama-sama perubahan dalam output atau kehalusan serbuk, ia mungkin menunjukkan perubahan dalam keadaan komponen teras. Walau bagaimanapun, faktor operasi lain juga mesti dipertimbangkan sebelum membuat kesimpulan.
Formulasi masterbatch yang berbeza mungkin berkelakuan agak berbeza semasa melumatkan.
Pembawa polimer, kepekatan pigmen, bahan tambahan, dan bahan-bahan lain boleh menjejaskan tingkah laku melembutkan bahan, kerapuhan, ciri geseran, dan tindak balas kepada perubahan suhu.
Sesetengah rumusan mungkin menjadi norak apabila suhu meningkat. Walaupun tanpa kerosakan mekanikal yang jelas, bahan mungkin melekat pada permukaan cakera pengisar atau membentuk aglomerat.
Oleh itu, prestasi pengisaran yang baik dengan satu formulasi di bawah keadaan tertentu tidak menjamin hasil yang sama apabila formulasi berubah.
Kenaikan suhu yang sama boleh mempunyai punca yang berbeza. Sebelum melaraskan parameter mesin atau menambah peralatan penyejukan, bandingkan arah aliran suhu dengan perubahan lain yang diperhatikan semasa pengeluaran.
Jadual berikut boleh berfungsi sebagai rujukan penyelesaian masalah awal.
Simptom Pengeluaran Diperhatikan |
Faktor Yang Perlu Dinilai Pertama |
|---|---|
Suhu meningkat secara beransur-ansur semasa operasi berterusan |
Pengumpulan haba, beban operasi, dan kapasiti pelesapan haba |
Suhu berubah dengan ketara selepas meningkatkan kadar suapan |
Kadar suapan dan kestabilan beban |
Perubahan suhu bersama kehalusan serbuk |
Jurang cakera pengisaran, keadaan komponen teras dan keadaan operasi lain |
Serbuk melekat pada Cakera pengisar atau membentuk aglomerat |
Kepekaan suhu bahan, kenaikan suhu sebenar dan keadaan pengisaran |
Formulasi yang berbeza menunjukkan tingkah laku suhu yang berbeza dengan ketara |
Pembawa polimer, komposisi formulasi, dan ciri-ciri bahan |
Suhu dan output berubah selepas komponen teras telah digunakan untuk beberapa lama |
Kemungkinan komponen haus atau perubahan dalam keadaan operasi lain |
Gejala dalam jadual ini hanya memberikan petunjuk awal dan tidak boleh secara bebas mengesahkan bahawa komponen atau sistem tertentu rosak. Ia adalah reco mm berakhir untuk merekodkan rumusan bahan, kadar suapan, masa operasi, arah aliran suhu, saiz zarah sasaran, output sebenar dan keadaan penyejukan. Membandingkan rekod ini di bawah keadaan operasi yang agak konsisten boleh membantu mengecilkan kemungkinan punca.
Kawalan suhu semasa penghancuran masterbatch bergantung bukan sahaja pada sistem penyejukan tetapi juga pada formulasi bahan, keadaan penyusuan, tetapan cakera pengisaran, keadaan komponen teras dan beban operasi berterusan.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. menilai faktor ini melalui ujian bahan sebenar, pemadanan keadaan pengisaran, pembuatan dalaman dan pemeriksaan Cakera pengisar dan bilah, konfigurasi penyejukan dan pengesahan prestasi pengeluaran. Matlamat kami adalah untuk mengenal pasti keadaan pengisaran yang sesuai untuk setiap aplikasi masterbatch dan bukannya memilih peralatan berdasarkan spesifikasi yang dinilai semata-mata.
Formulasi masterbatch yang berbeza mungkin berkelakuan berbeza semasa melumatkan. Faktor-faktor seperti pembawa polimer, kepekatan pigmen, dan bahan tambahan boleh mempengaruhi tingkah laku melembutkan bahan, kecenderungan lekatan, dan kesesuaian untuk mengisar. Oleh itu, prestasi pengisaran sebenar tidak boleh ditentukan dengan tepat dari nama bahan atau ciri bahan am sahaja.
Mao Yue menguji bahan masterbatch sebenar pelanggan dan memerhatikan tingkah laku mereka semasa melumatkan. Perhatian khusus diberikan kepada tindak balas mereka terhadap perubahan suhu, kecenderungan mereka untuk melekat atau menggumpal, dan keupayaan mereka untuk mencapai kehalusan serbuk yang diperlukan.
Berdasarkan gelagat bahan yang diperhatikan, kita boleh mengenal pasti faktor yang memerlukan penilaian lanjut, seperti ciri bahan, keadaan penyuapan, jurang cakera pengisaran atau konfigurasi penyejukan. Ini menyediakan asas untuk memadankan keadaan pengisaran dengan aplikasi dan mengelakkan membangunkan penyelesaian semata-mata berdasarkan kategori bahan atau spesifikasi mesin yang dinilai.
Masterbatch keadaan pengisaran hendaklah dinilai mengikut rumusan bahan, saiz zarah sasaran, keadaan pemakanan dan keperluan pengeluaran.
Jurang cakera pengisaran dan kadar suapan menjejaskan tindakan mekanikal yang digunakan pada bahan dan beban operasi mesin. Jika keadaan pengendalian tidak sepadan dengan formulasi tertentu, gelagat suhu, kehalusan serbuk atau kestabilan pengeluaran mungkin terjejas.
Mao Yue menilai faktor ini bersama-sama dan bukannya melaraskan satu parameter secara berasingan. Objektifnya adalah untuk memenuhi spesifikasi serbuk dan keperluan keluaran sambil mengelakkan tindakan pengisaran agresif yang tidak perlu dan pengumpulan haba yang boleh dielakkan.
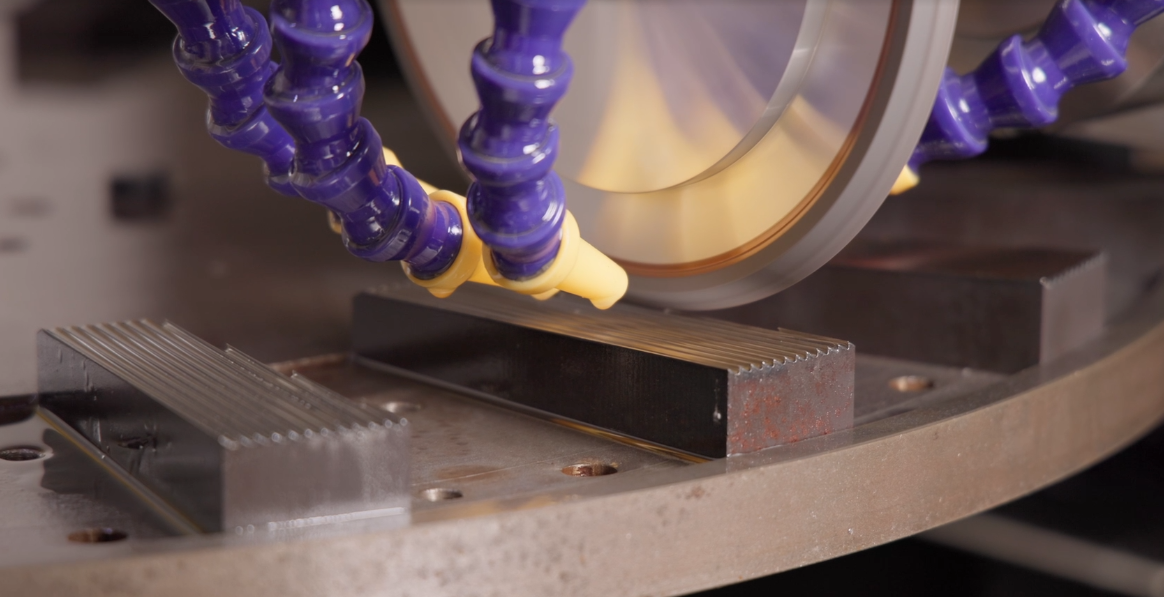
Mao Yue mengeluarkan Cakera pengisar dan bilahnya sendiri, manakala motor dan komponen elektrik diperoleh secara luaran. Semasa proses pembuatan dan pemeriksaan untuk komponen teras kami, kami boleh mengawal geometri, konsistensi pembuatan dan kualiti permukaan kerja mereka.
Faktor-faktor ini menyediakan asas yang lebih dipercayai untuk menilai prestasi pengisaran. Semasa operasi jangka panjang, permukaan kerja dan geometri Cakera pengisar dan bilah mungkin berubah akibat haus. Jika perubahan suhu berlaku bersama variasi keluaran atau kehalusan serbuk, memeriksa keadaan komponen ini boleh membantu menentukan sama ada haus mungkin menjadi faktor penyumbang.
Mao Yue tidak menganggap bahawa komponen teras haus hanya kerana suhu meningkat. Sebaliknya, kami mempertimbangkan hasil pemeriksaan komponen, keadaan operasi dan prestasi pengeluaran sebenar bersama-sama. Ini membantu pelanggan membuat keputusan yang lebih termaklum tentang penyelenggaraan komponen atau pelarasan kepada keadaan pengisaran.
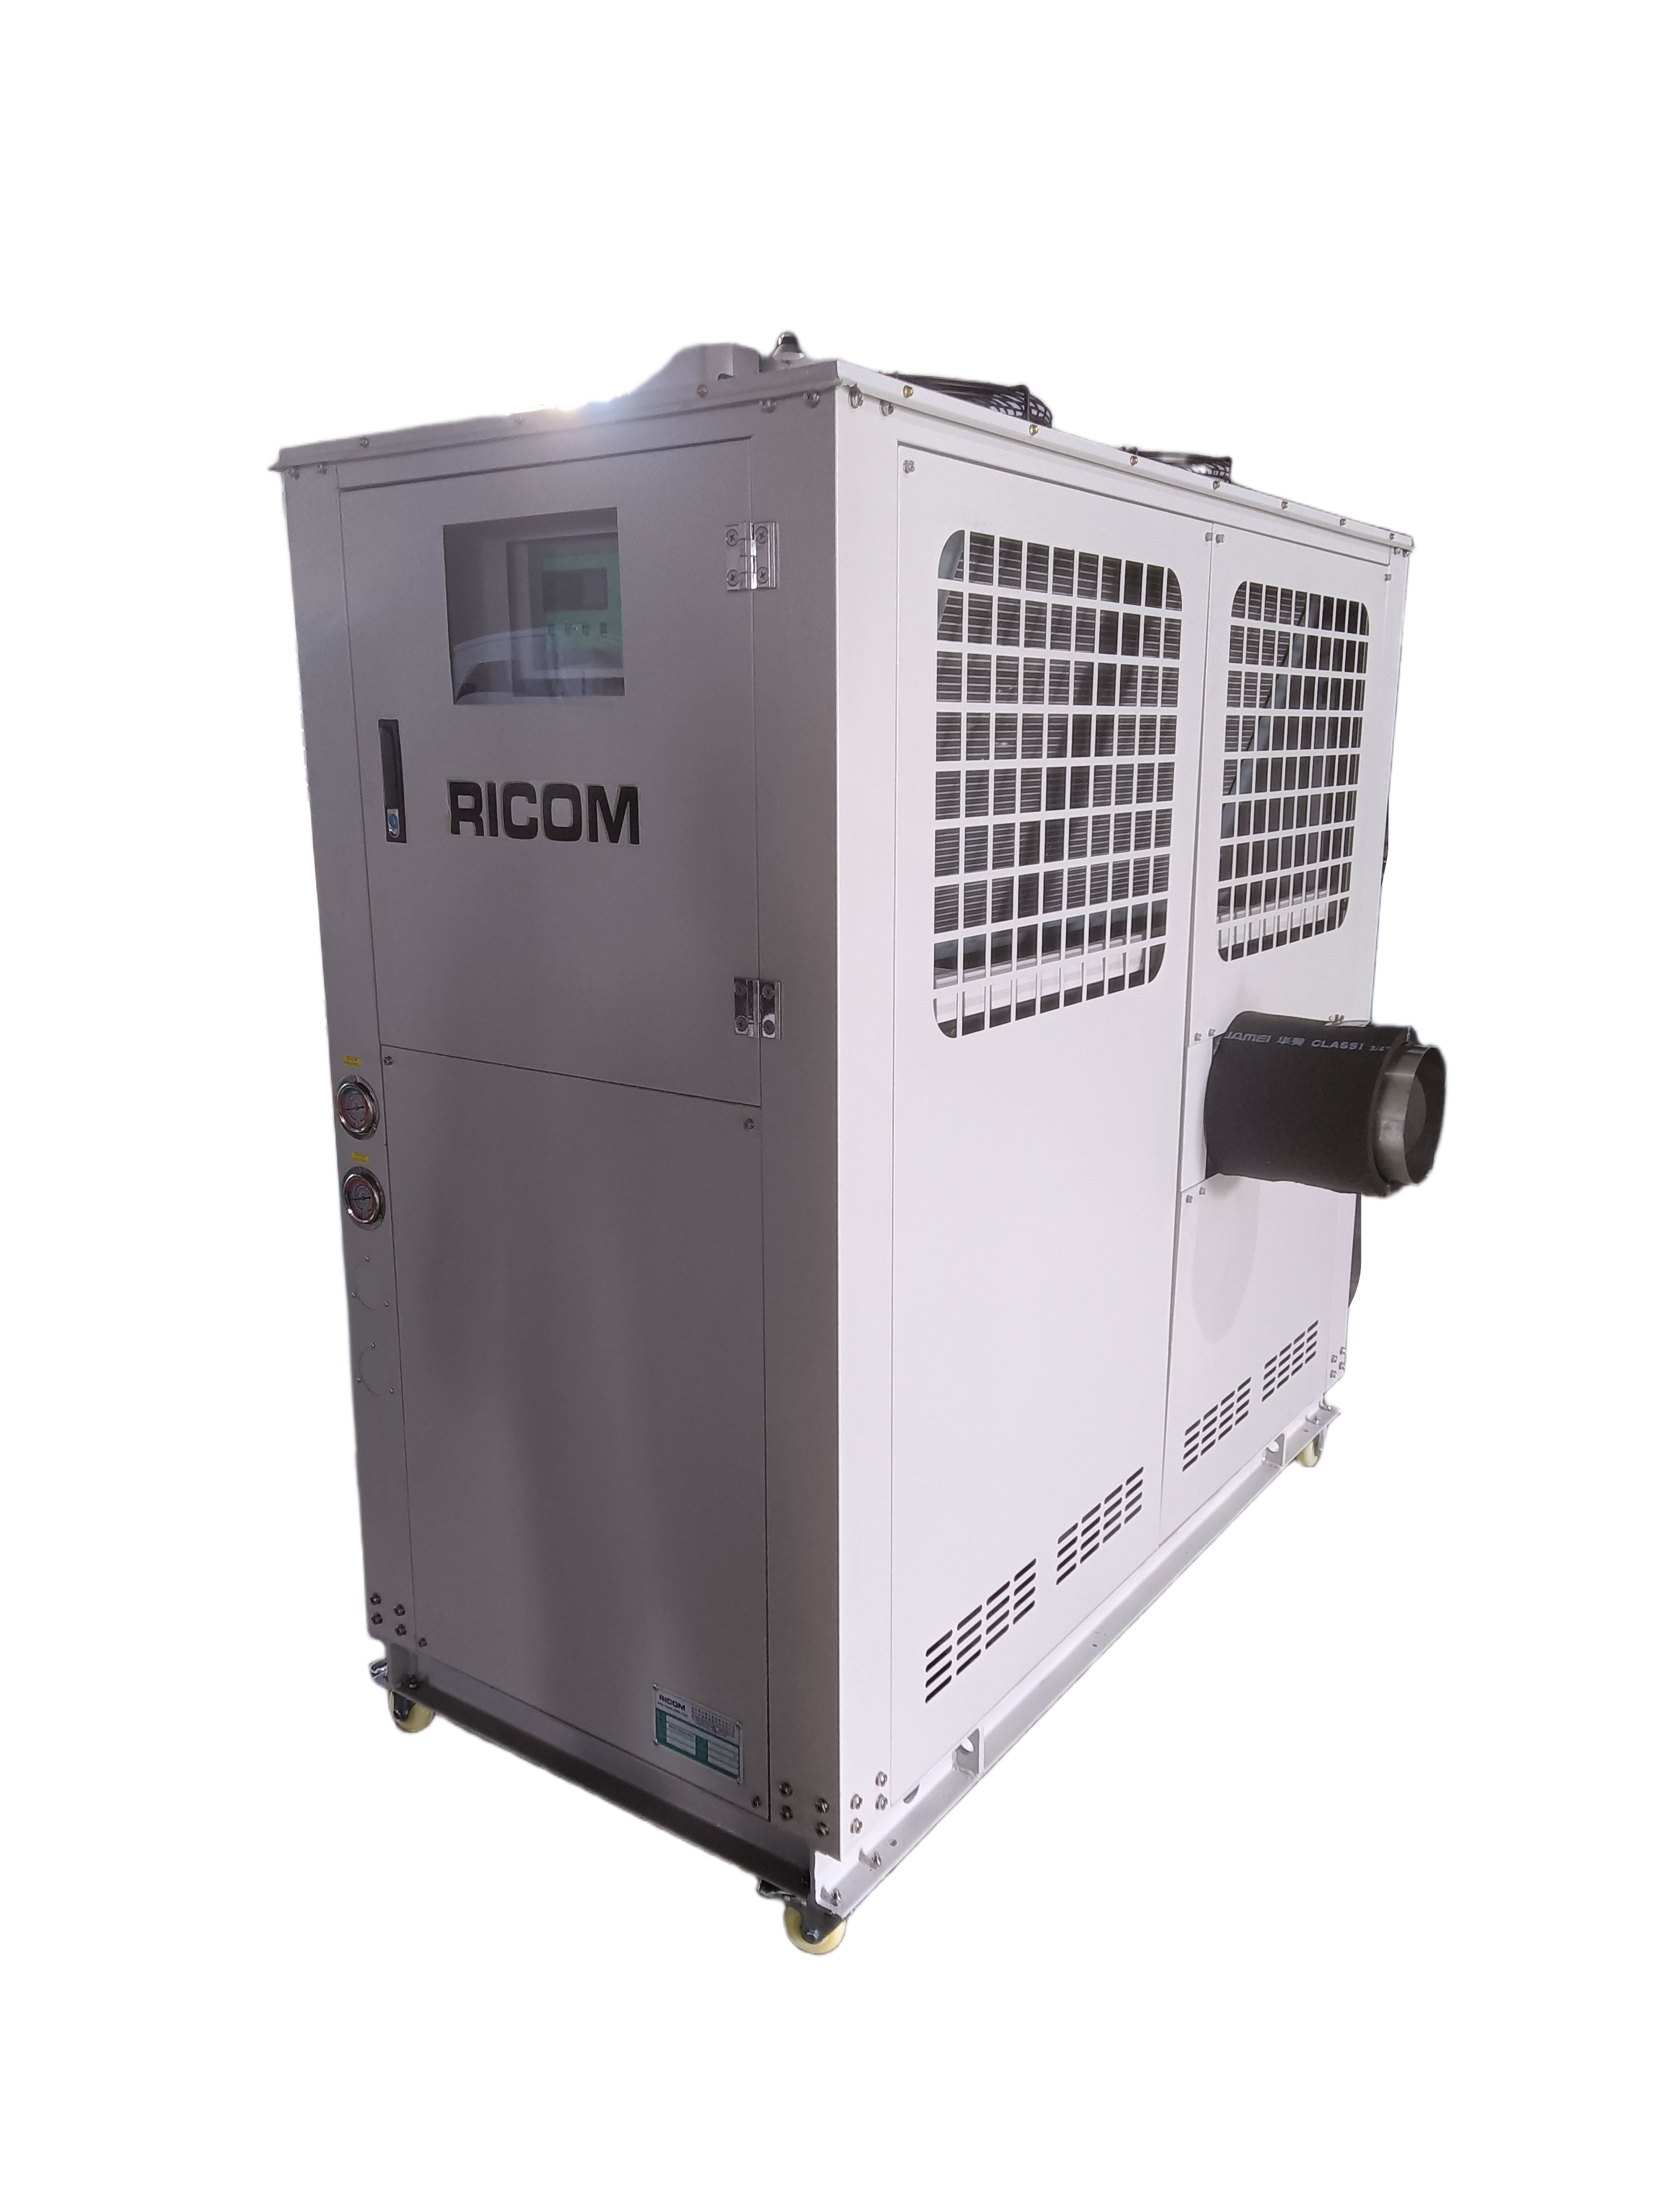
Bergantung pada reka bentuk mesin dan keperluan aplikasi, penghancur plastik Mao Yue boleh dikonfigurasikan dengan penyejukan udara atau gabungan sistem penyejukan udara-dan-air.
Konfigurasi penyejukan yang sesuai bergantung pada sensitiviti suhu bahan, output sasaran, keadaan pengisaran dan jangkaan masa operasi. Oleh itu, kapasiti penyejukan mesti dinilai bersama-sama dengan keadaan pemakanan dan parameter pengisaran.
Jika suhu yang berlebihan disebabkan terutamanya oleh keadaan operasi yang tidak sepadan atau oleh bahan yang mudah melembut dan menjadi norak, hanya meningkatkan kapasiti penyejukan mungkin tidak menangani masalah asas. Menilai penyelesaian penyejukan bersama-sama dengan keadaan pengisaran membolehkan penyelesaian yang lebih disasarkan dibangunkan untuk aplikasi khusus.
Selepas mengenal pasti ciri-ciri bahan dan mewujudkan keadaan pengisaran awal, ia juga perlu untuk menilai sama ada konfigurasi peralatan dan parameter operasi sesuai untuk keperluan pengeluaran sebenar pelanggan. Keputusan percubaan yang singkat mungkin tidak mencerminkan prestasi mesin sepenuhnya di bawah keadaan operasi berterusan yang dimaksudkan.
Bagi setiap aplikasi, Mao Yue boleh menilai arah aliran suhu, kehalusan serbuk, keluaran sebenar dan kestabilan operasi di bawah parameter operasi yang ditentukan dan keadaan ujian yang boleh dilaksanakan. Jika suhu terus meningkat, lekatan bahan berlaku, atau keluaran turun naik semasa pengeluaran, rekod ujian boleh digunakan untuk menilai lagi parameter pengisaran, keadaan penyejukan dan keadaan komponen teras.
Dengan membandingkan keputusan ujian sebenar dengan spesifikasi serbuk sasaran pelanggan, keperluan output, dan masa operasi, ia menjadi lebih mudah untuk menentukan sama ada penyelesaian pengisaran yang dicadangkan sesuai dan sama ada pelarasan lanjut pada konfigurasi peralatan atau keadaan operasi diperlukan.
Pengesahan berasaskan aplikasi ini membantu pelanggan memahami kesesuaian dan had penyelesaian yang dicadangkan sebelum memilih peralatan, dan bukannya bergantung semata-mata pada output dinilai atau satu parameter teknikal.
Jika suhu berlebihan berulang kali berlaku semasa penumbuk masterbatch, memilih penumbuk berdasarkan hanya kuasa motor atau output terkadar mungkin tidak menangani punca asas.
Sebelum meminta sebut harga, adalah berguna untuk menjelaskan keperluan permohonan berikut:
Apakah pembawa polimer dan formulasi masterbatch yang perlu diproses?
Apakah saiz zarah sasaran atau julat mesh yang diperlukan?
Apakah output setiap jam yang diperlukan?
Berapa jam sehari mesin itu akan beroperasi?
Adakah bahan itu terdedah kepada pelembutan, lekatan, atau penggumpalan semasa penghancuran?
Adakah sistem penyejukan dipasang pada masa ini? Jika ya, apakah jenis penyejukan yang digunakan?
Bolehkah pembekal menguji bahan sebenar sebelum peralatan penamat reco mm ?
Menyediakan maklumat ini membantu pengilang menilai aplikasi dengan lebih tepat dan bukannya memilih peralatan berdasarkan spesifikasi yang dinilai semata-mata.
Jika proses penghancuran masterbatch anda mengalami peningkatan suhu yang berterusan, lekatan bahan atau penggumpalan serbuk, hubungi Mao Yue.
Sila berikan jenis masterbatch, saiz zarah sasaran, output yang diperlukan dan isu pengeluaran semasa. Berdasarkan aplikasi khusus anda, Mao Yue boleh menilai ujian bahan sebenar, keadaan pengisaran dan konfigurasi penyejukan untuk membantu menentukan penyelesaian penumbuk yang sesuai.


