Türk dili


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-14 Kaynak: Alan
Sürekli üretim sırasında, bir masterbatch pülverizatöründe, makine normal çalışıyor gibi görünse bile sıcaklıkta sabit bir artış yaşanabilir.
Aşırı ısı, bazı polimer taşıyıcıların yumuşamasına veya yapışkan hale gelmesine neden olarak malzemenin öğütme yüzeylerine yapışmasına ve potansiyel olarak toz topaklaşmasına ve dengesiz üretime yol açmasına neden olabilir. Bu sorunlar, aşağı yöndeki toz işlemeyi, üretim verimliliğini ve ürün tutarlılığını etkileyebilir.
Ancak sıcaklık artışı mutlaka soğutma sisteminin kapasitesinin yetersiz olduğu anlamına gelmez. Altta yatan nedeni belirlemek için gerçek çalışma koşullarını ve taşlama işlemi sırasında gözlemlenen değişiklikleri değerlendirmek gerekir.
Plastiğin toz haline getirilmesi sırasında mekanik enerji sürtünme, darbe ve malzemenin deformasyonu yoluyla ısıya dönüştürülür. Sürekli üretim sırasında ısı, sistemin dağıtabileceğinden daha hızlı üretilirse, ısı yavaş yavaş birikerek öğütme odası sıcaklığının sürekli artmasına neden olabilir.
Sürekli toz haline getirme sırasında öğütme haznesi içinde oluşan ısının zamanında dağıtılması gerekir. Soğutma hava akışı yetersizse, uygun olduğu yerde su sirkülasyonu kısıtlanırsa veya soğutma konfigürasyonu mevcut çalışma yükünün taleplerini karşılayamazsa, yavaş yavaş ısı birikebilir.
Kısa bir deneme çalışması sırasında yetersiz ısı dağılımı belirgin olmayabilir, ancak sürekli çalışma süresi arttıkça sorun daha belirgin hale gelebilir.
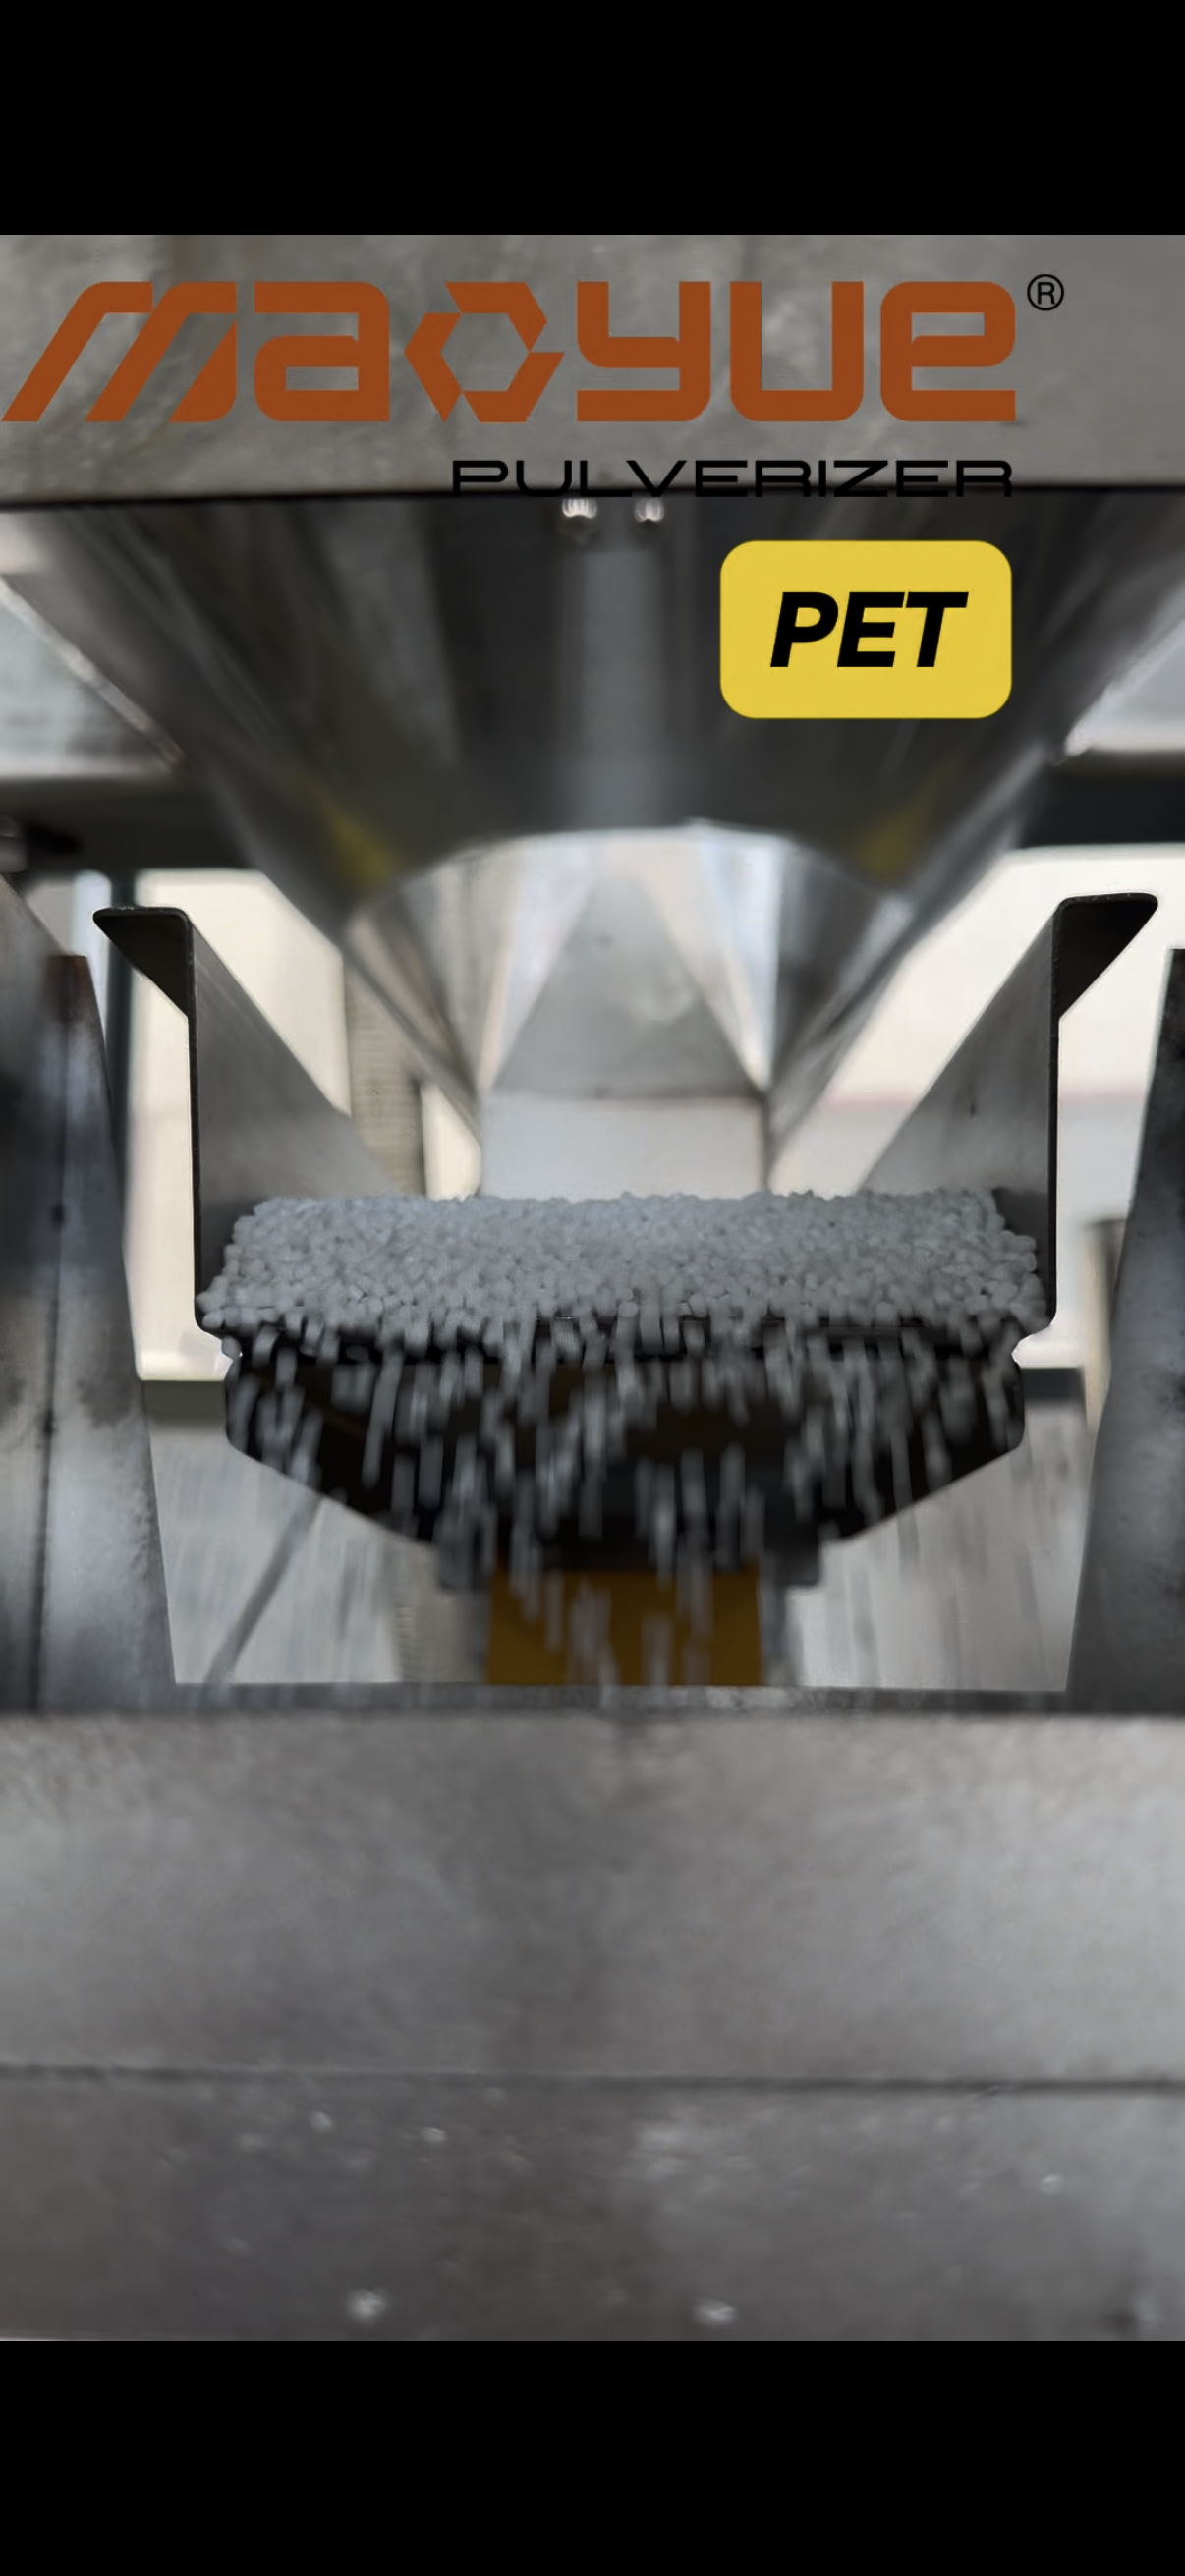
Besleme koşulları, öğütme odasına ne kadar malzemenin gireceğini belirler ve aynı zamanda makinenin çalışma yükünün stabilitesini de etkiler.
Besleme hızı, mevcut çalışma koşulları altında makinenin etkin işleme kapasitesini aştığında, öğütme yükü ve malzeme boşaltma davranışı değişerek sürekli üretim sırasında sıcaklık stabilitesini etkileyebilir.
Dengesiz besleme aynı zamanda çalışma yükünde tekrarlanan dalgalanmalara neden olarak sıcaklık kontrolünü daha da zorlaştırabilir.
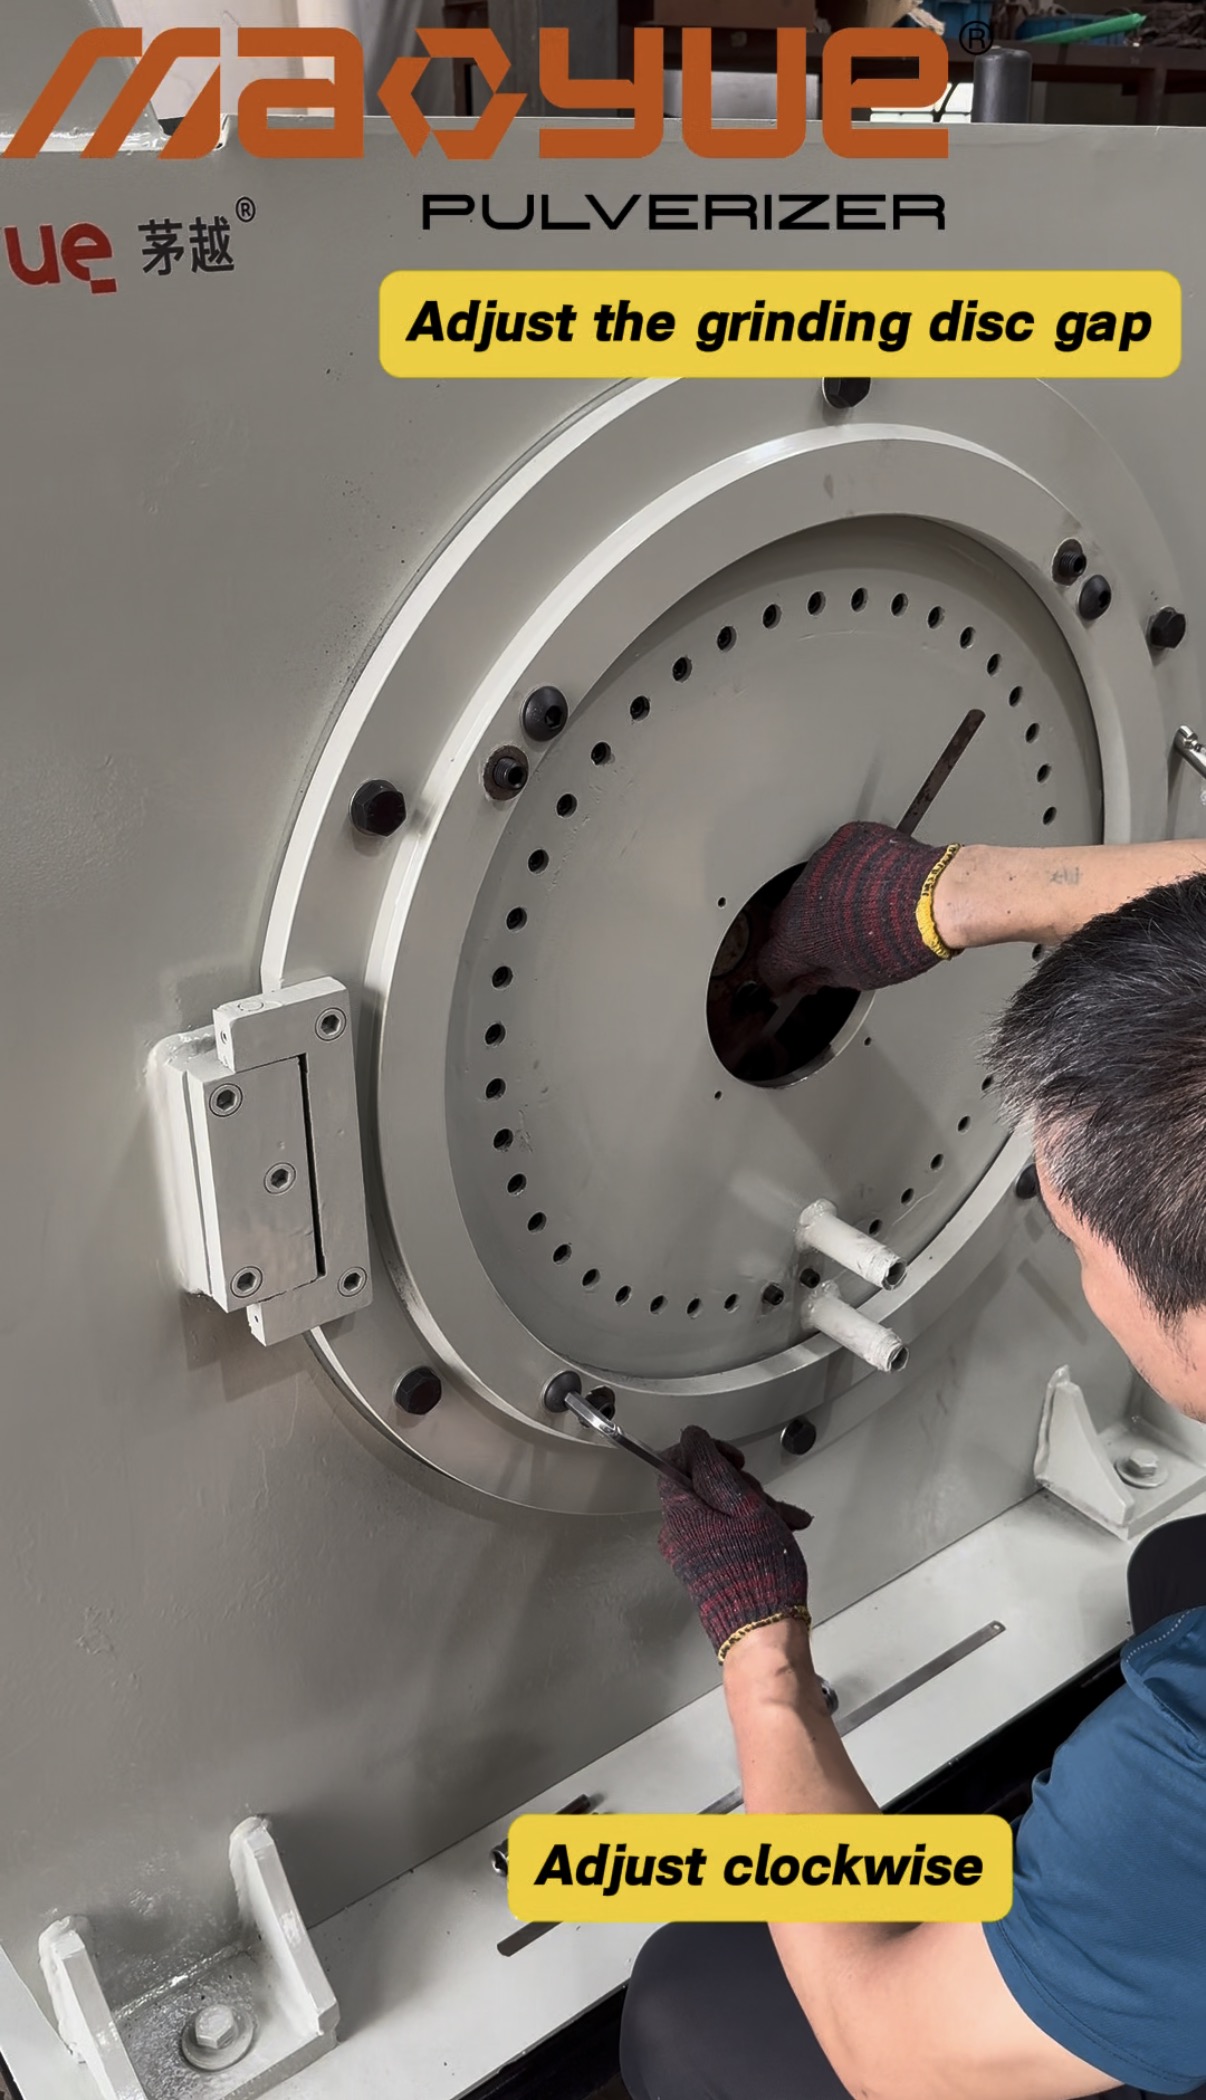
Taşlama diski aralığı, taşlama yüzeyleri ile malzeme arasındaki mekanik etkileşimi etkiler.
Boşluk malzeme ve çalışma koşulları için çok küçükse, taşlama işlemi aşırı hale gelebilir ve ısı üretimi artabilir. Tersine, eğer boşluk çok büyükse, makine hedef inceliğe ulaşmada veya gerekli çıktıyı korumada zorluk yaşayabilir.
Uygun taşlama diski aralığı, masterbatch formülasyonuna, hedef parçacık boyutuna, besleme koşullarına ve makine tasarımına bağlıdır. Her masterbatch uygulamasına uygun tek bir boşluk ayarı yoktur.
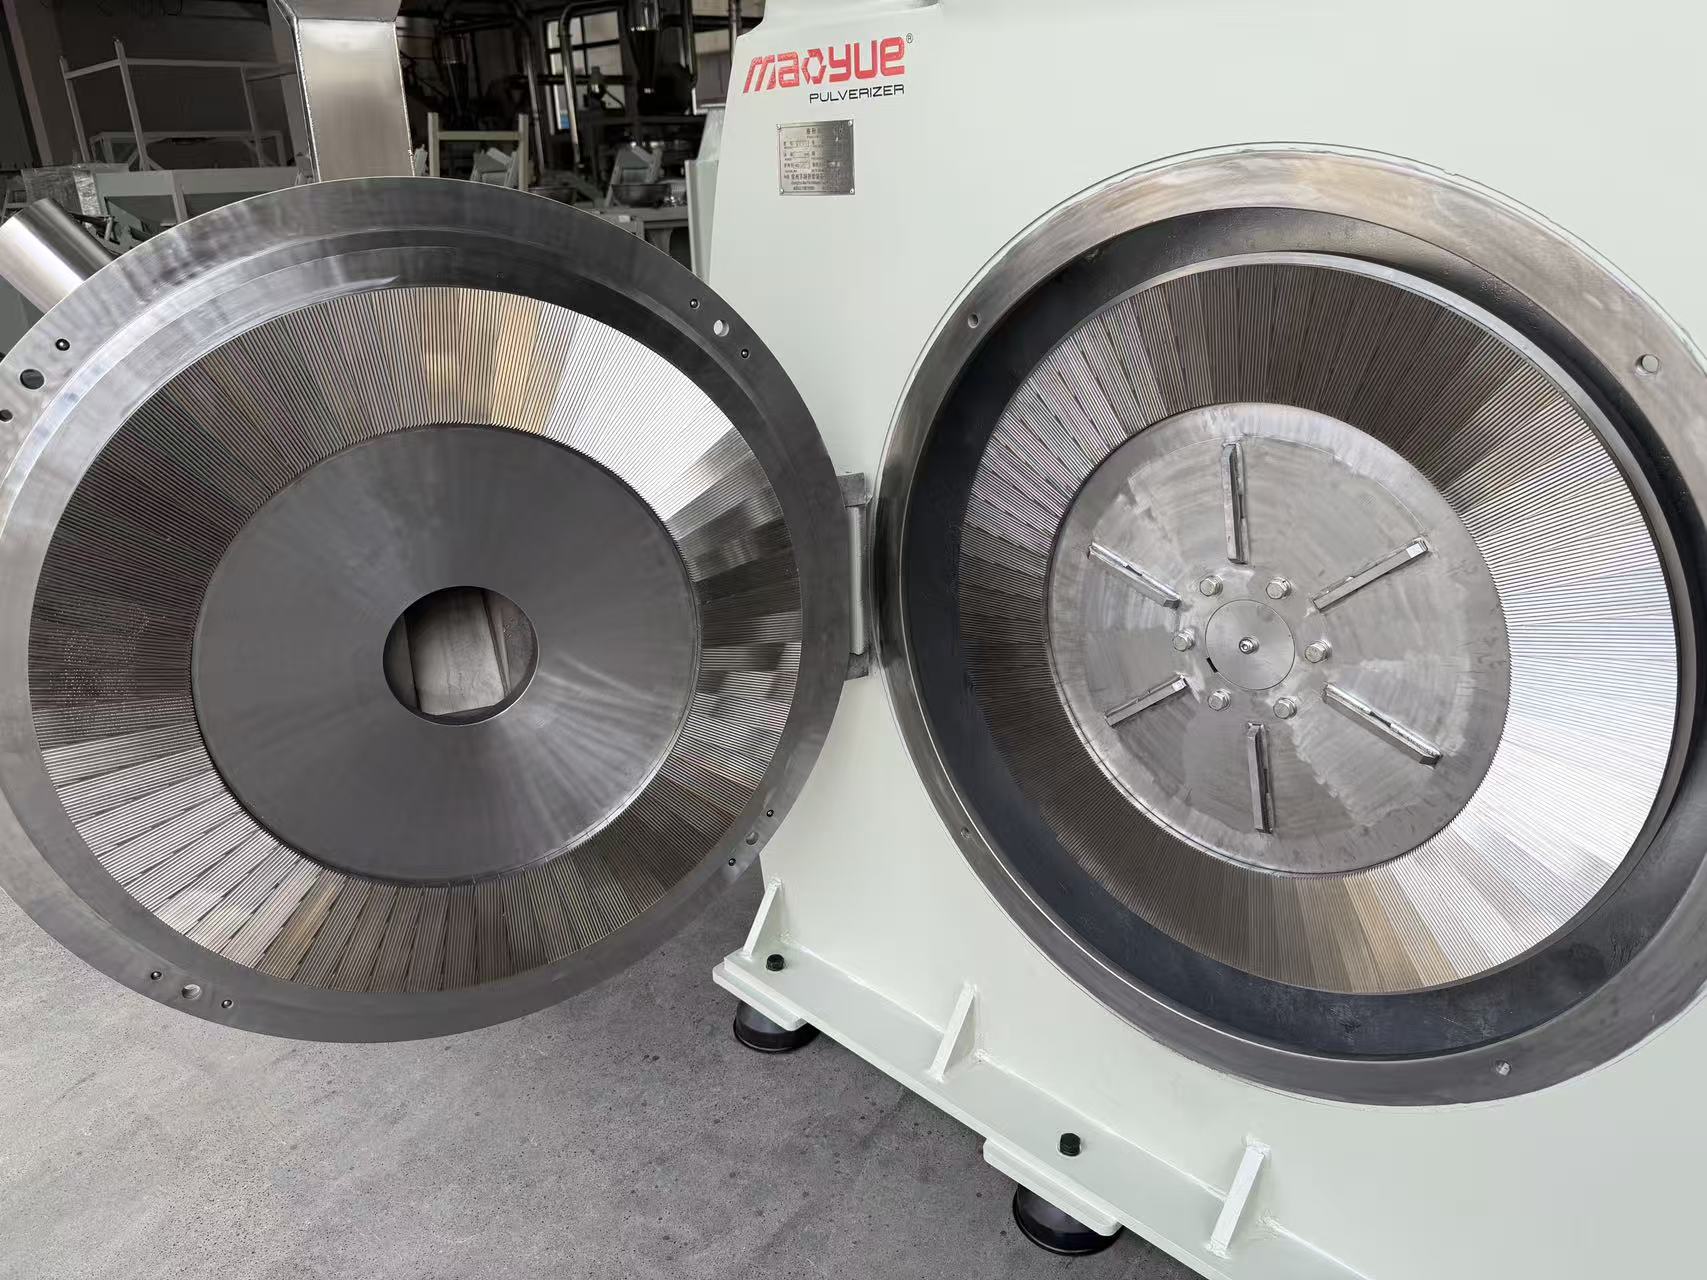
Taşlama diskleri ve diğer çalışma bileşenleri kullanım sırasında yavaş yavaş aşınır. Çalışma yüzeyleri ve geometrileri değiştikçe taşlama işlemi de değişebilir.
Aşınmanın türüne ve derecesine bağlı olarak bu değişiklikler öğütme verimliliğini, toz parçacık boyutunun tutarlılığını, malzeme akışını ve çalışma stabilitesini etkileyebilir. Çıkışta veya toz inceliğinde değişikliklerle birlikte bir sıcaklık artışı meydana gelirse, bu, çekirdek bileşenlerin durumunda bir değişikliğe işaret edebilir. Ancak bir sonuca varmadan önce diğer işletme faktörlerinin de dikkate alınması gerekir.
Farklı masterbatch formülasyonları toz haline getirme sırasında oldukça farklı davranabilir.
Polimer taşıyıcı, pigment konsantrasyonu, katkı maddeleri ve diğer bileşenler malzemenin yumuşama davranışını, kırılganlığını, sürtünme özelliklerini ve sıcaklık değişimlerine tepkisini etkileyebilir.
Bazı formülasyonlar sıcaklık arttıkça yapışkan hale gelebilir. Açık bir mekanik arıza olmasa bile malzeme taşlama diski yüzeylerine yapışabilir veya topaklanmalar oluşturabilir.
Bu nedenle, belirli koşullar altında tek bir formülasyonla iyi öğütme performansı, formülasyon değiştiğinde aynı sonuçları garanti etmez.
Aynı sıcaklık artışının farklı nedenleri olabilir. Makine parametrelerini ayarlamadan veya soğutma ekipmanı eklemeden önce sıcaklık eğilimini üretim sırasında gözlemlenen diğer değişikliklerle karşılaştırın.
Aşağıdaki tablo ilk sorun giderme referansı olarak kullanılabilir.
Gözlemlenen Üretim Belirtisi |
İlk Olarak Değerlendirilmesi Gereken Faktörler |
|---|---|
Sürekli çalışma sırasında sıcaklık yavaş yavaş artar |
Isı birikimi, çalışma yükü ve ısı dağıtma kapasitesi |
İlerleme hızının arttırılmasından sonra sıcaklık önemli ölçüde değişiyor |
İlerleme hızı ve yük stabilitesi |
Toz inceliğinin yanı sıra sıcaklık değişiklikleri |
Taşlama diski aralığı, çekirdek bileşenin durumu ve diğer çalışma koşulları |
Toz Öğütme diskleri 'ye yapışır veya topaklar oluşturur |
Malzeme sıcaklığı hassasiyeti, gerçek sıcaklık artışı ve öğütme koşulları |
Farklı formülasyonlar önemli ölçüde farklı sıcaklık davranışı gösterir |
Polimer taşıyıcı, formülasyon bileşimi ve malzeme özellikleri |
Çekirdek bileşenler bir süre kullanıldıktan sonra sıcaklık ve çıkış değişimi |
Olası bileşen aşınması veya diğer çalışma koşullarındaki değişiklikler |
Bu tablodaki belirtiler yalnızca ön belirtilerdir ve belirli bir bileşenin veya sistemin arızalı olduğunu bağımsız olarak doğrulayamaz. Malzeme formülasyonunu, besleme hızını, çalışma süresini, sıcaklık eğilimini, hedef parçacık boyutunu, gerçek çıktıyı ve soğutma koşullarını kaydetmek için yeniden mm sonlandırılır. Bu kayıtların nispeten tutarlı çalışma koşulları altında karşılaştırılması olası nedenlerin daraltılmasına yardımcı olabilir.
Masterbatch toz haline getirme sırasındaki sıcaklık kontrolü yalnızca soğutma sistemine değil aynı zamanda malzeme formülasyonuna, besleme koşullarına, taşlama diski ayarlarına, çekirdek bileşen durumuna ve sürekli çalışma yüküne de bağlıdır.
Çangzhou Mao Yue Intelligent Equipment Co., Ltd., bu faktörleri gerçek malzeme testi, taşlama koşulu eşleştirmesi, Öğütme diskleri ve bıçakların şirket içi üretimi ve denetimi, soğutma konfigürasyonu ve üretim performansı doğrulaması yoluyla değerlendirir. Amacımız, yalnızca nominal spesifikasyonlara göre ekipman seçmek yerine, her masterbatch uygulaması için uygun öğütme koşullarını belirlemektir.
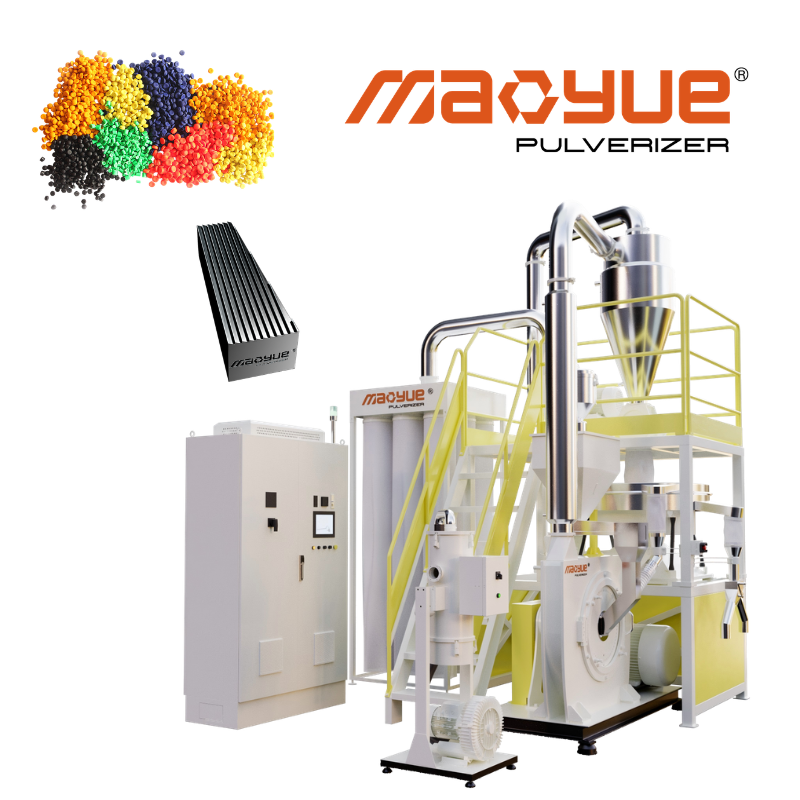
Farklı masterbatch formülasyonları toz haline getirme sırasında farklı davranabilir. Polimer taşıyıcı, pigment konsantrasyonu ve katkı maddeleri gibi faktörler malzemenin yumuşama davranışını, yapışma eğilimini ve öğütmeye uygunluğunu etkileyebilir. Bu nedenle gerçek öğütme performansı yalnızca malzeme adından veya genel malzeme özelliklerinden doğru bir şekilde belirlenemez.
Mao Yue, müşterilerin gerçek masterbatch malzemelerini test ediyor ve toz haline getirme sırasındaki davranışlarını gözlemliyor. Sıcaklık değişikliklerine tepkilerine, yapışma veya topaklanma eğilimlerine ve gerekli toz inceliğini elde etme yeteneklerine özellikle dikkat edilir.
Gözlemlenen malzeme davranışına dayanarak malzeme özellikleri, besleme koşulları, taşlama diski aralığı veya soğutma konfigürasyonu gibi hangi faktörlerin daha fazla değerlendirme gerektirdiğini belirleyebiliriz. Bu, taşlama koşullarının uygulamaya uygun hale getirilmesi için bir temel sağlar ve yalnızca malzeme kategorileri veya nominal makine özelliklerine dayalı bir çözüm geliştirilmesini önler.
Masterbatch öğütme koşulları, malzeme formülasyonuna, hedef parçacık boyutuna, besleme koşullarına ve üretim gereksinimlerine göre değerlendirilmelidir.
Taşlama diski aralığı ve ilerleme hızı, malzemeye uygulanan mekanik hareketi ve makinenin çalışma yükünü etkiler. Çalışma koşulları belirli bir formülasyona uymuyorsa sıcaklık davranışı, toz inceliği veya üretim stabilitesi etkilenebilir.
Mao Yue, tek bir parametreyi tek başına ayarlamak yerine bu faktörleri birlikte değerlendiriyor. Amaç, gereksiz derecede agresif öğütme eyleminden ve önlenebilir ısı birikiminden kaçınarak toz spesifikasyonlarını ve çıktı gereksinimlerini karşılamaktır.
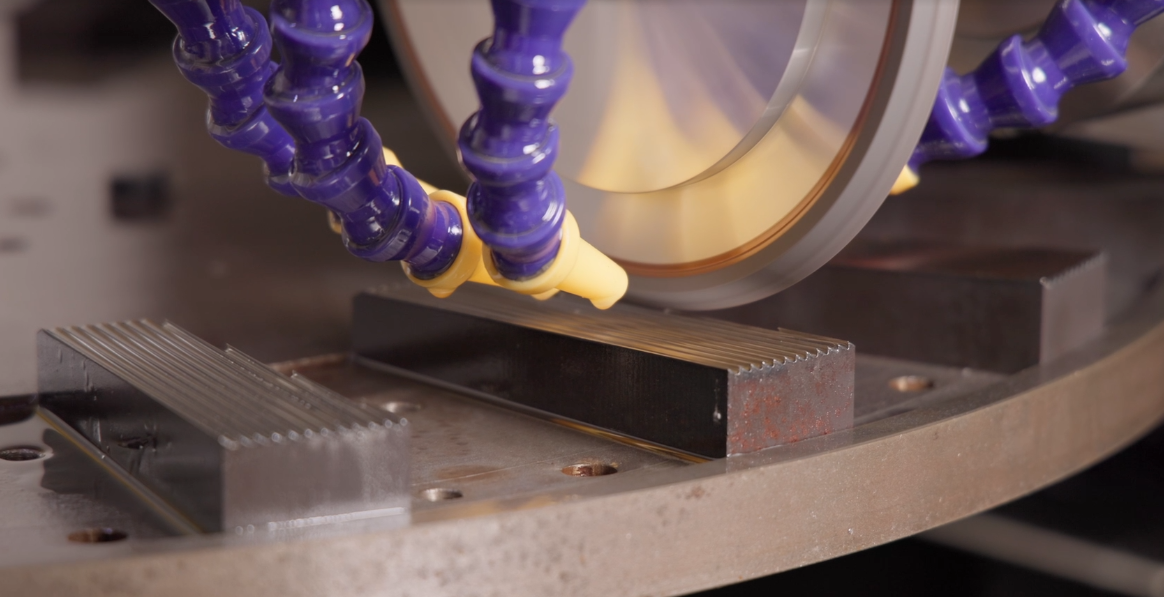
Mao Yue kendi Öğütme diskleri ve kanatlarını üretirken, motorlar ve elektrik bileşenleri dışarıdan temin ediliyor. Temel bileşenlerimizin üretim ve denetim süreçleri sırasında geometrilerini, üretim tutarlılığını ve çalışma yüzeyi kalitesini kontrol edebiliyoruz.
Bu faktörler taşlama performansını değerlendirmek için daha güvenilir bir temel sağlar. Uzun süreli çalışma sırasında aşınma nedeniyle Öğütme diskleri ve bıçakların çalışma yüzeyleri ve geometrileri değişebilir. Çıkışta veya toz inceliğinde değişikliklerin yanı sıra sıcaklık değişiklikleri de meydana gelirse, bu bileşenlerin durumunun incelenmesi, aşınmanın katkıda bulunan bir faktör olup olmadığının belirlenmesine yardımcı olabilir.
Mao Yue, temel bileşenlerin yalnızca sıcaklık arttığı için aşındığını varsaymıyor. Bunun yerine bileşen inceleme sonuçlarını, çalışma koşullarını ve gerçek üretim performansını birlikte değerlendiriyoruz. Bu, müşterilerin bileşen bakımı veya taşlama koşullarındaki ayarlamalar konusunda daha bilinçli kararlar almasına yardımcı olur.
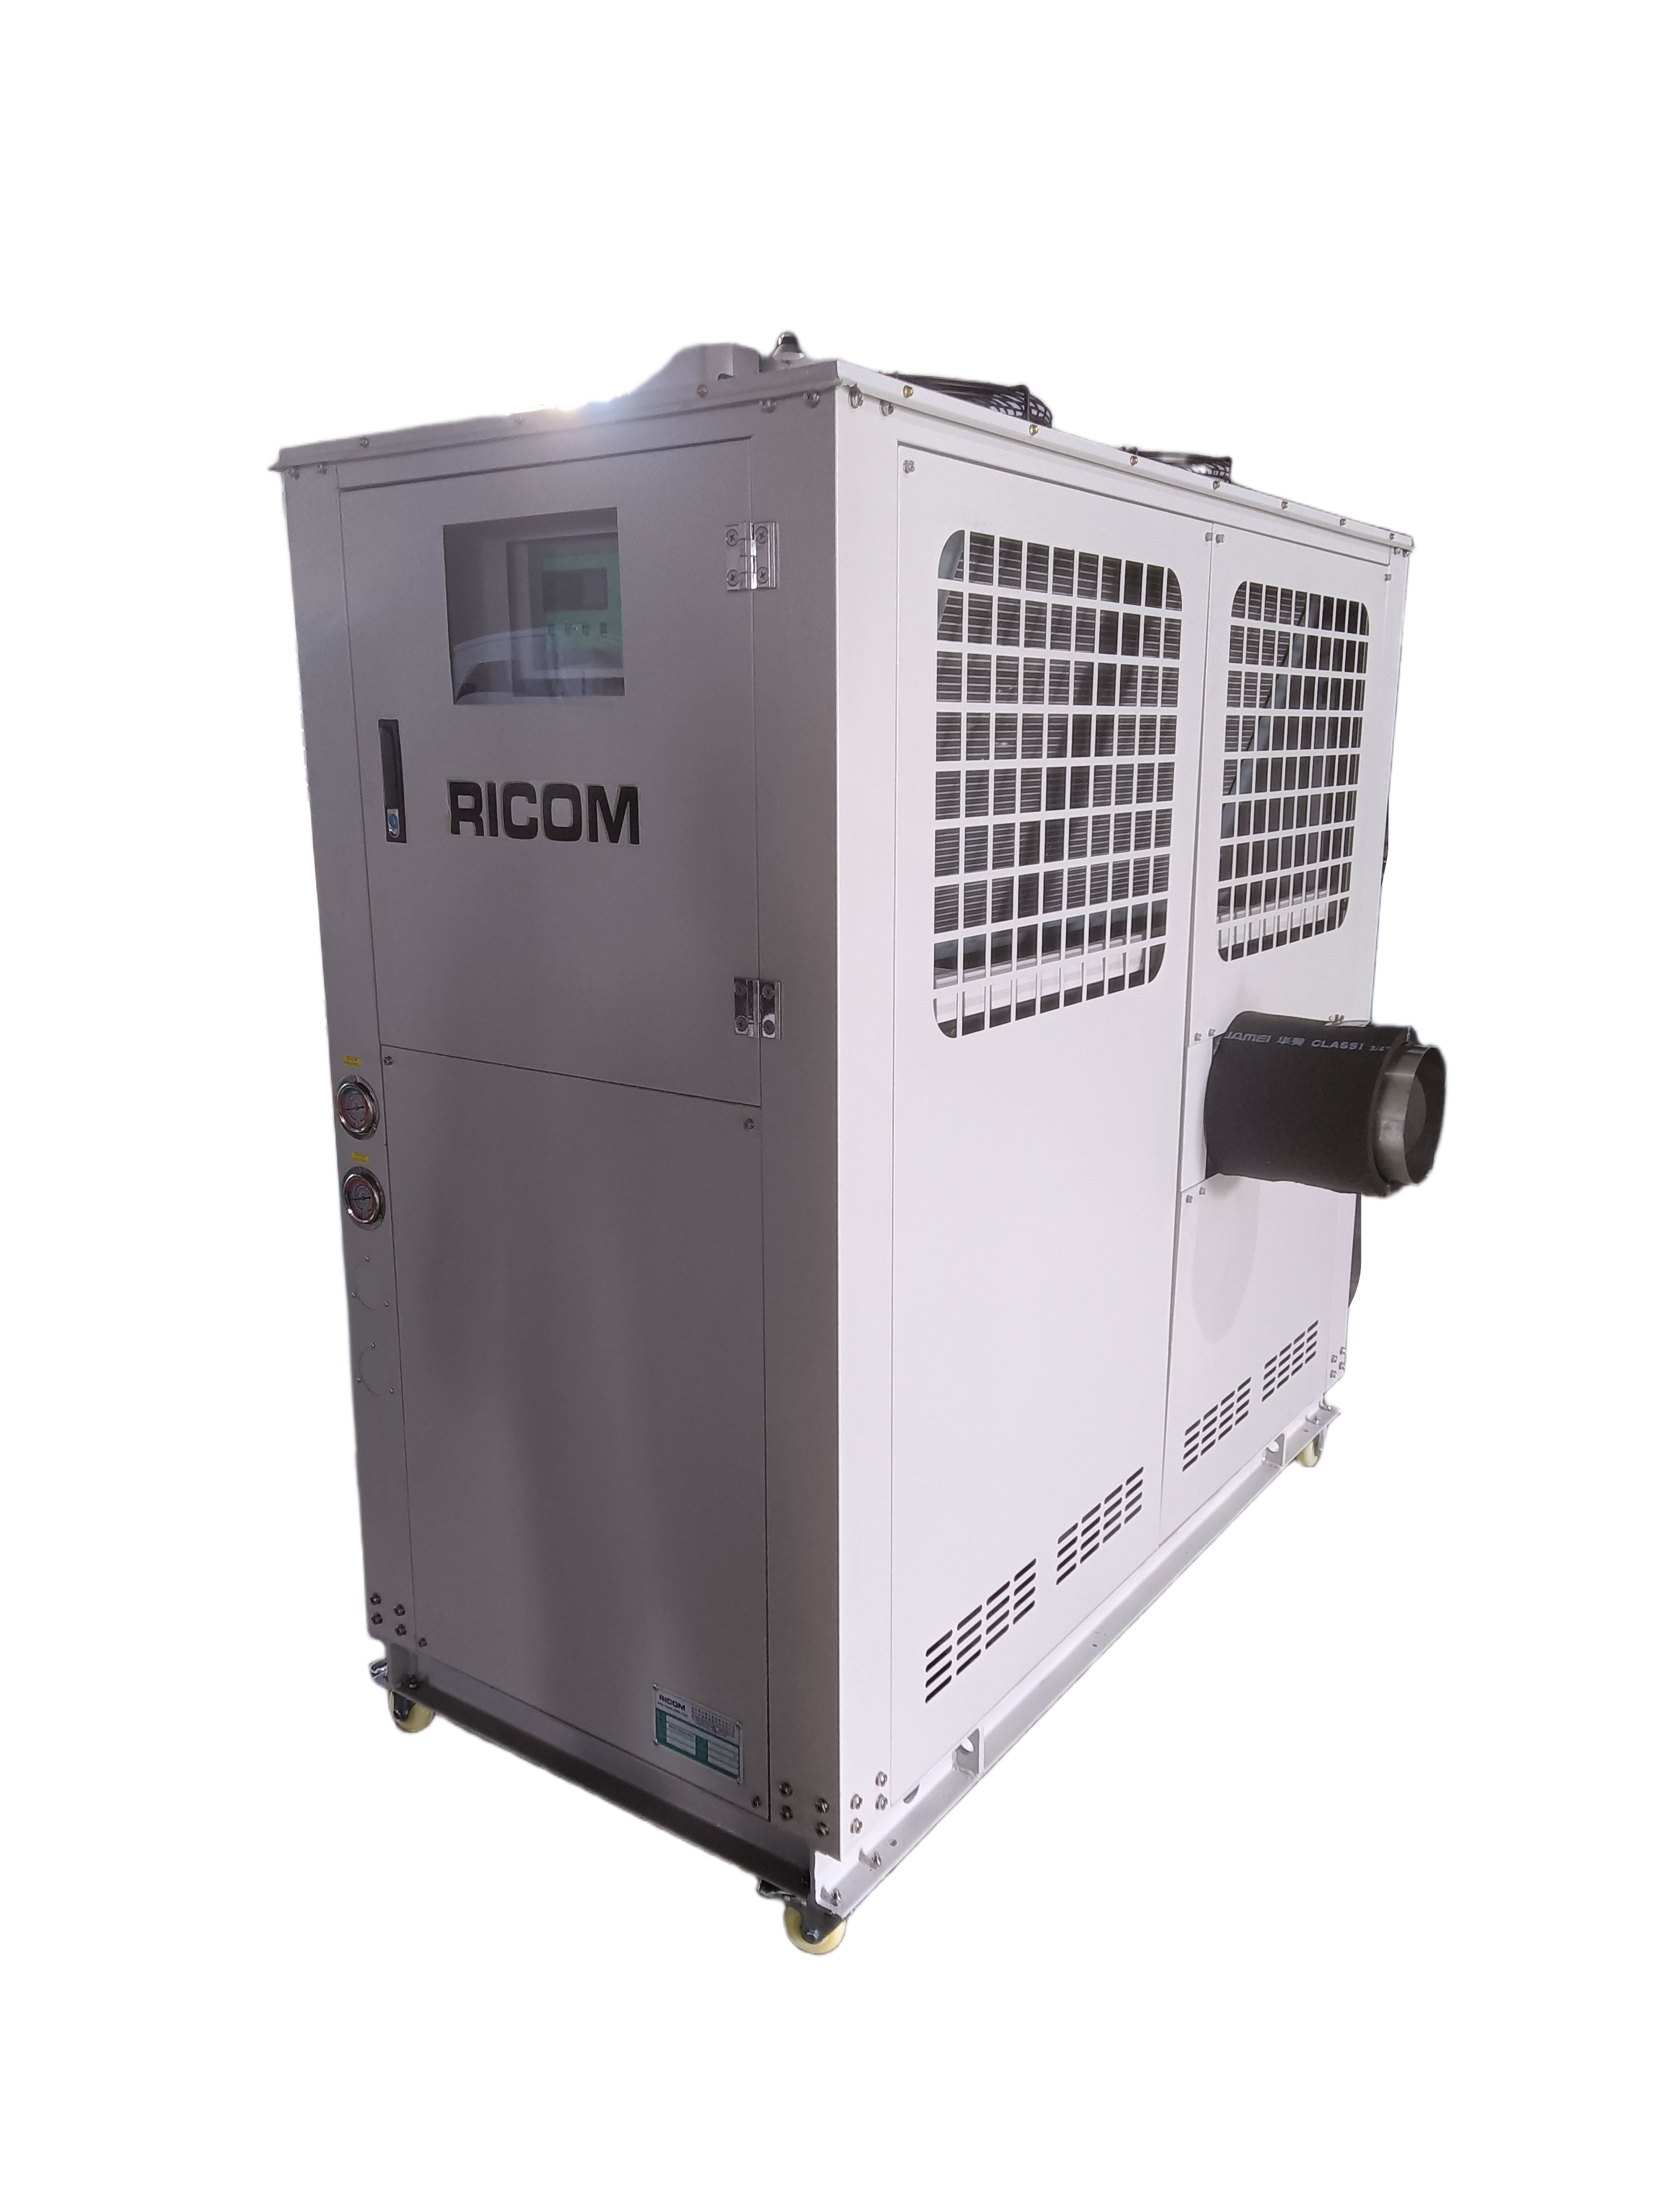
Makine tasarımına ve uygulama gereksinimlerine bağlı olarak Mao Yue plastik öğütücüler, hava soğutmalı veya birleşik hava ve su soğutma sistemiyle yapılandırılabilir.
Uygun soğutma konfigürasyonu malzemenin sıcaklık hassasiyetine, hedeflenen çıktıya, öğütme koşullarına ve beklenen çalışma süresine bağlıdır. Bu nedenle soğutma kapasitesi besleme koşulları ve öğütme parametreleriyle birlikte değerlendirilmelidir.
Aşırı sıcaklığın nedeni öncelikle uyumsuz çalışma koşullarından veya kolaylıkla yumuşayan ve yapışkan hale gelen malzemeden kaynaklanıyorsa, yalnızca soğutma kapasitesinin arttırılması altta yatan sorunu çözemeyebilir. Soğutma çözümünün taşlama koşullarıyla birlikte değerlendirilmesi, spesifik uygulama için daha hedefe yönelik bir çözümün geliştirilmesine olanak tanır.
Malzeme özelliklerini belirledikten ve ilk öğütme koşullarını belirledikten sonra, ekipman konfigürasyonunun ve çalışma parametrelerinin müşterinin gerçek üretim gereksinimlerine uygun olup olmadığının değerlendirilmesi de gereklidir. Kısa bir deneme çalışmasının sonuçları, amaçlanan sürekli çalışma koşulları altında makine performansını tam olarak yansıtmayabilir.
Her uygulama için Mao Yue, tanımlanmış çalışma parametreleri ve uygun test koşulları altında sıcaklık eğilimini, toz inceliğini, gerçek çıktıyı ve çalışma stabilitesini değerlendirebilir. Üretim sırasında sıcaklık yükselmeye devam ederse, malzeme yapışması meydana gelirse veya üretim sırasında çıkış dalgalanırsa, test kayıtları öğütme parametrelerini, soğutma koşullarını ve çekirdek bileşen durumunu daha ayrıntılı değerlendirmek için kullanılabilir.
Gerçek test sonuçlarını müşterinin hedef toz spesifikasyonları, çıktı gereksinimleri ve çalışma süresiyle karşılaştırarak, önerilen öğütme çözümünün uygun olup olmadığını ve ekipman konfigürasyonunda veya çalışma koşullarında daha fazla ayarlamanın gerekli olup olmadığını belirlemek daha kolay hale gelir.
Bu uygulama tabanlı doğrulama, müşterilerin yalnızca nominal çıktıya veya tek bir teknik parametreye güvenmek yerine, ekipmanı seçmeden önce önerilen çözümün uygunluğunu ve sınırlamalarını anlamalarına yardımcı olur.
Masterbatch'in toz haline getirilmesi sırasında tekrar tekrar aşırı sıcaklık meydana gelirse, yalnızca motor gücüne veya nominal çıkışa göre bir pulverizatörün seçilmesi, altta yatan nedeni ele almayabilir.
Fiyat teklifi istemeden önce aşağıdaki başvuru gerekliliklerini açıklığa kavuşturmak faydalı olacaktır:
Hangi polimer taşıyıcı ve masterbatch formülasyonunun işlenmesi gerekiyor?
Hangi hedef parçacık boyutu veya mesh aralığı gereklidir?
Hangi saatlik çıktıya ihtiyaç var?
Makine günde kaç saat çalışacak?
Malzeme toz haline getirme sırasında yumuşamaya, yapışmaya veya topaklaşmaya eğilimli mi?
Şu anda bir soğutma sistemi kurulu mu? Eğer öyleyse, ne tür bir soğutma kullanılıyor?
Tedarikçi, ekipmanı yeniden mm önce gerçek malzemeyi test edebilir mi?
Bu bilgilerin sağlanması, üreticinin yalnızca nominal spesifikasyonlara göre ekipman seçmek yerine uygulamayı daha doğru bir şekilde değerlendirmesine yardımcı olur.
Masterbatch toz haline getirme prosesinizde sürekli sıcaklık artışları, malzeme yapışması veya toz topaklaşması yaşanıyorsa, Mao Yue ile iletişime geçin.
Lütfen masterbatch türünü, hedef parçacık boyutunu, gerekli çıktıyı ve mevcut üretim sorunlarını belirtin. Özel uygulamanıza bağlı olarak Mao Yue, uygun bir toz haline getirme çözümünün belirlenmesine yardımcı olmak için gerçek malzeme testini, öğütme koşullarını ve soğutma konfigürasyonunu değerlendirebilir.


