Tiếng Việt


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 23-10-2026 Nguồn gốc: Địa điểm
Khi sử dụng cùng một máy nghiền masterbatch để xử lý các vật liệu có màu khác nhau, bột còn sót lại từ mẻ sản xuất trước có thể trộn lẫn với mẻ tiếp theo, gây ra hiện tượng nhiễm chéo màu.
Vấn đề này đặc biệt dễ nhận thấy khi chuyển từ vật liệu có màu tối, chẳng hạn như masterbatch đen, sang vật liệu màu trắng hoặc sáng màu. Ngay cả một lượng nhỏ sắc tố còn sót lại cũng có thể ảnh hưởng đến độ đồng nhất của màu sắc, làm tăng lượng bột không đúng tiêu chuẩn và kéo dài thời gian chuyển đổi sản xuất.
Tuy nhiên, hiện tượng nhiễm chéo màu không chỉ xảy ra bên trong buồng nghiền. Bột dư cũng có thể còn sót lại trong hệ thống cấp liệu, vận chuyển, sàng lọc và thu gom. Do đó, việc giảm ô nhiễm màu đòi hỏi phải kiểm soát dư lượng vật liệu trong toàn bộ quá trình xử lý và xác minh hiệu quả làm sạch thông qua thử nghiệm thích hợp.
Bài viết này giải thích các nguyên nhân chính gây ra ô nhiễm chéo màu trong quá trình nghiền bột masterbatch, các lĩnh vực chính cần kiểm tra, các phương pháp chuyển đổi màu thực tế và cách Maoyue giúp khách hàng đánh giá các giải pháp nghiền bột để sản xuất nhiều màu thông qua thử nghiệm vật liệu thực tế và đánh giá cấu hình thiết bị.
Nhiễm chéo màu thường liên quan đến vật liệu còn sót lại bên trong thiết bị, độ bám dính của vật liệu và quá trình làm sạch không hoàn toàn trong quá trình chuyển đổi màu.
Ngay cả sau khi lô trước đã được thải ra, một số bột có thể vẫn còn bên trong hệ thống và quay trở lại dòng nguyên liệu trong lần sản xuất tiếp theo.
Có ba nguyên nhân chính.
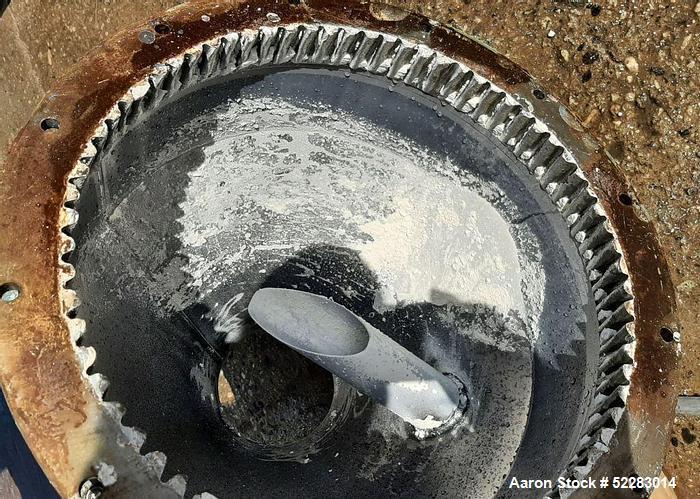
Trong quá trình nghiền thành bột, một số loại bột có thể tích tụ xung quanh các điểm nối thiết bị, vùng chết của dòng nguyên liệu và các khu vực khác khó làm sạch hoàn toàn.
Những chất cặn này có thể không được loại bỏ hoàn toàn bằng cách xả bình thường. Khi mẻ tiếp theo đi vào hệ thống, luồng không khí, độ rung và chuyển động của vật liệu có thể giải phóng lượng bột còn lại trở lại quy trình sản xuất, gây ra hiện tượng nhiễm chéo màu.
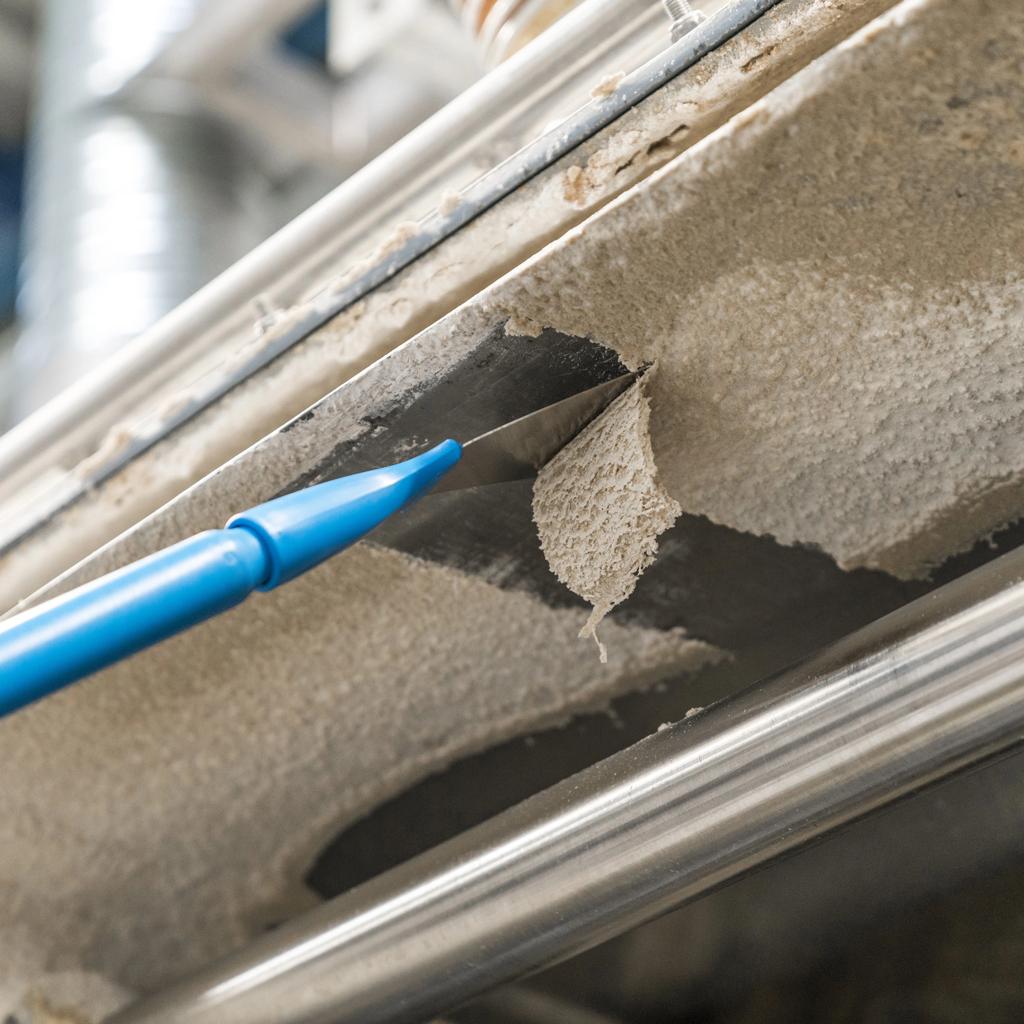
Các công thức masterbatch khác nhau chứa chất mang polymer, chất màu, chất độn và chất phụ gia ảnh hưởng đến hoạt động của chúng trong quá trình nghiền thành bột.
Đối với một số công thức nhạy cảm với nhiệt độ nhất định, nhiệt ma sát có thể làm cho chất mang polymer mềm đi hoặc trở nên dính, cho phép vật liệu bám vào đĩa mài và bề mặt buồng nghiền.
So với bột rời, những cặn bám dính này thường khó loại bỏ hơn.
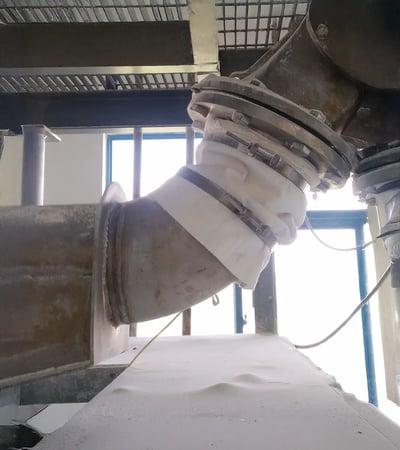
Ngay cả sau khi buồng nghiền đã được làm sạch, bột từ mẻ trước có thể vẫn còn trong đường ống vận chuyển, máy tách lốc xoáy, màn chắn và các bộ phận thu gom bột.
Nếu những khu vực này bị bỏ qua trong quá trình làm sạch, bột còn sót lại có thể xâm nhập vào lô sản xuất tiếp theo và gây ô nhiễm.
Trước khi chuyển màu, cần kiểm tra các điểm tích tụ vật liệu tiềm ẩn dọc theo toàn bộ quá trình xử lý, từ cấp liệu đến thu gom bột cuối cùng.
Khu thiết bị |
Điểm kiểm tra chính |
Hành động được đề xuất |
|---|---|---|
Hệ thống cho ăn |
Thức ăn viên còn sót lại ở đáy phễu và thiết bị cho ăn |
Bề mặt tiếp xúc với vật liệu trống và sạch |
Buồng nghiền |
Các khu vực xung quanh đĩa mài, thành buồng và các kết nối |
Loại bỏ cặn theo quy trình làm sạch |
Ống xả |
Các điểm uốn, khớp và điểm tích tụ bột cục bộ |
Kiểm tra và làm sạch các khu vực có bột tích tụ |
Máy tách lốc xoáy |
Tường trong, phần hình nón và cửa xả |
Loại bỏ bột dính |
Hệ thống sàng lọc |
Màn hình, khung màn hình và điểm kết nối |
Vệ sinh hoặc thay thế linh kiện theo yêu cầu |
Hệ thống thu gom bột |
Bộ sưu tập thùng chứa và các thành phần bộ lọc |
Làm sạch hoặc sử dụng linh kiện chuyên dụng |
Việc kiểm tra không nên chỉ tập trung vào các dư lượng có thể nhìn thấy được. Cần đặc biệt chú ý đến những khu vực mà bột có thể vẫn còn đọng lại và thoát ra trong đợt sản xuất tiếp theo.
Việc giảm ô nhiễm chéo màu sắc đòi hỏi sự kết hợp giữa lập kế hoạch sản xuất, vệ sinh toàn bộ hệ thống, bảo trì thiết bị và cấu hình bộ phận phù hợp thay vì chỉ dựa vào một biện pháp duy nhất.
Khi điều kiện sản xuất cho phép, việc xử lý vật liệu từ màu nhạt hơn đến màu tối hơn thường có thể làm giảm nguy cơ chênh lệch màu nhìn thấy được do các sắc tố còn sót lại gây ra.
Ví dụ, việc chuyển từ masterbatch trắng sang đen thường ít gây ra hiện tượng nhiễm màu hơn so với chuyển từ đen sang trắng.
Tuy nhiên, trình tự sản xuất cũng nên xem xét khả năng tương thích chất mang polyme, chất phụ gia và yêu cầu chất lượng sản phẩm thay vì chỉ dựa vào cường độ màu.
Phương pháp tiếp cận được khuyến nghị: Nhóm các nguyên liệu có công thức tương thích và độ nhạy nhiễm bẩn tương tự vào các quy trình sản xuất. Áp dụng các quy trình xác minh và vệ sinh chặt chẽ hơn đối với những thay đổi có rủi ro cao, đặc biệt khi chuyển từ màu tối sang màu sáng.
Việc làm sạch chuyển đổi màu sắc phải bao gồm tất cả các khu vực tiếp xúc với vật liệu, từ khâu cấp liệu đến khâu thu gom bột cuối cùng.
Trước khi vệ sinh, phải tắt thiết bị theo quy trình đã thiết lập và thực hiện các biện pháp cách ly năng lượng thích hợp. Các hoạt động yêu cầu mở buồng nghiền hoặc tháo các bộ phận phải được thực hiện bởi nhân viên đã được đào tạo theo yêu cầu bảo trì thiết bị.
Phương pháp làm sạch nên được lựa chọn theo cấu trúc thiết bị và đặc tính bột. Nên tránh sử dụng khí nén không kiểm soát để tránh bột mịn bay vào không khí.
Khi bột nhựa có thể tạo ra bầu không khí bụi dễ cháy, thiết bị và quy trình làm sạch phải tuân thủ các yêu cầu an toàn hiện hành.
Phương pháp đề xuất: Thiết lập danh sách kiểm tra làm sạch khi thay đổi màu sắc bao trùm toàn bộ đường dẫn nguyên liệu. Xác định phương pháp làm sạch và các yêu cầu kiểm tra cho từng khu vực thay vì đánh giá hiệu quả làm sạch chỉ bằng tình trạng nhìn thấy được của buồng nghiền.
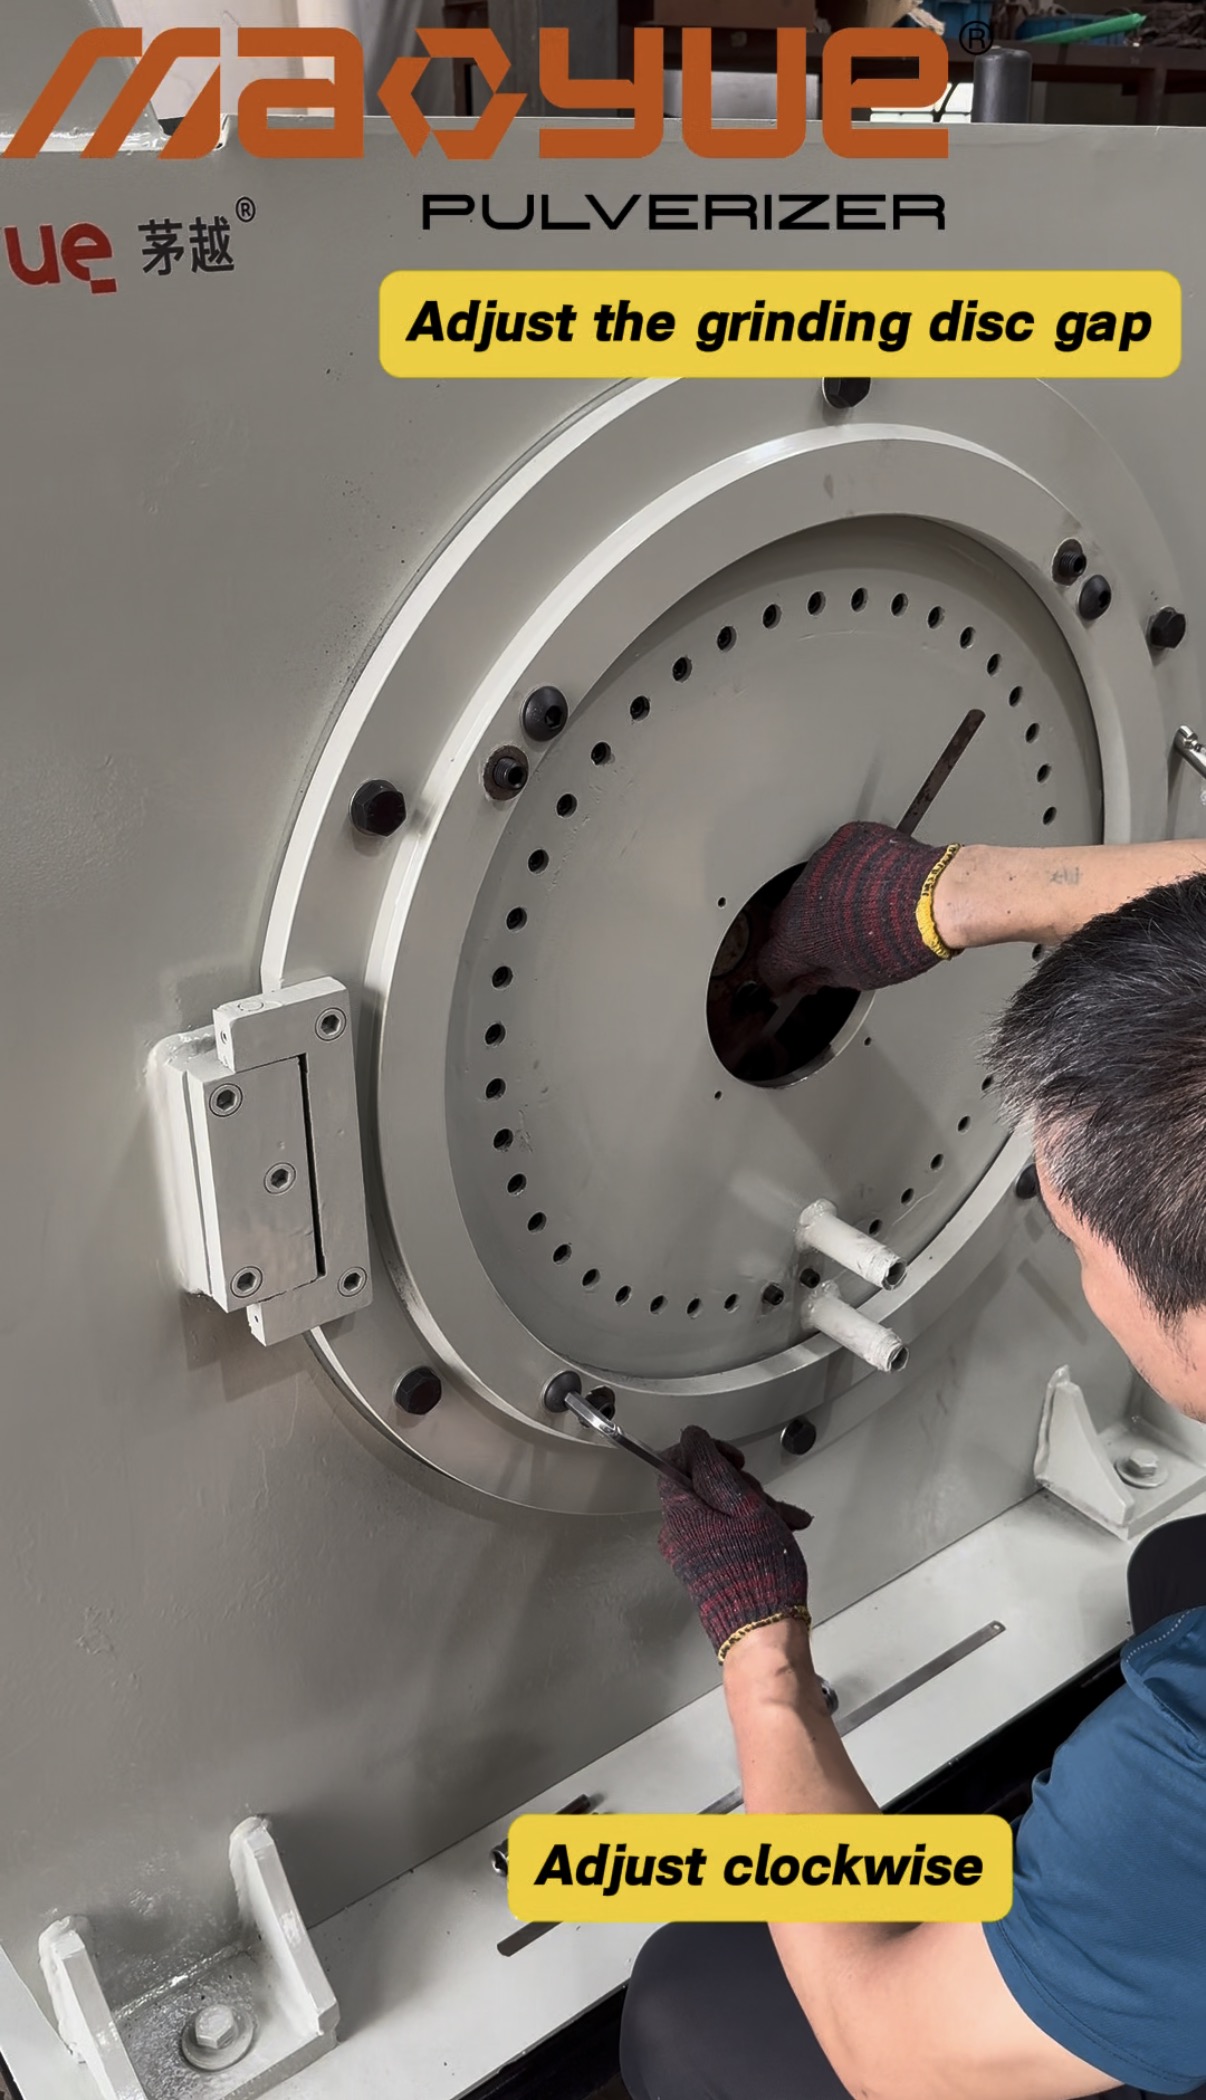
Điều kiện bề mặt, hình học và khoảng cách vận hành của đĩa mài có thể ảnh hưởng đến chuyển động của vật liệu và tích tụ cục bộ bên trong buồng nghiền.
Đĩa bị mòn bất thường, hư hỏng bề mặt hoặc bám dính vật liệu đáng kể có thể khiến một số khu vực nhất định khó làm sạch hơn.
Tuy nhiên, sự mài mòn của đĩa mài không nhất thiết là nguyên nhân trực tiếp gây ra hiện tượng nhiễm chéo màu. Sự liên quan của nó cần được đánh giá dựa trên vị trí tồn dư thực tế và điều kiện vận hành.
Phương pháp tiếp cận được đề xuất: Trong quá trình bảo trì thiết bị, hãy kiểm tra bề mặt, cạnh của đĩa mài và các bộ phận liên quan xem có bám dính, hư hỏng bất thường hoặc tích tụ vật liệu cục bộ hay không. Sử dụng những phát hiện này để xác định xem có nên điều chỉnh các điều kiện vận hành hay các bộ phận cần được bảo trì hay không.
Đối với các dây chuyền sản xuất thường xuyên xử lý các vật liệu masterbatch có màu sắc khác nhau, một số thành phần dùng chung nhất định có thể trở thành nguồn ô nhiễm tồn dư định kỳ.
Tùy thuộc vào cấu trúc thiết bị, có thể xem xét các thùng chứa bột chuyên dụng, lưới chắn, ống vận chuyển linh hoạt hoặc dụng cụ làm sạch.
Khi các sản phẩm có yêu cầu đặc biệt nghiêm ngặt về lây nhiễm chéo thì cũng có thể đánh giá nhu cầu về dây chuyền sản xuất riêng biệt.
Phương pháp đề xuất: So sánh tần suất chuyển đổi màu, thời gian làm sạch, thất thoát bột chuyển tiếp, chi phí linh kiện chuyên dụng và yêu cầu nghiệm thu sản phẩm để xác định cấu hình phù hợp nhất cho sản xuất thực tế.
Hoàn tất việc vệ sinh thiết bị không tự động có nghĩa là bột của mẻ tiếp theo đáp ứng yêu cầu về chất lượng sản phẩm.
Đối với sản xuất masterbatch nhiều màu, nên vận hành thử nghiệm có kiểm soát, lấy mẫu theo giai đoạn và thử nghiệm sản phẩm để xác minh xem ô nhiễm còn sót lại có được giảm đến mức chấp nhận được hay không.
Hoàn thành việc xả vật liệu, tắt thiết bị, làm sạch và kiểm tra vật liệu còn sót lại theo quy trình đã thiết lập.
Trước khi khởi động lại, hãy xác nhận rằng tất cả các thành phần đã tháo đã được cài đặt lại chính xác và thiết bị đáp ứng các yêu cầu khởi động an toàn.
Cho màu tiếp theo của masterbatch vào máy nghiền và thu bột chuyển tiếp ban đầu riêng biệt với nguyên liệu sản xuất thông thường.
Không được trộn trực tiếp bột chuyển tiếp chưa vượt qua quá trình kiểm tra chất lượng theo yêu cầu với các sản phẩm được chấp nhận.
Thu thập các mẫu bột theo số lượng hoặc khoảng thời gian sản xuất được xác định trước để kiểm tra các hạt có màu lạ, sự thay đổi màu sắc và các chỉ số chất lượng công thức có liên quan.
Mục tiêu xác minh |
Phương pháp kiểm tra |
Tiêu chí chấp nhận |
|---|---|---|
Xác định các hạt có màu lạ có thể nhìn thấy |
Kiểm tra trực quan |
Thống nhất tiêu chuẩn chấp nhận ngoại hình |
Xác minh tính nhất quán của màu bột |
Đo màu tiêu chuẩn |
Giới hạn chênh lệch màu sắc được khách hàng chấp thuận |
Xác định khi nào đạt được chất lượng bột chấp nhận được |
So sánh các mẫu dàn dựng |
Yêu cầu phát hành sản phẩm được thiết lập |
Xác định nhiễm chéo giữa các công thức |
Kiểm tra thành phần hoặc hiệu suất khi cần thiết |
Thông số kỹ thuật của sản phẩm và phương pháp thử nghiệm áp dụng |
Đối với các sản phẩm có yêu cầu nghiêm ngặt về màu sắc, có thể sử dụng phương pháp đo chênh lệch màu CIELAB thích hợp. Điều kiện chuẩn bị mẫu và đo lường phải được chuẩn hóa.
Việc vượt qua bài kiểm tra màu sắc không nhất thiết có nghĩa là sự lây nhiễm chéo liên quan đến chất mang polymer, chất độn hoặc chất phụ gia đã được loại bỏ. Các sản phẩm có yêu cầu về độ tinh khiết trong công thức phải được xác minh bổ sung nếu thích hợp.
Kết quả kiểm tra |
Hành động được đề xuất |
|---|---|
Các hạt có màu lạ có thể nhìn thấy được vẫn còn |
Cô lập bột và kiểm tra các vị trí tiềm ẩn dư lượng |
Hạt lạ giảm nhưng màu vẫn nằm ngoài quy chuẩn |
Tiếp tục tách bột và lặp lại việc vệ sinh nếu cần thiết |
Màu sắc đáp ứng yêu cầu nhưng độ tinh khiết của công thức thì không |
Điều tra sự lây nhiễm chéo liên quan đến các thành phần khác |
Tất cả các yêu cầu phát hành sản phẩm được chỉ định đều được đáp ứng |
Tiếp tục thu thập sản phẩm bình thường |
Tiêu chí phát hành cụ thể, số lượng lấy mẫu và tần suất thử nghiệm phải được xác định theo yêu cầu sản phẩm của khách hàng.
Đối với dây chuyền sản xuất thường xuyên thay đổi màu sắc, cần ghi lại thời gian vệ sinh, lượng bột chuyển tiếp, kết quả thử nghiệm và các vị trí cần vệ sinh nhiều lần.
Việc so sánh các hồ sơ này giữa các lô sản xuất khác nhau có thể giúp xác định xem quy trình chuyển đổi màu sắc có được cải thiện hay không.
Khi chuyển từ masterbatch đen sang trắng, các mẫu ô nhiễm khác nhau có thể chỉ ra các nguồn vật liệu còn sót lại khác nhau.
Quan Sát Sau Khi Chuyển Đổi Màu Sắc |
Điều tra ban đầu |
|---|---|
Các hạt đen xuất hiện trong quá trình khởi động và giảm dần |
Dư lượng lỏng lẻo từ đợt trước có thể được thải dần |
Hạt đen tiếp tục xuất hiện ngắt quãng trong quá trình hoạt động |
Tích lũy vật liệu cục bộ có thể giải phóng dư lượng nhiều lần |
Không nhìn thấy các hạt màu đen, nhưng màu sắc tổng thể khác với tiêu chuẩn |
Điều tra dư lượng chất màu mịn, sự khác biệt về nguyên liệu thô và điều kiện thử nghiệm |
Ví dụ, nếu các hạt màu đen tiếp tục xuất hiện không liên tục sau một thời gian dài hoạt động, thì cần kiểm tra các khu vực mà vật liệu khó thải ra thay vì chỉ kéo dài thời gian sản xuất chuyển tiếp.
So sánh các mô hình ô nhiễm ở các giai đoạn khác nhau có thể giúp thu hẹp các nguyên nhân tiềm ẩn và xác định các biện pháp làm sạch hoặc bảo trì có mục tiêu hơn.
Đối với các nhà sản xuất masterbatch thường xuyên chuyển đổi giữa các màu khác nhau, việc lựa chọn máy nghiền bột cần xem xét nhiều hơn công suất sản xuất và kích thước hạt bột. Độ bám dính của vật liệu, rủi ro ô nhiễm còn sót lại, khả năng làm sạch và thất thoát bột chuyển tiếp cũng là những yếu tố quan trọng.
Với hơn 30 năm kinh nghiệm trong nghiên cứu, phát triển và sản xuất máy nghiền nhựa, Mao Yue giúp khách hàng đánh giá các giải pháp nghiền bột để sản xuất nhiều màu thông qua thử nghiệm vật liệu thực tế, sản xuất đĩa và lưỡi mài trong nhà cũng như đánh giá cấu hình hệ thống nghiền hoàn chỉnh.

Chất mang polyme, chất màu và chất phụ gia trong các công thức hạt nhựa khác nhau có thể ảnh hưởng đến độ bám dính và tích tụ của vật liệu trong quá trình nghiền thành bột.
Mao Yue tiến hành chạy thử bằng vật liệu masterbatch do khách hàng cung cấp, quan sát sự thay đổi nhiệt độ xử lý, độ bám dính trên bề mặt đĩa mài và vật liệu còn sót lại bên trong buồng nghiền.
Những quan sát này giúp xác định các đặc tính vật liệu và điều kiện vận hành có thể làm tăng khó khăn trong việc làm sạch trong quá trình thay đổi màu sắc.
Đối với những khách hàng có yêu cầu chuyển đổi màu thường xuyên, tính khả thi của việc thử nghiệm chuyển đổi màu cũng có thể được thảo luận dựa trên nhu cầu cụ thể. Những thử nghiệm như vậy có thể được sử dụng để quan sát vật liệu còn sót lại sau khi làm sạch và các mẫu nhiễm bẩn trong quá trình sản xuất màu tiếp theo.
Giá trị khách hàng: Hiểu hành vi xử lý vật liệu thực tế và rủi ro tồn dư tiềm ẩn trước khi lựa chọn thiết bị, giảm sự không chắc chắn trong việc đánh giá mức độ phù hợp khi chuyển đổi màu chỉ dựa trên thông số kỹ thuật của máy.
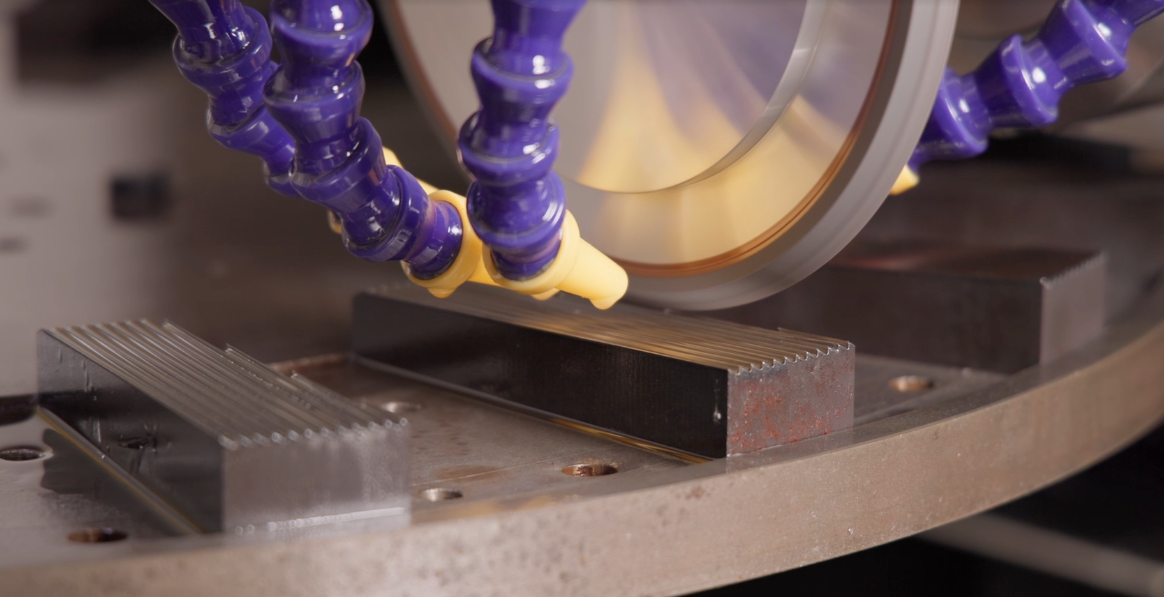
Tình trạng bề mặt đĩa mài, độ mài mòn cục bộ và độ bám dính của vật liệu có thể ảnh hưởng đến sự tích tụ bột và khó làm sạch.
Mao Yue tự sản xuất đĩa mài và lưỡi dao, cho phép kiểm soát trực tiếp hình dạng thành phần lõi, tính nhất quán gia công và kiểm tra chất lượng.
Khi khách hàng gặp phải tình trạng vật liệu bám dính định kỳ hoặc tích tụ cục bộ xung quanh đĩa mài, Mao Yue có thể đánh giá cấu trúc bộ phận, tình trạng mài mòn và các thông số vận hành thực tế để xác định xem sự cố có liên quan đến các bộ phận cốt lõi hay không.
Dựa trên những phát hiện này, nhóm kỹ thuật có thể đánh giá xem liệu có cần bảo trì, điều chỉnh vận hành hay đánh giá thêm sự phù hợp của thành phần hay không.
Giá trị khách hàng: Tiếp cận hỗ trợ kỹ thuật được hỗ trợ bởi khả năng kiểm tra và sản xuất linh kiện nội bộ, giảm nguy cơ thay thế linh kiện không cần thiết trước khi xác định được nguyên nhân cơ bản.
Nhiễm chéo màu có thể bắt nguồn từ bên ngoài buồng nghiền. Do đó, việc lựa chọn thiết bị cũng nên xem xét các dư lượng tiềm ẩn trong hệ thống vận chuyển, sàng lọc và thu gom bột.
Mao Yue có thể đánh giá các lựa chọn cấu hình thiết bị dựa trên kết quả kiểm tra vật liệu thực tế, tần suất chuyển đổi màu sắc và yêu cầu nghiệm thu sản phẩm.
Kết quả thử nghiệm hoặc quan sát sản xuất |
Cân nhắc về cấu hình thiết bị |
|---|---|
Độ bám dính vật liệu đáng kể trong quá trình nghiền thành bột |
Đánh giá thông số vận hành và cấu hình làm mát |
Tích tụ cục bộ lặp đi lặp lại bên trong buồng nghiền |
Kiểm tra tình trạng thành phần cốt lõi và khả năng làm sạch |
Dư lượng dư thừa trong hệ thống vận chuyển hoặc thu gom |
Đánh giá cách bố trí đường ống, phương pháp xả và cấu hình thu gom |
Thường xuyên chuyển đổi giữa các màu khác nhau |
Đánh giá màn hình chuyên dụng, thùng chứa bộ sưu tập và các thành phần khác |
Giới hạn lây nhiễm chéo sản phẩm nghiêm ngặt |
Đánh giá các bộ phận chuyên dụng hoặc dây chuyền sản xuất riêng biệt |
Giá trị khách hàng: Kết hợp thử nghiệm vật liệu thực tế với yêu cầu sản xuất để cung cấp cơ sở có mục tiêu hơn cho việc lựa chọn thiết bị, kiểm soát ô nhiễm tồn dư, giảm thất thoát bột trong quá trình chuyển tiếp và cải thiện quản lý chuyển đổi màu.
Những cải tiến thực tế vẫn cần được xác minh thông qua các thử nghiệm chuyển đổi màu sắc và hồ sơ sản xuất.
Đối với các hệ thống nghiền bột dùng chung, không nên giả định không có ô nhiễm chéo nếu không có xác minh thích hợp. Mức độ ô nhiễm còn sót lại thực tế phụ thuộc vào đặc tính của vật liệu, quy trình làm sạch và cấu hình thiết bị.
Không nhất thiết phải như vậy. Bột còn sót lại cũng có thể còn sót lại trong các bộ phận cấp liệu, vận chuyển, sàng lọc và thu gom. Toàn bộ đường dẫn dòng nguyên liệu phải được kiểm tra.
Nhìn chung, cần chú ý nhiều hơn đến việc làm sạch vì cặn màu sẫm dễ dàng được phát hiện hơn ở dạng bột màu trắng hoặc sáng màu. Tuy nhiên, yêu cầu làm sạch cụ thể cần được xác định theo tiêu chuẩn chất lượng sản phẩm.
Có thể giảm thiểu chất thải bột bằng cách tối ưu hóa trình tự sản xuất, làm sạch các khu vực dễ tích tụ nguyên liệu, tách bột chuyển tiếp và thiết lập các tiêu chí xuất xưởng sản phẩm rõ ràng.
Những cải tiến thực tế phải được xác minh thông qua hồ sơ chuyển đổi màu sắc và dữ liệu thử nghiệm.
Giảm ô nhiễm chéo màu trong quá trình nghiền bột masterbatch đòi hỏi phải kiểm soát vật liệu còn sót lại trong toàn bộ hệ thống nghiền bột hoàn chỉnh và xác minh hiệu quả làm sạch thông qua lấy mẫu theo giai đoạn và thử nghiệm sản phẩm.
Đối với các dây chuyền sản xuất thường xuyên thay đổi màu sắc, việc lựa chọn thiết bị cũng nên xem xét khả năng làm sạch, tần suất chuyển đổi, thất thoát bột chuyển tiếp và các yêu cầu chấp nhận sản phẩm.
Bạn đang tìm Máy nghiền bột Masterbatch phù hợp cho sản xuất nhiều màu?
Hãy liên hệ với Mao Yue để biết thông tin về nguyên liệu masterbatch, kích thước hạt mục tiêu, yêu cầu năng lực sản xuất, tần suất chuyển màu và các thách thức ô nhiễm hiện tại.
Đội ngũ kỹ thuật của chúng tôi có thể giúp đánh giá cấu hình thiết bị nghiền phù hợp và thảo luận về các lựa chọn thử nghiệm vật liệu thực tế cho nhu cầu sản xuất của bạn.


