Nederlands


Bekeken: 0 Auteur: Site-editor Publicatietijd: 23-10-2026 Herkomst: Locatie
Wanneer dezelfde masterbatch-vergruizer wordt gebruikt om materialen van verschillende kleuren te verwerken, kan het resterende poeder van de vorige productiebatch zich vermengen met de volgende batch, waardoor kleurkruisbesmetting ontstaat.
Dit probleem is vooral merkbaar bij het overschakelen van donkergekleurde materialen, zoals zwarte masterbatch, naar witte of lichtgekleurde materialen. Zelfs kleine hoeveelheden achtergebleven pigment kunnen de kleurconsistentie beïnvloeden, de hoeveelheid afwijkend poeder vergroten en de productieomsteltijd verlengen.
Kleurkruisbesmetting treedt echter niet alleen in de maalkamer op. Er kan ook restpoeder achterblijven in de toevoer-, transport-, zeef- en verzamelsystemen. Om kleurvervuiling te verminderen, is het daarom noodzakelijk om materiaalresten gedurende het hele verwerkingstraject te controleren en de effectiviteit van de reiniging te verifiëren door middel van passende tests.
In dit artikel worden de belangrijkste oorzaken van kleurkruisbesmetting tijdens het verpulveren van masterbatch uitgelegd, de belangrijkste te inspecteren gebieden, praktische kleurwisselmethoden en hoe Maoyue klanten helpt bij het evalueren van verpulveringsoplossingen voor meerkleurenproductie door middel van daadwerkelijke materiaaltests en beoordeling van de apparatuurconfiguratie.
Kleurkruisbesmetting wordt vaak geassocieerd met restmateriaal in de apparatuur, materiaalhechting en onvolledige reiniging tijdens kleurwisselingen.
Zelfs nadat de vorige batch is afgevoerd, kan er wat poeder in het systeem achterblijven en tijdens de volgende productierun opnieuw in de materiaalstroom terechtkomen.
Er zijn drie hoofdoorzaken.
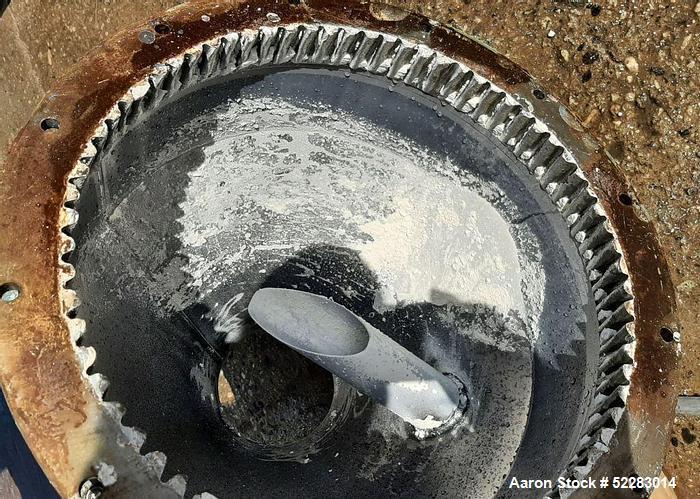
Tijdens het verpulveren kan er wat poeder ophopen rond de aansluitingen van de apparatuur, dode zones voor de materiaalstroom en andere gebieden die moeilijk volledig leeg te maken zijn.
Deze resten kunnen mogelijk niet volledig worden verwijderd via normale afvoer. Wanneer de volgende batch het systeem binnenkomt, kunnen door luchtstroom, trillingen en materiaalbewegingen het resterende poeder weer in het productieproces terechtkomen, waardoor kruisbesmetting van kleuren ontstaat.
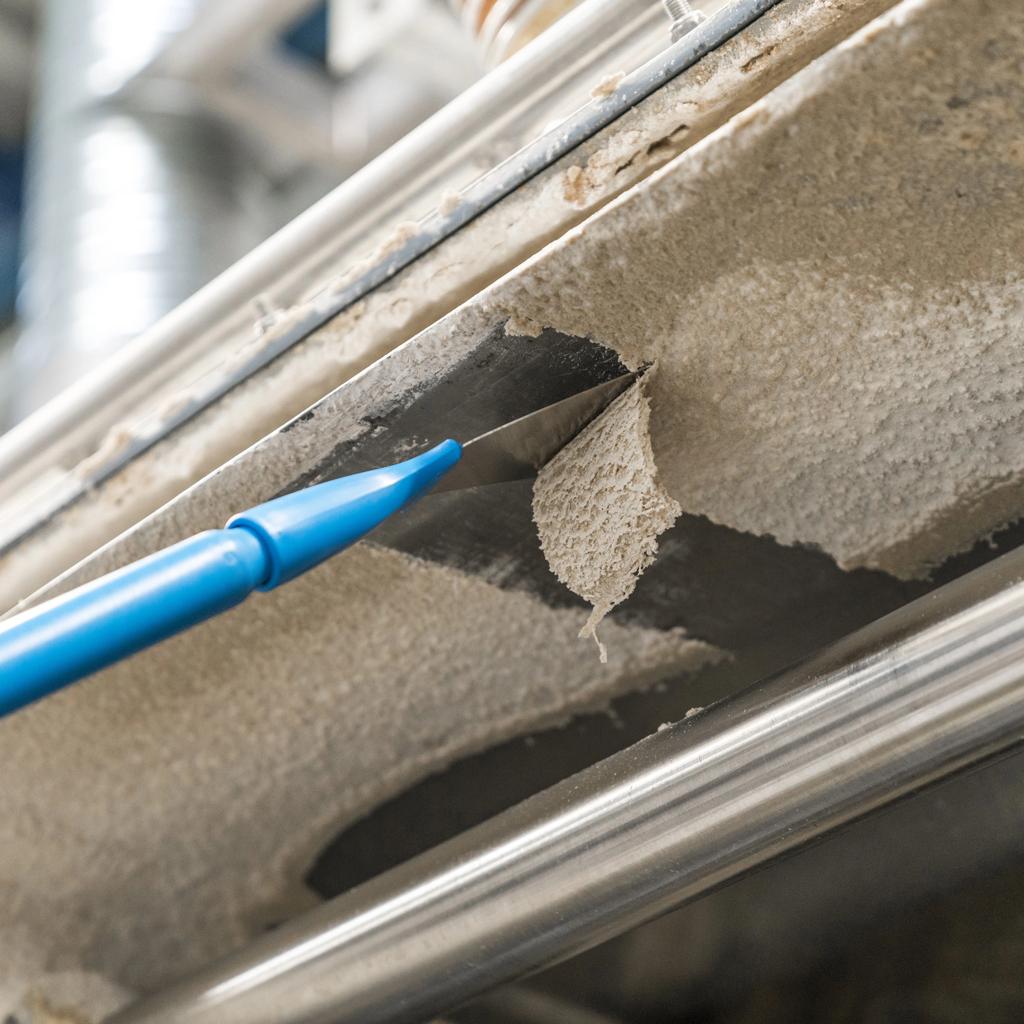
Verschillende masterbatch-formuleringen bevatten polymeerdragers, pigmenten, vulstoffen en additieven die hun gedrag tijdens het verpulveren beïnvloeden.
Bij bepaalde temperatuurgevoelige formuleringen kan wrijvingswarmte ervoor zorgen dat de polymeerdrager zachter wordt of kleverig wordt, waardoor materiaal zich aan de slijpschijven en kameroppervlakken kan hechten.
In vergelijking met losse poeder zijn deze aangehechte resten doorgaans lastiger te verwijderen.
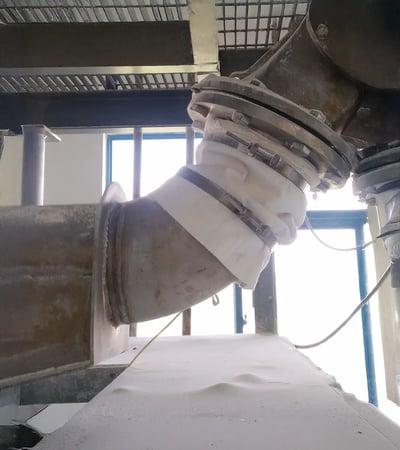
Zelfs nadat de maalkamer is gereinigd, kan er poeder van de vorige batch achterblijven in transportleidingen, cycloonafscheiders, zeven en poederopvangcomponenten.
Als deze gebieden tijdens het reinigen over het hoofd worden gezien, kan resterend poeder in de volgende productiebatch terechtkomen en vervuiling veroorzaken.
Voordat er van kleur wordt gewisseld, moeten potentiële materiaalaccumulatiepunten langs het gehele verwerkingstraject worden geïnspecteerd, van de toevoer tot de uiteindelijke poederinzameling.
Uitrustingsgebied |
Belangrijkste inspectiepunten |
Aanbevolen actie |
|---|---|---|
Voersysteem |
Resterende pellets in trechterbodems en toevoerinrichtingen |
Lege en schone materiaalcontactoppervlakken |
Maalkamer |
Gebieden rond slijpschijven, kamerwanden en aansluitingen |
Verwijder resten volgens de reinigingsprocedures |
Afvoerpijpen |
Bochten, verbindingen en plaatselijke poederophopingspunten |
Inspecteer en reinig gebieden waar poeder zich ophoopt |
Cycloon afscheider |
Binnenwanden, conisch gedeelte en afvoeruitlaat |
Aangekleefd poeder verwijderen |
Screening systeem |
Schermen, schermframes en aansluitpunten |
Reinig of vervang componenten indien nodig |
Poederopvangsysteem |
Opvangcontainers en filtercomponenten |
Reinig of gebruik speciale componenten |
Inspectie mag zich niet alleen richten op zichtbare residuen. Er moet ook bijzondere aandacht worden besteed aan gebieden waar poeder vast kan blijven zitten en kan vrijkomen tijdens de volgende productiebatch.
Het verminderen van kleurcontaminatie vereist een combinatie van productieplanning, volledige systeemreiniging, apparatuuronderhoud en de juiste componentconfiguratie, in plaats van te vertrouwen op één enkele maatregel.
Waar de productieomstandigheden dit toelaten, kan het verwerken van materialen van lichtere naar donkerdere kleuren over het algemeen het risico op zichtbare kleurverschillen veroorzaakt door achtergebleven pigmenten verminderen.
Het is bijvoorbeeld doorgaans minder waarschijnlijk dat het overschakelen van witte naar zwarte masterbatch merkbare kleurvervuiling veroorzaakt dan het overschakelen van zwart naar wit.
Bij de productiesequentiebepaling moet echter ook rekening worden gehouden met de compatibiliteit van polymeerdragers, additieven en productkwaliteitseisen, in plaats van uitsluitend te vertrouwen op de kleurintensiteit.
Aanbevolen aanpak: Groepeer materialen met compatibele formuleringen en vergelijkbare verontreinigingsgevoeligheid in productiesequenties. Pas strengere reinigings- en verificatieprocedures toe bij risicovolle omschakelingen, vooral bij het overschakelen van donkere naar lichte kleuren.
De kleurwisselreiniging moet alle gebieden bestrijken die in contact komen met het materiaal, van de aanvoer tot de uiteindelijke poederinzameling.
Vóór het reinigen moet de apparatuur worden uitgeschakeld volgens de vastgestelde procedures, waarbij passende energie-isolatiemaatregelen moeten worden geïmplementeerd. Werkzaamheden waarbij de maalkamer moet worden geopend of onderdelen moeten worden verwijderd, moeten worden uitgevoerd door opgeleid personeel volgens de onderhoudsvereisten van de apparatuur.
Reinigingsmethoden moeten worden geselecteerd op basis van de structuur van de apparatuur en de poedereigenschappen. Ongecontroleerd gebruik van perslucht moet worden vermeden om te voorkomen dat fijn poeder in de lucht terechtkomt.
Waar plastic poeders een brandbare stofatmosfeer kunnen creëren, moeten de reinigingsapparatuur en -procedures voldoen aan de toepasselijke veiligheidseisen.
Aanbevolen aanpak: Stel een reinigingscontrolelijst voor kleurwisseling op die het gehele materiaalstroompad bestrijkt. Definieer de reinigingsmethode en inspectie-eisen voor elk gebied in plaats van de effectiviteit van de reiniging uitsluitend te beoordelen op basis van de zichtbare staat van de maalkamer.
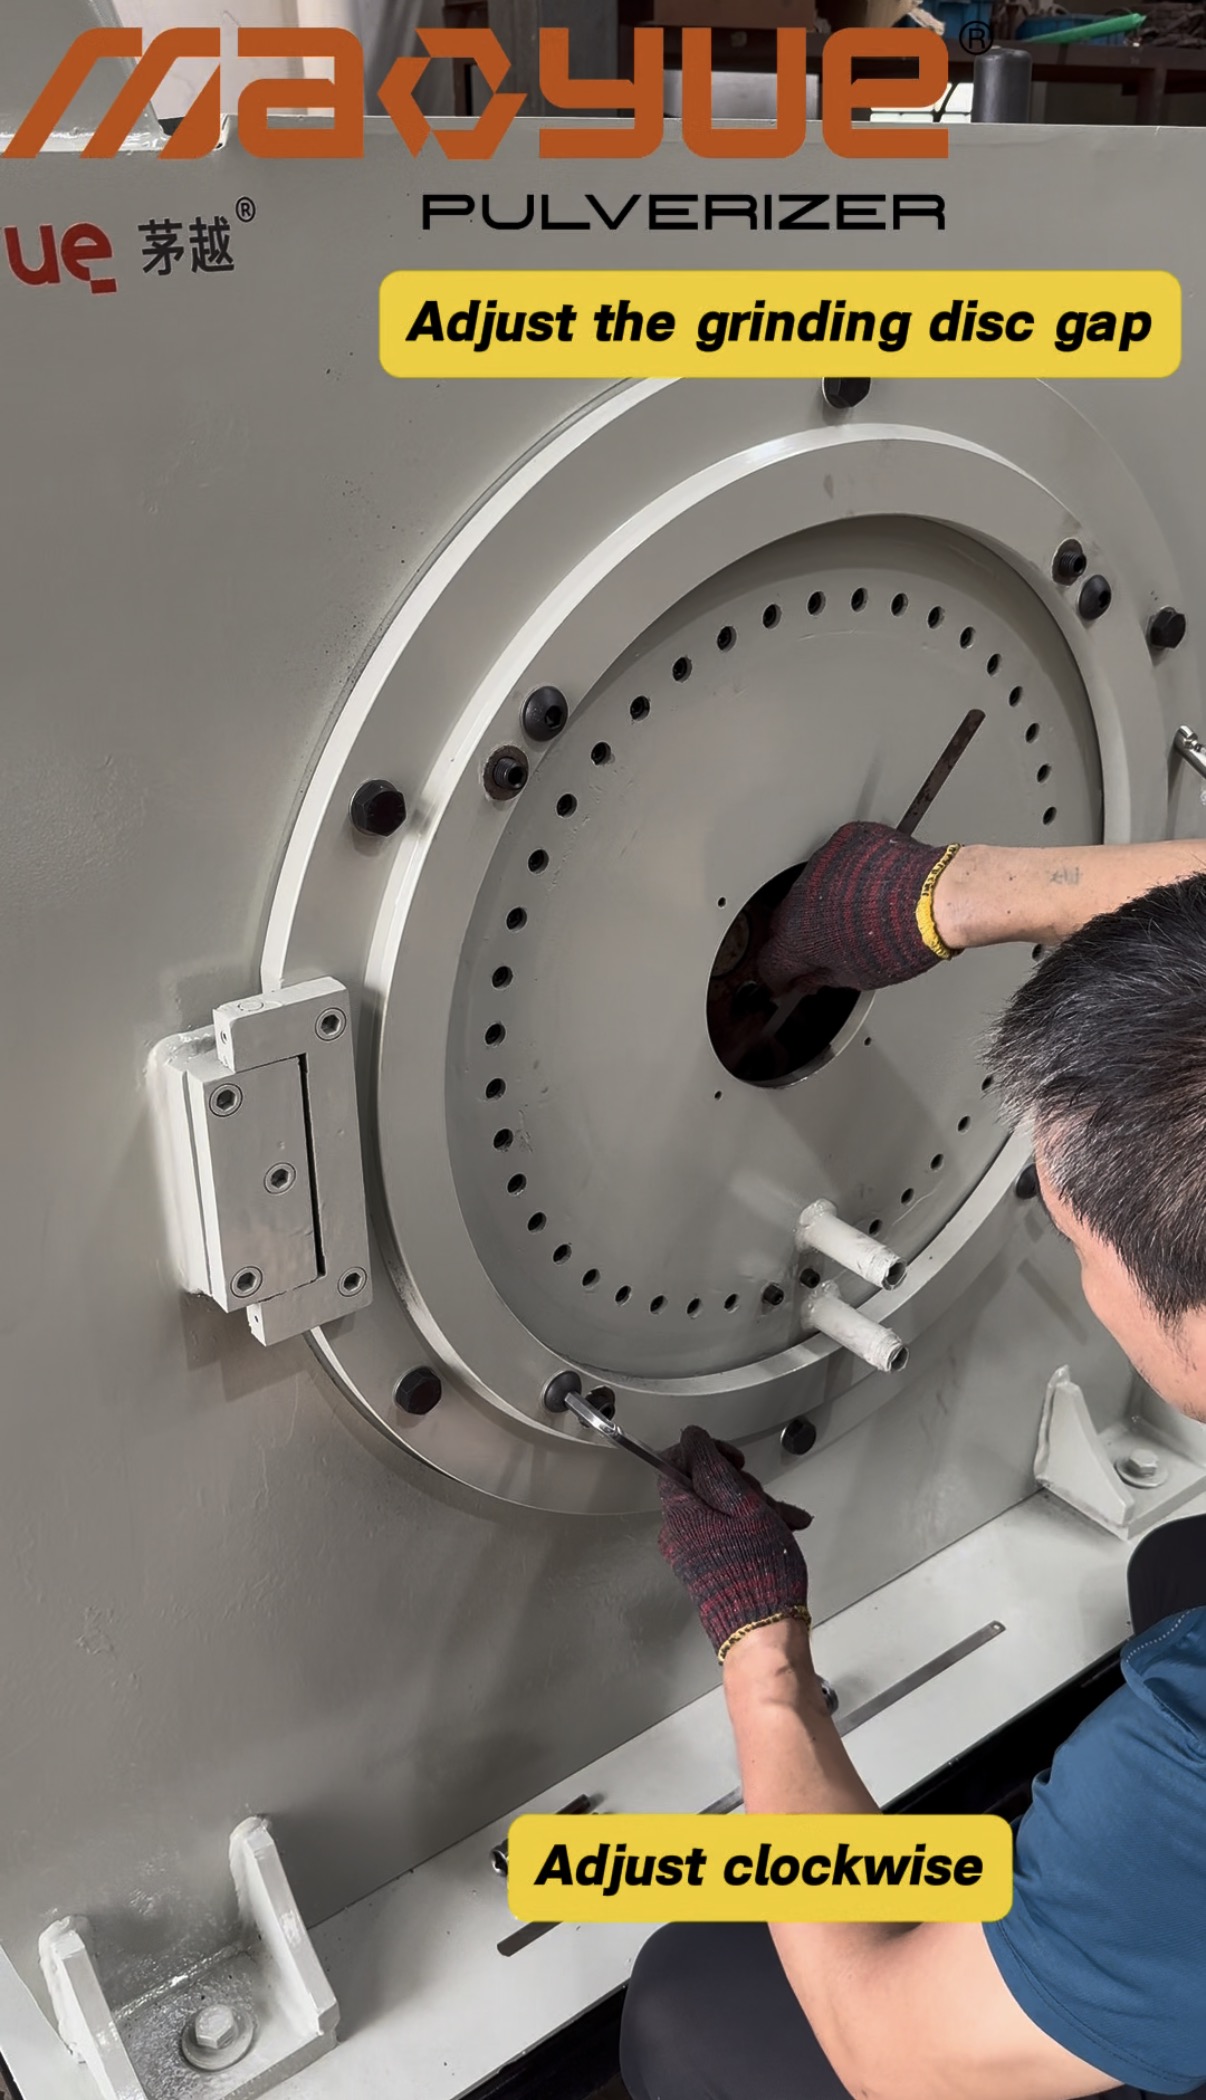
De oppervlakteconditie, geometrie en werkspleet van slijpschijven kunnen de materiaalbeweging en plaatselijke ophoping in de maalkamer beïnvloeden.
Abnormale schijfslijtage, schade aan het oppervlak of aanzienlijke materiaalhechting kunnen ervoor zorgen dat bepaalde gebieden moeilijker schoon te maken zijn.
Slijtage van de slijpschijf is echter niet noodzakelijkerwijs een directe oorzaak van kleurkruisbesmetting. De relevantie ervan moet worden beoordeeld op basis van feitelijke residulocaties en bedrijfsomstandigheden.
Aanbevolen aanpak: Inspecteer tijdens het onderhoud van de apparatuur de oppervlakken, randen en bijbehorende onderdelen van de slijpschijf op abnormale hechting, schade of plaatselijke materiaalophoping. Gebruik de bevindingen om te bepalen of de bedrijfsomstandigheden moeten worden aangepast of dat componenten onderhoud nodig hebben.
Voor productielijnen die vaak masterbatch-materialen van verschillende kleuren verwerken, kunnen bepaalde gedeelde componenten terugkerende bronnen van restverontreiniging worden.
Afhankelijk van de uitrustingsstructuur kunnen speciale poederopvangcontainers, schermen, flexibele transportslangen of reinigingsgereedschappen worden overwogen.
Wanneer producten bijzonder strenge kruisbesmettingseisen stellen, kan ook de behoefte aan afzonderlijke productielijnen worden geëvalueerd.
Aanbevolen aanpak: Vergelijk de frequentie van kleurwissels, reinigingstijd, tijdelijke poederverliezen, specifieke componentkosten en productacceptatievereisten om de meest geschikte configuratie voor daadwerkelijke productie te bepalen.
Het voltooien van de apparatuurreiniging betekent niet automatisch dat het poeder uit de volgende batch voldoet aan de productkwaliteitseisen.
Voor de productie van meerkleurige masterbatches worden gecontroleerde proefoperaties, gefaseerde bemonstering en producttesten aanbevolen om te verifiëren of de resterende verontreiniging tot een acceptabel niveau is teruggebracht.
Volledige materiaalafvoer, apparatuuruitschakeling, reiniging en restmateriaalinspectie volgens vastgestelde procedures.
Controleer voordat u opnieuw opstart of alle verwijderde onderdelen correct opnieuw zijn geïnstalleerd en dat de apparatuur voldoet aan de vereisten voor veilig opstarten.
Voer de volgende kleur masterbatch in de vergruizer en verzamel het initiële overgangspoeder afzonderlijk van normaal productiemateriaal.
Overgangspoeder dat de vereiste kwaliteitscontroles niet heeft doorstaan, mag niet rechtstreeks met geaccepteerde producten worden gemengd.
Verzamel poedermonsters met vooraf bepaalde productiehoeveelheden of tijdsintervallen om te controleren op vreemdgekleurde deeltjes, kleurveranderingen en relevante indicatoren voor de kwaliteit van de formulering.
Verificatiedoelstelling |
Testmethode |
Acceptatiecriteria |
|---|---|---|
Identificeer zichtbare vreemd gekleurde deeltjes |
Visuele inspectie |
Overeengekomen uiterlijkacceptatienormen |
Controleer de kleurconsistentie van het poeder |
Gestandaardiseerde kleurmeting |
Door de klant goedgekeurde grenzen voor kleurverschillen |
Bepaal wanneer een aanvaardbare poederkwaliteit wordt bereikt |
Vergelijking van geënsceneerde monsters |
Opgestelde productvrijgavevereisten |
Identificeer kruisbesmetting tussen formuleringen |
Samenstelling of prestatietesten indien nodig |
Productspecificaties en toepasselijke testmethoden |
Voor producten met strenge kleureisen kan een geschikte CIELAB-kleurverschilmeetmethode worden gebruikt. Monstervoorbereiding en meetomstandigheden moeten worden gestandaardiseerd.
Het slagen voor een kleurtest betekent niet noodzakelijkerwijs dat kruisbesmetting met polymere dragers, vulstoffen of additieven is geëlimineerd. Producten met formuleringszuiverheidseisen moeten, indien nodig, aanvullende verificatie ondergaan.
Testresultaat |
Aanbevolen actie |
|---|---|
Er blijven zichtbare vreemd gekleurde deeltjes achter |
Isoleer het poeder en inspecteer mogelijke locaties voor resten |
Vreemd gekleurde deeltjes nemen af, maar de kleur blijft buiten de specificaties |
Ga door met het isoleren van poeder en herhaal indien nodig de reiniging |
De kleur voldoet aan de eisen, maar de zuiverheid van de formulering niet |
Onderzoek kruisbesmetting met andere componenten |
Aan alle gespecificeerde productvrijgavevereisten is voldaan |
Hervat de normale productinzameling |
Specifieke vrijgavecriteria, bemonsteringshoeveelheden en testfrequentie moeten worden bepaald op basis van de productvereisten van de klant.
Voor productielijnen met frequente kleurwisselingen moeten de reinigingstijd, overgangspoederhoeveelheden, testresultaten en locaties die herhaalde reiniging vereisen, worden geregistreerd.
Het vergelijken van deze gegevens over verschillende productiebatches kan helpen bepalen of de kleurwisselprocedure is verbeterd.
Bij het overstappen van zwarte naar witte masterbatch kunnen verschillende vervuilingspatronen duiden op verschillende bronnen van restmateriaal.
Observatie na kleurwisseling |
Eerste onderzoek |
|---|---|
Zwarte deeltjes verschijnen tijdens het opstarten en nemen geleidelijk af |
Losse resten uit de vorige batch mogen geleidelijk worden afgevoerd |
Tijdens het gebruik blijven er met tussenpozen zwarte deeltjes verschijnen |
Bij plaatselijke materiaalophoping kunnen herhaaldelijk resten vrijkomen |
Geen zichtbare zwarte deeltjes, maar de algehele kleur wijkt af van de standaard |
Onderzoek fijne pigmentresten, verschillen in grondstoffen en testomstandigheden |
Als er bijvoorbeeld met tussenpozen zwarte deeltjes blijven verschijnen na een langere bedrijfsperiode, moeten gebieden waar het materiaal moeilijk kan worden afgevoerd, worden geïnspecteerd in plaats van eenvoudigweg de overgangsproductietijd te verlengen.
Het vergelijken van besmettingspatronen in verschillende stadia kan helpen bij het identificeren van mogelijke oorzaken en het identificeren van meer gerichte schoonmaak- of onderhoudsmaatregelen.
Voor masterbatchfabrikanten die vaak wisselen tussen verschillende kleuren, moet bij de selectie van de vergruizer meer rekening worden gehouden dan alleen de productiecapaciteit en de poederdeeltjesgrootte. Materiaalhechting, risico op restverontreiniging, toegankelijkheid van het schoonmaken en tijdelijke poederverliezen zijn ook belangrijke factoren.
Met meer dan 30 jaar ervaring in onderzoek, ontwikkeling en productie van kunststofvergruizers, Mao Yue helpt klanten bij het evalueren van verpulveringsoplossingen voor meerkleurenproductie door middel van daadwerkelijke materiaaltests, de interne productie van slijpschijven en messen en een volledige beoordeling van de configuratie van het verpulveringssysteem.

Polymeerdragers, pigmenten en additieven in verschillende masterbatchformuleringen kunnen de hechting en accumulatie van het materiaal tijdens het verpulveren beïnvloeden.
Mao Yue voert proefruns uit met door de klant geleverde masterbatch-materialen, waarbij hij veranderingen in de verwerkingstemperatuur, de hechting aan de oppervlakken van de slijpschijven en het restmateriaal in de maalkamer observeert.
Deze observaties helpen bij het identificeren van materiaaleigenschappen en bedrijfsomstandigheden die de reinigingsproblemen tijdens kleurwisselingen kunnen vergroten.
Voor klanten met frequente kleurwisseleisen kan de haalbaarheid van kleurwisselproeven ook worden besproken op basis van specifieke behoeften. Dergelijke tests kunnen worden gebruikt om restmateriaal na reiniging en vervuilingspatronen tijdens de daaropvolgende kleurproductierun te observeren.
Klantwaarde: Begrijp het daadwerkelijke materiaalverwerkingsgedrag en potentiële residurisico's vóór de selectie van apparatuur, waardoor de onzekerheid wordt verminderd bij het beoordelen van de geschiktheid van kleurwissels uitsluitend op basis van machinespecificaties.
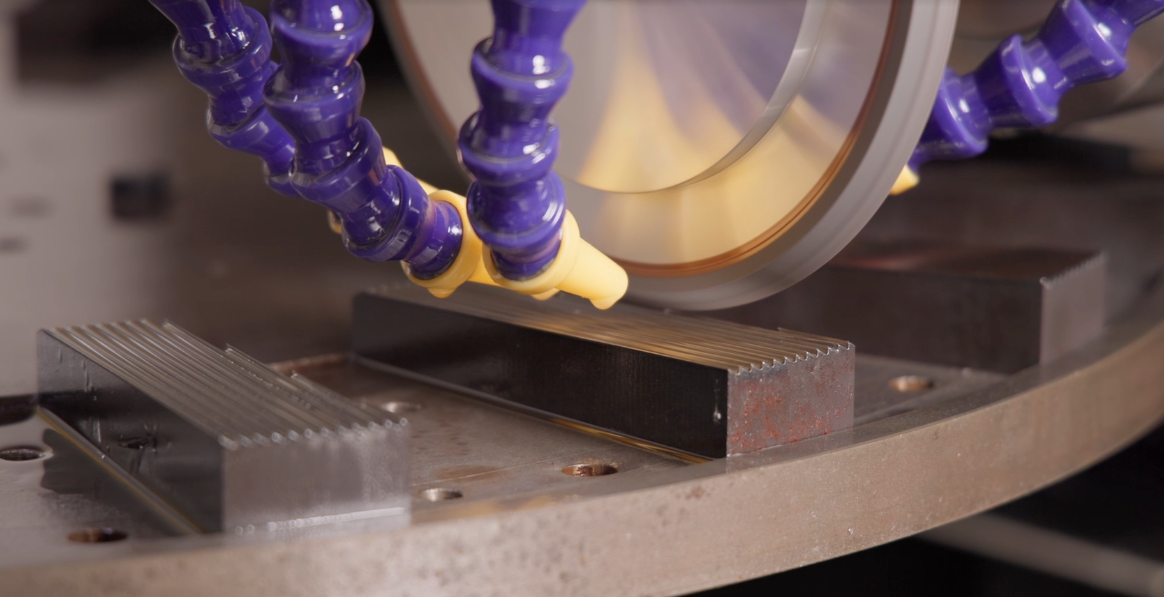
De staat van het oppervlak van de slijpschijf, plaatselijke slijtage en materiaalhechting kunnen de ophoping van poeder en de moeilijkheidsgraad van het reinigen beïnvloeden.
Mao Yue produceert in eigen huis slijpschijven en bladen, waardoor directe controle mogelijk is over de geometrie van de kerncomponenten, de consistentie van de bewerking en kwaliteitscontrole.
Wanneer klanten terugkerende materiaalhechting of plaatselijke ophoping rond slijpschijven ervaren, kan Mao Yue de structuur van de componenten, de slijtage en de werkelijke bedrijfsparameters evalueren om te bepalen of het probleem verband houdt met de kerncomponenten.
Op basis van de bevindingen kan het technische team beoordelen of onderhoud, operationele aanpassingen of verdere evaluatie van de afstemming van componenten noodzakelijk zijn.
Klantwaarde: Krijg toegang tot technische ondersteuning, ondersteund door interne productie- en inspectiemogelijkheden voor componenten, waardoor het risico op onnodige vervanging van componenten wordt verminderd voordat de onderliggende oorzaak is geïdentificeerd.
Kleurkruisbesmetting kan buiten de maalkamer ontstaan. Daarom moet bij de selectie van apparatuur ook rekening worden gehouden met potentiële residuen in transport-, zeef- en poederopvangsystemen.
Mao Yue kan configuratieopties voor apparatuur evalueren op basis van daadwerkelijke materiaaltestresultaten, kleurwisselfrequentie en productacceptatievereisten.
Testresultaten of productieobservaties |
Overwegingen bij de configuratie van apparatuur |
|---|---|
Aanzienlijke materiaalhechting tijdens het verpulveren |
Evalueer bedrijfsparameters en koelconfiguratie |
Herhaalde plaatselijke ophoping in de maalkamer |
Inspecteer de staat van de kerncomponenten en de toegankelijkheid voor reiniging |
Overmatige residuen in transport- of verzamelsystemen |
Evalueer de leidingindeling, afvoermethoden en opvangconfiguratie |
Frequent wisselen tussen verschillende kleuren |
Evalueer speciale schermen, verzamelcontainers en andere componenten |
Strenge grenswaarden voor kruisbesmetting van producten |
Evalueer specifieke componenten of afzonderlijke productielijnen |
Klantwaarde: Combineer daadwerkelijke materiaaltests met productievereisten om een meer gerichte basis te bieden voor apparatuurselectie, controle van restverontreiniging, tijdelijke vermindering van poederverlies en verbeterd beheer van kleurwissels.
Werkelijke verbeteringen moeten nog steeds worden geverifieerd door middel van kleurwisselproeven en productieregistraties.
Voor gedeelde verpulveringssystemen mag zonder passende verificatie niet worden aangenomen dat er geen sprake is van kruisbesmetting. De werkelijke restverontreinigingsniveaus zijn afhankelijk van de materiaaleigenschappen, reinigingsprocedures en configuratie van de apparatuur.
Niet noodzakelijkerwijs. Er kan ook restpoeder achterblijven in de toevoer-, transport-, zeef- en verzamelcomponenten. Het gehele materiaalstroomtraject moet worden geïnspecteerd.
Over het algemeen is meer aandacht voor het reinigen nodig omdat donkergekleurde resten gemakkelijker worden gedetecteerd in wit of lichtgekleurd poeder. Specifieke reinigingseisen moeten echter worden bepaald door productkwaliteitsnormen.
Poederverspilling kan worden verminderd door de productievolgorde te optimaliseren, gebieden schoon te maken die gevoelig zijn voor materiaalophoping, overgangspoeder te scheiden en duidelijke criteria voor productvrijgave vast te stellen.
Werkelijke verbeteringen moeten worden geverifieerd aan de hand van kleurwisselregistraties en testgegevens.
Om kleurkruisbesmetting tijdens het verpulveren van de masterbatch te verminderen, moet het restmateriaal in het gehele verpulveringssysteem worden gecontroleerd en de effectiviteit van de reiniging worden geverifieerd door middel van gefaseerde bemonstering en producttesten.
Voor productielijnen met frequente kleurwisselingen moet bij de uitrustingskeuze ook rekening worden gehouden met de toegankelijkheid van het reinigen, de wisselfrequentie, tijdelijke poederverliezen en productacceptatievereisten.
Op zoek naar een masterbatch-vergruizer die geschikt is voor meerkleurige productie?
Neem contact op met Mao Yue met informatie over uw masterbatchmateriaal, de beoogde deeltjesgrootte, vereisten voor productiecapaciteit, kleurwisselfrequentie en huidige besmettingsuitdagingen.
Ons technische team kan u helpen bij het evalueren van geschikte configuraties voor verpulveringsapparatuur en het bespreken van daadwerkelijke materiaaltestopties voor uw productiebehoeften.


