Nederlands


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 16-10-2026 Herkomst: Locatie
Zelfs als een verpulveraar normaal lijkt te werken, kan kleurmasterbatchpoeder nog steeds inconsistente deeltjesgroottes vertonen. Sommige deeltjes kunnen te grof zijn, andere te fijn, of de deeltjesgrootteverdeling kan veranderen tijdens continue productie.
Deze variaties kunnen de poederverwerking, de stroomafwaartse verwerking en de productiestabiliteit beïnvloeden. mm oorzaken zijn onder meer variaties in grondstoffen, slijtage van de slijpschijven, instellingen voor de schijfopening, temperatuurveranderingen, onstabiele voeding en zeefproblemen. Om een effectieve verbeteringsmaatregel te kiezen, is de eerste stap het identificeren waar de variatie in de deeltjesgrootte optreedt.
De polymeerdrager, pigmenten, vulstoffen en additieven in kleurmasterbatch kunnen de materiaalhardheid, taaiheid, thermische eigenschappen en slijpgedrag beïnvloeden. Daarom kunnen, zelfs als de bedrijfsparameters van de vergruizer onveranderd blijven, verschillen in formulering, materiaalbatch of toevoergrootte leiden tot variaties in de verdeling van de poederdeeltjesgrootte.
Hoe u dit kunt controleren en verifiëren
Vergelijk grondstofinformatie, formuleringsgegevens en voergroottes voor verschillende batches.
Waar de omstandigheden van de apparatuur dit toelaten, test u materialen uit verschillende batches, terwijl u de andere bedrijfsomstandigheden zo consistent mogelijk houdt.
Gebruik dezelfde bemonsterings- en deeltjesgroottetestmethoden om de resultaten van elke batch te vergelijken.
Als veranderingen in de deeltjesgrootte samenvallen met veranderingen in grondstofbatches en de verschillen blijven bestaan onder vergelijkbare apparatuuromstandigheden, kunnen de eigenschappen van de grondstoffen een bijdragende factor zijn. Als zowel de grondstoffen als de bedrijfsparameters tegelijkertijd veranderen, zijn verdere tests nodig om hun individuele effecten te onderscheiden.
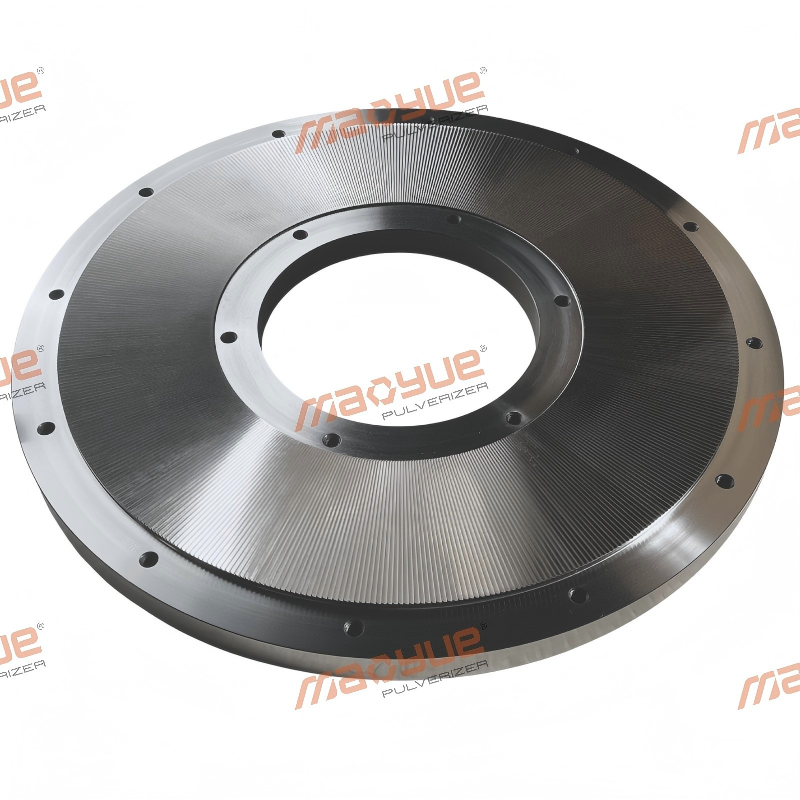
De geometrie van het werkoppervlak van de slijpschijf beïnvloedt het slijpproces. Naarmate de schijf na verloop van tijd wordt gebruikt, kan er sprake zijn van slijtage, ongelijkmatige schade of materiaalafzettingen, waardoor de slijpprestaties kunnen veranderen.
Onder anderszins vergelijkbare omstandigheden kunnen deze veranderingen het aandeel grove deeltjes vergroten of de deeltjesgrootteverdeling beïnvloeden. Resultaten van abnormale deeltjesgroottes alleen bewijzen echter niet dat de slijpschijf is versleten en mag niet als enige basis worden gebruikt voor het vervangen ervan.
Hoe u dit kunt controleren en verifiëren
Inspecteer het werkoppervlak van de slijpschijf op ongelijkmatige slijtage, beschadigingen of materiaalafzettingen.
Bekijk de onderhoudsgegevens van de componenten, de onderhoudsgegevens en de poedermonsters die in verschillende bedrijfsfasen zijn verzameld.
Houd de grondstof, de voedingssnelheid en de opening van de slijpschijf zo consistent mogelijk bij het vergelijken van de testresultaten op het gebied van de deeltjesgrootte.
Als er zichtbare afwijkingen op het werkoppervlak worden aangetroffen en de veranderingen in de deeltjesgrootte onder vergelijkbare bedrijfsomstandigheden blijven bestaan, kan de toestand van de slijpschijf een belangrijke factor zijn. Het vergelijken van de resultaten vóór en na onderhoud of vervanging van componenten kan helpen deze beoordeling te verifiëren, terwijl rekening wordt gehouden met eventuele andere veranderingen in de bedrijfsomstandigheden.
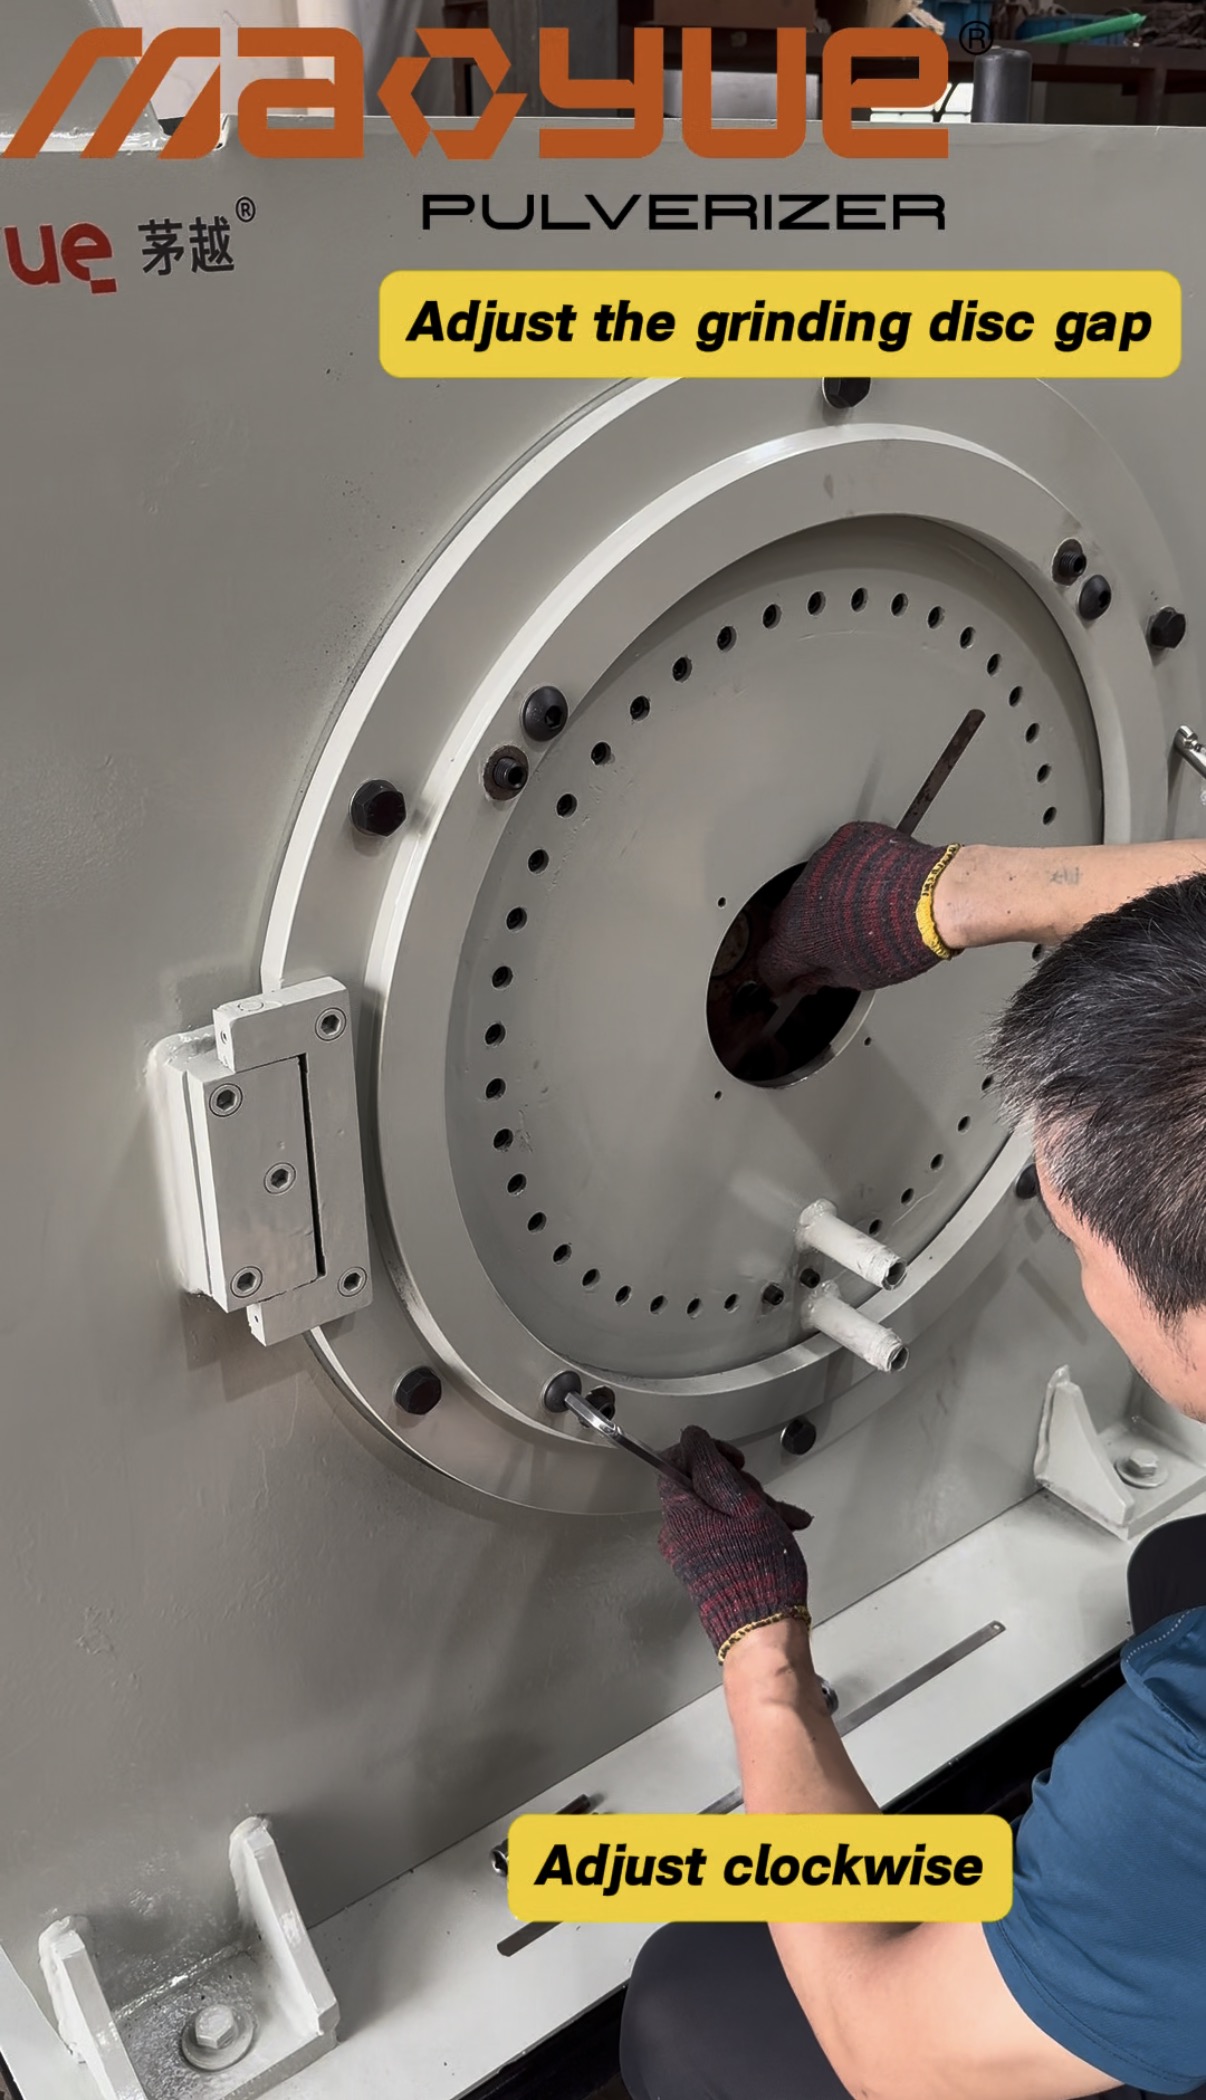
De opening van de slijpschijf beïnvloedt de maalintensiteit en de eigenschappen van het resulterende poeder. Als de opening niet overeenkomt met de materiaaleigenschappen en de beoogde deeltjesgrootte, kan het uiteindelijke poeder te veel grove deeltjes of een ongeschikt aandeel fijne deeltjes bevatten.
Een te grote opening kan resulteren in onvoldoende verkleining. Onder bepaalde uitrustings- en materiaalomstandigheden kan een te smalle opening de wrijving, de warmteontwikkeling of de mechanische belasting vergroten. Bijstelling van de opening moet daarom de vereisten voor de deeltjesgrootte, de doorvoer en de continue bedrijfsstabiliteit in evenwicht brengen, in plaats van eenvoudigweg te streven naar de kleinst mogelijke opening.
Hoe u dit kunt controleren en verifiëren
Controleer of de huidige instelling voor de opening overeenkomt met de doelpoederspecificaties.
Controleer of het aanpassingsmechanisme de ingestelde opening consistent kan handhaven.
Pas binnen het toegestane werkingsbereik van de apparatuur één hoofdvariabele tegelijk aan en vergelijk de deeltjesgrootteverdeling voor en na de aanpassing.
Registreer tegelijkertijd de doorvoer en temperatuur om te bepalen of verbeteringen in de deeltjesgrootte gepaard gaan met significante veranderingen in andere bedrijfsindicatoren.
Als de aangepaste instelling de deeltjesgrootteverdeling dichter bij het doelbereik brengt en vergelijkbare resultaten oplevert bij herhaalde tests onder vergelijkbare omstandigheden, is deze mogelijk beter geschikt voor de toepassing. Als er weinig verbetering is, moet u andere bijdragende factoren opnieuw beoordelen in plaats van de kloof te blijven verkleinen zonder voldoende bewijs.
Bij mechanisch slijpen ontstaat warmte. Afhankelijk van de polymeerdrager en formulering, Stijgende temperaturen kunnen het materiaal zachter maken, de neiging vergroten om zich aan het werkoppervlak van de slijpschijf te hechten, of ervoor zorgen dat fijne deeltjes aan elkaar blijven kleven en agglomeraten vormen.
Als gevolg hiervan worden abnormaal grote deeltjes in het uiteindelijke poeder niet noodzakelijkerwijs veroorzaakt door onvoldoende malen. Ze kunnen ook worden gevormd wanneer kleinere deeltjes aan elkaar plakken. Door onderscheid te maken tussen deze twee omstandigheden, worden onterechte aanpassingen van de maalparameters voorkomen.
Hoe u dit kunt controleren en verifiëren
Registreer temperatuurveranderingen tijdens het opstarten en continu gebruik.
Inspecteer de maalkamer en werkoppervlakken op materiaalafzettingen of hechting.
Vergelijk poedermonsters die tijdens het opstarten zijn verzameld met de monsters die zijn verzameld nadat de machine een tijdje heeft gedraaid.
Gebruik een geschikte testmethode om te beoordelen of de abnormale grove deeltjes mogelijk door agglomeratie zijn gevormd.
Als stijgende temperaturen samenvallen met verhoogde hechting of agglomeratie, kan thermische verzachting een bijdragende factor zijn. Als er geen duidelijke hechting wordt waargenomen, maar het aandeel grove deeltjes hoog blijft, zijn verdere controles van de maalomstandigheden, de toestand van de componenten en de zeefprestaties noodzakelijk.

Stabiele voeding helpt een relatief consistente bedrijfsbelasting in de maalkamer te handhaven. Als materiaal af en toe de vergruizer binnenkomt, kan de belasting van de apparatuur fluctueren, waardoor de omstandigheden waaronder het malen plaatsvindt veranderen.
Wanneer veranderingen in de deeltjesgrootte samenvallen met schommelingen in de belasting van de apparatuur of de mm , moet het toevoersysteem worden geïnspecteerd in plaats van direct aan te nemen dat de slijpschijf versleten of beschadigd is.
Hoe u dit kunt controleren en verifiëren
Observeer of er continu en consistent materiaal de vergruizer binnenkomt.
Controleer het toevoersysteem op overbrugging, materiaalophoping of beperkte afvoer.
Vergelijk de invoersnelheid, de belasting van de apparatuur en de doorvoergegevens om te bepalen of veranderingen in de deeltjesgrootte rond dezelfde tijd optreden als toevoerfluctuaties.
Nadat u de voerstabiliteit hebt verbeterd, verzamelt u nieuwe monsters met dezelfde bemonsteringsmethode en vergelijkt u de resultaten.
Als voedingsfluctuaties een duidelijke tijdsrelatie hebben met veranderingen in de deeltjesgrootte, en het poeder consistenter wordt nadat de voeding is gestabiliseerd, kunnen de voedingsomstandigheden een bijdragende factor zijn. Als het probleem aanhoudt nadat de voeding stabiel is geworden, onderzoek dan andere fasen van het proces.

Slijpen verkleint de materiaalgrootte, terwijl zeven de deeltjes scheidt volgens de relevante scheidingsomstandigheden. Zelfs als het poeder dat de vergruizer verlaat aan de verwachtingen voldoet, kan een ongeschikte zeefopstelling, een beschadigd scherm mesh , een slechte afdichting of een materiaalbypass het eindproduct nog steeds aantasten.
Hoe u dit kunt controleren en verifiëren
Waar de opstelling van de apparatuur dit toelaat, verzamel na screening afzonderlijke monsters uit de uitlaat van de vergruizer en uit het eindproduct. Vergelijk ze met dezelfde testmethode.
Als het uitlaatmonster van de vergruizer al te veel deeltjes bevat die niet aan de specificaties voldoen, onderzoek dan de grondstoffen en maalomstandigheden verder.
Als het uitlaatmonster aan de vereisten voldoet, maar het eindproduct niet, geef dan prioriteit aan controles van de schermintegriteit, schermspecificaties, afdichting en materiaalbypass.
Als afwijkingen in de deeltjesgrootte verband kunnen houden met materiaalresten of verontreiniging, inspecteer dan ook de stroomafwaartse transport-, verzamel- en reinigingsprocessen.
Door monsters uit verschillende procesfasen te vergelijken, kunt u vaststellen waar de afwijking in de deeltjesgrootte voor het eerst optreedt en bepalen welke gebieden als eerste moeten worden onderzocht.
Als de testresultaten voor en na de screening aanzienlijk verschillen, is een verdere beoordeling van de zeefspecificaties, de screeningsefficiëntie en de materiële staat noodzakelijk. De nominale zeefopening alleen kan niet garanderen dat het uiteindelijke poeder voldoet aan het beoogde deeltjesgroottebereik.
De eerste stap bij het oplossen van problemen is het bepalen of er verschillen in deeltjesgrootte optreden tussen batches grondstoffen of ontstaan tijdens de continue productie van dezelfde batch. Het is ook belangrijk om de vroegste procesfase te identificeren waarin de afwijking optreedt.
Geef voor verschillen tussen batches prioriteit aan vergelijkingen van grondstofinformatie, formuleringsgegevens en voergrootte. Voor variaties die zich in de loop van de tijd binnen dezelfde batch ontwikkelen, evalueert u de toestand van de slijpschijf, de materiaaltemperatuur, de voedingssnelheid en de bedrijfsgegevens van de apparatuur samen.
Als het probleem kan ontstaan tijdens het screenen of stroomafwaartse verwerking, vergelijk dan indien mogelijk de monsters uit de uitlaat van de vergruizer met die van het eindproduct. Dit helpt voorkomen dat elke afwijking in de deeltjesgrootte aan het maalproces wordt toegeschreven.
Zodra de potentiële bijdragende factoren zijn geïdentificeerd, controleert u waar mogelijk de belangrijkste variabelen en voert u vergelijkingen uit met behulp van consistente bemonsterings- en testmethoden. Evalueer de resultaten aan de hand van de specificaties voor de beoogde deeltjesgrootte, waarbij u een geschikte methode selecteert, zoals zeefanalyse of laserdiffractie, afhankelijk van de daadwerkelijke toepassing. Resultaten van verschillende testmethoden mogen niet rechtstreeks worden vergeleken zonder een geldige vergelijkingsbasis.
Vergelijk na het maken van een aanpassing de deeltjesgrootteverdeling, het aandeel deeltjes dat niet aan de specificatie voldoet en relevante bedrijfsgegevens. Resultaten die onder vergelijkbare omstandigheden kunnen worden gereproduceerd, bieden sterker bewijs voor het identificeren van de oorzaak en het evalueren van de aanpassing. Een enkele test kan nuttige aanwijzingen bieden, maar is mogelijk niet voldoende om de oorzaak te bevestigen.
Waargenomen symptoom |
Prioritair inspectiegebied |
Reco mm heeft de volgende stap beëindigd |
|---|---|---|
De deeltjesgrootte verschilt per materiaalbatch |
Grondstoffen en voedingsomstandigheden |
Vergelijk batchrecords en test onder vergelijkbare omstandigheden |
De deeltjesgrootte verandert tijdens continu gebruik |
Slijpschijf, temperatuur en voersysteem |
Vergelijk monsters en apparatuurgegevens uit verschillende gebruiksperioden |
Grove deeltjes nemen toe naast adhesie of agglomeratie |
Slijpoppervlakken en materiaaltemperatuur |
Onderscheid onvoldoende malen van deeltjesagglomeratie |
Het aandeel boetes neemt abnormaal toe |
Grondstoffen, slijpschijfafstand en slijpomstandigheden |
Controleer de doelspecificaties en vergelijk de testresultaten voor en na het afstellen |
Veranderingen in de deeltjesgrootte vallen samen met temperatuurschommelingen |
Koelsysteem en warmteaccumulatie |
Vergelijk temperatuurtrends met poederconditie |
Pulveriseerder outletpoeder voldoet aan de specificaties, maar het eindproduct niet |
Screenen, transporteren en verzamelen |
Vergelijk monsters voor en na elke procesfase om de afwijking te lokaliseren |
Herhaalde tests leveren aanzienlijk verschillende resultaten op |
Bemonstering, testen en bedrijfsomstandigheden |
Standaardiseer de testmethode en herhaal de vergelijking |
Deze diagnosetabel helpt bij het prioriteren van inspecties. Het mag niet op zichzelf worden gebruikt om definitief de oorzaak vast te stellen.
Voor kleurmasterbatchpoeder is het doel niet alleen maar het produceren van fijnere deeltjes. Het poeder moet voldoen aan de deeltjesgrootte-eisen van de specifieke formulering, toepassing en stroomafwaartse verwerkingsmethode.
Een stabiele deeltjesgrootteverdeling zorgt voor een consistente verwerking en toevoer van poeder, vermindert de variaties tussen productiebatches en zorgt ervoor dat het eindproduct dichter bij de vereiste toepassingsspecificaties blijft.
De deeltjesgrootte is echter niet de enige factor die de pigmentdispersie of de kwaliteit van het eindproduct bepaalt. Eigenschappen van polymere dragers, pigmenteigenschappen, formulering en stroomafwaartse verwerkingsomstandigheden kunnen ook een impact hebben.
Daarom moeten de maalprestaties worden beoordeeld op basis van de vraag of het poeder consistent voldoet aan de beoogde specificaties en daadwerkelijke toepassingsvereisten, in plaats van uitsluitend te vertrouwen op de gemiddelde deeltjesgrootte of het visuele uiterlijk.
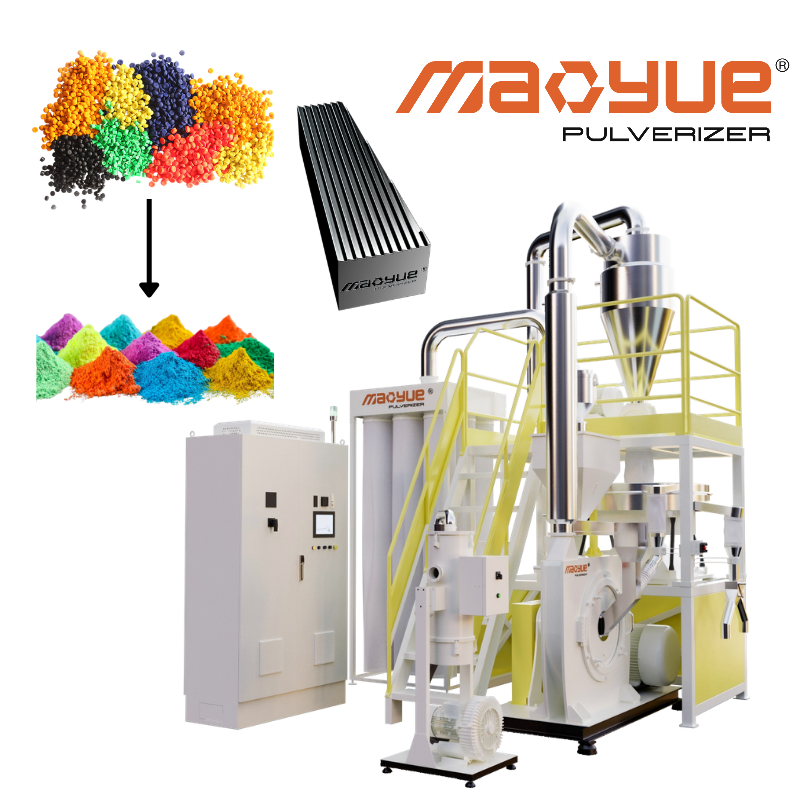
Een inconsistente kleur van de deeltjesgrootte van het masterbatch-poeder betekent niet noodzakelijkerwijs dat de gehele vergruizer moet worden vervangen. Een meer praktische benadering is om eerst te identificeren waar de afwijking optreedt en vervolgens de testresultaten te gebruiken om te bepalen of de voorbereiding van de grondstoffen, de maalomstandigheden, de kerncomponenten of de daaropvolgende screening moeten worden aangepakt.
Mao Yue is gespecialiseerd in R&D en productie van plastic vergruizers van het schijftype. Door daadwerkelijke materiaaltests, de interne productie van Maalschijven en bladen en het afstemmen van de bedrijfsomstandigheden te combineren, kan Mao Yue klanten helpen de slijpprestaties en apparatuurconfiguraties te evalueren op basis van hun specifieke vereisten.
Verschillende kleur masterbatchformuleringen kunnen zich tijdens het slijpen verschillend gedragen. De materiaalnaam of mesh alleen is niet voldoende om te bepalen hoe een vergruizer onder feitelijke productieomstandigheden zal presteren.
Waar de testomstandigheden het toelaten, kan Mao Yue door klanten geleverde materialen testen en relevante resultaten registreren, waaronder poederfijnheid, doorvoer, temperatuurveranderingen en bedrijfsomstandigheden, afhankelijk van de testomvang.
Het vergelijken van deze resultaten met de doelspecificaties van de klant helpt bij het beoordelen of de huidige apparatuurconfiguratie geschikt is voor de toepassing en of verdere evaluatie van de maalparameters of koelomstandigheden nodig is.
Voor problemen waarbij meerdere factoren betrokken zijn, kunnen aanvullende tests nodig zijn. Eén enkele test mag niet worden beschouwd als sluitend bewijs van de oorzaak.
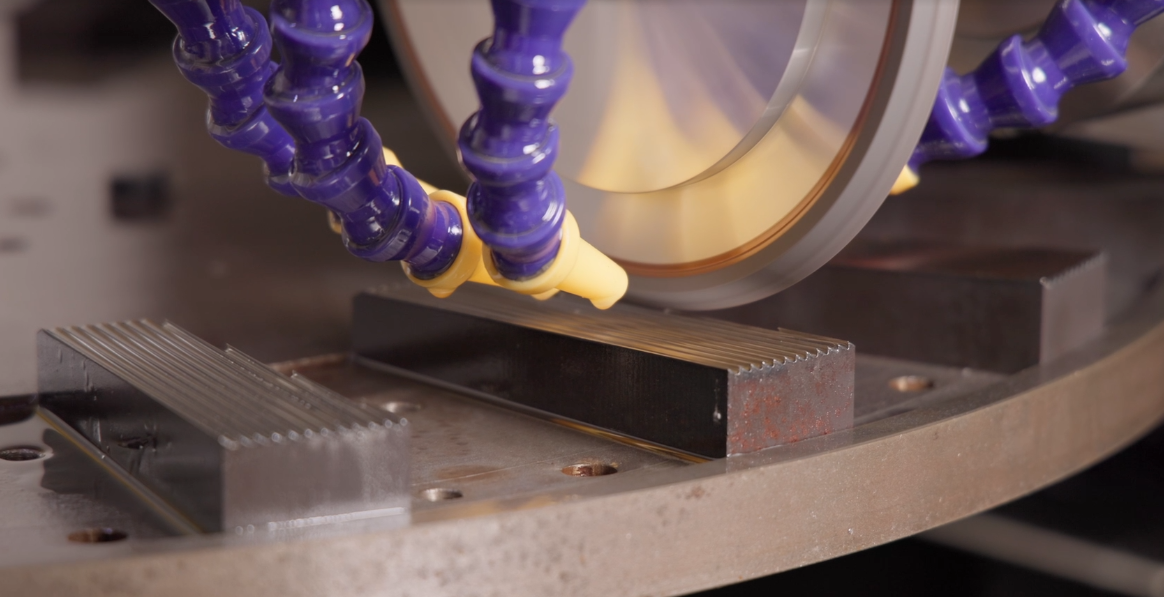
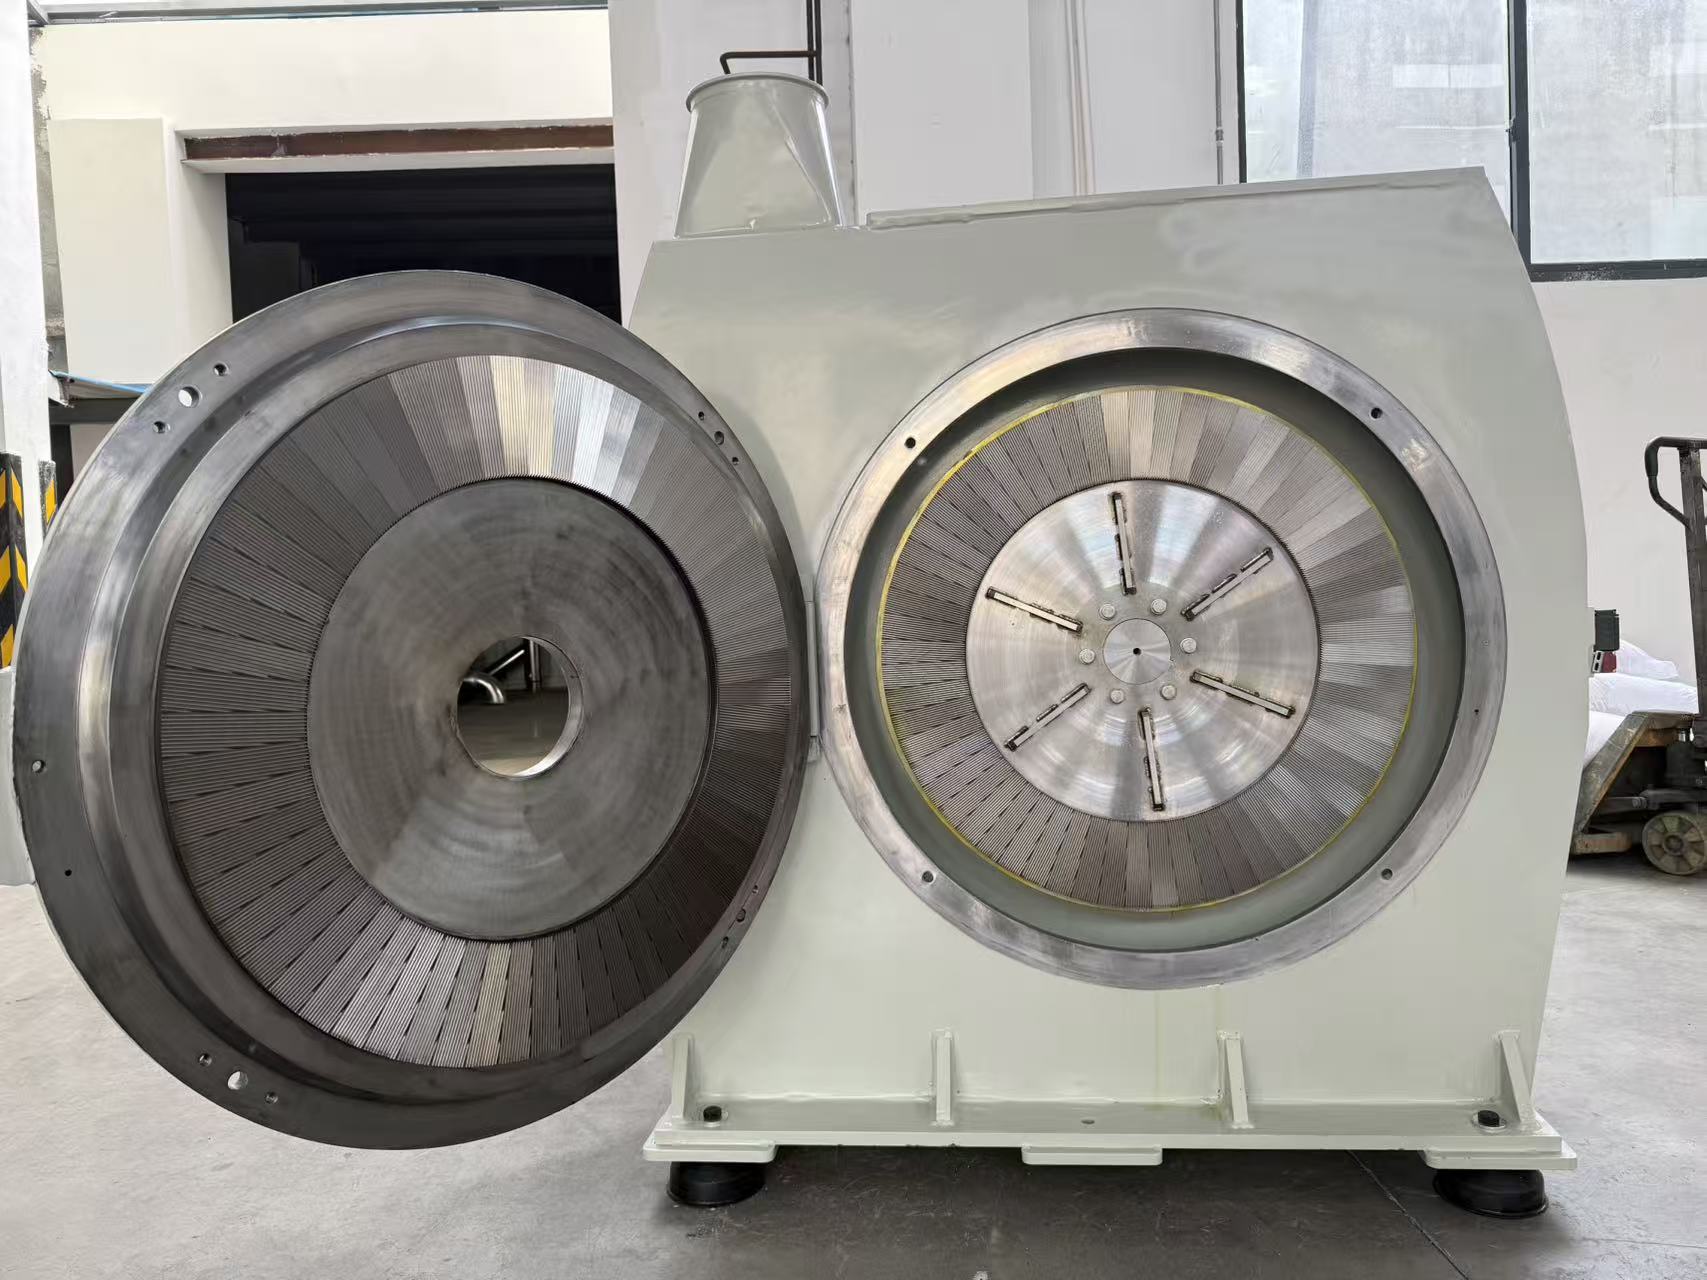
De staat van Maalschijven en messen heeft invloed op de werkgeometrie en de slijpprestaties. Mao Yue produceert zijn eigen Maalschijven en bladen, waardoor de controle over de productie- en inspectieprocessen voor deze kerncomponenten behouden blijft.
Wanneer de deeltjesgrootte in de loop van de tijd verandert, kunnen inspecties van het werkoppervlak, onderhoudsgegevens van componenten en poedertestresultaten samen worden geëvalueerd om te bepalen of de toestand van de componenten de slijpprestaties kan beïnvloeden.
Als het beschikbare bewijsmateriaal de vervanging van componenten niet rechtvaardigt, moeten eerst andere operationele factoren worden onderzocht. Het vergelijken van de resultaten vóór en na onderhoud of vervanging kan een betrouwbaardere basis bieden voor toekomstig componentbeheer en kan helpen voorkomen dat Maalschijven alleen vanwege een enkel resultaat met abnormale deeltjesgrootte moet worden vervangen.
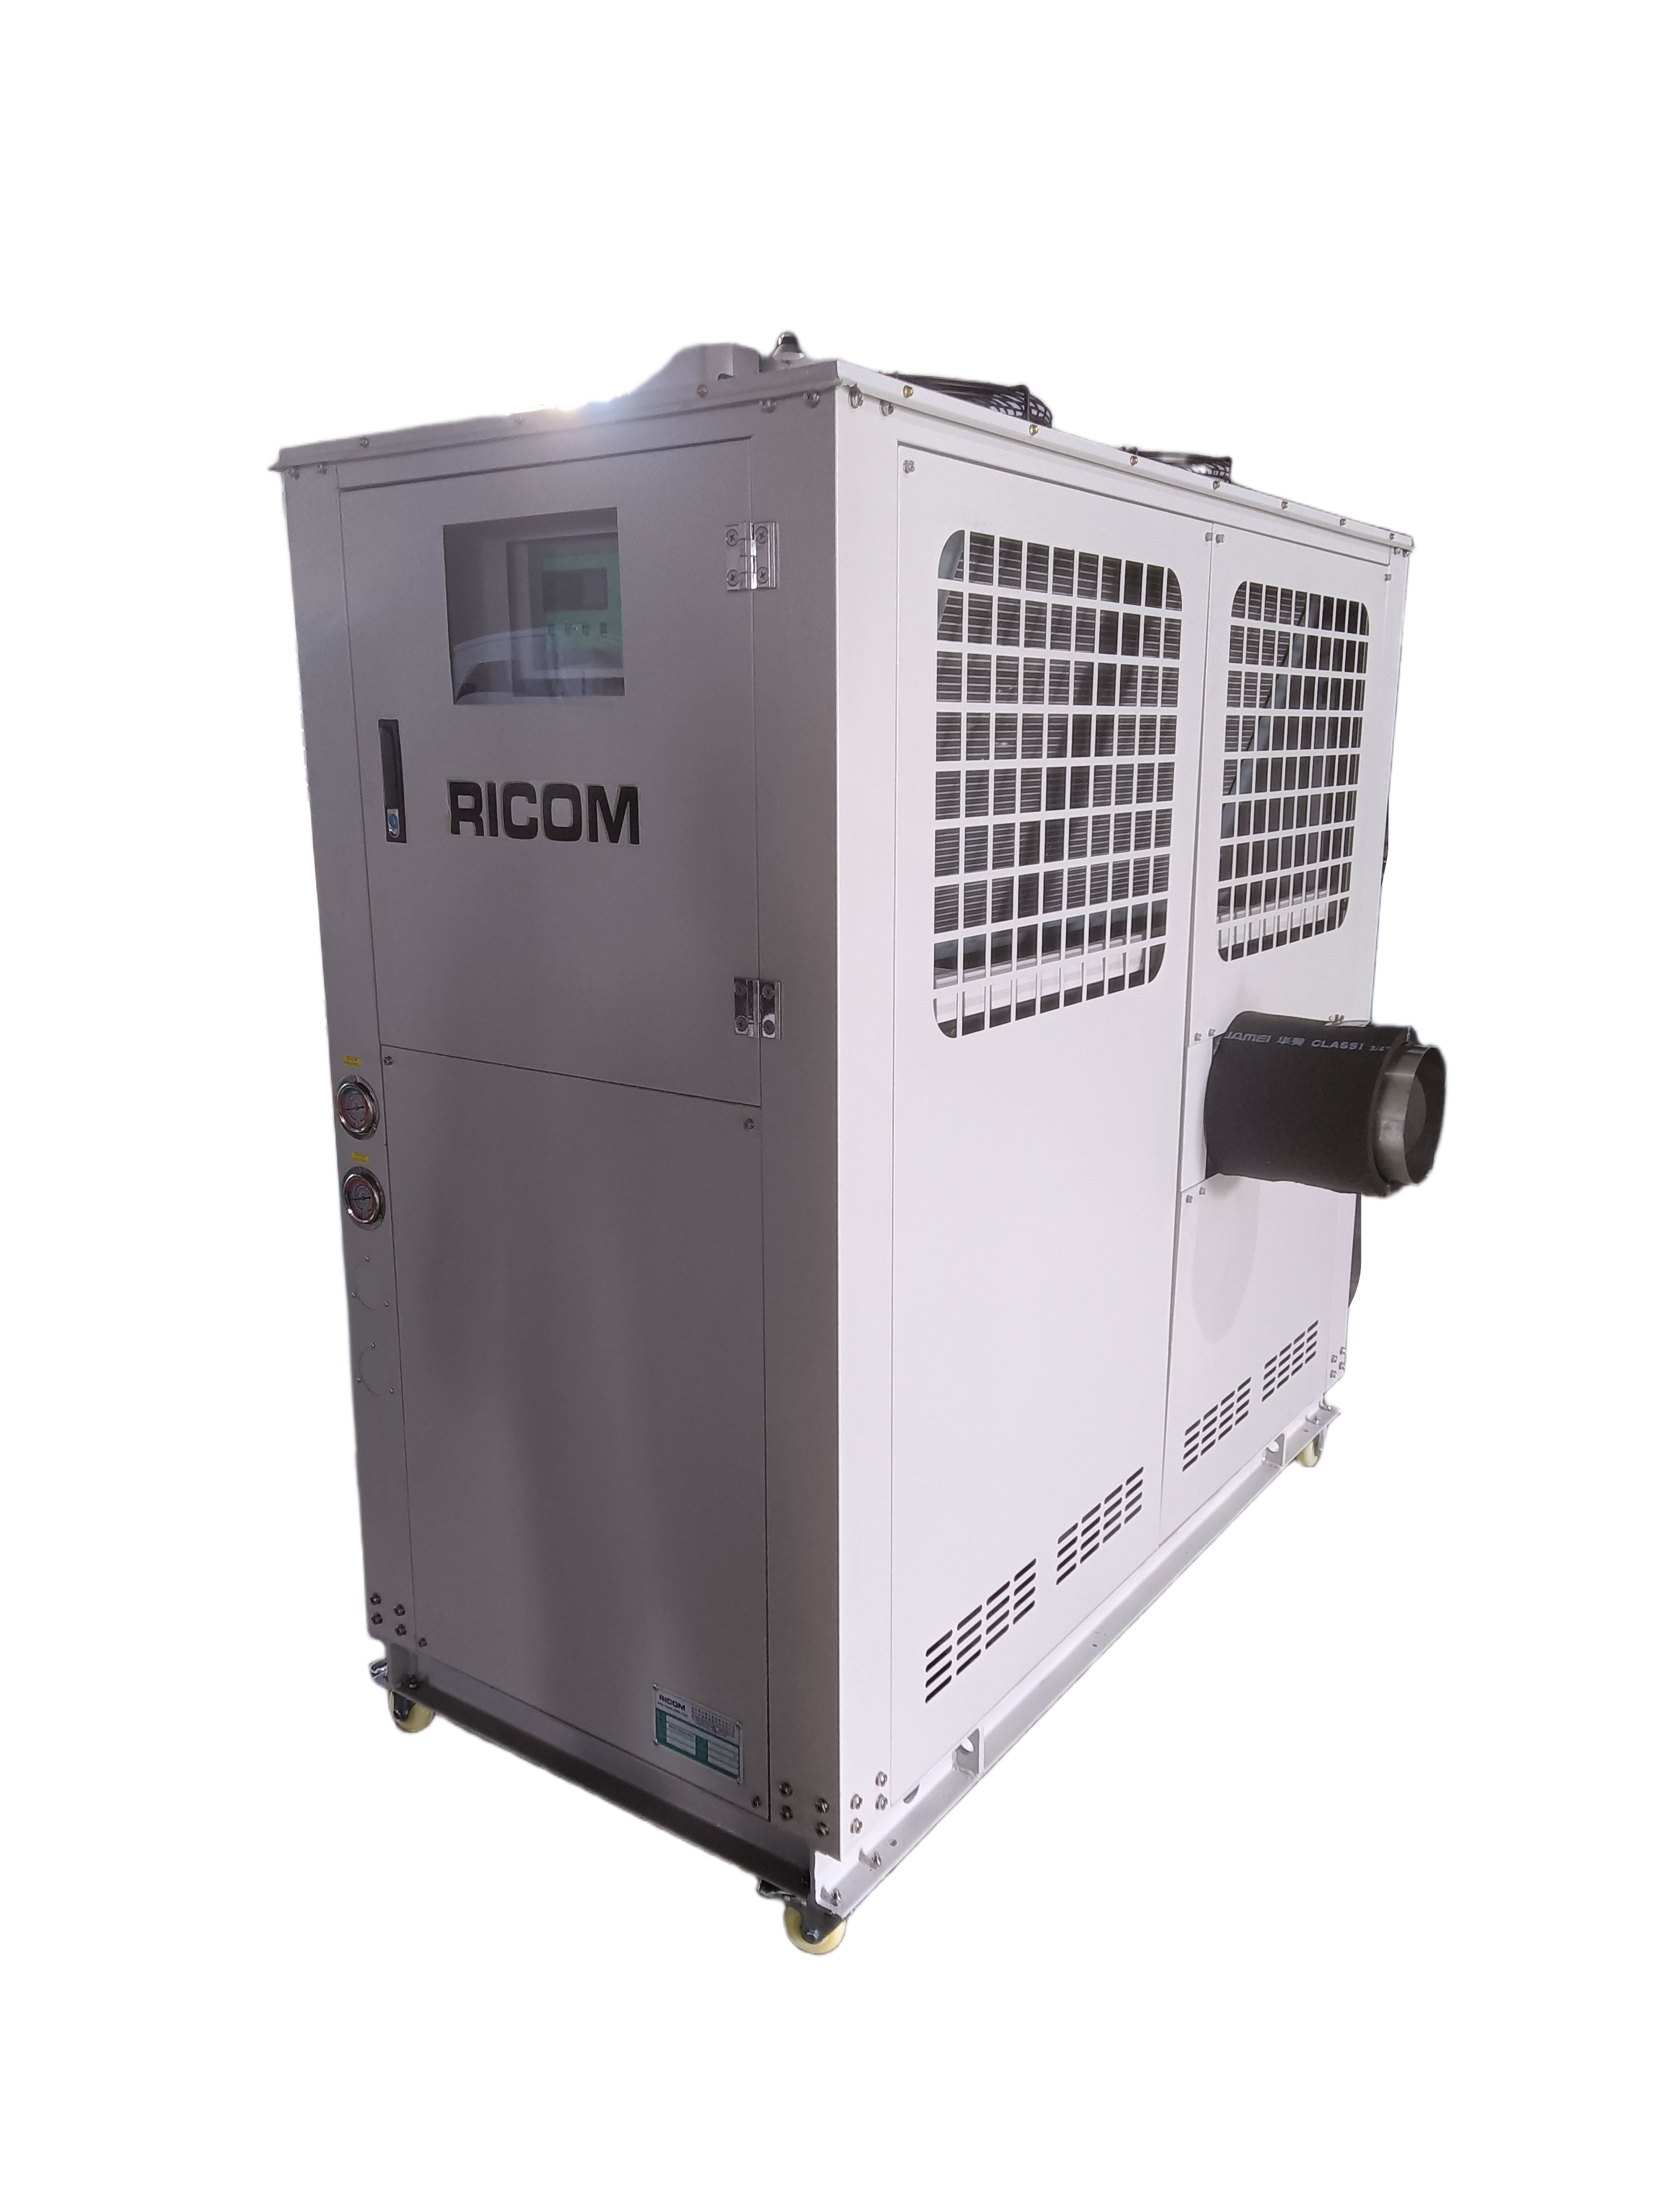
De consistentie van de deeltjesgrootte hangt niet alleen af van de staat van de slijpschijf, maar ook van de schijfafstand, de toevoeromstandigheden, de koelconfiguratie en de zeefopstelling.
Mao Yue kan relevante apparatuurconfiguraties en bedrijfsomstandigheden evalueren op basis van de materiaaleigenschappen van de klant, de beoogde deeltjesgrootte en doorvoervereisten. Waar de omstandigheden het toelaten, helpt het vergelijken van de deeltjesgrootteverdeling, doorvoer en temperatuur voor en na aanpassingen om te bepalen of de veranderingen de beoogde resultaten hebben bereikt.
Als de afwijking daadwerkelijk zijn oorsprong vindt in het zeef- of stroomafwaartse verwerkingssysteem, moet het betreffende systeem eerst worden geïnspecteerd in plaats van verder te gaan met het aanpassen van de slijpschijfparameters.
Deze aanpak, gebaseerd op daadwerkelijke materiaaltests en bedrijfsgegevens, helpt klanten bij het selecteren van geschikte apparatuurconfiguraties en maatregelen voor probleemoplossing, terwijl onnodige parameteraanpassingen en vervanging van componenten worden verminderd.
Als uw kleurenmasterbatch-vergruizer overmatige grove deeltjes, een abnormaal aandeel fijne deeltjes, poederagglomeratie of variaties in de deeltjesgrootte tussen batches produceert, kunt u Mao Yue de volgende informatie verstrekken voor een eerste beoordeling van uw toepassingsvereisten:
Materiaaltype: Polymeerdrager en bekende formuleringsdetails.
Feedgrootte: Originele deeltjes- of materiaalgrootte.
Doeldeeltjesgrootte: vereiste mesh grootte of deeltjesgroottebereik.
Doeldoorvoer: verwachte verwerkingscapaciteit in kg/h .
Huidig probleem: het waargenomen probleem en wanneer en waar dit zich voordoet in het productieproces.
Indien beschikbaar kunt u ook testresultaten van de deeltjesgrootte, temperatuurregistraties of monsters verstrekken die in verschillende bedrijfsfasen zijn verzameld. Deze informatie kan helpen de mogelijke oorzaken te identificeren en te bepalen of daadwerkelijke materiaaltests nodig zijn.
Neem contact op met Mao Yue om een kunststofverpulveringsoplossing te bespreken die is afgestemd op uw kleurmasterbatchmateriaal, de beoogde deeltjesgrootte en productievereisten.


