Polski


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-16 Pochodzenie: Strona
Nawet jeśli proszek wydaje się działać normalnie, kolorowa przedmieszka w proszku może nadal wykazywać niespójną wielkość cząstek. Niektóre cząstki mogą być zbyt grube, inne zbyt drobne lub rozkład wielkości cząstek może zmieniać się podczas ciągłej produkcji.
Różnice te mogą mieć wpływ na obsługę proszku, dalsze przetwarzanie i stabilność produkcji. mm przyczyn należą różnice w surowcach, zużycie tarczy szlifierskiej, ustawienia szczeliny tarczy, zmiany temperatury, niestabilne podawanie i problemy z przesiewaniem. Aby wybrać skuteczny środek poprawy, pierwszym krokiem jest określenie, gdzie występuje zmiana wielkości cząstek.
Nośnik polimerowy, pigmenty, wypełniacze i dodatki w kolorowej przedmieszce mogą wpływać na twardość materiału, wytrzymałość, właściwości termiczne i zachowanie podczas szlifowania. Dlatego nawet jeśli parametry pracy młyna pozostają niezmienione, różnice w składzie, partii materiału lub wielkości surowca mogą prowadzić do zmian w rozkładzie wielkości cząstek proszku.
Jak sprawdzić i zweryfikować
Porównuj informacje o surowcach, zapisy receptur i wielkości paszy w różnych partiach.
Jeśli pozwalają na to warunki sprzętowe, należy badać materiały z różnych partii, zachowując jednocześnie jak najbardziej spójne inne warunki pracy.
Aby porównać wyniki z każdej partii, należy zastosować te same metody pobierania próbek i badania wielkości cząstek.
Jeżeli zmiany wielkości cząstek pokrywają się ze zmianami w partiach surowców, a różnice utrzymują się w porównywalnych warunkach sprzętowych, właściwości surowca mogą być jednym z czynników. Jeżeli jednocześnie zmieniają się zarówno surowce, jak i parametry operacyjne, potrzebne są dalsze badania w celu rozróżnienia ich poszczególnych skutków.
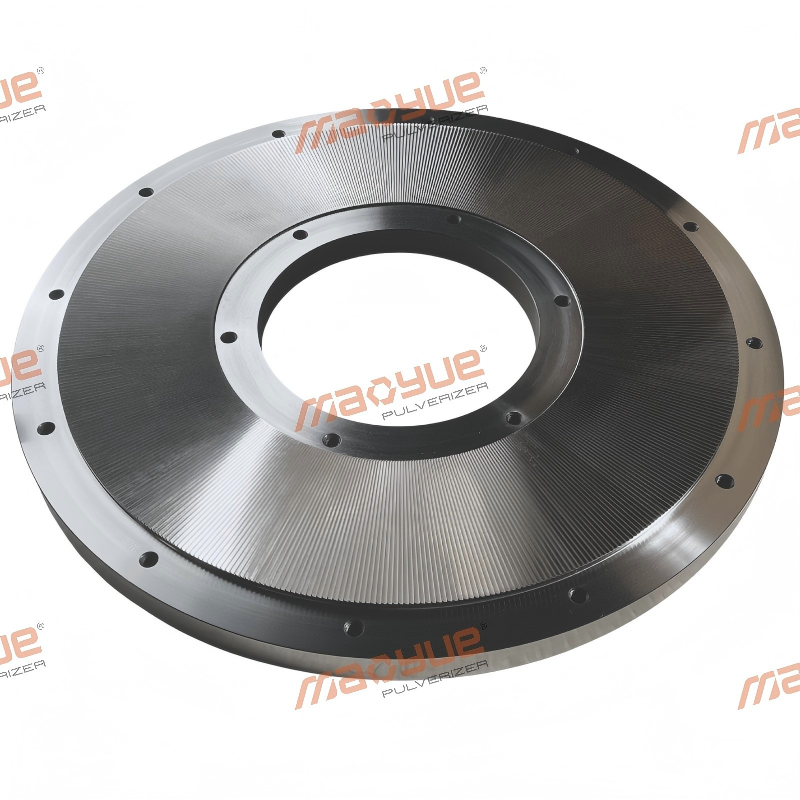
Geometria powierzchni roboczej tarczy szlifierskiej ma wpływ na proces szlifowania. W miarę upływu czasu tarcza może ulegać zużyciu, nierównomiernemu uszkodzeniu lub osadzaniu się materiału, co może wpłynąć na wydajność szlifowania.
W podobnych warunkach zmiany te mogą zwiększyć udział grubych cząstek lub wpłynąć na rozkład wielkości cząstek. Jednakże same wyniki nieprawidłowej wielkości cząstek nie dowodzą, że tarcza szlifierska jest zużyta i nie należy jej używać jako jedynej podstawy do jej wymiany.
Jak sprawdzić i zweryfikować
Sprawdź powierzchnię roboczą tarczy szlifierskiej pod kątem nierównomiernego zużycia, uszkodzeń lub osadów materiału.
Przejrzyj dokumentację serwisową podzespołów, dokumentację konserwacji i próbki proszku zebrane na różnych etapach eksploatacji.
Porównując wyniki testu wielkości cząstek, należy zachować jak największą spójność surowca, szybkości podawania i szczeliny tarczy szlifierskiej.
Jeśli na powierzchni roboczej zostaną wykryte widoczne nieprawidłowości, a zmiany wielkości cząstek będą się utrzymywać w porównywalnych warunkach pracy, ważnym czynnikiem może być stan tarczy szlifierskiej. Porównanie wyników przed i po konserwacji lub wymianie podzespołów może pomóc zweryfikować tę ocenę, uwzględniając jednocześnie wszelkie inne zmiany warunków pracy.
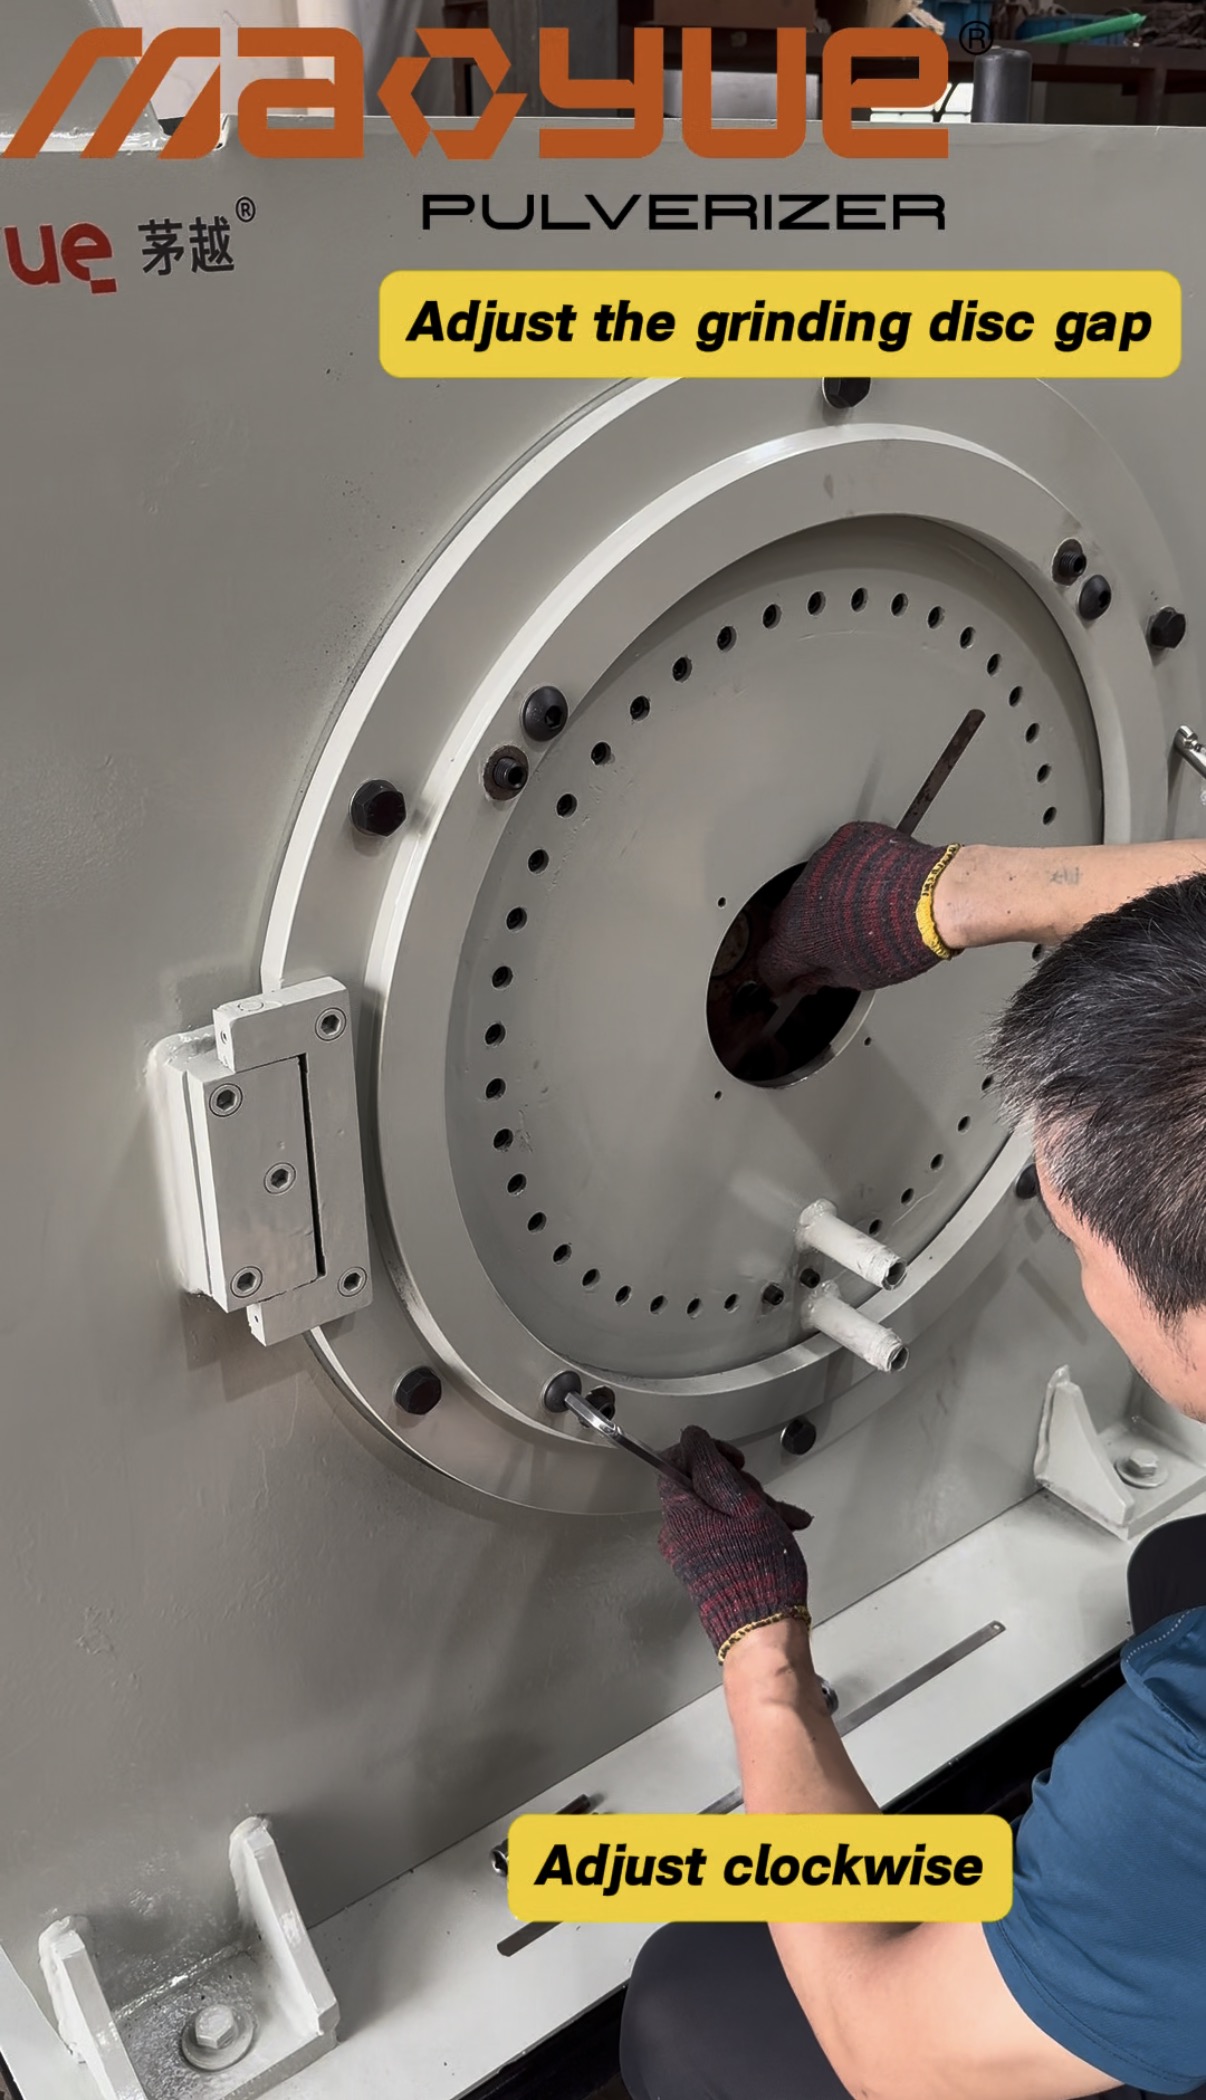
Szczelina tarczy mielącej wpływa na intensywność mielenia i właściwości powstałego proszku. Jeśli szczelina nie odpowiada właściwościom materiału i docelowej wielkości cząstek, gotowy proszek może zawierać zbyt wiele grubych cząstek lub nieodpowiednią proporcję drobnych cząstek.
Zbyt szeroka szczelina może skutkować niewystarczającym zmniejszeniem rozmiaru. W przypadku niektórych warunków sprzętowych i materiałowych zbyt wąska szczelina może zwiększyć tarcie, wytwarzanie ciepła lub obciążenie mechaniczne. Regulacja szczeliny musi zatem równoważyć wymagania dotyczące wielkości cząstek, przepustowość i ciągłą stabilność działania, a nie po prostu dążyć do najmniejszej możliwej szczeliny.
Jak sprawdzić i zweryfikować
Sprawdź, czy bieżące ustawienie odstępu odpowiada docelowym specyfikacjom proszku.
Sprawdź, czy mechanizm regulacyjny może stale utrzymywać ustawiony odstęp.
W dozwolonym zakresie roboczym urządzenia należy regulować pojedynczo jedną główną zmienną i porównywać rozkład wielkości cząstek przed i po regulacji.
Rejestruj jednocześnie przepustowość i temperaturę, aby określić, czy poprawie wielkości cząstek towarzyszą znaczące zmiany w innych wskaźnikach operacyjnych.
Jeżeli skorygowane ustawienie przybliża rozkład wielkości cząstek do zakresu docelowego i daje podobne wyniki w powtarzanych testach w porównywalnych warunkach, może być lepiej dostosowane do danego zastosowania. Jeżeli poprawa jest niewielka, należy ponownie ocenić inne czynniki, zamiast kontynuować zmniejszanie rozbieżności bez wystarczających dowodów.
Szlifowanie mechaniczne wytwarza ciepło. W zależności od nośnika polimerowego i receptury, wzrost temperatury może zmiękczyć materiał, zwiększyć jego skłonność do przylegania do powierzchni roboczej tarczy szlifierskiej lub spowodować sklejanie się drobnych cząstek i tworzenie aglomeratów.
W rezultacie nienormalnie duże cząstki w gotowym proszku niekoniecznie są spowodowane niewystarczającym zmieleniem. Mogą również powstawać, gdy mniejsze cząstki sklejają się ze sobą. Rozróżnienie tych dwóch warunków pomaga zapobiec niewłaściwej regulacji parametrów mielenia.
Jak sprawdzić i zweryfikować
Rejestruj zmiany temperatury podczas uruchamiania i pracy ciągłej.
Sprawdź komorę mielenia i powierzchnie robocze pod kątem osadów materiału lub przyczepności.
Porównaj próbki proszku pobrane podczas uruchamiania z próbkami pobranymi po pewnym czasie pracy maszyny.
Zastosować odpowiednią metodę badawczą, aby ocenić, czy nieprawidłowe grube cząstki mogły powstać w wyniku aglomeracji.
Jeśli rosnące temperatury zbiegają się ze zwiększoną przyczepnością lub aglomeracją, czynnikiem przyczyniającym się do tego może być zmiękczanie termiczne. Jeśli nie zaobserwowano wyraźnej przyczepności, ale udział cząstek grubych pozostaje wysoki, konieczne są dalsze kontrole warunków szlifowania, stanu komponentów i skuteczności przesiewania.

Stabilne podawanie pomaga utrzymać stosunkowo stałe obciążenie robocze wewnątrz komory mielenia. Jeśli materiał dostaje się do młyna z przerwami, obciążenie sprzętu może się zmieniać, zmieniając warunki, w których odbywa się mielenie.
Gdy zmiany wielkości cząstek zbiegają się z wahaniami obciążenia sprzętu lub szybkości podawania, należy raczej sprawdzić system podawania, niż od mm zakładać, że tarcza mieląca jest zużyta lub uszkodzona.
Jak sprawdzić i zweryfikować
Obserwuj, czy materiał dostaje się do młyna w sposób ciągły i spójny.
Sprawdź system podawania pod kątem mostkowania, gromadzenia się materiału lub ograniczonego wypływu.
Porównaj zapisy szybkości podawania, obciążenia sprzętu i przepustowości, aby określić, czy zmiany wielkości cząstek zachodzą mniej więcej w tym samym czasie, co wahania podawania.
Po poprawie stabilności żywienia należy pobrać nowe próbki tą samą metodą i porównać wyniki.
Jeżeli wahania w karmieniu mają wyraźny związek czasowy ze zmianami wielkości cząstek, a proszek staje się bardziej jednolity po ustabilizowaniu się karmienia, czynnikiem mogą być warunki karmienia. Jeśli problem będzie się powtarzał po ustabilizowaniu się karmienia, zbadaj inne etapy procesu.

Mielenie zmniejsza wielkość materiału, podczas gdy przesiewanie oddziela cząstki zgodnie z odpowiednimi warunkami separacji. Nawet jeśli proszek opuszczający młyn spełnia oczekiwania, nieodpowiednie ustawienie przesiewania, uszkodzone sito mesh , słabe uszczelnienie lub obejście materiału mogą w dalszym ciągu mieć wpływ na produkt końcowy.
Jak sprawdzić i zweryfikować
Jeżeli pozwala na to układ sprzętu, należy pobrać oddzielne próbki z wylotu młyna i gotowego produktu po przesianiu. Porównaj je, stosując tę samą metodę testowania.
Jeżeli próbka wylotowa rozdrabniacza zawiera już zbyt wiele cząstek niezgodnych ze specyfikacją, należy dokładniej zbadać surowce i warunki mielenia.
Jeśli próbka wylotowa spełnia wymagania, ale produkt końcowy nie, należy nadać priorytet sprawdzeniu integralności sita, specyfikacji sita, uszczelnienia i obejścia materiału.
Jeśli nieprawidłowości w wielkości cząstek mogą być związane z pozostałościami materiału lub zanieczyszczeniem, należy również sprawdzić dalsze procesy przenoszenia, zbierania i czyszczenia.
Porównanie próbek z różnych etapów procesu pomaga zidentyfikować, gdzie po raz pierwszy pojawia się nieprawidłowość w zakresie wielkości cząstek i określić, które obszary należy zbadać w pierwszej kolejności.
Jeśli wyniki testów znacznie się różnią przed i po przesiewaniu, konieczna jest dalsza ocena specyfikacji przesiewacza, wydajności przesiewania i stanu materiału. Sam nominalny otwór sita nie może zagwarantować, że gotowy proszek będzie spełniał docelowy zakres wielkości cząstek.
Pierwszym krokiem w rozwiązywaniu problemów jest ustalenie, czy różnice w wielkości cząstek występują pomiędzy partiami surowców, czy też powstają podczas ciągłej produkcji tej samej partii. Ważne jest także określenie najwcześniejszego etapu procesu, na którym pojawia się nieprawidłowość.
W przypadku różnic między partiami należy nadać priorytet porównaniom informacji o surowcach, zapisach receptur i wielkości paszy. W przypadku różnic pojawiających się z biegiem czasu w tej samej partii należy ocenić łącznie stan tarczy szlifierskiej, temperaturę materiału, prędkość podawania i zapisy dotyczące działania sprzętu.
Jeśli problem może powstać podczas przesiewania lub dalszej obróbki, należy, jeśli to możliwe, porównać próbki z wylotu młyna z próbkami z gotowego produktu. Pomaga to uniknąć przypisywania każdej nieprawidłowości w wielkości cząstek procesowi mielenia.
Po zidentyfikowaniu potencjalnych czynników przyczyniających się do tego, w miarę możliwości kontroluj główne zmienne i przeprowadzaj porównania, stosując spójne metody pobierania próbek i testowania. Oceń wyniki w odniesieniu do specyfikacji docelowej wielkości cząstek, wybierając odpowiednią metodę, taką jak analiza sitowa lub dyfrakcja laserowa, zgodnie z rzeczywistym zastosowaniem. Wyniki uzyskane różnymi metodami badawczymi nie powinny być bezpośrednio porównywane bez ważnej podstawy do porównań.
Po dokonaniu regulacji porównaj rozkład wielkości cząstek, odsetek cząstek niezgodnych ze specyfikacją i odpowiednie dane operacyjne. Wyniki, które można odtworzyć w porównywalnych warunkach, dostarczają mocniejszych dowodów umożliwiających identyfikację przyczyny i ocenę korekty. Pojedynczy test może dostarczyć przydatnych wskazówek, ale może nie wystarczyć do potwierdzenia pierwotnej przyczyny.
Zaobserwowany objaw |
Priorytetowy obszar kontroli |
Reco mm zakończyło następny krok |
|---|---|---|
Wielkość cząstek różni się w zależności od partii materiału |
Surowce i warunki żywienia |
Porównaj zapisy partii i przetestuj w porównywalnych warunkach |
Rozmiar cząstek zmienia się podczas ciągłej pracy |
Tarcza szlifierska, temperatura i system podawania |
Porównaj próbki i zapisy sprzętu z różnych okresów eksploatacji |
Grubsze cząstki zwiększają się wraz z adhezją lub aglomeracją |
Powierzchnie szlifowania i temperatura materiału |
Odróżnij niedostateczne rozdrobnienie od aglomeracji cząstek |
Odsetek kar finansowych wzrasta nienormalnie |
Surowce, szczelina tarczy szlifierskiej i warunki szlifowania |
Sprawdź specyfikacje docelowe i porównaj wyniki testów przed i po regulacji |
Zmiany wielkości cząstek pokrywają się z wahaniami temperatury |
Układ chłodzenia i akumulacja ciepła |
Porównaj trendy temperaturowe ze stanem proszku |
Proszek wylotowy Młyn proszkowy spełnia specyfikacje, ale gotowy produkt nie |
Przesiewanie, przenoszenie i zbieranie |
Porównaj próbki przed i po każdym etapie procesu, aby zlokalizować nieprawidłowości |
Powtarzane testy dają znacząco różne wyniki |
Pobieranie próbek, badanie i warunki pracy |
Standaryzuj metodę badania i powtórz porównanie |
Ta tabela diagnostyczna pomaga ustalić priorytety inspekcji. Nie należy go stosować samodzielnie w celu ostatecznego ustalenia pierwotnej przyczyny.
Celem kolorowych przedmieszki nie jest po prostu wytworzenie drobniejszych cząstek. Proszek musi spełniać wymagania dotyczące wielkości cząstek określonej receptury, zastosowania i dalszej metody przetwarzania.
Stabilny rozkład wielkości cząstek pomaga utrzymać stałą obsługę i podawanie proszku, zmniejszyć różnice pomiędzy partiami produkcyjnymi i zapewnia, że gotowy proszek pozostaje bliższy wymaganym specyfikacjom zastosowania.
Wielkość cząstek nie jest jednak jedynym czynnikiem decydującym o dyspersji pigmentu lub jakości produktu końcowego. Właściwości nośnika polimeru, charakterystyka pigmentu, formuła i warunki dalszego przetwarzania mogą również mieć wpływ.
Dlatego też wydajność mielenia należy oceniać na podstawie tego, czy proszek konsekwentnie spełnia docelowe specyfikacje i rzeczywiste wymagania aplikacji, a nie polegać wyłącznie na średniej wielkości cząstek lub wyglądzie.
Niejednolity kolor cząstek proszku przedmieszki nie musi oznaczać konieczności wymiany całego młyna. Bardziej praktycznym podejściem jest najpierw określenie, gdzie pojawia się nieprawidłowość, a następnie wykorzystanie wyników testów w celu ustalenia, czy należy uwzględnić przygotowanie surowca, warunki mielenia, komponenty rdzenia, czy też dalszą kontrolę.
Mao Yue specjalizuje się w badaniach i rozwoju oraz produkcji dyskowych młynów do rozdrabniania tworzyw sztucznych. Łącząc rzeczywiste badania materiałów, wewnętrzną produkcję Tarcze mielące i ostrzy oraz dopasowanie warunków pracy, Mao Yue może pomóc klientom ocenić wydajność szlifowania i konfiguracje sprzętu w oparciu o ich specyficzne wymagania.
Różne receptury kolorowych przedmieszek mogą zachowywać się inaczej podczas mielenia. Sama nazwa materiału lub mesh rozmiar nie wystarczą, aby określić, jak pulweryzator będzie działał w rzeczywistych warunkach produkcyjnych.
Jeśli warunki testowania na to pozwalają, Mao Yue może testować materiały dostarczone przez klientów i rejestrować odpowiednie wyniki, w tym stopień rozdrobnienia proszku, wydajność, zmiany temperatury i warunki pracy, zgodnie z zakresem testu.
Porównanie tych wyników z docelowymi specyfikacjami klienta pomaga ocenić, czy bieżąca konfiguracja sprzętu pasuje do danego zastosowania i czy konieczna jest dalsza ocena parametrów szlifowania lub warunków chłodzenia.
W przypadku problemów obejmujących wiele czynników mogą być konieczne dodatkowe badania. Pojedynczego testu nie należy traktować jako ostatecznego dowodu na przyczynę.
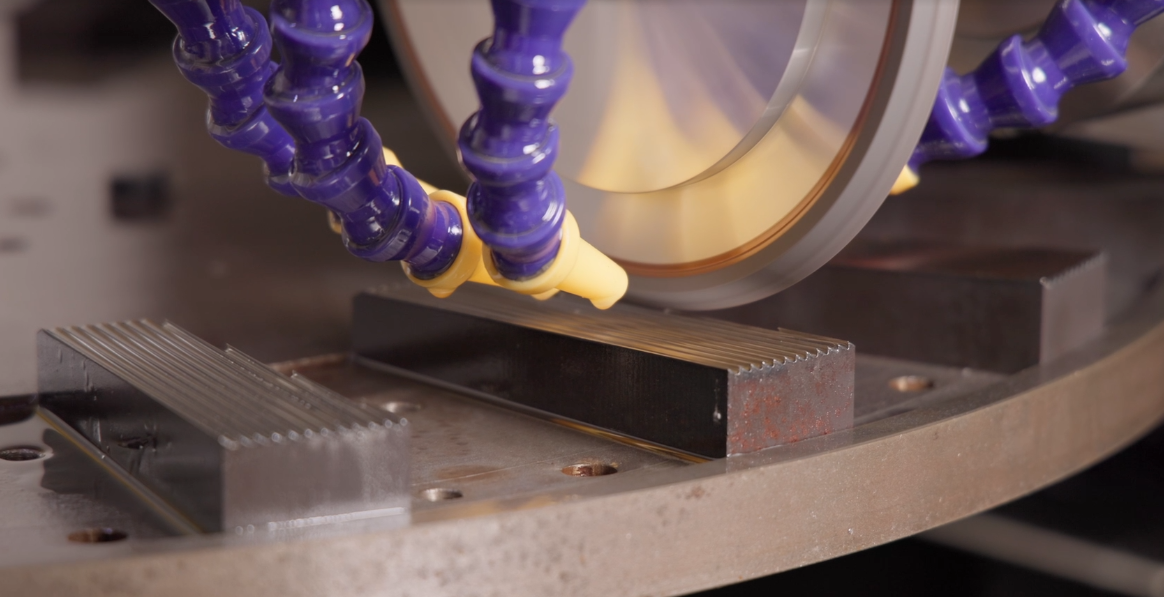
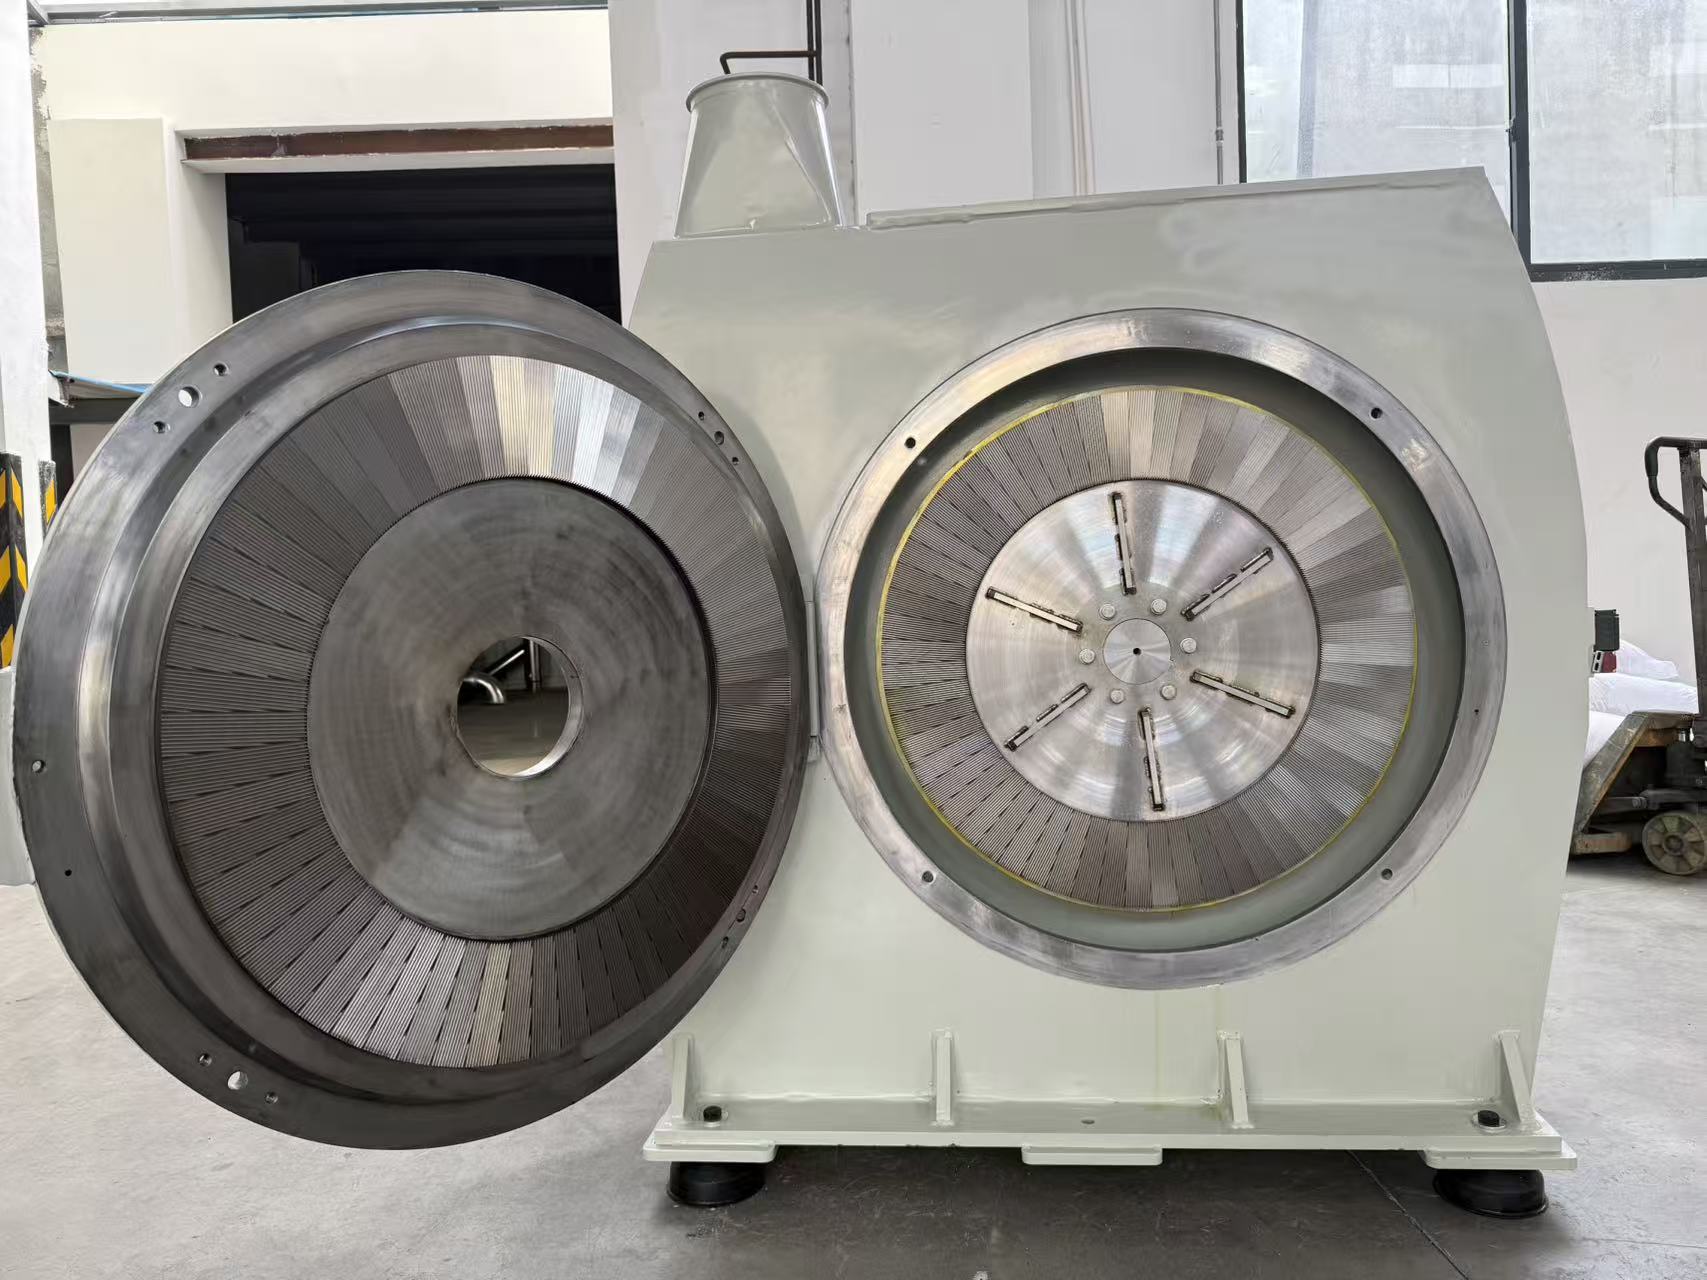
Stan Tarcze mielące i ostrzy wpływa na geometrię roboczą i wydajność szlifowania. Mao Yue produkuje własne Tarcze mielące i ostrza, pomagając zachować kontrolę nad procesami produkcji i kontroli tych kluczowych komponentów.
Kiedy wielkość cząstek zmienia się z biegiem czasu, można łącznie ocenić inspekcje powierzchni roboczej, dokumentację serwisową komponentów i wyniki testów proszku, aby określić, czy stan komponentu może mieć wpływ na wydajność szlifowania.
Jeżeli dostępne dowody nie uzasadniają wymiany komponentu, należy najpierw zbadać inne czynniki operacyjne. Porównanie wyników przed i po konserwacji lub wymianie może zapewnić bardziej wiarygodną podstawę do przyszłego zarządzania komponentami i pomóc uniknąć wymiany Tarcze mielące wyłącznie z powodu pojedynczego wyniku nieprawidłowej wielkości cząstek.
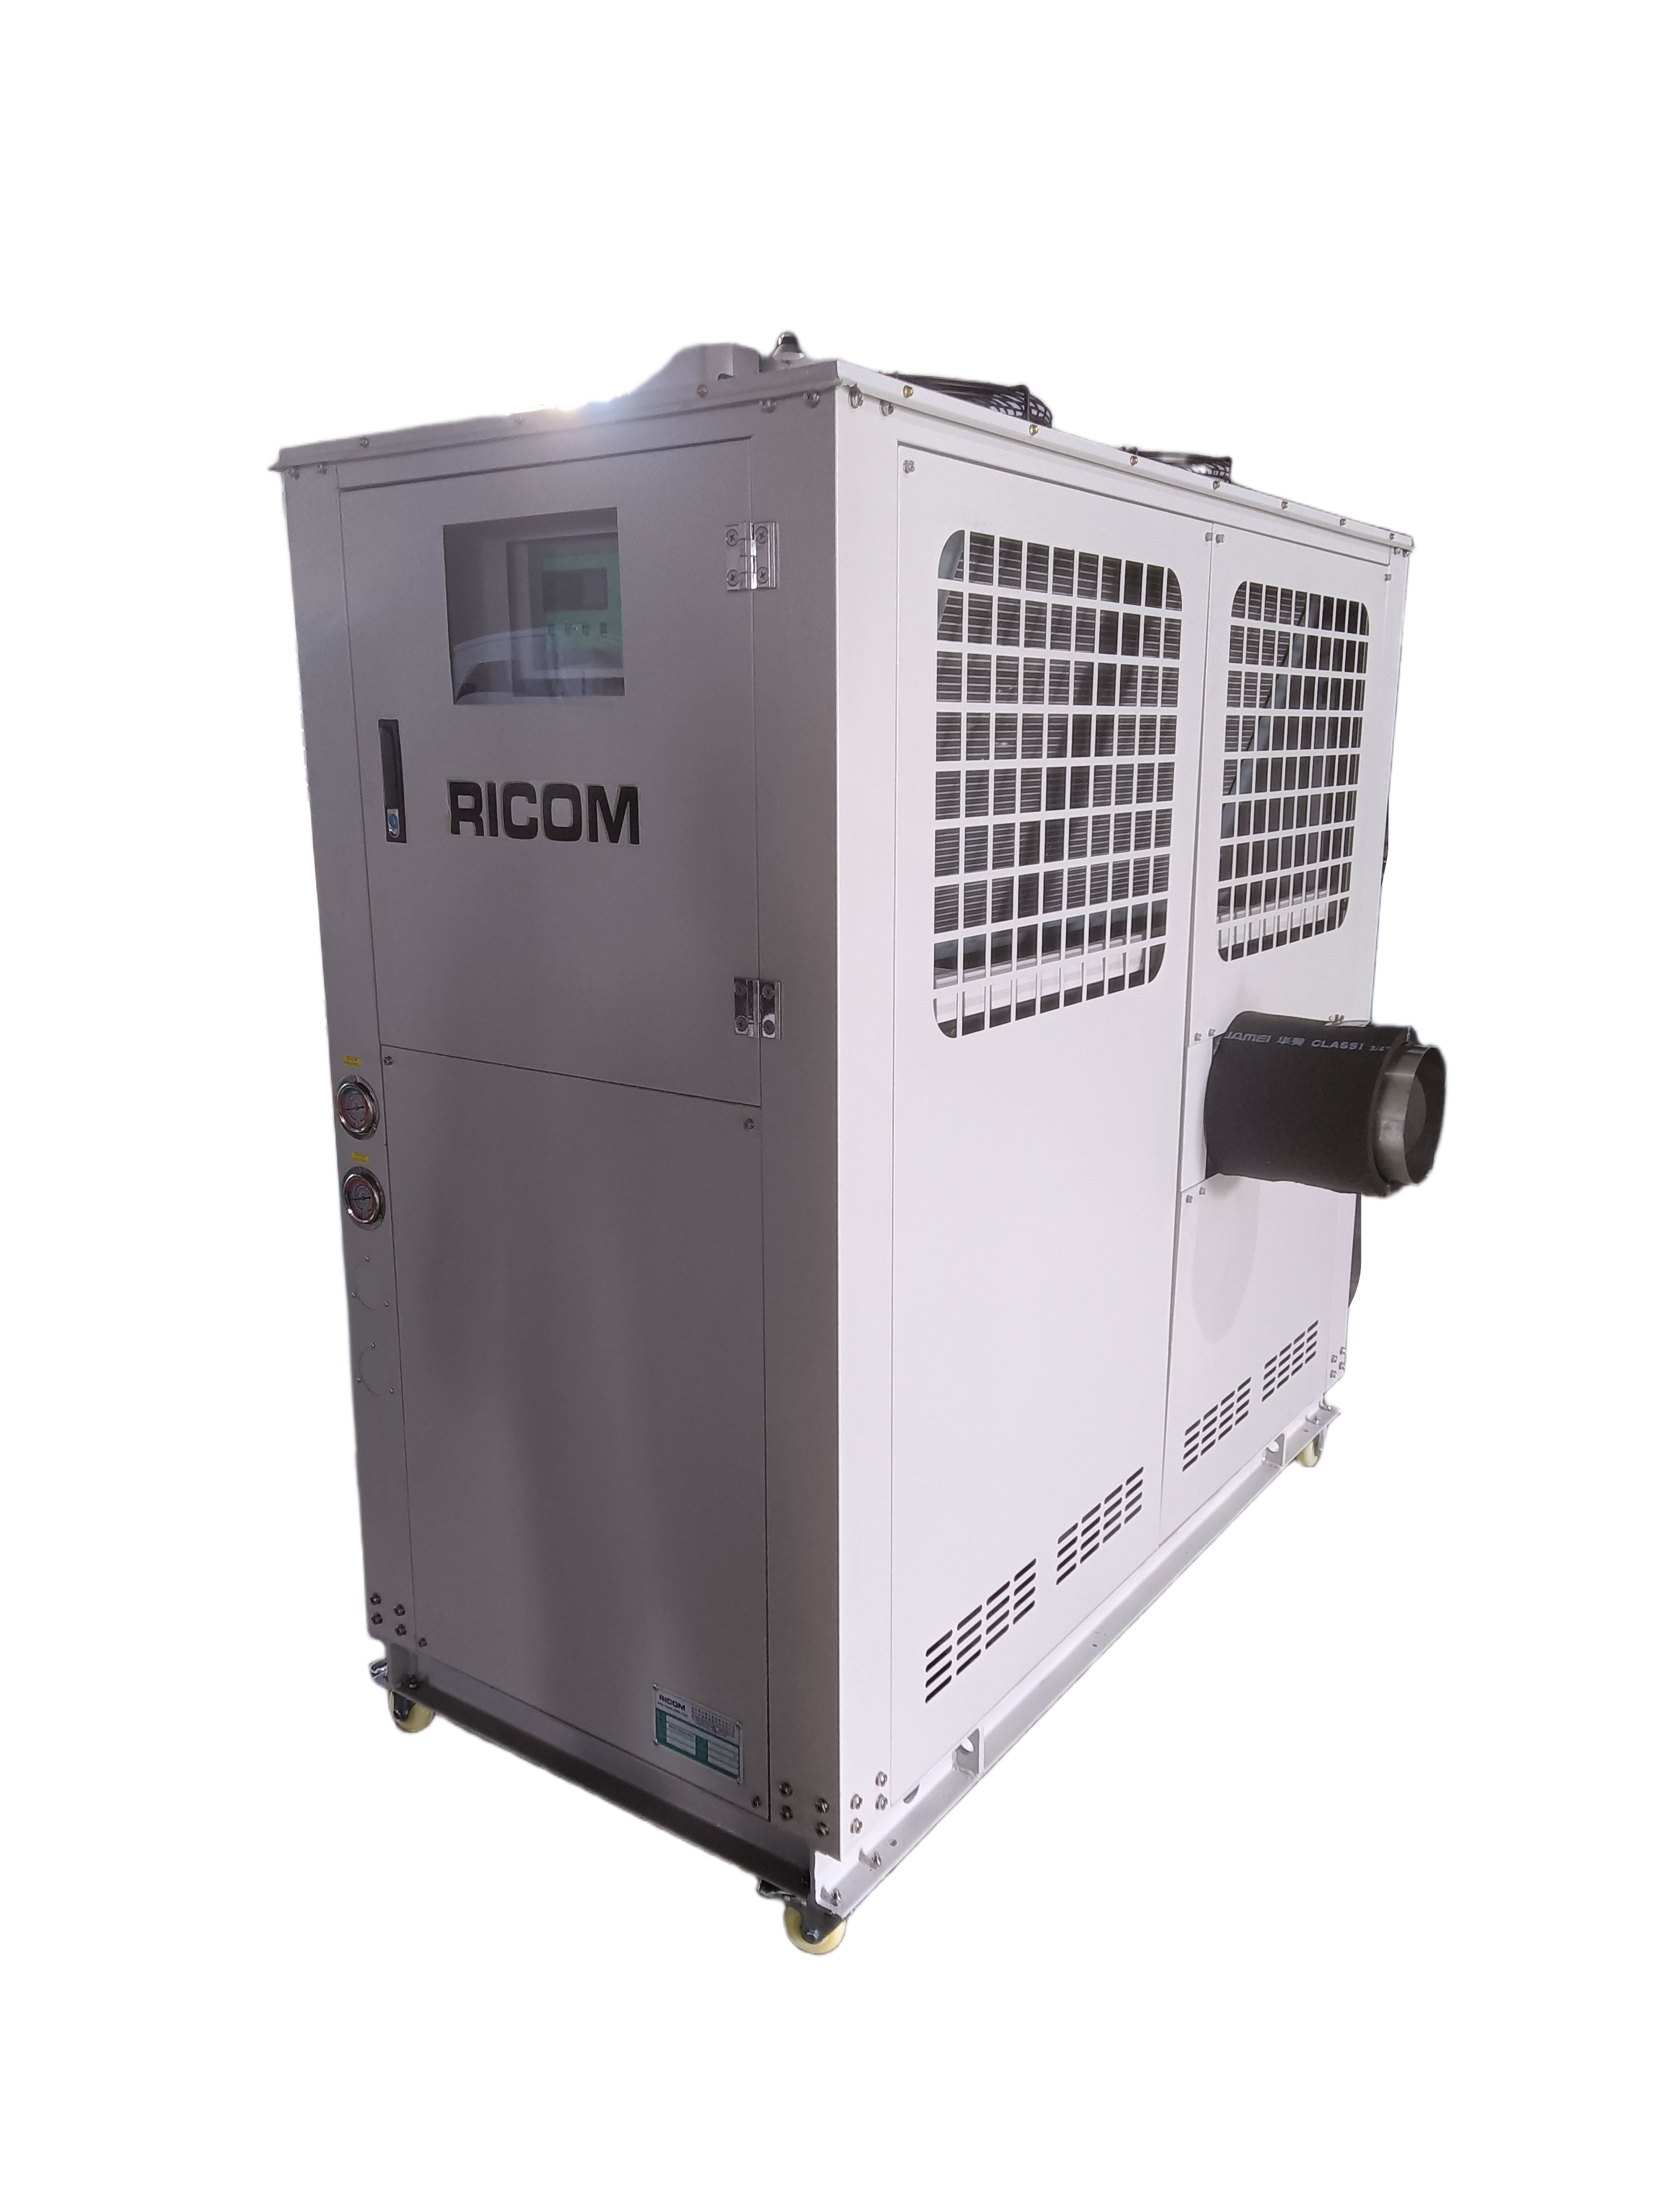
Spójność wielkości cząstek zależy nie tylko od stanu tarczy szlifierskiej, ale także od szczeliny tarczy, warunków podawania, konfiguracji chłodzenia i konfiguracji przesiewania.
Mao Yue może ocenić odpowiednie konfiguracje sprzętu i warunki pracy w oparciu o właściwości materiału klienta, docelowy rozmiar cząstek i wymagania dotyczące przepustowości. Jeśli pozwalają na to warunki, porównanie rozkładu wielkości cząstek, przepustowości i temperatury przed i po regulacji pomaga określić, czy zmiany przyniosły zamierzone rezultaty.
Jeżeli nieprawidłowość faktycznie ma swoje źródło w systemie przesiewania lub dalszego przetwarzania, należy najpierw sprawdzić odpowiedni system, a nie kontynuować dostosowywanie parametrów tarczy szlifierskiej.
Takie podejście, oparte na rzeczywistych testach materiałów i danych operacyjnych, pomaga klientom wybrać odpowiednią konfigurację sprzętu i środki rozwiązywania problemów, jednocześnie ograniczając niepotrzebne korekty parametrów i wymianę komponentów.
Jeżeli w Twoim rozdrabniaczu kolorowych przedmieszek powstają nadmierne ilości grubych cząstek, nienormalna proporcja drobnych cząstek, aglomeracja proszku lub różnice w wielkości cząstek pomiędzy partiami, możesz przekazać Mao Yue następujące informacje w celu wstępnej oceny wymagań aplikacji:
Rodzaj materiału: Nośnik polimerowy i znane szczegóły składu.
Rozmiar paszy: Oryginalna wielkość cząstek lub materiału.
Docelowy rozmiar cząstek: Wymagany rozmiar mesh lub zakres wielkości cząstek.
Docelowa przepustowość: Oczekiwana wydajność przetwarzania w kg/h .
Bieżący problem: Zaobserwowany problem oraz kiedy i gdzie występuje w procesie produkcyjnym.
Jeśli to możliwe, możesz także dostarczyć wyniki badań wielkości cząstek, zapisy temperatury lub próbki pobrane na różnych etapach operacji. Informacje te mogą pomóc zawęzić możliwe przyczyny i ustalić, czy potrzebne są rzeczywiste badania materiałów.
Skontaktuj się z Mao Yue , aby omówić rozwiązanie w zakresie proszkowania tworzyw sztucznych dostosowane do koloru przedmieszki, docelowej wielkości cząstek i wymagań produkcyjnych.


