svenska


Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-10-16 Ursprung: Plats
Även när en pulveriserare verkar fungera normalt, kan färgförrådspulver fortfarande visa inkonsekventa partikelstorlekar. Vissa partiklar kan vara för grova, andra för fina, eller så kan partikelstorleksfördelningen ändras under kontinuerlig produktion.
Dessa variationer kan påverka pulverhantering, nedströmsbearbetning och produktionsstabilitet. Co mm på orsaker inkluderar råmaterialvariationer, slitage på slipskivor, inställningar för skivgap, temperaturförändringar, instabil matning och siktningsproblem. För att välja en effektiv förbättringsåtgärd är det första steget att identifiera var partikelstorleksvariationen uppstår.
Polymerbäraren, pigment, fyllmedel och tillsatser i färgförråd kan påverka materialets hårdhet, seghet, termiska egenskaper och slipbeteende. Därför, även när pulveriserarens driftsparametrar förblir oförändrade, kan skillnader i formulering, materialsats eller matningsstorlek leda till variationer i pulverpartikelstorleksfördelning.
Hur man kontrollerar och verifierar
Jämför råvaruinformation, formuleringsregister och foderstorlekar över olika partier.
Om utrustningsförhållandena tillåter, testa material från olika partier samtidigt som andra driftsförhållanden hålls så konsekventa som möjligt.
Använd samma provtagnings- och partikelstorlekstestmetoder för att jämföra resultaten från varje batch.
Om partikelstorleksförändringar sammanfaller med förändringar i råvarupartier och skillnaderna kvarstår under jämförbara utrustningsförhållanden kan råvaruegenskaperna vara en bidragande faktor. Om både råvarorna och driftsparametrarna ändras samtidigt, krävs ytterligare tester för att urskilja deras individuella effekter.
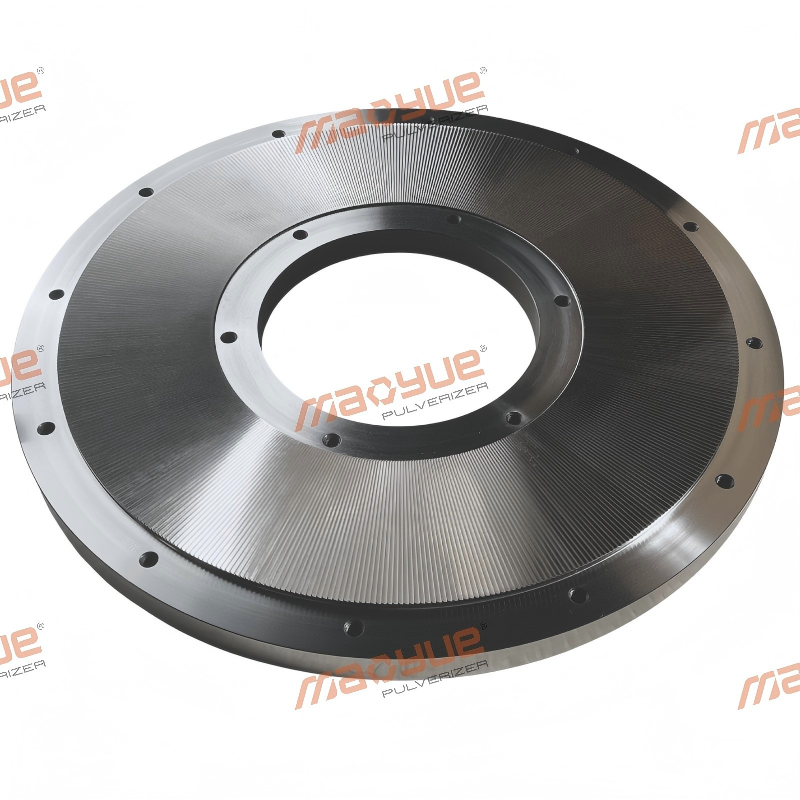
Slipskivans arbetsytas geometri påverkar slipprocessen. Eftersom skivan används med tiden kan den utveckla slitage, ojämna skador eller materialavlagringar, vilket kan förändra slipprestandan.
Under i övrigt liknande förhållanden kan dessa förändringar öka andelen grova partiklar eller påverka partikelstorleksfördelningen. Enbart resultat av onormal partikelstorlek bevisar dock inte att slipskivan är sliten och bör inte användas som enda grund för att ersätta den.
Hur man kontrollerar och verifierar
Inspektera slipskivans arbetsyta för ojämnt slitage, skador eller materialavlagringar.
Granska komponentservicejournaler, underhållsjournaler och pulverprover som samlats in i olika skeden av driften.
Håll råmaterialet, matningshastigheten och slipskivans gap så konsekventa som möjligt när du jämför partikelstorlekstestresultat.
Om synliga avvikelser hittas på arbetsytan och förändringar i partikelstorleken kvarstår under jämförbara driftsförhållanden, kan slipskivans tillstånd vara en viktig bidragande faktor. Att jämföra resultat före och efter underhåll eller byte av komponenter kan hjälpa till att verifiera denna bedömning, samtidigt som man tar hänsyn till eventuella andra förändringar i driftsförhållandena.
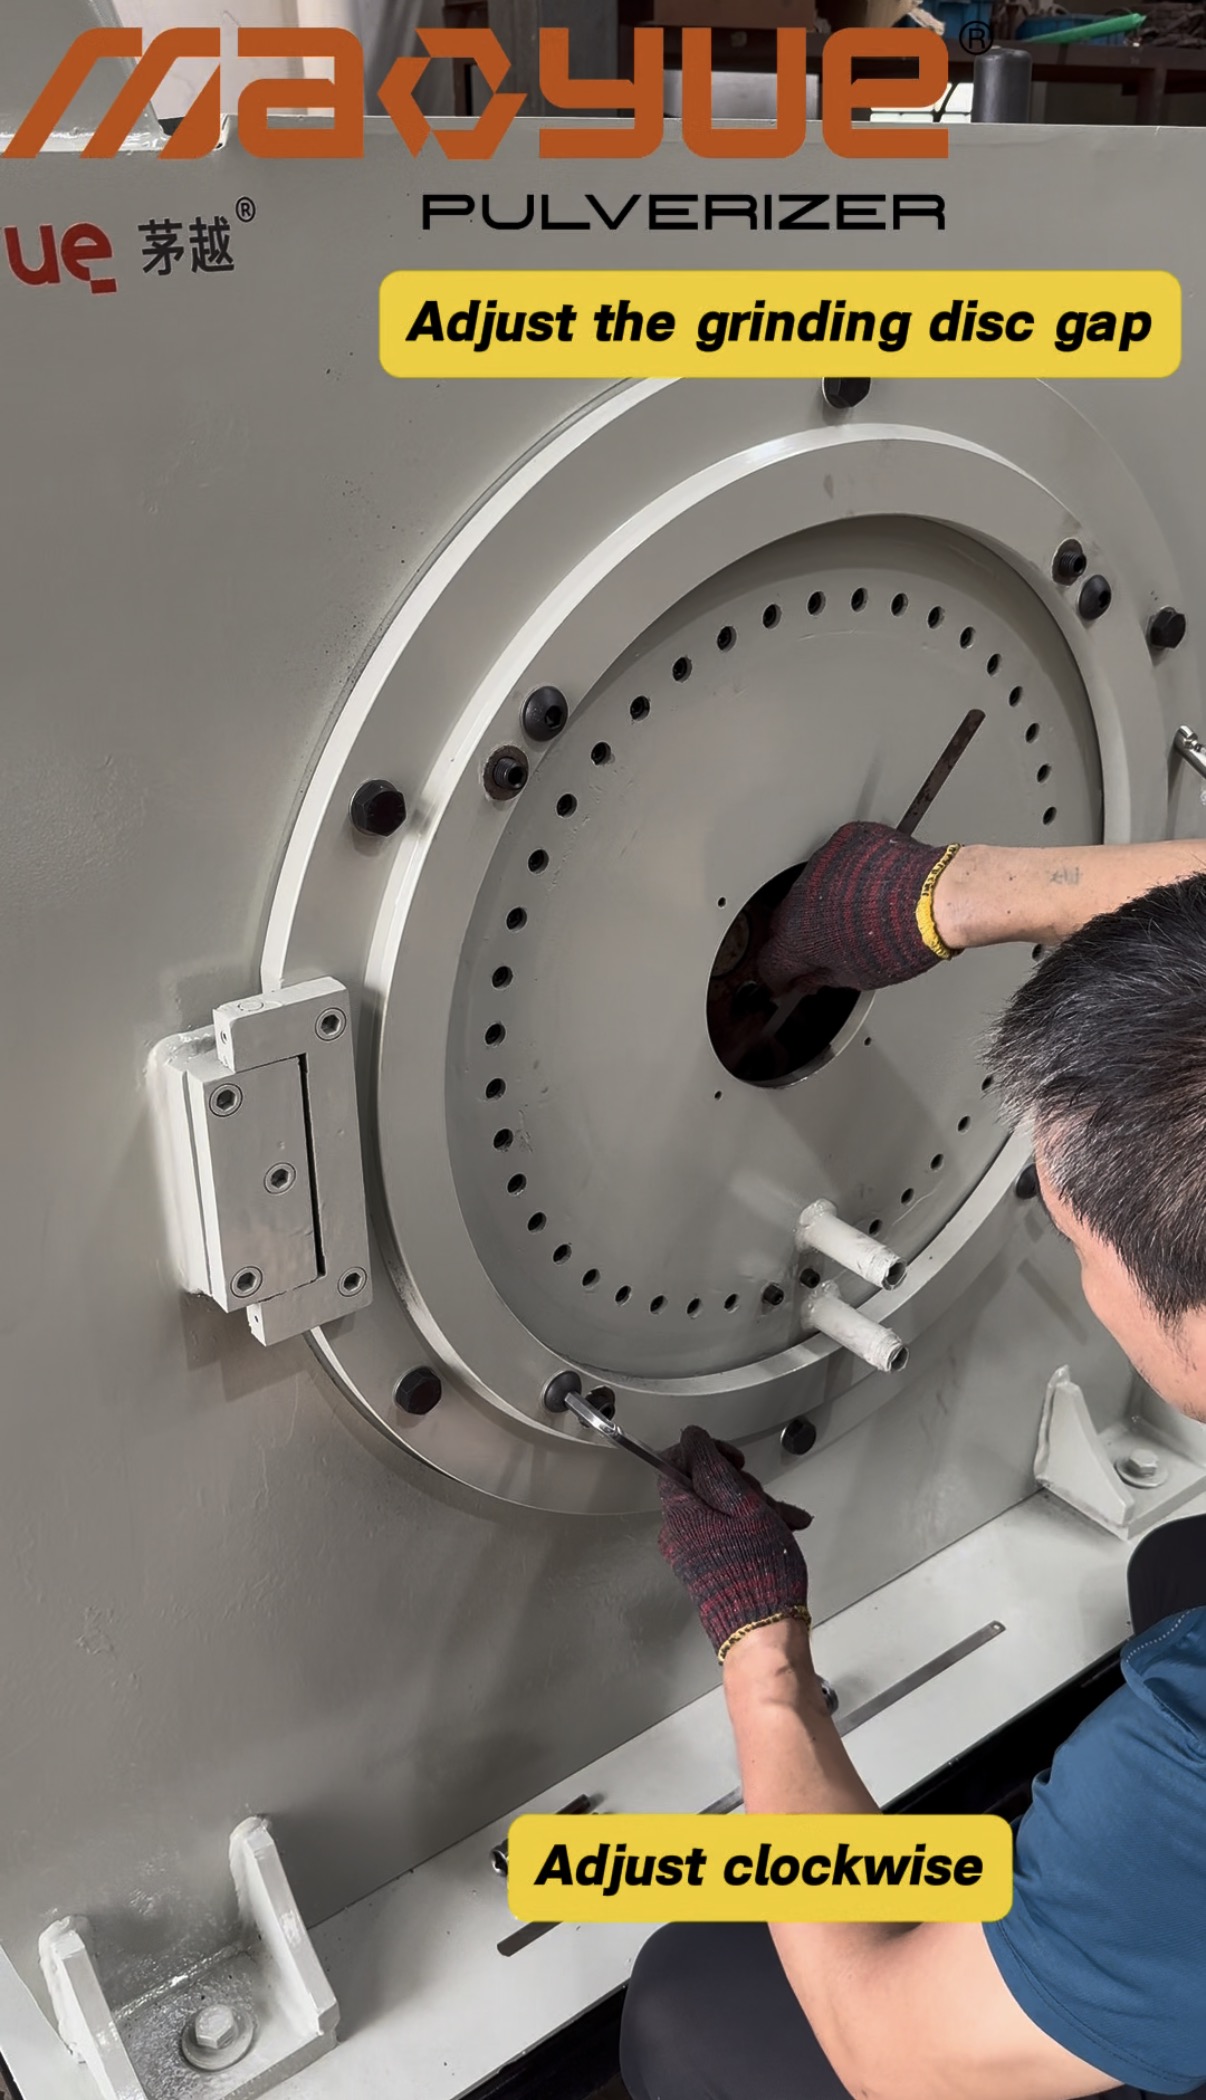
Slipskivans gap påverkar slipintensiteten och egenskaperna hos det resulterande pulvret. Om gapet inte stämmer överens med materialegenskaperna och målpartikelstorleken kan det färdiga pulvret innehålla för många grova partiklar eller en olämplig andel fina partiklar.
Ett för stort gap kan resultera i otillräcklig storleksminskning. Under vissa utrustnings- och materialförhållanden kan ett för smalt gap öka friktion, värmealstring eller mekanisk belastning. Gapjustering måste därför balansera krav på partikelstorlek, genomströmning och kontinuerlig driftstabilitet snarare än att bara sträva efter minsta möjliga gap.
Hur man kontrollerar och verifierar
Kontrollera om den aktuella gapinställningen matchar målpulverspecifikationerna.
Kontrollera att justeringsmekanismen kan bibehålla det inställda gapet konsekvent.
Inom utrustningens tillåtna driftområde, justera en huvudvariabel åt gången och jämför partikelstorleksfördelningen före och efter justeringen.
Registrera genomströmning och temperatur samtidigt för att avgöra om partikelstorleksförbättringar åtföljs av betydande förändringar i andra driftsindikatorer.
Om den justerade inställningen för partikelstorleksfördelningen närmare målområdet och ger liknande resultat i upprepade tester under jämförbara förhållanden, kan den vara bättre lämpad för applikationen. Om det finns liten förbättring, omvärdera andra bidragande faktorer istället för att fortsätta att minska klyftan utan tillräckliga bevis.
Mekanisk slipning genererar värme. Beroende på polymerbärare och formulering, Stigande temperaturer kan göra materialet mjukare, öka dess tendens att fästa vid slipskivans arbetsyta eller få fina partiklar att klibba ihop och bilda agglomerat.
Som ett resultat orsakas onormalt stora partiklar i det färdiga pulvret inte nödvändigtvis av otillräcklig malning. De kan också bildas när mindre partiklar klibbar ihop. Att skilja mellan dessa två förhållanden hjälper till att förhindra olämpliga justeringar av malningsparametrarna.
Hur man kontrollerar och verifierar
Registrera temperaturförändringar under uppstart och kontinuerlig drift.
Inspektera slipkammaren och arbetsytorna för materialavlagringar eller vidhäftning.
Jämför pulverprover som samlats in under uppstart med de som samlats in efter att maskinen har varit igång under en viss tid.
Använd en lämplig testmetod för att bedöma om de onormala grova partiklarna kan ha bildats genom agglomeration.
Om stigande temperaturer sammanfaller med ökad vidhäftning eller agglomeration kan termisk uppmjukning vara en bidragande faktor. Om ingen uppenbar vidhäftning observeras men andelen grova partiklar förblir hög, är ytterligare kontroller av slipförhållanden, komponentens kondition och siktningsprestanda nödvändiga.

Stabil matning hjälper till att upprätthålla en relativt jämn driftsbelastning inuti malkammaren. Om material kommer in i pulverisatorn intermittent kan utrustningens belastning fluktuera, vilket förändrar de förhållanden under vilka malning sker.
När förändringar i partikelstorleken sammanfaller med fluktuationer i utrustningens belastning eller matningshastighet, bör matningssystemet inspekteras snarare än att mm direkt anta att slipskivan är sliten eller skadad.
Hur man kontrollerar och verifierar
Observera om material kommer in i pulveriseraren kontinuerligt och konsekvent.
Kontrollera matningssystemet för överbryggning, materialansamling eller begränsad utsläpp.
Jämför matningshastighet, utrustningsbelastning och genomströmningsposter för att avgöra om partikelstorleksförändringar inträffar ungefär samtidigt som matningsfluktuationer.
Efter att ha förbättrat utfodringsstabiliteten, samla in nya prover med samma provtagningsmetod och jämför resultaten.
Om utfodringsfluktuationer har ett tydligt tidsförhållande med partikelstorleksförändringar, och pulvret blir mer konsekvent efter att utfodringen stabiliserats, kan utfodringsförhållanden vara en bidragande faktor. Om problemet kvarstår efter att matningen blivit stabil, undersök andra stadier av processen.

Malning minskar materialstorleken, medan siktning separerar partiklar enligt relevanta separationsförhållanden. Även om pulvret som lämnar pulveriseraren uppfyller förväntningarna, kan en olämplig siktinställning, skadad sikt mesh , dålig tätning eller materialbypass fortfarande påverka slutprodukten.
Hur man kontrollerar och verifierar
Om utrustningens layout tillåter, samla in separata prover från pulveriseringsutloppet och den färdiga produkten efter sållning. Jämför dem med samma testmetod.
Om pulveriserarens utloppsprovet redan innehåller för många partiklar som inte specifikationen, undersök råvarorna och malningsförhållandena ytterligare.
Om utloppsprovet uppfyller kraven men den färdiga produkten inte gör det, prioritera kontroller av skärmintegritet, skärmspecifikationer, tätning och materialbypass.
Om onormal partikelstorlek kan vara relaterade till materialrester eller kontaminering, inspektera även nedströms transport-, uppsamlings- och rengöringsprocesser.
Att jämföra prover från olika processsteg hjälper till att identifiera var partikelstorleksavvikelsen först uppträder och bestämma vilka områden som bör undersökas först.
Om testresultaten skiljer sig markant före och efter screening är ytterligare bedömning av screenspecifikationerna, screeningeffektiviteten och materialtillståndet nödvändig. Enbart den nominella silöppningen kan inte garantera att det färdiga pulvret uppfyller målpartikelstorleksintervallet.
Det första steget i felsökning är att avgöra om partikelstorleksskillnader uppstår mellan råvarupartier eller utvecklas under kontinuerlig produktion av samma parti. Det är också viktigt att identifiera det tidigaste processstadiet där avvikelsen uppträder.
För skillnader mellan batcher, prioritera jämförelser av råvaruinformation, formuleringsposter och foderstorlek. För variationer som utvecklas över tiden inom samma sats, utvärdera slipskivans tillstånd, materialtemperatur, matningshastighet och utrustningens driftdata tillsammans.
Om problemet kan uppstå under sållning eller nedströmshantering, jämför prover från pulveriserarens utlopp med de från den färdiga produkten när så är möjligt. Detta hjälper till att undvika att varje onormal partikelstorlek tillskrivs malningsprocessen.
När de potentiella bidragande faktorerna har identifierats, kontrollera huvudvariablerna där det är möjligt och gör jämförelser med hjälp av konsekventa provtagnings- och testmetoder. Utvärdera resultaten mot specifikationerna för målpartikelstorleken, välj en lämplig metod såsom siktanalys eller laserdiffraktion enligt den faktiska tillämpningen. Resultat från olika testmetoder bör inte direkt jämföras utan ett giltigt jämförelseunderlag.
Efter att ha gjort en justering, jämför partikelstorleksfördelningen, andelen partiklar som inte är specifikationer och relevanta driftsdata. Resultat som kan reproduceras under jämförbara förhållanden ger starkare bevis för att identifiera orsaken och utvärdera justeringen. Ett enda test kan ge användbara ledtrådar, men det kanske inte räcker för att bekräfta grundorsaken.
Observerat symtom |
Prioriterat inspektionsområde |
Reco mm avslutade Next Step |
|---|---|---|
Partikelstorleken skiljer sig mellan materialsatser |
Råvaror och utfodringsförhållanden |
Jämför batchposter och testa under jämförbara förhållanden |
Partikelstorleken ändras under kontinuerlig drift |
Slipskiva, temperatur och matningssystem |
Jämför prover och utrustningsregister från olika driftsperioder |
Grova partiklar ökar tillsammans med vidhäftning eller agglomerering |
Slipytor och materialtemperatur |
Skilj otillräcklig malning från partikelagglomerering |
Andelen böter ökar onormalt |
Råmaterial, slipskivsgap och slipförhållanden |
Kontrollera målspecifikationer och jämför testresultat före och efter justering |
Partikelstorleksförändringar sammanfaller med temperaturfluktuationer |
Kylsystem och värmeackumulering |
Jämför temperaturtrender med pudertillstånd |
Pulveriserare utloppspulver uppfyller specifikationerna, men den färdiga produkten gör det inte |
Screening, förmedling och insamling |
Jämför prover före och efter varje processsteg för att lokalisera avvikelsen |
Upprepade tester ger betydligt olika resultat |
Provtagning, testning och driftsförhållanden |
Standardisera testmetoden och upprepa jämförelsen |
Denna diagnostabell hjälper till att prioritera inspektioner. Det bör inte användas på egen hand för att göra en slutgiltig bestämning av grundorsaken.
För färg-masterbatch-pulver är målet inte bara att producera finare partiklar. Pulvret måste uppfylla partikelstorlekskraven för den specifika formuleringen, applikationen och nedströms bearbetningsmetoden.
En stabil partikelstorleksfördelning hjälper till att upprätthålla konsekvent pulverhantering och matning, minska variationer mellan produktionssatser och säkerställa att det färdiga pulvret förblir närmare de applikationsspecifikationer som krävs.
Partikelstorlek är dock inte den enda faktorn som bestämmer pigmentdispersion eller slutproduktens kvalitet. Polymerbäraregenskaper, pigmentegenskaper, formulering och nedströms bearbetningsförhållanden kan också ha en inverkan.
Därför bör malningsprestanda utvärderas baserat på om pulvret konsekvent uppfyller målspecifikationerna och faktiska applikationskrav, snarare än att enbart förlita sig på genomsnittlig partikelstorlek eller visuellt utseende.
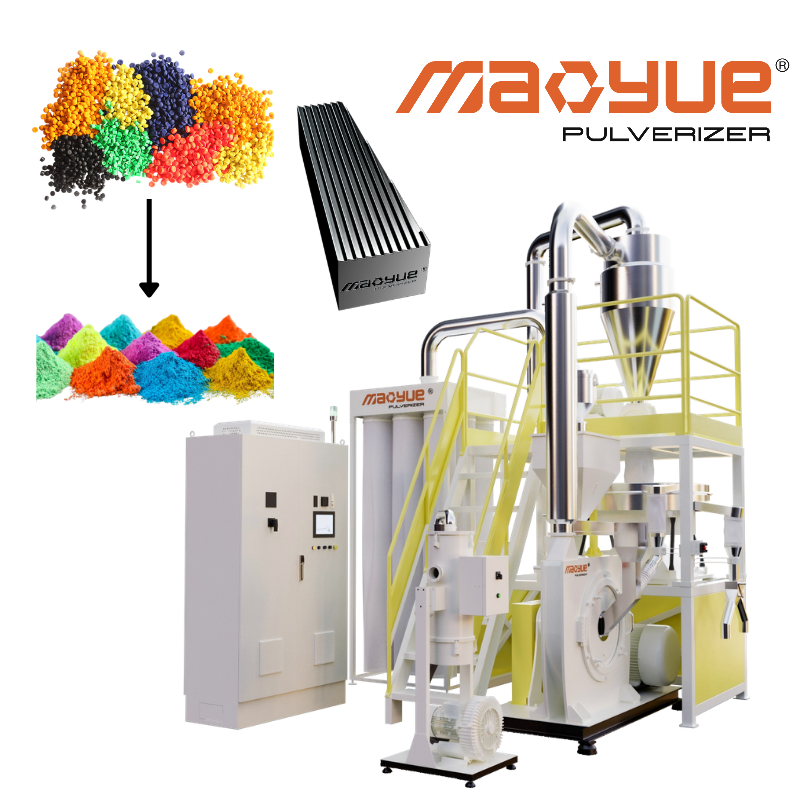
Inkonsekvent färgförrådspulverpartikelstorlek betyder inte nödvändigtvis att hela pulverisatorn måste bytas ut. Ett mer praktiskt tillvägagångssätt är att identifiera var avvikelsen inträffar först och sedan använda testresultat för att avgöra om råmaterialberedning, malningsförhållanden, kärnkomponenter eller nedströmsscreening bör åtgärdas.
Mao Yue är specialiserad på FoU och tillverkning av plastpulveriserare av skivtyp. Genom att kombinera faktisk materialtestning, egen tillverkning av Malskivor och blad och matchning av driftsförhållanden kan Mao Yue hjälpa kunder att utvärdera slipprestanda och utrustningskonfigurationer baserat på deras specifika krav.
Olika färger för masterbatch-formuleringar kan bete sig olika under malning. Materialnamnet eller målstorleken mesh enbart är inte tillräckligt för att avgöra hur en pulveriserare kommer att prestera under faktiska produktionsförhållanden.
Där testförhållandena tillåter kan Mao Yue testa material som tillhandahålls av kunder och registrera relevanta resultat, inklusive pulverfinhet, genomströmning, temperaturförändringar och driftsförhållanden, enligt testomfattningen.
Att jämföra dessa resultat med kundens målspecifikationer hjälper till att bedöma om den aktuella utrustningskonfigurationen passar applikationen och om ytterligare utvärdering av slipparametrar eller kylningsförhållanden behövs.
För problem som involverar flera bidragande faktorer kan ytterligare testning vara nödvändig. Ett enstaka test ska inte behandlas som ett avgörande bevis på grundorsaken.
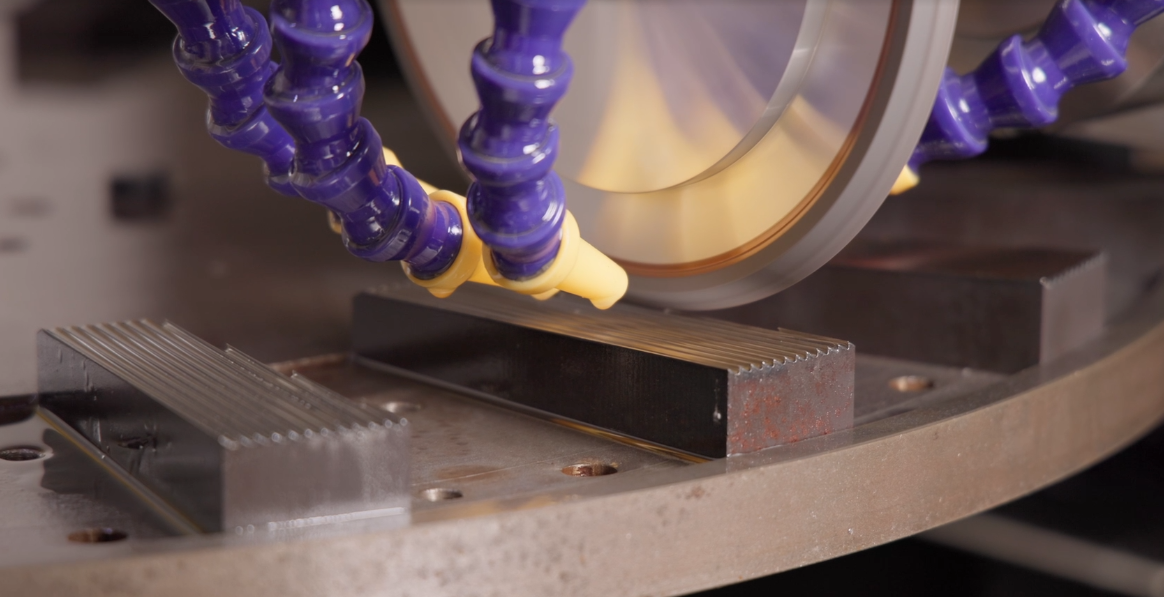
Tillståndet för Malskivor och bladen påverkar arbetsgeometri och slipprestanda. Mao Yue tillverkar sina egna Malskivor och blad, vilket hjälper till att behålla kontrollen över tillverknings- och inspektionsprocesserna för dessa kärnkomponenter.
När partikelstorleken ändras med tiden kan inspektioner av arbetsytan, komponentserviceprotokoll och pulvertestresultat utvärderas tillsammans för att avgöra om komponentens tillstånd kan påverka slipprestandan.
Om tillgängliga bevis inte motiverar komponentbyte, bör andra driftsfaktorer undersökas först. Att jämföra resultat före och efter underhåll eller utbyte kan ge en mer tillförlitlig grund för framtida komponenthantering och hjälpa till att undvika att byta ut Malskivor enbart på grund av ett enda resultat av onormal partikelstorlek.
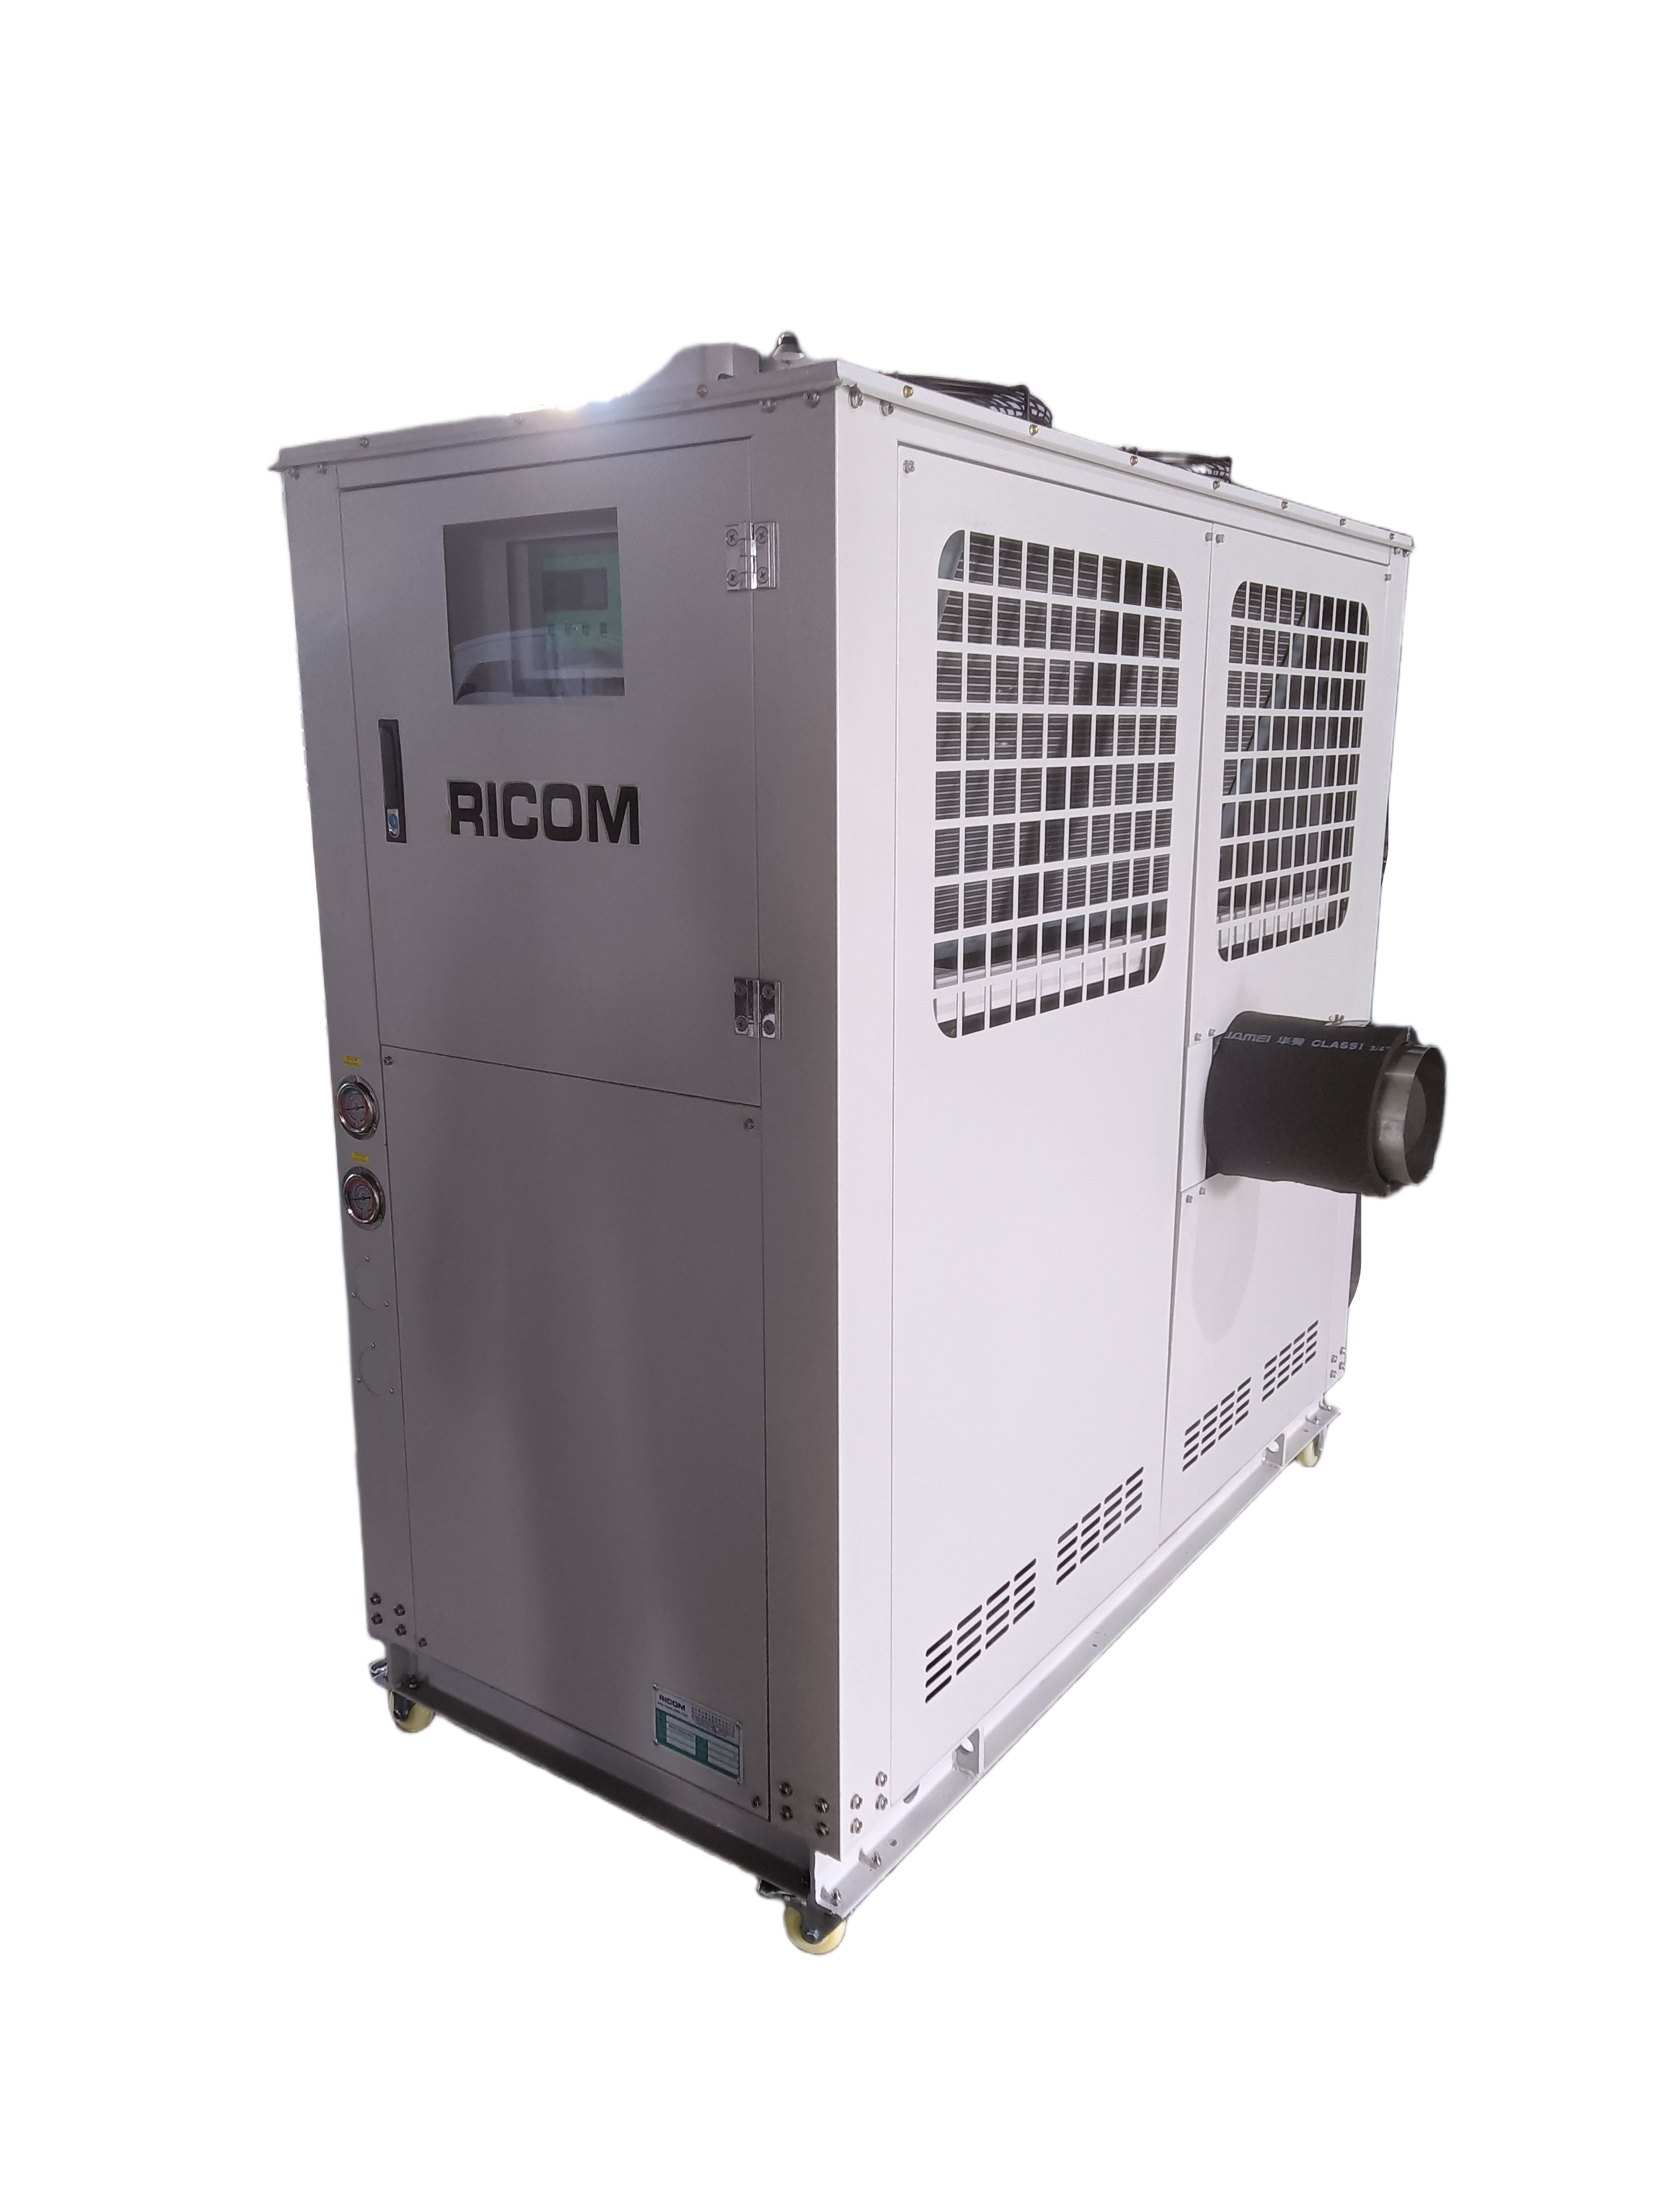
Konsistensen av partikelstorleken beror inte bara på slipskivans tillstånd utan också på skivans gap, matningsförhållanden, kylkonfiguration och siktinställning.
Mao Yue kan utvärdera relevanta utrustningskonfigurationer och driftsförhållanden baserat på kundens materialegenskaper, målpartikelstorlek och genomströmningskrav. Där förhållandena tillåter hjälper jämförande av partikelstorleksfördelning, genomströmning och temperatur före och efter justeringar att avgöra om förändringarna har uppnått de avsedda resultaten.
Om avvikelsen faktiskt har sitt ursprung i silnings- eller nedströmsbehandlingssystemet, bör det relevanta systemet inspekteras först istället för att fortsätta att justera slipskivans parametrar.
Detta tillvägagångssätt, baserat på faktisk materialtestning och driftsdata, hjälper kunder att välja lämpliga utrustningskonfigurationer och felsökningsåtgärder samtidigt som onödiga parameterjusteringar och komponentbyten reduceras.
Om din färg-masterbatch-pulveriserare producerar alltför stora partiklar, en onormal andel finkorn, pulveragglomerering eller partikelstorleksvariationer mellan satser, kan du förse Mao Yue med följande information för en första bedömning av dina applikationskrav:
Materialtyp: Polymerbärare och kända formuleringsdetaljer.
Matningsstorlek: Originalpartikel- eller materialstorlek.
Målpartikelstorlek: Obligatorisk mesh storlek eller partikelstorleksintervall.
Målgenomströmning: Förväntad bearbetningskapacitet i kg/h .
Aktuellt problem: Det observerade problemet och när eller var det uppstår i produktionsprocessen.
Om det är tillgängligt kan du också tillhandahålla testresultat för partikelstorlek, temperaturregistreringar eller prover som samlats in i olika skeden av driften. Denna information kan hjälpa till att begränsa de möjliga orsakerna och avgöra om faktisk materialtestning behövs.
Kontakta Mao Yue för att diskutera en plastpulveriseringslösning skräddarsydd för ditt färgförrådsmaterial, målpartikelstorlek och produktionskrav.


