বাংলা


ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-09-29 মূল: সাইট
প্লাস্টিক পালভারাইজার ব্লেড কেনার সময়, মূল প্রশ্নটি হল না যে একজন সরবরাহকারী কেবল তাদের 'পরিধান-প্রতিরোধী' হিসাবে বর্ণনা করেন কিনা, তবে তাদের পরিধান প্রতিরোধের প্রকৃত উৎপাদন ডেটার মাধ্যমে পরিমাপ করা এবং যাচাই করা যায় কিনা।
ব্লেড উপাদান, তাপ চিকিত্সা, কঠোরতা, জ্যামিতি, যন্ত্রের নির্ভুলতা, প্রক্রিয়াজাত উপাদান এবং অপারেটিং অবস্থা সবই ব্লেড পরিধান এবং পরিষেবা জীবনকে প্রভাবিত করে। অতএব, কোন একক প্যারামিটার সঠিকভাবে একটি ব্লেডের সামগ্রিক কর্মক্ষমতা উপস্থাপন করতে পারে না।
একটি আরও নির্ভরযোগ্য মূল্যায়ন পদ্ধতি হল একটি সম্পূর্ণ পরীক্ষার প্রক্রিয়া প্রতিষ্ঠা করা:
প্রাথমিক ব্লেডের অবস্থা → নিয়ন্ত্রিত উৎপাদন পরীক্ষা → পোস্ট-টেস্ট ব্লেডের অবস্থা এবং উৎপাদন ডেটা
প্রকৃত উপাদান থ্রুপুট, পাউডার কণার আকার, আউটপুট এবং অপারেটিং পরামিতিগুলির সাথে পরীক্ষার আগে এবং পরে ব্লেডের অবস্থার তুলনা করে, ক্রেতারা প্রকৃত ব্লেড পরিধানের মূল্যায়ন করতে পারে এবং ব্লেড সরবরাহকারীদের মধ্যে আরও জ্ঞাত প্রযুক্তিগত এবং খরচ তুলনা করতে পারে।
প্লাস্টিক পালভারাইজার ব্লেডগুলি প্রক্রিয়াকৃত উপাদান এবং উত্পাদন অবস্থার উপর নির্ভর করে বিভিন্ন যান্ত্রিক এবং তাপীয় লোডের সংস্পর্শে আসে।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান ব্লেড পরিধানের আকারে একটি সহ mm । ক্রমাগত পাল্ভারাইজ করার সময়, উপাদানের শক্ত কণাগুলি বারবার ব্লেডের পৃষ্ঠের সাথে যোগাযোগ করে এবং ঘষে, ধীরে ধীরে কাটিয়া প্রান্তকে নিস্তেজ করে এবং কাজের পৃষ্ঠ থেকে উপাদানগুলিকে সরিয়ে দেয়।
বিভিন্ন প্লাস্টিক বিভিন্ন পরিধানের অবস্থা তৈরি করে। বিশুদ্ধ PE বা PP সাধারণত ক্যালসিয়াম কার্বনেটের মতো খনিজ ফিলার ধারণকারী PVC থেকে একটি ভিন্ন পরিধান পরিবেশ উপস্থাপন করে। গ্লাস-ফাইবার-রিইনফোর্সড প্লাস্টিক উচ্চতর ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোড উৎপন্ন করতে পারে।
অতএব, ব্লেড পরিধান প্রতিরোধের শুধুমাত্র উপাদান গ্রেড বা কঠোরতার উপর ভিত্তি করে মূল্যায়ন করা উচিত নয়। প্রকৃত প্রক্রিয়াকৃত উপাদান, ফিলার সামগ্রী এবং উত্পাদন শর্তগুলিও বিবেচনা করা উচিত।
প্লাস্টিক পালভারাইজার ব্লেডগুলি অপারেশন চলাকালীন বারবার যান্ত্রিক প্রভাব এবং লোড অনুভব করে। ব্লেডের যথেষ্ট শক্ততা না থাকলে, কাটিয়া প্রান্তে চিপস, খাঁজ বা ফাটল দেখা দিতে পারে।
এই ধরনের ক্ষতি কার্যকর কাজের পৃষ্ঠকে হ্রাস করে এবং ব্লেডের জ্যামিতি পরিবর্তন করতে পারে, যা পাল্ভারাইজিং দক্ষতা, কণার আকারের সামঞ্জস্য এবং অপারেটিং স্থিতিশীলতাকে প্রভাবিত করে।
অতএব, ব্লেড পরিধান পরীক্ষার শুধুমাত্র বস্তুগত ক্ষতিই নয় বরং অত্যাধুনিক অখণ্ডতা এবং ব্লেড জ্যামিতির পরিবর্তনগুলিও মূল্যায়ন করা উচিত।
পাল্ভারাইজ করার সময়, ব্লেডগুলি ক্রমাগত ঘর্ষণ এবং তাপীয় লোডের সংস্পর্শে আসে। অস্থির খাওয়ানো, অত্যধিক গ্রাইন্ডিং লোড, বা অনুপযুক্ত অপারেটিং প্যারামিটার ব্লেডের তাপমাত্রা এবং যান্ত্রিক চাপ বাড়াতে পারে, পরিধানকে ত্বরান্বিত করতে পারে।
পুনর্ব্যবহৃত প্লাস্টিকগুলিতে, ধাতব কণা এবং পাথরের মতো শক্ত বিদেশী উপাদানগুলি স্থানীয় প্রভাবের ক্ষতি এবং কাট-এজ চিপিংয়ের কারণ হতে পারে।
অতএব, ব্লেডের পরিষেবা জীবন কেবল ব্লেডের উপরই নির্ভর করে না বরং খাওয়ানোর স্থায়িত্ব, অপারেটিং পরামিতি, শীতল অবস্থা এবং উপাদান পরিচ্ছন্নতার উপরও নির্ভর করে।
প্লাস্টিক pulverizer ব্লেড পরিধান প্রতিরোধের উপাদান, উত্পাদন প্রক্রিয়া, ফলক নকশা, এবং অপারেটিং অবস্থার সমন্বয় দ্বারা নির্ধারিত হয়।
ফ্যাক্টর |
প্রধান ভূমিকা |
|---|---|
ইস্পাত গ্রেড |
মৌলিক যান্ত্রিক বৈশিষ্ট্য এবং পরিধান প্রতিরোধের প্রদান করে |
তাপ চিকিত্সা |
কঠোরতা, দৃঢ়তা এবং মাত্রিক স্থায়িত্বকে প্রভাবিত করে |
কঠোরতা |
পরিধান এবং বিকৃতি প্রতিরোধের উন্নতি |
দৃঢ়তা |
প্রান্ত চিপিং এবং ক্র্যাকিং ঝুঁকি হ্রাস |
ব্লেড জ্যামিতি |
pulverizing দক্ষতা এবং নাকাল ফাঁক প্রভাবিত করে |
মেশিনিং নির্ভুলতা |
ইনস্টলেশন এবং অপারেটিং ধারাবাহিকতা বজায় রাখতে সাহায্য করে |
প্রক্রিয়াজাত উপাদান |
প্রকৃত পরিধান পরিবেশ নির্ধারণ করে |
অপারেটিং শর্তাবলী |
লোড, তাপমাত্রা, আউটপুট এবং পরিষেবা জীবনকে প্রভাবিত করে |
অতএব, ব্লেড পরিধান প্রতিরোধের শুধুমাত্র ইস্পাত গ্রেড বা কঠোরতার উপর ভিত্তি করে মূল্যায়ন করা উচিত নয়। ব্লেড উৎপাদনের গুণমানকে অবশ্যই প্রকৃত উৎপাদন অবস্থার সাথে একত্রে বিবেচনা করতে হবে।

D2 এবং DC53 উভয়ই পরিধান-প্রতিরোধী টুলিং অ্যাপ্লিকেশনে ব্যবহৃত টুল স্টিল। যাইহোক, প্লাস্টিকের পালভারাইজার ব্লেডের জন্য, শুধুমাত্র ইস্পাত গ্রেডের তুলনা করা চূড়ান্ত ফলকের কার্যকারিতা সম্পূর্ণরূপে নির্ধারণ করতে পারে না।
একটি আরও অর্থপূর্ণ তুলনা তাপ চিকিত্সা, কঠোরতা, দৃঢ়তা, ব্লেড জ্যামিতি, মেশিনের গুণমান, প্রক্রিয়াজাত উপাদান এবং অপারেটিং অবস্থা বিবেচনা করা উচিত।
ফ্যাক্টর |
D2 |
DC53 |
|---|---|---|
টুল ইস্পাত প্রয়োগ |
পরিধান-প্রতিরোধী টুলিং |
পরিধান-প্রতিরোধী টুলিং |
কঠোরতা |
তাপ চিকিত্সার উপর নির্ভর করে |
তাপ চিকিত্সার উপর নির্ভর করে |
দৃঢ়তা |
তাপ চিকিত্সা এবং ফলক নকশা উপর নির্ভর করে |
তাপ চিকিত্সা এবং ফলক নকশা উপর নির্ভর করে |
পরিধান কর্মক্ষমতা |
প্রকৃত অপারেটিং অবস্থার উপর নির্ভর করে |
প্রকৃত অপারেটিং অবস্থার উপর নির্ভর করে |
চূড়ান্ত ফলক কর্মক্ষমতা |
উপাদান + তাপ চিকিত্সা + জ্যামিতি |
উপাদান + তাপ চিকিত্সা + জ্যামিতি |
অতএব, D2 এবং DC53 ব্লেডগুলির মধ্যে একটি অর্থপূর্ণ তুলনা শুধুমাত্র ইস্পাত গ্রেডের সাথে তুলনা করার পরিবর্তে প্রকৃত প্রক্রিয়াকৃত উপাদান, তাপ চিকিত্সার অবস্থা, কঠোরতা, ব্লেড জ্যামিতি এবং উত্পাদন ফলাফল বিবেচনা করা উচিত।

কঠোরতা প্লাস্টিক পালভারাইজার ব্লেড উপাদান কর্মক্ষমতা একটি গুরুত্বপূর্ণ সূচক, কিন্তু উচ্চ কঠোরতা অগত্যা দীর্ঘ সেবা জীবন মানে না. একটি HRC মান একটি উপাদানের বিকৃতি এবং পৃষ্ঠ পরিধানের প্রতিরোধকে প্রতিফলিত করে, তবে এটি সরাসরি নির্দেশ করতে পারে না যে একটি ব্লেড কত ঘন্টা কাজ করতে পারে বা কত টন প্লাস্টিক এটি প্রক্রিয়া করতে পারে।
এমনকি যখন ব্লেডের দুটি সেটের একই রকম কঠোরতার মান থাকে, তখনও তাদের প্রকৃত পরিষেবা জীবন কঠোরতা, তাপ চিকিত্সা, অত্যাধুনিক জ্যামিতি, মেশিনের নির্ভুলতা, প্রক্রিয়াজাত উপাদান এবং অপারেটিং লোডের পার্থক্যের কারণে পরিবর্তিত হতে পারে।
এই তিনটি ধারণা তাই নিম্নরূপ পৃথক করা যেতে পারে:
কঠোরতা → উপাদান সম্পত্তি
পরিধানের হার → পরিধান আচরণ
পরিসেবা জীবন → সংজ্ঞায়িত প্রতিস্থাপনের মানদণ্ডে পৌঁছানোর আগে অপারেটিং সময় বা উপাদান থ্রুপুট
ব্লেড সংগ্রহের জন্য, সবচেয়ে দরকারী রেফারেন্স একটি একক HRC মান নয়, কিন্তু প্রকৃত পরিধান ডেটা এবং উত্পাদন ফলাফল।
কঠোরতা পরীক্ষা মূলত ব্লেডের উপাদান এবং তাপ চিকিত্সার অবস্থা যাচাই করতে ব্যবহৃত হয় এবং এটি ফলকের মান নিয়ন্ত্রণের একটি গুরুত্বপূর্ণ অংশ।
পরীক্ষার রেকর্ডগুলিতে ইস্পাত গ্রেড, তাপ চিকিত্সার অবস্থা, পরিমাপের অবস্থান, এবং প্রকৃত HRC মান অন্তর্ভুক্ত থাকতে পারে, যা গুণমানের সন্ধানযোগ্যতা এবং বিভিন্ন উত্পাদন ব্যাচের মধ্যে তুলনা করার জন্য একটি ভিত্তি প্রদান করে।
যাইহোক, কঠোরতা শুধুমাত্র উপাদান বৈশিষ্ট্য প্রতিফলিত করে এবং সরাসরি ফলক পরিষেবা জীবনে রূপান্তরিত করা যাবে না। অতএব, ব্লেডের পরিষেবা জীবন মূল্যায়ন করার জন্য, প্রকৃত পরিধান এবং উত্পাদন ডেটা সহ, কঠোরতা পরীক্ষা একটি মৌলিক গুণমান সূচক হিসাবে ব্যবহার করা উচিত।

পরীক্ষার আগে এবং পরে মূল ব্লেডের মাত্রা পরিমাপ করা সরাসরি মাত্রিক পরিবর্তন এবং উপাদানের ক্ষতি দেখাতে পারে, এটি প্রকৃত ব্লেড পরিধানের মূল্যায়নের জন্য একটি গুরুত্বপূর্ণ পদ্ধতি তৈরি করে।
ডেটা তুলনা নিশ্চিত করতে, পরিমাপের অবস্থান, সরঞ্জাম এবং পদ্ধতিগুলি পরীক্ষার আগে এবং পরে সামঞ্জস্যপূর্ণ থাকা উচিত এবং মাত্রিক পার্থক্যগুলি রেকর্ড করা উচিত।
এই পরিমাপগুলি তারপরে ব্লেড পরিধান এবং পরিধানের হার গণনা করতে ব্যবহার করা যেতে পারে, বিভিন্ন ব্লেডের কর্মক্ষমতা তুলনা করার জন্য একটি ভিত্তি প্রদান করে।
অত্যাধুনিক পরিধান পরিমাপ দ্বারা মূল্যায়ন করা যেতে পারে:
অত্যাধুনিক পশ্চাদপসরণ
প্রান্ত প্রোফাইল পরিবর্তন
কাজের পৃষ্ঠে পরিধান করুন
গুরুত্বপূর্ণ ফলক মাত্রা অন্যান্য সংজ্ঞায়িত পরিবর্তন
মূল একটি নির্দিষ্ট পরিমাপ পদ্ধতির উপর নির্ভর করা নয়, তবে পরীক্ষার আগে এবং পরে ধারাবাহিকভাবে পরিমাপের অবস্থান, পদ্ধতি এবং মূল্যায়নের মানদণ্ড বজায় রাখা। এটি পরিধানের ফলাফলকে আরও নির্ভরযোগ্য এবং তুলনামূলক করে তোলে।
একটি অর্থপূর্ণ ফলক পরিধান পরীক্ষা ফলাফল প্রভাবিত করতে পারে যে পরিবর্তনশীল নিয়ন্ত্রণ করা উচিত. লক্ষ্য হল পরীক্ষার শর্তগুলি যতটা সম্ভব সামঞ্জস্যপূর্ণ রাখা যাতে ব্লেড পরিধানের পার্থক্যগুলি আরও নির্ভরযোগ্যভাবে মূল্যায়ন করা যায়।
উত্পাদন পরীক্ষা শুরু করার আগে, রেকর্ড করুন:
ব্লেড উপাদান
কঠোরতা
মূল মাত্রা
অত্যাধুনিক অবস্থা
ব্লেড জ্যামিতি
ইনস্টলেশন শর্ত
এই রেকর্ডগুলি পরীক্ষার পরে তুলনা করার জন্য বেসলাইন প্রদান করে।
দুটি ব্লেড সমাধান তুলনা করার সময়, উপাদান পার্থক্যের প্রভাব কমাতে যখনই সম্ভব প্রক্রিয়াকৃত উপাদানের একই প্রকার এবং একই অবস্থা ব্যবহার করুন।
উদাহরণস্বরূপ, বিশুদ্ধ PE ব্যবহার করে একটি পরীক্ষা সরাসরি গ্লাস-ফাইবার-রিইনফোর্সড প্লাস্টিক ব্যবহার করে একটি পরীক্ষার সাথে তুলনা করা যায় না কারণ দুটি উপাদান ভিন্ন পরিধান পরিবেশ এবং যান্ত্রিক লোড তৈরি করে।
নিম্নলিখিত পরীক্ষার পরামিতি রেকর্ড করা উচিত:
টেস্ট প্যারামিটার |
Reco mm শেষ রেকর্ড |
|---|---|
পালভারাইজার মডেল |
মডেল এবং ডিস্ক ব্যাস |
ফলক উপাদান |
ইস্পাত গ্রেড এবং স্পেসিফিকেশন |
প্রক্রিয়াজাত উপাদান |
প্লাস্টিকের ধরন এবং গঠন |
ফিড সাইজ |
প্রাথমিক উপাদান আকার |
লক্ষ্য পাউডারের আকার |
Mesh বা মাইক্রন পরিসর |
ফিড রেট |
kg/h |
মোটর পাওয়ার |
ইনস্টল করা মোটর শক্তি |
গ্রাইন্ডিং গ্যাপ |
প্রাথমিক কাজের ফাঁক |
শীতলীকরণ পদ্ধতি |
বায়ু, জল, বা সম্মিলিত কুলিং |
অপারেটিং সময় |
প্রকৃত পরীক্ষার সময়কাল |
থ্রুপুট |
প্রক্রিয়াকৃত উপাদানের মোট পরিমাণ |
পরীক্ষার শর্তগুলি যত বেশি সামঞ্জস্যপূর্ণ হবে, ব্লেড পরিধানের ডেটা তত বেশি তুলনীয় হবে, এটি বিভিন্ন ব্লেড সমাধানগুলির প্রকৃত কার্যকারিতা মূল্যায়ন করা সহজ করে তুলবে৷

ব্লেড পরিধান শুধুমাত্র ব্লেডের পরিবর্তন দ্বারা মূল্যায়ন করা উচিত নয়। ব্লেড পরিধান প্রকৃত অপারেটিং কর্মক্ষমতাকে কীভাবে প্রভাবিত করে তা নির্ধারণ করতে উত্পাদন ডেটাও রেকর্ড করা উচিত।
পরীক্ষার সময় রেকর্ড করার মূল পরামিতিগুলির মধ্যে রয়েছে:
আউটপুট: kg/h এবং মোট উপাদান থ্রুপুট
উপাদান তাপমাত্রা: ঘর্ষণ এবং তাপমাত্রা বৃদ্ধি নিরীক্ষণ
মোটর বর্তমান বা লোড: অপারেটিং লোড পরিবর্তন সনাক্ত করতে
পাউডার কণা আকার এবং কণা আকার বন্টন: পাউডার সামঞ্জস্য মূল্যায়ন
কম্পন এবং অস্বাভাবিক অবস্থা: মেশিন অপারেশন পরিবর্তন সনাক্ত করতে
পাউডার সংগ্রহ: স্রাব এবং সংগ্রহ স্থিতিশীল আছে কিনা তা পরীক্ষা করতে
পরিমাপ করা ব্লেড পরিধানের সাথে এই উত্পাদন ডেটা তুলনা করা ব্লেড পরিধান আউটপুট, পাউডার গুণমান বা সরঞ্জামের অপারেটিং স্থিতিশীলতাকে প্রভাবিত করেছে কিনা তা নির্ধারণ করতে সহায়তা করতে পারে।
ব্লেড পরিধান সম্পূর্ণরূপে মূল্যায়ন করার জন্য একা অপারেটিং ঘন্টা যথেষ্ট নয়। দুটি মেশিন একই সংখ্যক ঘন্টার জন্য কাজ করতে পারে যখন খুব ভিন্ন পরিমাণে উপাদান প্রক্রিয়াকরণ করা হয়।
একটি নিয়ন্ত্রিত তুলনা পরীক্ষায়, প্রকৃত উপাদান থ্রুপুট তাই একটি গুরুত্বপূর্ণ রেফারেন্স হিসাবে ব্যবহার করা যেতে পারে।
একটি সহজ হিসাব হল:
পরিধানের হার = পরিমাপকৃত ব্লেড উপাদানের ক্ষতি ÷ প্রকৃত উপাদান থ্রুপুট
পরিমাপ পদ্ধতির উপর নির্ভর করে, পরিধানের হার প্রতি টন উপাদানের মাত্রিক ক্ষতি, প্রতি টন ভরের ক্ষতি বা অন্য একটি স্পষ্টভাবে সংজ্ঞায়িত পরিমাপ হিসাবে প্রকাশ করা যেতে পারে।
উদাহরণস্বরূপ, যদি 100 টন উপাদান প্রক্রিয়াকরণের পরে একটি নির্দিষ্ট ব্লেডের মাত্রা 0.20 mm কমে যায়:
মাত্রিক পরিধানের হার = 0.20 mm ÷ 100 টন = 0.002 mm /টন
পরীক্ষার ফলাফলগুলি সর্বদা পরিমাপ পদ্ধতি, প্রক্রিয়াকৃত উপাদান এবং পরীক্ষার শর্তগুলির সাথে একসাথে রিপোর্ট করা উচিত যাতে ডেটা সঠিকভাবে ব্যাখ্যা করা যায় এবং তুলনা করা যায়।
ব্লেড কন্ডিশন |
উৎপাদনের উপর প্রভাব |
|---|---|
কাটিং-এজ পরিধান |
pulverizing দক্ষতা হ্রাস |
ফলক জ্যামিতি পরিবর্তন |
নাকাল অবস্থার পরিবর্তন |
অত্যধিক পরিধান |
অস্থির কণা আকার বা হ্রাস আউটপুট |
ঘর্ষণ বৃদ্ধি |
উচ্চতর উপাদান তাপমাত্রা |
ব্লেডের মারাত্মক ক্ষতি |
অস্বাভাবিক কম্পন বা অস্থির অপারেশন |
ব্লেড পরিধান কখন উৎপাদন লক্ষ্যমাত্রাকে প্রভাবিত করার জন্য যথেষ্ট তাৎপর্যপূর্ণ হয়ে ওঠে তা নির্ধারণ করাই মূল বিষয়।
একটি ব্লেড এখনও যান্ত্রিকভাবে কাজ করতে সক্ষম হতে পারে, তবে এর পরিধান ইতিমধ্যেই প্রয়োজনীয় উত্পাদন বৈশিষ্ট্যের বাইরে গুঁড়া গুণমান, আউটপুট বা তাপমাত্রা নিয়ন্ত্রণকে প্রভাবিত করতে পারে।
প্রতিস্থাপন সূচক |
অর্থ |
|---|---|
অত্যধিক মাত্রিক ক্ষতি |
নির্দিষ্ট পরিধান সীমা পৌঁছে গেছে |
কাটিং-এজ ক্ষতি |
কাজের জ্যামিতি প্রভাবিত হয়েছে |
অস্থির কণা আকার |
পাউডার স্পেসিফিকেশন আর ধারাবাহিকভাবে বজায় রাখা যাবে না |
কম আউটপুট |
উৎপাদন ক্ষমতা প্রয়োজনীয় মাত্রার নিচে নেমে গেছে |
অস্বাভাবিক তাপমাত্রা |
নাকাল অবস্থা পরিবর্তিত হয়েছে |
অস্বাভাবিক মোটর লোড |
অপারেটিং প্রতিরোধের পরিবর্তন হয়েছে |
বর্ধিত রক্ষণাবেক্ষণ ফ্রিকোয়েন্সি |
ক্রমাগত অপারেশন কম লাভজনক হয়ে উঠছে |
ব্লেড ডিজাইন, পালভারাইজার মডেল, প্রক্রিয়াজাত উপাদান এবং উৎপাদনের প্রয়োজনীয়তার উপর ভিত্তি করে নির্দিষ্ট প্রতিস্থাপনের মানদণ্ড নির্ধারণ করা উচিত।
বিভিন্ন প্লাস্টিক পালভারাইজার ব্লেডের জন্য বিভিন্ন কাজের অবস্থা তৈরি করে। অতএব, ফলক নির্বাচন প্রকৃত প্রক্রিয়াজাত উপাদান এবং উত্পাদন অবস্থার উপর ভিত্তি করে করা উচিত।
উপাদান |
কী পরিধান বিবেচনা |
|---|---|
PE / PP |
ফিডের হার, কণার আকার এবং তাপীয় অবস্থা |
PVC |
গঠন, ফিলার বিষয়বস্তু, তাপমাত্রা, এবং উপাদান বৈশিষ্ট্য |
কালার মাস্টারব্যাচ |
গঠন, দানা বৈশিষ্ট্য, এবং দূষণ নিয়ন্ত্রণ |
ইঞ্জিনিয়ারিং প্লাস্টিক |
উপাদান গ্রেড, যান্ত্রিক বৈশিষ্ট্য, এবং তাপ আচরণ |
ভরা প্লাস্টিক |
খনিজ ফিলার, গ্লাস ফাইবার এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ |
পুনর্ব্যবহৃত প্লাস্টিক |
দূষক, ধাতব কণা এবং বিদেশী উপকরণ |
একই ব্লেড স্পেসিফিকেশন স্বয়ংক্রিয়ভাবে বিভিন্ন প্লাস্টিক জুড়ে একই পরিষেবা জীবন প্রদান করে না।
অতএব, ফলক নির্বাচন এবং পরিধান মূল্যায়ন প্রকৃত উপাদান এবং এর উত্পাদন শর্তাবলী দিয়ে শুরু করা উচিত।
বিশুদ্ধ PE থেকে পরীক্ষার ফলাফলগুলি সরাসরি গ্লাস-ফাইবার-রিইনফোর্সড প্লাস্টিকের ফলাফলের সাথে তুলনা করা যায় না কারণ তারা বিভিন্ন পরিধান এবং যান্ত্রিক লোড পরিস্থিতি তৈরি করে।
একটি উচ্চতর HRC মান স্বয়ংক্রিয়ভাবে দীর্ঘ ব্লেড পরিষেবা জীবনকে বোঝায় না।
শুধুমাত্র অপারেটিং ঘন্টাগুলি একটি ব্লেডের প্রকৃত কাজের চাপকে সম্পূর্ণরূপে প্রতিফলিত করে না। প্রক্রিয়াকৃত উপাদানের মোট পরিমাণও বিবেচনা করা উচিত।
একটি ফলক এখনও যান্ত্রিকভাবে কাজ করতে সক্ষম হতে পারে, যদিও এর পরিধান ইতিমধ্যে কণার আকার, আউটপুট বা তাপমাত্রা নিয়ন্ত্রণকে প্রভাবিত করেছে।
যদি ফিড রেট, গ্রাইন্ডিং গ্যাপ, কুলিং পদ্ধতি এবং প্রক্রিয়াজাত উপাদান একই সাথে পরিবর্তিত হয়, তাহলে ব্লেড পরিধানের পার্থক্য কোন ফ্যাক্টরটি ঘটিয়েছে তা নির্ধারণ করা কঠিন হয়ে পড়ে।
প্লাস্টিকের পালভারাইজার ব্লেড কেনার সময়, শুধুমাত্র জিজ্ঞাসা করবেন না, 'এক সেট ব্লেডের দাম কত?'
প্রস্তুতকারকের কাছে পরিমাপযোগ্য প্রযুক্তিগত ডেটার জন্য জিজ্ঞাসা করাও গুরুত্বপূর্ণ যা কর্মক্ষমতা এবং খরচ তুলনার জন্য ব্যবহার করা যেতে পারে।
ডেটা |
উদ্দেশ্য |
|---|---|
ইস্পাত গ্রেড |
ফলক উপাদান নিশ্চিত |
তাপ চিকিত্সা |
চূড়ান্ত যান্ত্রিক অবস্থা দেখায় |
কঠোরতা |
তাপ চিকিত্সা ফলাফল যাচাই করে |
ফলক মাত্রা |
সরঞ্জাম সামঞ্জস্য নিশ্চিত করে |
কাটিং-এজ জ্যামিতি |
pulverizing কর্মক্ষমতা প্রভাবিত |
পরীক্ষার উপাদান |
প্রকৃত পরিধান পরিবেশ সংজ্ঞায়িত করে |
থ্রুপুট |
উৎপাদন ক্ষমতা নির্দেশ করে |
অপারেটিং সময় |
পরীক্ষার সময়কাল সংজ্ঞায়িত করে |
মোট থ্রুপুট |
প্রকৃত কাজের লোড প্রতিফলিত করে |
টন প্রতি পরিধান |
পরিধানের হার তুলনা করতে সাহায্য করে |
গুঁড়া গুণমান |
প্রকৃত উৎপাদন কর্মক্ষমতা প্রতিফলিত করে |
প্রতিস্থাপন ব্যবধান |
রক্ষণাবেক্ষণ পরিকল্পনা সমর্থন করে |
এই পদ্ধতিটি ব্লেড সংগ্রহকে কেবলমাত্র মূল্যের তুলনা থেকে উৎপাদন কর্মক্ষমতা, পরিধান এবং অপারেটিং খরচের একটি পরিমাপযোগ্য তুলনার দিকে সরিয়ে দেয়।
ক্রয়ের মানদণ্ড |
কি নিশ্চিত করতে হবে |
|---|---|
ফলক উপাদান |
ইস্পাত গ্রেড |
তাপ চিকিত্সা |
তাপ চিকিত্সা প্রক্রিয়া এবং কঠোরতা |
মেশিনিং |
মাত্রা এবং ফলক জ্যামিতি |
পরিদর্শন |
কঠোরতা এবং মাত্রিক পরিদর্শন |
সামঞ্জস্য |
পালভারাইজার মডেল এবং গ্রাইন্ডিং ডিস্ক |
টেস্টিং |
প্রকৃত প্রক্রিয়াজাত উপাদান দিয়ে পরীক্ষা করা হচ্ছে |
প্রতিস্থাপন |
প্রতিস্থাপন ফলক সমর্থন |
সেবা |
ইনস্টলেশন এবং প্রযুক্তিগত সহায়তা |
প্লাস্টিক পালভারাইজার ব্লেডগুলি স্বাধীন উপাদান হিসাবে কাজ করে না। ঘূর্ণায়মান ব্লেড, ফিক্সড ব্লেড বা দাঁত, গ্রাইন্ডিং ডিস্কসমূহ , গ্রাইন্ডিং চেম্বার, রোটর, ফিডিং সিস্টেম, কুলিং সিস্টেম এবং গ্রাইন্ডিং গ্যাপ অ্যাডজাস্টমেন্ট সিস্টেমগুলিকে একটি সমন্বিত সিস্টেম হিসাবে একসাথে কাজ করতে হবে।
অতএব, পালভারাইজার ব্লেড প্রতিস্থাপন করার সময় মাত্রিক এবং জ্যামিতিক সামঞ্জস্যতা বিশেষভাবে গুরুত্বপূর্ণ।
মূল সরঞ্জাম প্রস্তুতকারক যেমন কারণের উপর ভিত্তি করে প্রতিস্থাপন ব্লেড মূল্যায়ন করতে পারেন:
পালভারাইজার মডেল
গ্রাইন্ডিং ডিস্কের ব্যাস
ব্লেড জ্যামিতি
অপারেটিং গতি
নাকাল ফাঁক
প্রক্রিয়াজাত উপাদান
কুলিং কনফিগারেশন
ইনস্টলেশন প্রয়োজনীয়তা
এটি বিশেষত তাদের গ্রাহকদের জন্য গুরুত্বপূর্ণ যারা তাদের বিদ্যমান প্লাস্টিকের পালভারাইজার প্রতিস্থাপন না করেই জীর্ণ ব্লেডগুলি প্রতিস্থাপন করতে চান৷
মাও ইউ স্বাধীনভাবে প্লাস্টিক পাল্ভারাইজিং সিস্টেমের জন্য মূল উপাদানগুলি তৈরি করে এবং তৈরি করে, যার মধ্যে রয়েছে গ্রাইন্ডিং ডিস্কসমূহ , ঘূর্ণায়মান ব্লেড, ফিক্সড ব্লেড, টুথ প্লেট এবং অন্যান্য পরিধানের অংশ।
উত্পাদন প্রক্রিয়া উপাদান নির্বাচন, তাপ চিকিত্সা, CNC মেশিনিং, নির্ভুল নাকাল, মাত্রিক পরিদর্শন, কঠোরতা পরীক্ষা, কাটিয়া-এজ পরিদর্শন, এবং গতিশীল ভারসাম্য একত্রিত করে।
লক্ষ্যটি কেবল একটি উচ্চ-কঠোরতা ব্লেড তৈরি করা নয়, তবে সম্পূর্ণ প্লাস্টিক পাল্ভারাইজিং সিস্টেমের অংশ হিসাবে ব্লেডটি নির্ভরযোগ্যভাবে কাজ করে তা নিশ্চিত করা।
বিভিন্ন উপকরণ এবং উত্পাদনের প্রয়োজনীয়তার জন্য, ফলক উপাদান, কঠোরতা, জ্যামিতি, গ্রাইন্ডিং গ্যাপ, কুলিং, ফিডিং এবং সরঞ্জামের পরামিতিগুলির মতো বিষয়গুলিকে একটি সমন্বিত সিস্টেম হিসাবে বিবেচনা করা যেতে পারে।
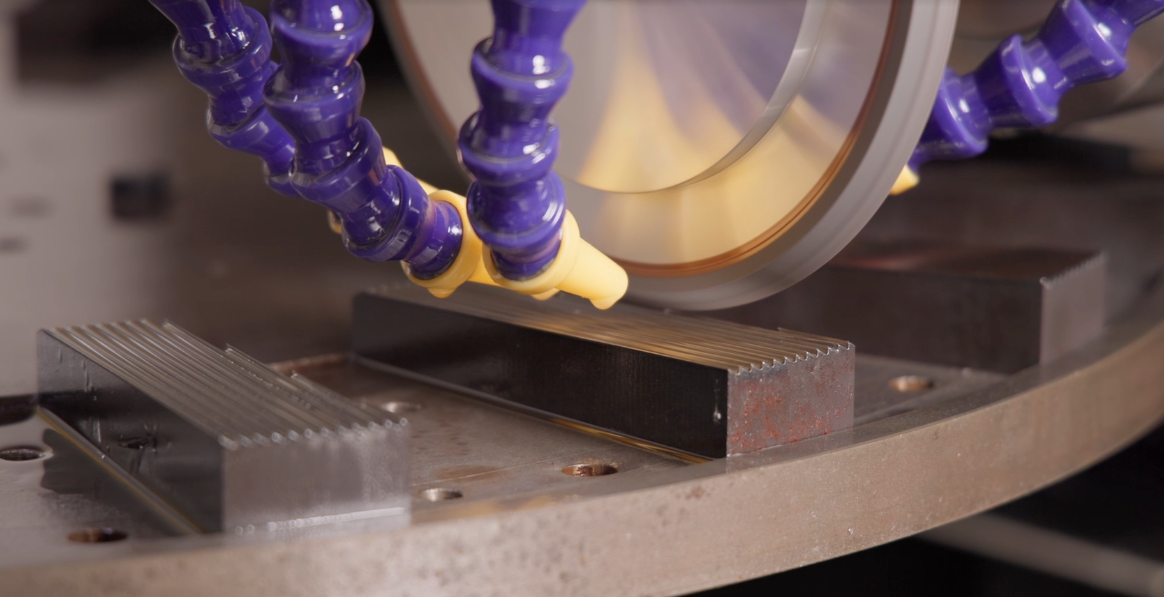
মাও ইউ ইন-হাউস প্লাস্টিক পাল্ভারাইজারের জন্য কী পরিধানের অংশ তৈরি করে এবং ব্লেডের মাত্রা এবং জ্যামিতি নিয়ন্ত্রণ করতে CNC মেশিনিং ব্যবহার করে।
যখন ব্লেড উপাদান এবং প্লাস্টিক পালভারাইজার একই সিস্টেমের মধ্যে বিকশিত হয়, তখন ব্লেড জ্যামিতি, গ্রাইন্ডিং গ্যাপ, রটার গতি এবং প্রকৃত উপাদান প্রয়োগগুলি একসাথে মূল্যায়ন করা যেতে পারে।
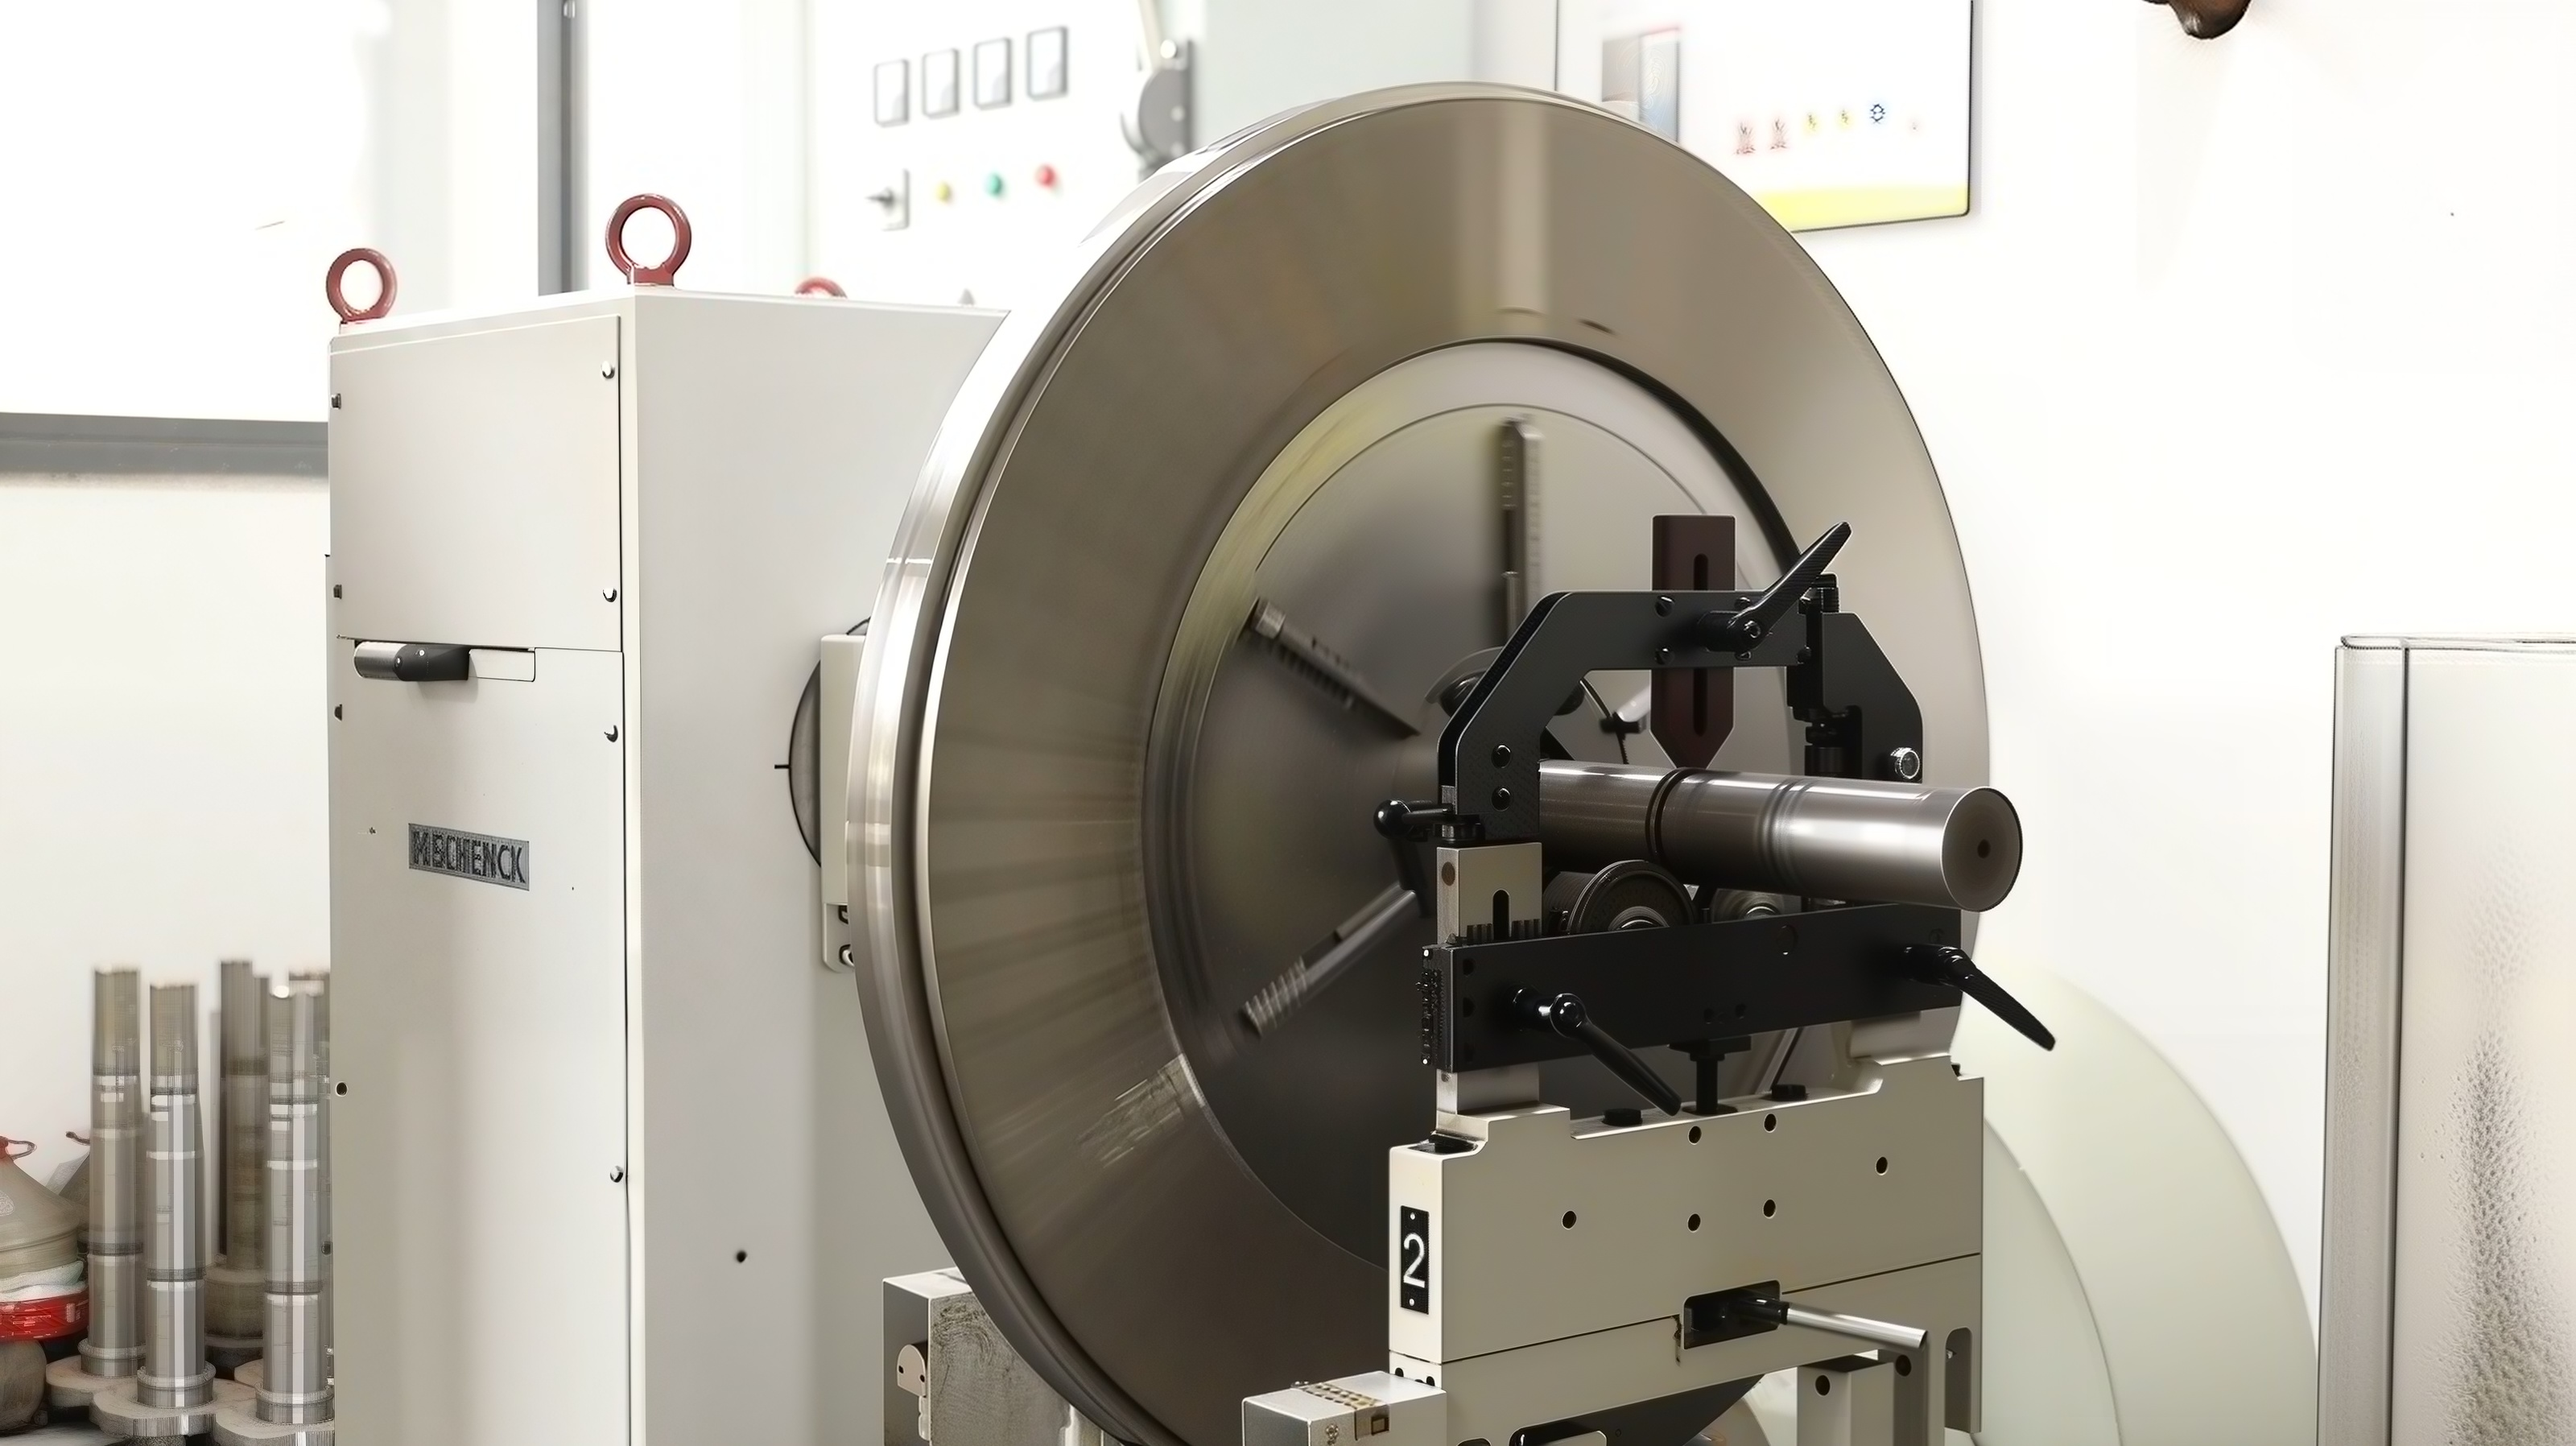
একটি উচ্চ-গতির প্লাস্টিকের পালভারাইজারের জন্য একটি উচ্চ-কঠোরতা কাটিয়া প্রান্তের চেয়ে বেশি প্রয়োজন।
মাত্রিক সামঞ্জস্য, ব্লেড জ্যামিতি, সঠিক ইনস্টলেশন, এবং রটার ভারসাম্য এছাড়াও সরঞ্জাম অপারেটিং স্থিতিশীলতা প্রভাবিত করতে পারে।
মাও ইউয়ের ব্লেড উত্পাদন প্রক্রিয়ার মধ্যে রয়েছে তাপ চিকিত্সা, কঠোরতা পরীক্ষা, মাত্রিক পরিদর্শন, অত্যাধুনিক পরিদর্শন এবং গতিশীল ভারসাম্য, যা উত্পাদন এবং গুণমান নিয়ন্ত্রণ প্রক্রিয়ার মধ্যে অন্তর্ভুক্ত।
সমস্ত অপারেটিং অবস্থার জন্য উপযুক্ত কোন একক উপাদান নেই. D2 এবং DC53 উভয়ই পরিধান-প্রতিরোধী ব্লেডের জন্য ব্যবহার করা যেতে পারে, তবে নির্দিষ্ট পছন্দের প্লাস্টিকের ধরন, ফিলার সামগ্রী, অপারেটিং লোড, ব্লেড ডিজাইন এবং তাপ চিকিত্সার অবস্থা বিবেচনা করা উচিত।
অগত্যা. কঠোরতা হল ব্লেড পরিধান প্রতিরোধের একটি গুরুত্বপূর্ণ সূচক, তবে প্রকৃত পরিষেবা জীবনও দৃঢ়তা, তাপ চিকিত্সা, অত্যাধুনিক জ্যামিতি, মেশিনের সঠিকতা, প্রক্রিয়াজাত উপাদান এবং অপারেটিং অবস্থার দ্বারা প্রভাবিত হয়।
ব্লেড পরিষেবা জীবন প্রক্রিয়াজাত উপাদান, উপাদান থ্রুপুট, লক্ষ্য পাউডার আকার, দূষক, শীতল অবস্থা, সরঞ্জাম কনফিগারেশন, এবং অপারেটিং অবস্থার উপর নির্ভর করে। অতএব, অপারেটিং সময় সর্বদা নির্দিষ্ট পরীক্ষার শর্তগুলির সাথে একত্রে বিবেচনা করা উচিত।
ব্লেড পরিধান কঠোরতা পরীক্ষা, মাত্রিক পরিমাপ, কাটিং-এজ প্রোফাইল পরিমাপ, আগে এবং পরে ব্লেড ফটো, অপারেটিং সময়, উপাদান থ্রুপুট এবং পাউডার গুণমান পর্যবেক্ষণের মাধ্যমে মূল্যায়ন করা যেতে পারে।
D2 এবং DC53 উভয়ই টুল স্টিল যা পরিধান-প্রতিরোধী অ্যাপ্লিকেশনগুলিতে ব্যবহার করা যেতে পারে। তাদের উপযুক্ততা প্রয়োজনীয় কঠোরতা, কঠোরতা, পরিধান প্রতিরোধের, তাপ চিকিত্সা এবং প্রকৃত অপারেটিং অবস্থার উপর নির্ভর করে।
হ্যাঁ। খনিজ ফিলার, গ্লাস ফাইবার এবং অন্যান্য শক্ত উপাদানগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোডিং বাড়াতে পারে এবং তুলনামূলকভাবে পরিষ্কার পলিমারের তুলনায় ব্লেড পরিধানকে ত্বরান্বিত করতে পারে।
গ্রাহকরা উপাদান তথ্য প্রদান করতে পারেন এবং, যখন শর্ত অনুমতি দেয়, পরীক্ষার এবং প্রযুক্তিগত মূল্যায়নের জন্য প্রকৃত উপাদান নমুনা। টেস্টিং লক্ষ্য পাউডার আকার, থ্রুপুট, তাপমাত্রা, খাওয়ানোর কর্মক্ষমতা, এবং ব্লেড কনফিগারেশন বিবেচনা করতে পারে।
একটি পরিধান-প্রতিরোধী প্লাস্টিক pulverizer ব্লেড একটি একক সংখ্যা দ্বারা সংজ্ঞায়িত করা উচিত নয়.
কঠোরতা বিষয়. ইস্পাত গ্রেড বিষয়. তাপ চিকিত্সা বিষয়. কিন্তু সবচেয়ে মূল্যবান প্রমাণ আসে প্রকৃত উৎপাদন কর্মক্ষমতা থেকে।
ব্লেড কি তার কাজের জ্যামিতি বজায় রাখতে পারে?
নাকাল ফাঁক স্থিতিশীল থাকতে পারে?
মেশিন ক্রমাগত লক্ষ্য কণা আকার পরিসীমা মধ্যে পাউডার উত্পাদন করতে পারেন?
প্রতিস্থাপনের আগে ফলক প্রক্রিয়া কত উপাদান করতে পারেন?
ফলক পরিধান পাউডার গুণমান, আউটপুট, এবং অপারেটিং খরচ কিভাবে প্রভাবিত করে?
যখন নিয়ন্ত্রিত পরীক্ষার ডেটার মাধ্যমে এই প্রশ্নগুলির উত্তর দেওয়া যেতে পারে, তখন পরিধান প্রতিরোধ আর কেবল একটি বিপণন বিবরণ নয়। এটি একটি পরিমাপযোগ্য উত্পাদন কর্মক্ষমতা সূচক হয়ে ওঠে।
সঠিক প্লাস্টিকের পালভারাইজার ব্লেডটি সাধারণ স্পেসিফিকেশন শীট অনুযায়ী না হয়ে প্রকৃত প্রক্রিয়াকৃত উপাদান এবং উৎপাদনের প্রয়োজনীয়তার ভিত্তিতে নির্বাচন করা উচিত।
আপনি যদি PE , PP , PVC , রঙের মাস্টারব্যাচ, ইঞ্জিনিয়ারিং প্লাস্টিক, ভরা প্লাস্টিক, বা পুনর্ব্যবহৃত প্লাস্টিকগুলি প্রক্রিয়া করেন, আপনি মাও ইউকে সরবরাহ করতে পারেন:
উপাদানের ধরন
ফিডের আকার
লক্ষ্য পাউডার কণা আকার
প্রয়োজনীয় থ্রুপুট
প্রতিদিন অপারেটিং ঘন্টা
বর্তমান ব্লেড সমস্যা
চূড়ান্ত আবেদন
যখন শর্ত অনুমতি দেয়, আপনি পরীক্ষার জন্য একটি প্রকৃত উপাদান নমুনা প্রদান করতে পারেন।
উপাদান এবং উত্পাদন প্রয়োজনীয়তার উপর ভিত্তি করে, Mao Yue উপযুক্ত ফলক উপকরণ, কঠোরতা, pulverizing গঠন, কুলিং কনফিগারেশন, ফিডিং সিস্টেম এবং অন্যান্য সরঞ্জাম পরামিতি নিয়ে আরও আলোচনা করতে পারেন।
লক্ষ্যটি কেবল একটি 'পরিধান-প্রতিরোধী ব্লেড' সরবরাহ করা নয়, বরং একটি প্লাস্টিক পাল্ভারাইজিং সিস্টেম তৈরি করা যা ব্লেড প্রতিস্থাপন, রক্ষণাবেক্ষণ এবং অপারেটিং খরচ নিয়ন্ত্রণ করার সময় লক্ষ্যমাত্রা পাউডারের গুণমান বজায় রাখতে পারে।


