Українська


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-29 Походження: Сайт
Під час купівлі пластикових лопатей пульверизатора ключовим питанням є не те, чи постачальник просто описує їх як «зносостійкі», а те, чи можна виміряти та перевірити їхню зносостійкість за фактичними даними виробництва.
Матеріал леза, термічна обробка, твердість, геометрія, точність обробки, оброблений матеріал і умови експлуатації впливають на знос і термін служби леза. Тому жоден окремий параметр не може точно відобразити загальну продуктивність леза.
Більш надійним методом оцінки є встановлення повного процесу тестування:
Початковий стан леза → Контрольоване виробниче випробування → Стан леза та виробничі дані після випробування
Порівнюючи стан леза до та після тестування разом із фактичною пропускною здатністю матеріалу, розміром частинок порошку, продуктивністю та робочими параметрами, покупці можуть оцінити фактичний знос леза та зробити більш обґрунтоване технічне та вартісне порівняння між постачальниками лез.
Пластикові лопаті пульверизатора піддаються різним механічним і термічним навантаженням в залежності від обробленого матеріалу і умов виробництва.
Абразивне зношування є співвідносною mm формою зношування леза. Під час безперервного подрібнення тверді частинки в матеріалі неодноразово контактують із поверхнею леза та труться об неї, поступово притупляючи ріжучу кромку та видаляючи матеріал з робочої поверхні.
Різні пластики створюють різні умови зношування. Чистий PE або PP зазвичай має інше середовище зношування, ніж PVC що містить мінеральні наповнювачі, такі як карбонат кальцію. Пластик, армований скловолокном, може створювати більші абразивні навантаження.
Тому зносостійкість леза не слід оцінювати лише на основі якості матеріалу або твердості. Необхідно також враховувати фактично оброблений матеріал, вміст наповнювача та умови виробництва.
Пластикові лопаті пульверизатора під час роботи піддаються постійним механічним впливам і навантаженням. Якщо лезо недостатньо міцне, на ріжучій кромці можуть утворитися сколи, виїмки або тріщини.
Таке пошкодження зменшує ефективну робочу поверхню та може змінити геометрію леза, впливаючи на ефективність подрібнення, консистенцію розміру частинок та робочу стабільність.
Таким чином, перевірка зносу леза повинна оцінювати не тільки втрату матеріалу, але й цілісність передових країв і зміни в геометрії леза.
Під час подрібнення лопаті постійно піддаються тертю та термічним навантаженням. Нестабільна подача, надмірне шліфувальне навантаження або невідповідні робочі параметри можуть підвищити температуру леза та механічну напругу, прискорюючи знос.
У переробленому пластику тверді сторонні матеріали, такі як частинки металу та каміння, також можуть спричинити локальне пошкодження від удару та різкі відколи.
Тому термін служби леза залежить не тільки від самого леза, але й від стабільності подачі, робочих параметрів, умов охолодження та чистоти матеріалу.
Зносостійкість пластикової лопаті пульверизатора визначається поєднанням матеріалу, процесу виробництва, конструкції лопаті та умов експлуатації.
Фактор |
Головна роль |
|---|---|
Марка сталі |
Забезпечує основні механічні властивості та зносостійкість |
Термічна обробка |
Впливає на твердість, міцність і стабільність розмірів |
Твердість |
Підвищує стійкість до зношування і деформації |
Жорсткість |
Зменшує ризик відколів і розтріскування країв |
Геометрія клинка |
Впливає на ефективність подрібнення та зазор |
Точність обробки |
Допомагає підтримувати послідовність встановлення та роботи |
Оброблений матеріал |
Визначає фактичне середовище зносу |
Умови експлуатації |
Впливають на навантаження, температуру, продуктивність і термін служби |
Тому зносостійкість леза не слід оцінювати лише на основі марки або твердості сталі. Якість виготовлення леза необхідно розглядати разом з фактичними умовами виробництва.

D2 і DC53 є інструментальними сталями, які використовуються в зносостійких інструментах. Однак для пластикових лез пульверизатора лише порівняння марок сталі не може повністю визначити кінцеву продуктивність леза.
Більш змістовне порівняння має враховувати термічну обробку, твердість, міцність, геометрію леза, якість обробки, оброблений матеріал та умови експлуатації.
Фактор |
D2 |
DC53 |
|---|---|---|
Інструментальна сталь Застосування |
Зносостійкий інструмент |
Зносостійкий інструмент |
Твердість |
Залежить від термічної обробки |
Залежить від термічної обробки |
Жорсткість |
Залежить від термічної обробки та конструкції леза |
Залежить від термічної обробки та конструкції леза |
Ефективність зносу |
Залежить від реальних умов експлуатації |
Залежить від реальних умов експлуатації |
Остаточна продуктивність леза |
Матеріал + термообробка + геометрія |
Матеріал + термообробка + геометрія |
Таким чином, значуще порівняння між лезами D2 і DC53 має враховувати фактично оброблений матеріал, умови термічної обробки, твердість, геометрію леза та результати виробництва, а не порівнювати лише марки сталі.

Твердість є важливим показником продуктивності пластикових лез пульверизатора, але вища твердість не обов’язково означає довший термін служби. Значення HRC відображає стійкість матеріалу до деформації та зносу поверхні, але воно не може прямо вказати, скільки годин може працювати лезо або скільки тонн пластику воно може обробити.
Навіть якщо два набори лез мають однакові значення твердості, їхній фактичний термін служби все одно може відрізнятися через відмінності в міцності, термічній обробці, передовій геометрії, точності обробки, обробленому матеріалі та робочому навантаженні.
Отже, ці три поняття можна розрізнити таким чином:
Твердість → Властивість матеріалу
Швидкість зношування → Поведінка зношування
Термін служби → Час роботи або витрата матеріалу до досягнення визначених критеріїв заміни
Для закупівлі леза найбільш корисною довідкою є не одне значення HRC, а фактичні дані про знос і результати виробництва.
Випробування на твердість в основному використовується для перевірки матеріалу та стану термообробки леза та є важливою частиною контролю якості леза.
Записи випробувань можуть включати марку сталі, стан термічної обробки, місце вимірювання та фактичне значення HRC, забезпечуючи основу для відстеження якості та порівняння між різними виробничими партіями.
Однак твердість лише відображає властивості матеріалу і не може бути безпосередньо перетворена в термін служби леза. Таким чином, випробування на твердість слід використовувати як основний показник якості разом із фактичним зносом і даними про виробництво для оцінки терміну служби леза.

Вимірювання основних розмірів леза до та після тестування може безпосередньо показати зміни розмірів і втрати матеріалу, що робить його важливим методом для оцінки фактичного зносу леза.
Для забезпечення порівнянності даних місця вимірювання, інструменти та методи повинні залишатися узгодженими до та після тестування, а відмінності у розмірах мають бути записані.
Потім ці вимірювання можна використовувати для розрахунку зносу леза та швидкості зношування, забезпечуючи основу для порівняння продуктивності різних лез.
Найвищий знос можна оцінити шляхом вимірювання:
Передовий відступ
Зміни профілю краю
Знос на робочу поверхню
Інші визначені зміни критичних розмірів леза
Головне не покладатися на один конкретний метод вимірювання, а підтримувати послідовні місця вимірювання, методи та критерії оцінки до та після тестування. Це робить результати зносу більш надійними та порівнянними.
Значний тест на знос леза повинен контролювати змінні, які можуть вплинути на результати. Мета полягає в тому, щоб умови випробування були максимально узгодженими, щоб можна було більш надійно оцінити різницю в зносі леза.
Перед початком виробничого випробування запишіть:
Матеріал леза
Твердість
Ключові розміри
Надсучасний стан
Геометрія леза
Стан установки
Ці записи є базовою лінією для порівняння після тесту.
Порівнюючи два варіанти лез, використовуйте той самий тип і подібний стан обробленого матеріалу, коли це можливо, щоб мінімізувати вплив відмінностей матеріалів.
Наприклад, випробування з використанням чистого PE не можна безпосередньо порівнювати з випробуванням з використанням пластику, армованого скловолокном, оскільки два матеріали створюють різні середовища зношування та механічні навантаження.
Необхідно записати такі параметри тесту:
Тестовий параметр |
Reco mm завершився Запис |
|---|---|
Тонкий подрібнювач Модель |
Модель і діаметр диска |
Матеріал леза |
Марка сталі та технічні характеристики |
Оброблений матеріал |
Вид і конструкція пластику |
Розмір корму |
Початковий розмір матеріалу |
Ціль Розмір порошку |
Mesh або мікронний діапазон |
Швидкість подачі |
kg/h |
Потужність двигуна |
Встановлена потужність двигуна |
Шліфувальний зазор |
Початковий робочий зазор |
Метод охолодження |
Повітряне, водяне або комбіноване охолодження |
Час роботи |
Фактична тривалість тесту |
Пропускна здатність |
Загальна кількість обробленого матеріалу |
Чим послідовнішими є умови випробувань, тим порівняннішими будуть дані про знос лез, що полегшує оцінку фактичних характеристик різних рішень лез.

Знос леза не слід оцінювати лише за змінами в самому лезі. Виробничі дані також слід реєструвати, щоб визначити, як знос леза впливає на фактичні робочі характеристики.
Основні параметри, які потрібно записати під час тесту, включають:
Вихід: kg/h і загальна пропускна здатність матеріалу
Температура матеріалу: для моніторингу тертя та підвищення температури
Струм або навантаження двигуна: для визначення змін робочого навантаження
Розмір частинок порошку та розподіл частинок за розміром: для оцінки консистенції порошку
Вібрація та ненормальні умови: для визначення змін у роботі машини
Збір порошку: для перевірки стабільності виділення та збирання
Порівняння цих виробничих даних із виміряним зносом лез може допомогти визначити, чи вплинув знос лез на продуктивність, якість порошку або стабільність роботи обладнання.
Для повної оцінки зносу леза недостатньо лише годин роботи. Дві машини можуть працювати однакову кількість годин, обробляючи дуже різну кількість матеріалу.
Таким чином, у контрольованому порівняльному тесті фактична пропускна здатність матеріалу може бути використана як важливий орієнтир.
Простий розрахунок:
Швидкість зносу = виміряна втрата матеріалу леза ÷ фактична пропускна здатність матеріалу
Залежно від методу вимірювання швидкість зносу може бути виражена як втрата розмірів на тонну матеріалу, втрата маси на тонну або інше чітко визначене вимірювання.
Наприклад, якщо вказаний розмір леза зменшується на 0,20 mm після обробки 100 тонн матеріалу:
Коефіцієнт зносу розмірів = 0,20 mm ÷ 100 тонн = 0,002 mm /тонна
Результати тестування завжди слід повідомляти разом із методом вимірювання, обробленим матеріалом та умовами тестування, щоб гарантувати, що дані можна правильно інтерпретувати та порівнювати.
Стан леза |
Вплив на виробництво |
|---|---|
Найсучасніший одяг |
Знижена ефективність подрібнення |
Зміни геометрії леза |
Зміна умов помелу |
Надмірний знос |
Нестабільний розмір частинок або знижений вихід |
Підвищене тертя |
Більш висока температура матеріалу |
Сильне пошкодження леза |
Аномальна вібрація або нестабільна робота |
Головне – визначити, коли знос леза стає достатньо значним, щоб вплинути на виробничі цілі.
Лезо може все ще бути механічно здатним до роботи, але його знос може вже впливати на якість порошку, продуктивність або контроль температури поза необхідними виробничими специфікаціями.
Індикатор заміни |
Сенс |
|---|---|
Надмірна втрата розмірів |
Зазначена межа зносу досягнута |
Передові пошкодження |
Порушено робочу геометрію |
Нестабільний розмір частинок |
Специфікації порошку більше не можна підтримувати постійно |
Знижений вихід |
Виробничі потужності падають нижче необхідного рівня |
Аномальна температура |
Умови помелу змінилися |
Ненормальне моторне навантаження |
Змінився робочий опір |
Збільшена частота обслуговування |
Подальша експлуатація стає менш економічною |
Конкретні критерії заміни слід визначати на основі конструкції леза, моделі пульверизатора, обробленого матеріалу та виробничих вимог.
Різні пластики створюють різні умови роботи лопатей пульверизатора. Тому вибір леза повинен базуватися на фактично обробленому матеріалі та умовах виробництва.
матеріал |
Основні аспекти зносу |
|---|---|
PE / PP |
Швидкість подачі, розмір частинок і температурні умови |
PVC |
Рецептура, вміст наповнювача, температура та властивості матеріалу |
Кольоровий мастербатч |
Склад, характеристики гранул і контроль забруднення |
Інженерні пластмаси |
Марка матеріалу, механічні властивості та термічна поведінка |
Наповнений пластик |
Мінеральні наповнювачі, скловолокно, абразивні матеріали |
Перероблений пластик |
Забруднювачі, частинки металу та сторонні матеріали |
Одна і та сама специфікація леза не забезпечує автоматично однаковий термін служби для різних пластмас.
Тому вибір леза та оцінка зносу повинні починатися з фактичного матеріалу та умов його виробництва.
Результати випробувань чистого PE неможливо безпосередньо порівняти з результатами пластику, армованого скловолокном, оскільки вони створюють різні умови зносу та механічного навантаження.
Вище значення HRC не означає автоматично довший термін служби леза.
Самі лише години роботи не повністю відображають фактичне робоче навантаження леза. Також слід враховувати загальну кількість обробленого матеріалу.
Лезо може все ще працювати механічно, хоча його знос уже вплинув на розмір частинок, продуктивність або контроль температури.
Якщо швидкість подачі, зазор шліфування, спосіб охолодження та оброблений матеріал змінюються одночасно, стає важко визначити, який фактор спричинив різницю в зносі леза.
Купуючи пластикові леза пульверизатора, не запитуйте лише «Скільки коштує один набір лез?»
Також важливо запитати у виробника вимірювані технічні дані, які можна використовувати для порівняння продуктивності та вартості.
дані |
призначення |
|---|---|
Марка сталі |
Підтверджує матеріал леза |
Термічна обробка |
Показує остаточний механічний стан |
Твердість |
Перевіряє результат термообробки |
Розміри леза |
Підтверджує сумісність обладнання |
Передова геометрія |
Впливає на продуктивність подрібнення |
Тестовий матеріал |
Визначає фактичне середовище зносу |
Пропускна здатність |
Вказує на виробничу потужність |
Час роботи |
Визначає тривалість тесту |
Загальна пропускна здатність |
Відображає фактичне робоче навантаження |
Знос на тонну |
Допомагає порівняти показники зносу |
Якість порошку |
Відображає фактичні показники виробництва |
Інтервал заміни |
Підтримує планування технічного обслуговування |
Цей підхід переносить закупівлю леза з порівняння лише ціни на вимірюване порівняння продуктивності, зносу та експлуатаційних витрат.
Критерії закупівлі |
Що підтвердити |
|---|---|
Матеріал леза |
Марка сталі |
Термічна обробка |
Процес термічної обробки і твердість |
Механічна обробка |
Розміри та геометрія леза |
Огляд |
Перевірка твердості та розмірів |
Сумісність |
Модель Тонкий подрібнювач і шліфувальний диск |
Тестування |
Тестування з фактично обробленим матеріалом |
Заміна |
Опора для змінного леза |
Сервіс |
Монтаж і технічна підтримка |
Пластикові лопаті пульверизатора не працюють як самостійні компоненти. Обертові леза, фіксовані леза або зуби Розмельні диски , шліфувальні камери, ротори, системи подачі, системи охолодження та системи регулювання зазору шліфування повинні працювати разом як інтегрована система.
Тому розмірна та геометрична сумісність особливо важлива при заміні лопатей пульверизатора.
Виробник оригінального обладнання може оцінити леза для заміни на основі таких факторів, як:
модель Тонкий подрібнювач
Діаметр розмельного диска
Геометрія леза
Швидкість роботи
Шліфувальний зазор
Оброблений матеріал
Конфігурація охолодження
Вимоги до встановлення
Це особливо важливо для клієнтів, які хочуть замінити зношені леза без заміни наявного пластикового пульверизатора.
Mao Yue самостійно розробляє та виробляє основні компоненти для систем подрібнення пластику, включаючи Розмельні диски , обертові леза, фіксовані леза, зубчасті пластини та інші зношувані деталі.
Виробничий процес поєднує в собі вибір матеріалу, термічну обробку, обробку з ЧПУ, точне шліфування, перевірку розмірів, випробування на твердість, найсучаснішу перевірку та динамічне балансування.
Метою є не просто виготовлення леза високої твердості, а забезпечення надійної роботи леза як частини повної системи подрібнення пластику.
Для різних матеріалів і виробничих вимог такі фактори, як матеріал леза, твердість, геометрія, шліфувальний зазор, параметри охолодження, подачі та обладнання, можна розглядати як інтегровану систему.
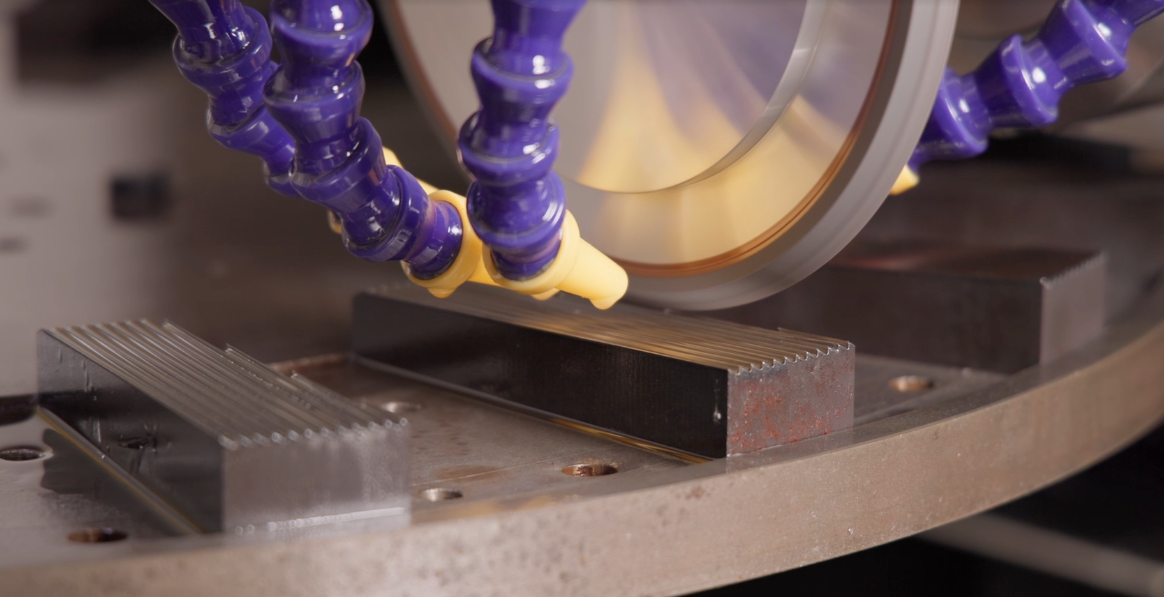
Мао Юе виробляє ключові деталі, що швидко зношуються, для пластикових пульверизаторів і використовує обробку з ЧПК для контролю розмірів і геометрії лез.
Коли компоненти лопатей і пульверизатор пластику розробляються в одній системі, геометрію лопаті, зазор між шліфуванням, швидкість ротора та фактичне застосування матеріалу можна оцінювати разом.
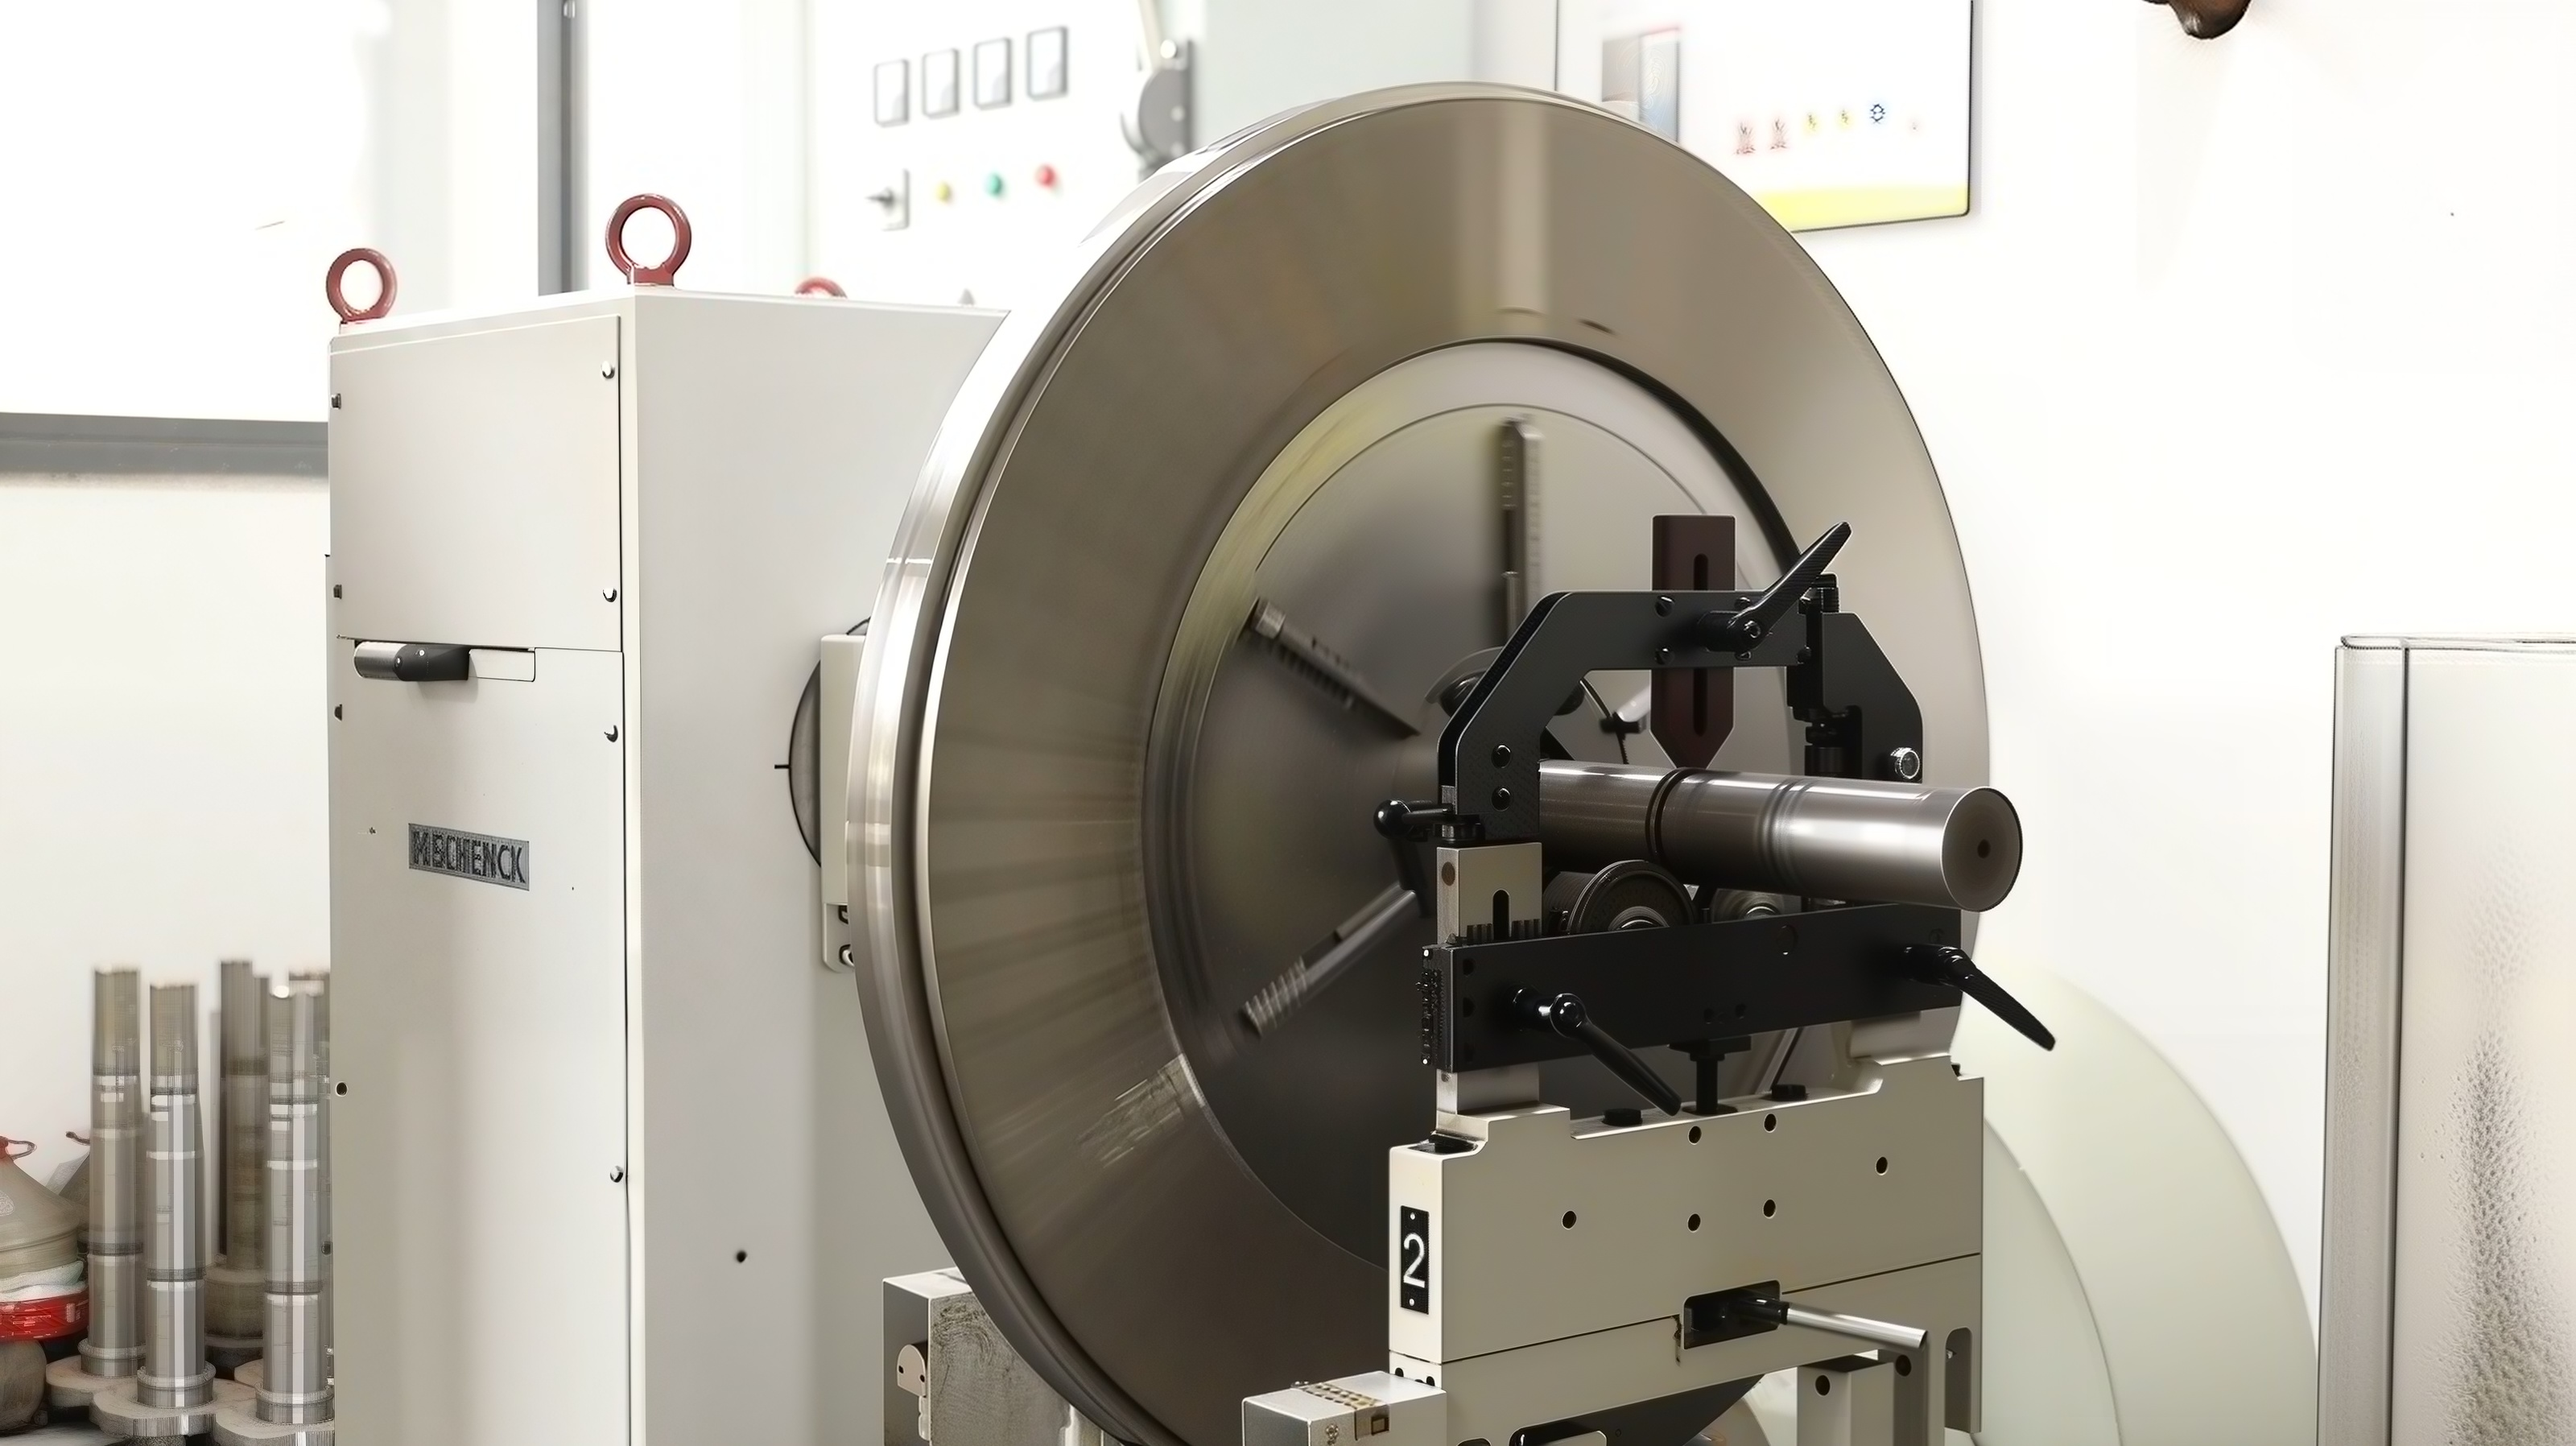
Високошвидкісний пульверизатор пластику потребує не тільки ріжучої кромки високої твердості.
Стабільність розмірів, геометрія лопаті, правильна установка та баланс ротора також можуть вплинути на стабільність роботи обладнання.
Процес виробництва лез Мао Юе включає термічну обробку, випробування на твердість, перевірку розмірів, найсучаснішу перевірку та динамічне балансування, які включені в процес виробництва та контролю якості.
Немає єдиного матеріалу, придатного для всіх умов експлуатації. D2 і DC53 можна використовувати для зносостійких лез, але при конкретному виборі слід враховувати тип пластику, вміст наповнювача, робоче навантаження, конструкцію леза та умови термообробки.
Не обов'язково. Твердість є важливим показником зносостійкості леза, але на фактичний термін служби також впливають міцність, термічна обробка, передова геометрія, точність обробки, оброблений матеріал і умови експлуатації.
Термін служби леза залежить від обробленого матеріалу, пропускної здатності матеріалу, розміру цільового порошку, забруднень, умов охолодження, конфігурації обладнання та умов експлуатації. Тому час роботи завжди слід розглядати разом із конкретними умовами випробувань.
Знос леза можна оцінити за допомогою тестування на твердість, вимірювання розмірів, найсучаснішого вимірювання профілю, фотографій лез до та після, часу роботи, пропускної здатності матеріалу та контролю якості порошку.
І D2, і DC53 є інструментальними сталями, які можуть використовуватись у зносостійких додатках. Їх придатність залежить від необхідної твердості, в'язкості, зносостійкості, термічної обробки та реальних умов експлуатації.
так Мінеральні наповнювачі, скловолокно та інші тверді компоненти можуть збільшити абразивне навантаження та можуть прискорити знос лез порівняно з відносно чистими полімерами.
Клієнти можуть надати інформацію про матеріали та, якщо дозволяють умови, фактичні зразки матеріалів для тестування та технічної оцінки. Тестування може враховувати цільовий розмір порошку, пропускну здатність, температуру, продуктивність подачі та конфігурацію леза.
Зносостійке пластикове лезо пульверизатора не повинно визначатися одним числом.
Твердість має значення. Марка сталі має значення. Термічна обробка має значення. Але найцінніший доказ – фактична продуктивність виробництва.
Чи може лезо зберегти робочу геометрію?
Чи може зазор залишатися стабільним?
Чи може машина стабільно виробляти порошок у межах цільового діапазону розміру частинок?
Скільки матеріалу може обробити лезо перед заміною?
Як знос леза впливає на якість порошку, продуктивність і експлуатаційні витрати?
Коли на ці питання можна відповісти за допомогою даних контрольованих випробувань, стійкість до зношування більше не є просто маркетинговим описом. Він стає вимірним показником ефективності виробництва.
Правильне пластикове лезо пульверизатора слід вибирати на основі фактично оброблюваного матеріалу та виробничих вимог, а не просто відповідно до загальної специфікації.
Якщо ви обробляєте PE , PP , PVC , кольорову маткову суміш, інженерний пластик, наповнений пластик або перероблений пластик, ви можете надати Мао Юе:
Тип матеріалу
Розмір корму
Цільовий розмір частинок порошку
Необхідна пропускна здатність
Час роботи на добу
Поточні проблеми з лезом
Остаточне застосування
Якщо дозволяють умови, ви також можете надати фактичний зразок матеріалу для тестування.
Виходячи з вимог до матеріалів і виробництва, Мао Юе може додатково обговорити відповідні матеріали для лез, твердість, структуру подрібнення, конфігурацію охолодження, систему живлення та інші параметри обладнання.
Метою є не просто постачання «зносостійкого леза», а розробка системи подрібнення пластику, яка може постійно підтримувати цільову якість порошку, одночасно контролюючи витрати на заміну леза, обслуговування та експлуатацію.


