Сербия


Прегледи: 0 Аутор: Уредник сајта Време објаве: 29.09.2026 Порекло: Сајт
Када купујете пластичне лопатице за млевење, кључно питање није да ли их добављач једноставно описује као „отпорне на хабање“, већ да ли се њихова отпорност на хабање може мерити и верификовати путем стварних производних података.
Материјал сечива, топлотна обрада, тврдоћа, геометрија, тачност обраде, обрађени материјал и радни услови утичу на хабање и век трајања сечива. Стога, ниједан једини параметар не може тачно да представи укупне перформансе оштрице.
Поузданији метод евалуације је успостављање комплетног процеса тестирања:
Почетно стање оштрице → Тест контролисане производње → Пост-тестно стање сечива и производни подаци
Упоређивањем стања сечива пре и после тестирања, заједно са стварним протоком материјала, величином честица праха, излазном снагом и радним параметрима, купци могу да процене стварно хабање сечива и направе детаљније техничке и цене поређења између добављача сечива.
Оштрице пластичне машине су изложене различитим механичким и термичким оптерећењима у зависности од обрађеног материјала и услова производње.
Абразивно хабање је ко mm на облик хабања сечива. Током непрекидног уситњавања, тврде честице у материјалу се стално додирују и трљају се о површину сечива, постепено отупљују ивицу сечења и уклањају материјал са радне површине.
Различите пластике стварају различите услове хабања. Чисти PE или PP генерално представљају другачију околину хабања од PVC која садржи минерална пунила као што је калцијум карбонат. Пластика ојачана стакленим влакнима може створити већа абразивна оптерећења.
Стога, отпорност на хабање сечива не треба процењивати само на основу квалитета материјала или тврдоће. Стварно обрађени материјал, садржај пунила и услови производње такође се морају узети у обзир.
Пластични сечиви пулверизатора доживљавају поновљене механичке ударе и оптерећења током рада. Ако сечиво нема довољну жилавост, резна ивица може развити струготине, зарезе или пукотине.
Таква оштећења смањују ефективну радну површину и могу променити геометрију сечива, утичући на ефикасност уситњавања, конзистентност величине честица и стабилност рада.
Према томе, испитивање хабања сечива треба да процени не само губитак материјала већ и врхунски интегритет и промене у геометрији сечива.
Током уситњавања, сечива су непрекидно изложена трењу и топлотном оптерећењу. Нестабилно храњење, превелика оптерећења брушења или неодговарајући радни параметри могу повећати температуру сечива и механички стрес, убрзавајући хабање.
У рециклираној пластици, тврди страни материјали као што су металне честице и камење такође могу изазвати локализована оштећења од удара и најсавременије ломљење.
Стога, радни век сечива зависи не само од самог сечива, већ и од стабилности храњења, радних параметара, услова хлађења и чистоће материјала.
Отпорност сечива пластичног пулверизатора на хабање је одређена комбинацијом материјала, производног процеса, дизајна сечива и услова рада.
Фактор |
Главна улога |
|---|---|
Стеел Граде |
Пружа основна механичка својства и отпорност на хабање |
Термичка обрада |
Утиче на тврдоћу, жилавост и стабилност димензија |
Тврдоћа |
Побољшава отпорност на хабање и деформације |
Жилавост |
Смањује ризик од ломљења ивица и пуцања |
Бладе Геометри |
Утиче на ефикасност уситњавања и зазор за млевење |
Прецизност обраде |
Помаже у одржавању конзистентности инсталације и рада |
Обрађени материјал |
Одређује стварно окружење хабања |
Услови рада |
Утиче на оптерећење, температуру, излаз и век трајања |
Стога, отпорност на хабање сечива не треба процењивати само на основу квалитета челика или тврдоће. Квалитет производње сечива се мора узети у обзир заједно са стварним условима производње.

Д2 и DC53 су алатни челици који се користе у алатима отпорним на хабање. Међутим, за пластичне ножеве за млевење, само поређење квалитета челика не може у потпуности да одреди коначне перформансе сечива.
Смисленије поређење треба да узме у обзир термичку обраду, тврдоћу, жилавост, геометрију сечива, квалитет обраде, обрађени материјал и услове рада.
Фактор |
Д2 |
DC53 |
|---|---|---|
Челик за алат Primena |
Алат отпоран на хабање |
Алат отпоран на хабање |
Тврдоћа |
Зависи од термичке обраде |
Зависи од термичке обраде |
Жилавост |
Зависи од термичке обраде и дизајна сечива |
Зависи од термичке обраде и дизајна сечива |
Веар Перформанце |
Зависи од стварних услова рада |
Зависи од стварних услова рада |
Финал Бладе Перформанце |
Материјал + топлотна обрада + геометрија |
Материјал + топлотна обрада + геометрија |
Стога, смислено поређење између Д2 и DC53 лопатица треба да узме у обзир стварни обрађени материјал, услове термичке обраде, тврдоћу, геометрију сечива и производне резултате, уместо да упоређује само класе челика.

Тврдоћа је важан показатељ перформанси сечива пластичног пулверизатора, али већа тврдоћа не значи нужно дужи радни век. Вредност ХРЦ одражава отпорност материјала на деформације и хабање површине, али не може директно да покаже колико сати сечиво може да ради или колико тона пластике може да обради.
Чак и када два сета сечива имају сличне вредности тврдоће, њихов стварни радни век и даље може да варира због разлика у жилавости, топлотној обради, најсавременијој геометрији, прецизности обраде, обрађеном материјалу и радном оптерећењу.
Стога се ова три концепта могу разликовати на следећи начин:
Тврдоћа → Својство материјала
Стопа истрошености → Понашање истрошености
Век трајања → Време рада или проток материјала пре него што се достигну дефинисани критеријуми замене
За набавку сечива, најкориснија референца није појединачна ХРЦ вредност, већ стварни подаци о хабању и резултати производње.
Испитивање тврдоће се углавном користи за проверу материјала и стања термичке обраде сечива и важан је део контроле квалитета сечива.
Записи о испитивању могу укључивати класу челика, услове термичке обраде, локацију мерења и стварну ХРЦ вредност, пружајући основу за следљивост квалитета и поређење између различитих производних серија.
Међутим, тврдоћа само одражава својства материјала и не може се директно претворити у радни век сечива. Због тога би испитивање тврдоће требало да се користи као основни индикатор квалитета, заједно са стварним подацима о хабању и производњи, да би се проценио век трајања сечива.

Мерење кључних димензија сечива пре и после тестирања може директно да покаже промене димензија и губитак материјала, што га чини важном методом за процену стварног хабања сечива.
Да би се обезбедила упоредивост података, локације мерења, алати и методе треба да остану доследни пре и после тестирања, а разлике у димензијама треба да буду забележене.
Ова мерења се затим могу користити за израчунавање хабања сечива и стопе хабања, пружајући основу за поређење перформанси различитих сечива.
Најсавременије хабање се може проценити мерењем:
Најсавременије повлачење
Промене у профилу ивица
Носите на радној површини
Друге дефинисане промене критичних димензија сечива
Кључно је да се не ослањате на једну специфичну методу мерења, већ да одржавате доследне локације мерења, методе и критеријуме евалуације пре и после тестирања. Ово чини резултате хабања поузданијим и упоредивим.
Значајан тест хабања сечива треба да контролише варијабле које могу утицати на резултате. Циљ је да се услови испитивања одрже што је могуће доследнији како би се разлике у хабању сечива могле поузданије проценити.
Пре почетка теста производње, забележите:
Материјал сечива
Тврдоћа
Кључне димензије
Врхунско стање
Геометрија сечива
Стање уградње
Ови записи пружају основу за поређење након теста.
Када упоредите два решења са оштрицама, користите исту врсту и слично стање обрађеног материјала кад год је то могуће како бисте минимизирали утицај разлика у материјалу.
На пример, тест који користи чист PE не може се директно упоредити са тестом који користи пластику ојачану стакленим влакнима јер ова два материјала стварају различита окружења хабања и механичка оптерећења.
Треба записати следеће параметре теста:
Тест Параметер |
Рецо mm је завршио запис |
|---|---|
Фини млин Модел |
Модел и пречник диска |
Бладе Материал |
Квалитет челика и спецификације |
Обрађени материјал |
Тип пластике и формулација |
Феед Сизе |
Почетна величина материјала |
Циљ Величина праха |
Mesh или микронски опсег |
Феед Рате |
kg/h |
Снага мотора |
Инсталирана снага мотора |
Гриндинг Гап |
Почетни радни јаз |
Metoda hlađenja |
Ваздушно, водено или комбиновано хлађење |
Оперативно време |
Стварно трајање теста |
Пропусност |
Укупна количина обрађеног материјала |
Што су услови испитивања конзистентнији, подаци о хабању сечива ће бити упоредивији, што олакшава процену стварних перформанси различитих решења сечива.

Истрошеност сечива не треба проценити само променама на самом сечиву. Подаци о производњи такође треба да се забележе како би се утврдило како трошење сечива утиче на стварне радне перформансе.
Кључни параметри за снимање током теста укључују:
Излаз: kg/h и укупна пропусност материјала
Температура материјала: за праћење трења и пораста температуре
Струја или оптерећење мотора: да се идентификују промене у радном оптерећењу
Величина честица праха и дистрибуција величине честица: за процену конзистенције праха
Вибрације и абнормални услови: да се идентификују промене у раду машине
Сакупљање праха: да проверите да ли пражњење и сакупљање остају стабилни
Поређење ових производних података са измереним хабањем сечива може помоћи да се утврди да ли је трошење сечива утицало на излаз, квалитет праха или стабилност рада опреме.
Сами радни сати нису довољни да би се у потпуности проценило трошење сечива. Две машине могу да раде исти број сати док обрађују веома различите количине материјала.
У контролисаном упоредном тесту, стварни проток материјала се стога може користити као важна референца.
Једноставна рачуница је:
Стопа хабања = измерени губитак материјала сечива ÷ стварни проток материјала
У зависности од методе мерења, стопа хабања се може изразити као губитак димензија по тони материјала, губитак масе по тони или друго јасно дефинисано мерење.
На пример, ако се одређена димензија сечива смањи за 0,20 mm након обраде 100 тона материјала:
Димензиона стопа хабања = 0,20 mm ÷ 100 тона = 0,002 mm по тони
Резултате теста увек треба извести заједно са методом мерења, обрађеним материјалом и условима испитивања како би се осигурало да се подаци могу правилно тумачити и поредити.
Бладе Цондитион |
Утицај на производњу |
|---|---|
Најсавременија одећа |
Смањена ефикасност уситњавања |
Промене у геометрији сечива |
Промене услова млевења |
Прекомерно хабање |
Нестабилна величина честица или смањени излаз |
Повећано трење |
Виша температура материјала |
Тешка оштећења оштрице |
Ненормалне вибрације или нестабилан рад |
Кључно је одредити када хабање сечива постане довољно значајно да утиче на производне циљеве.
Оштрица може и даље бити механички способна да ради, али њено трошење може већ утицати на квалитет праха, излаз или контролу температуре изван захтеваних производних спецификација.
Индикатор замене |
Значење |
|---|---|
Прекомерни губитак димензија |
Наведена граница хабања је достигнута |
Врхунска оштећења |
Радна геометрија је погођена |
Нестабилна величина честица |
Спецификације праха се више не могу доследно одржавати |
Смањена излазна снага |
Капацитет производње је испод потребног нивоа |
Абнормална температура |
Промењено је стање млевења |
Абнормално оптерећење мотора |
Радни отпор се променио |
Повећана учесталост одржавања |
Наставак рада постаје мање економичан |
Специфични критеријуми замене треба да буду одређени на основу дизајна сечива, модела пулверизатора, обрађеног материјала и производних захтева.
Различите пластике стварају различите услове рада за сечива пулверизатора. Према томе, избор сечива треба да се заснива на стварном обрађеном материјалу и условима производње.
Материјал |
Кључна питања о хабању |
|---|---|
PE / PP |
Брзина додавања, величина честица и термички услови |
PVC |
Формулација, садржај пунила, температура и својства материјала |
Masterbač u boji |
Формулација, карактеристике гранула и контрола контаминације |
Inženjerska plastika |
Квалитет материјала, механичка својства и термичко понашање |
Пуњена пластика |
Минерална пунила, стаклена влакна и абразивни материјали |
Рецицлед Пластицс |
Загађивачи, металне честице и страни материјали |
Иста спецификација сечива не обезбеђује аутоматски исти радни век за различите пластике.
Стога, избор сечива и процена хабања треба да почне од стварног материјала и услова његове производње.
Резултати испитивања чистог PE не могу се директно поредити са резултатима од пластике ојачане стакленим влакнима јер стварају различите услове хабања и механичког оптерећења.
Већа вредност ХРЦ не значи аутоматски дужи радни век сечива.
Сами радни сати не одражавају у потпуности стварно оптерећење ножа. Треба узети у обзир и укупну количину обрађеног материјала.
Оштрица може и даље бити механички способна за рад, док је њено трошење већ утицало на величину честица, излаз или контролу температуре.
Ако се брзина помака, размак брушења, начин хлађења и обрађени материјал мењају истовремено, постаје тешко одредити који фактор је изазвао разлику у хабању сечива.
Када купујете пластичне ножеве за млевење, не питајте само „Колико кошта један сет ножева?“
Такође је важно затражити од произвођача мерљиве техничке податке који се могу користити за поређење перформанси и трошкова.
Подаци |
Сврха |
|---|---|
Стеел Граде |
Потврђује материјал оштрице |
Термичка обрада |
Приказује коначно механичко стање |
Тврдоћа |
Проверава резултат топлотне обраде |
Бладе Дименсионс |
Потврђује компатибилност опреме |
Врхунска геометрија |
Утиче на перформансе уситњавања |
Тест Материал |
Дефинише стварно окружење хабања |
Пропусност |
Означава производни капацитет |
Оперативно време |
Дефинише трајање теста |
Укупна пропусност |
Одражава стварно радно оптерећење |
Хабање по тони |
Помаже у поређењу стопе хабања |
Квалитет праха |
Одражава стварне производне перформансе |
Интервал замене |
Подржава планирање одржавања |
Овај приступ помера набавку сечива са поређења само са ценама на мерљиво поређење производних перформанси, хабања и оперативних трошкова.
Критеријуми куповине |
Шта потврдити |
|---|---|
Бладе Материал |
Квалитет челика |
Термичка обрада |
Процес термичке обраде и тврдоћа |
Машинска обрада |
Димензије и геометрија сечива |
Инспекција |
Испитивање тврдоће и димензија |
Компатибилност |
Фини млин модел и брусни диск |
Тестирање |
Испитивање са стварно обрађеним материјалом |
Замена |
Подршка за замену сечива |
Услуга |
Инсталација и техничка подршка |
Пластични ножеви за млевење не раде као независне компоненте. Ротирајућа сечива, фиксна сечива или зупци, Дискови за млевење , коморе за млевење, ротори, системи за напајање, системи за хлађење и системи за подешавање зазора за млевење морају да раде заједно као интегрисани систем.
Због тога је компатибилност димензија и геометрије посебно важна при замени сечива пулверизатора.
Произвођач оригиналне опреме може проценити заменске оштрице на основу фактора као што су:
Фини млин модел
Noževi pulverizatora
Геометрија сечива
Радна брзина
Размак за млевење
Обрађени материјал
Конфигурација хлађења
Захтеви за инсталацију
Ово је посебно важно за купце који желе да замене истрошена сечива без замене постојеће пластичне машине за млевење.
Мао Иуе независно развија и производи основне компоненте за системе за уситњавање пластике, укључујући Дискови за млевење , ротирајућа сечива, фиксна сечива, зубне плоче и друге делове који се троше.
Производни процес комбинује избор материјала, топлотну обраду, ЦНЦ машинску обраду, прецизно брушење, инспекцију димензија, испитивање тврдоће, најсавременију инспекцију и динамичко балансирање.
Циљ није само да се произведе сечиво високе тврдоће, већ да се обезбеди да сечиво ради поуздано као део комплетног система за уситњавање пластике.
За различите материјале и производне захтеве, фактори као што су материјал сечива, тврдоћа, геометрија, зазор за млевење, хлађење, довод и параметри опреме могу се сматрати интегрисаним системом.
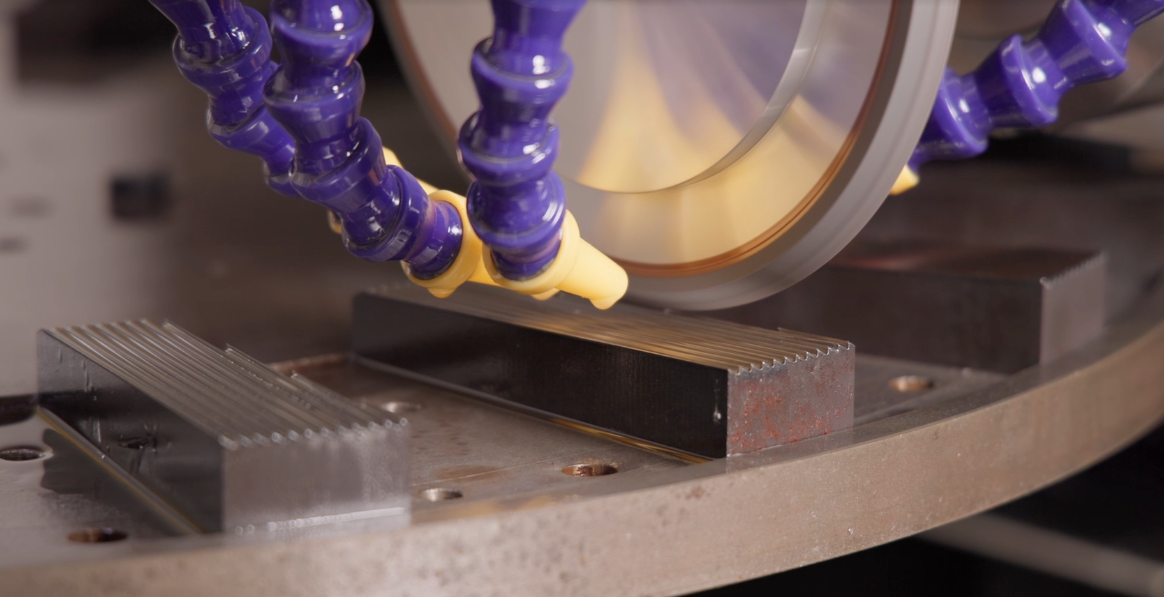
Мао Иуе у својој кући производи кључне делове за хабање за пластичне машине за млевење и користи ЦНЦ машинску обраду за контролу димензија и геометрије сечива.
Када се компоненте сечива и пластичне машине за млевење развијају у оквиру истог система, геометрија сечива, размак брушења, брзина ротора и стварне примене материјала могу се проценити заједно.
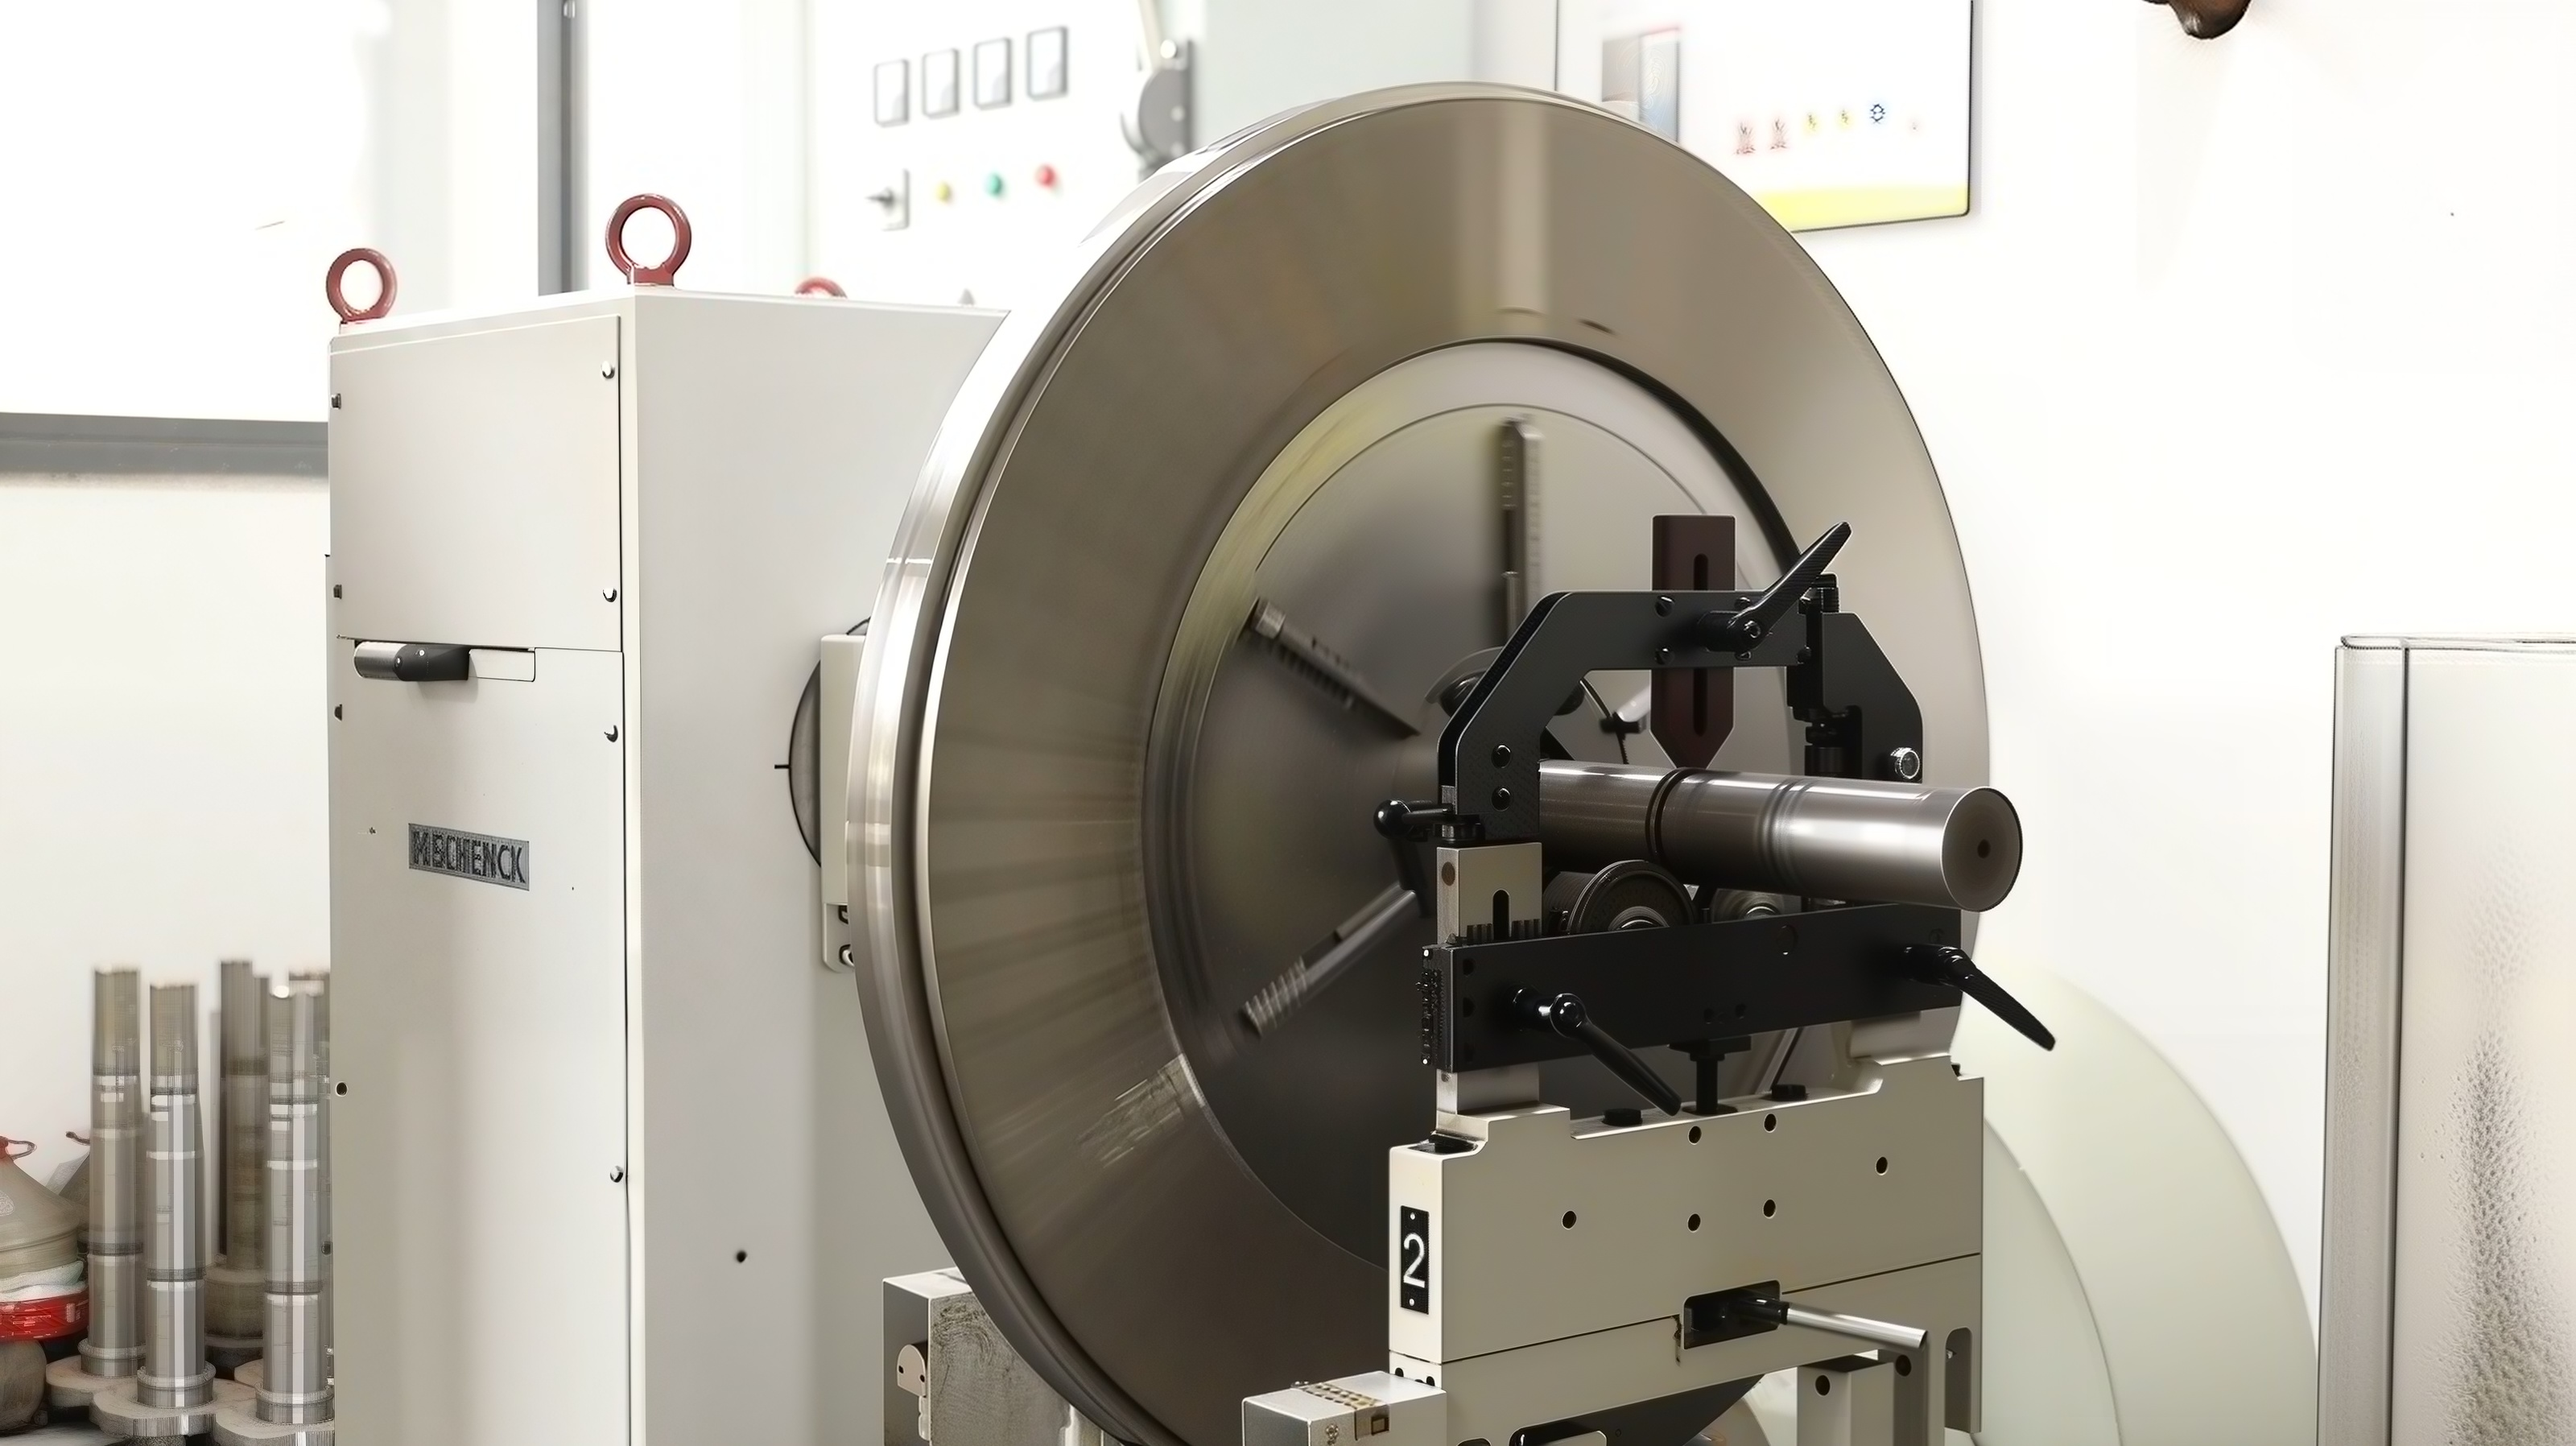
Брзи пластични пулверизатор захтева више од резне ивице високе тврдоће.
Конзистентност димензија, геометрија сечива, исправна инсталација и баланс ротора такође могу утицати на стабилност рада опреме.
Мао Иуе-ов производни процес сечива укључује топлотну обраду, испитивање тврдоће, инспекцију димензија, најсавременију инспекцију и динамичко балансирање, који су уграђени у процес производње и контроле квалитета.
Не постоји један материјал који је погодан за све услове рада. Д2 и DC53 се могу користити за сечива отпорна на хабање, али посебан избор треба да узме у обзир тип пластике, садржај пунила, радно оптерећење, дизајн сечива и услове термичке обраде.
Не обавезно. Тврдоћа је важан показатељ отпорности сечива на хабање, али на стварни век трајања утичу и жилавост, топлотна обрада, најсавременија геометрија, тачност обраде, обрађени материјал и услови рада.
Радни век оштрице зависи од обрађеног материјала, протока материјала, величине циљаног праха, загађивача, услова хлађења, конфигурације опреме и радних услова. Стога, време рада увек треба узети у обзир заједно са специфичним условима испитивања.
Хабање сечива се може проценити испитивањем тврдоће, мерењем димензија, најсавременијим мерењем профила, фотографијама сечива пре и после, временом рада, протоком материјала и праћењем квалитета праха.
И Д2 и DC53 су алатни челици који се могу користити у апликацијама отпорним на хабање. Њихова погодност зависи од захтеване тврдоће, жилавости, отпорности на хабање, термичке обраде и стварних услова рада.
Да. Минерална пунила, стаклена влакна и друге тврде компоненте могу повећати абразивно оптерећење и могу убрзати хабање сечива у поређењу са релативно чистим полимерима.
Купци могу пружити информације о материјалу и, када услови дозвољавају, стварне узорке материјала за тестирање и техничку процену. Тестирање може узети у обзир циљну величину праха, пропусност, температуру, перформансе храњења и конфигурацију сечива.
Пластично сечиво за млевење отпорно на хабање не би требало да буде дефинисано једним бројем.
Тврдоћа је важна. Квалитет челика је важан. Топлотна обрада је важна. Али највреднији доказ долази из стварних производних перформанси.
Може ли сечиво задржати своју радну геометрију?
Може ли зазор за млевење остати стабилан?
Може ли машина доследно да производи прах у оквиру циљане величине честица?
Колико материјала сечиво може да обради пре замене?
Како трошење сечива утиче на квалитет праха, излаз и оперативне трошкове?
Када се на ова питања може одговорити путем контролисаних тестних података, отпорност на хабање више није само маркетиншки опис. Постаје мерљиви показатељ производног учинка.
Право пластично сечиво за млевење треба изабрати на основу стварног обрађеног материјала и производних захтева, а не једноставно према општој спецификацији.
Ако обрађујете PE , PP , PVC , мастербатцх у боји, инжењерску пластику, пуњену пластику или рециклирану пластику, можете пружити Мао Иуеу:
Врста материјала
Величина фееда
Циљана величина честица праха
Потребна пропусност
Радно време дневно
Тренутни проблеми са оштрицом
Коначна пријава
Када услови дозвољавају, такође можете дати стварни узорак материјала за тестирање.
На основу захтева материјала и производње, Мао Иуе може даље разговарати о одговарајућим материјалима сечива, тврдоћи, структури за уситњавање, конфигурацији хлађења, систему за напајање и другим параметрима опреме.
Циљ није само да се испоручи „оштрица отпорна на хабање“, већ да се развије систем за уситњавање пластике који може доследно да одржава циљни квалитет праха док контролише замену, одржавање и оперативне трошкове сечива.


