Сербия


Прегледи: 0 Аутор: Уредник сајта Време објаве: 16.09.2026 Порекло: Сајт
Модификована пластика има сложеније карактеристике обраде од стандардног ПЕ. Пунила, пигменти и други адитиви могу утицати на тврдоћу материјала, жилавост, температурно понашање и перформансе уситњавања. Стога, производња висококвалитетног модификованог ПЕ праха није само питање смањења материјала на мању величину. Захтева правилно усклађивање храњења, зазора у диску, величине честица, контроле температуре, протока ваздуха и сакупљања праха.
Са више од 30 година искуства у производњи пластичних пулверизатора, Мао Иуе пружа прилагођена решења за прах у праху заснована на стварним захтевима купаца за материјале и прах, помажући у постизању стабилног квалитета праха и континуиране производње.
За пластичне прахове, величина честица је само један фактор који се користи за процену квалитета. Расподела величине честица, морфологија праха, течљивост и насипна густина такође могу утицати на перформансе накнадног храњења, мешања и обликовања.
Нарочито у ротационом обликовању, премазивању и поновној преради пластике, финији прах није увек бољи. Прашак треба да одговара стварном производном процесу. Стабилна величина честица, добра течност и конзистентне карактеристике праха су кључ за производњу висококвалитетног модификованог ПЕ праха.
Сличне просечне величине честица не значе нужно да прашкови имају исте перформансе. Добро контролисана дистрибуција величине честица и добра течност могу помоћи да прах остане стабилнији током процеса храњења, мешања и каснијих процеса обликовања, уз смањење акумулације и агломерације.
Према томе, модификовано ПЕ уситњавање не би требало да се фокусира само на „колико је фин прах“. Параметри опреме треба да буду правилно подешени према карактеристикама материјала, циљној величини честица и коначној примени да би се постигао стабилан и уједначен квалитет праха.
Модификовани ПЕ често садржи калцијум карбонат, пигменте, минерална пунила или друге функционалне адитиве. Ове компоненте могу да промене тврдоћу, жилавост и отпорност на хабање материјала, што резултира перформансама у праху које се разликују од стандардног ПЕ.
На пример, високо напуњен ПЕ може повећати хабање дискова и ножева за уситњавање, док је већа вероватноћа да ће неке флексибилне формулације изазвати адхезију и агломерацију када температура материјала порасте. Стога, модификовани ПЕ не би требало једноставно да користи исте параметре уситњавања као стандардни ПЕ. Подешавања опреме треба да се подесе у складу са формулацијом материјала, карактеристикама материјала и захтевима циљаног праха.
Пулверизација великом брзином генерише одређену количину топлоте, а температура се може постепено повећавати током непрекидног рада. За термопластичне материјале као што су модификовани ПЕ, ПП и ПА, превисоке температуре могу да доведу до омекшавања материјала, утичући на формирање праха, стабилност храњења и конзистенцију величине честица, док такође повећавају ризик од адхезије и агломерације.
Стога, стабилно уситњавање није само повећање снаге мотора или интензитета уситњавања. Одговарајући баланс између излаза, финоће праха и контроле температуре је од суштинског значаја за постизање континуиране и стабилне производње.
Пластични пулверизатор типа диска користи релативно кретање велике брзине између дискова како би подвргао материјал силама трења, смицања и удара, постепено га прерађујући у пластични прах који испуњава потребне спецификације.
Након уласка у комору за уситњавање, материјал се континуирано рафинише унутар радног простора дискова. Системи за храњење, хлађење и сакупљање праха раде заједно како би подржали континуирану производњу. За ПЕ и модификовани ПЕ, правилно усклађивање дизајна диска, радног зазора, радних параметара и карактеристика материјала је кључно за постизање жељене финоће праха и стабилне производње.
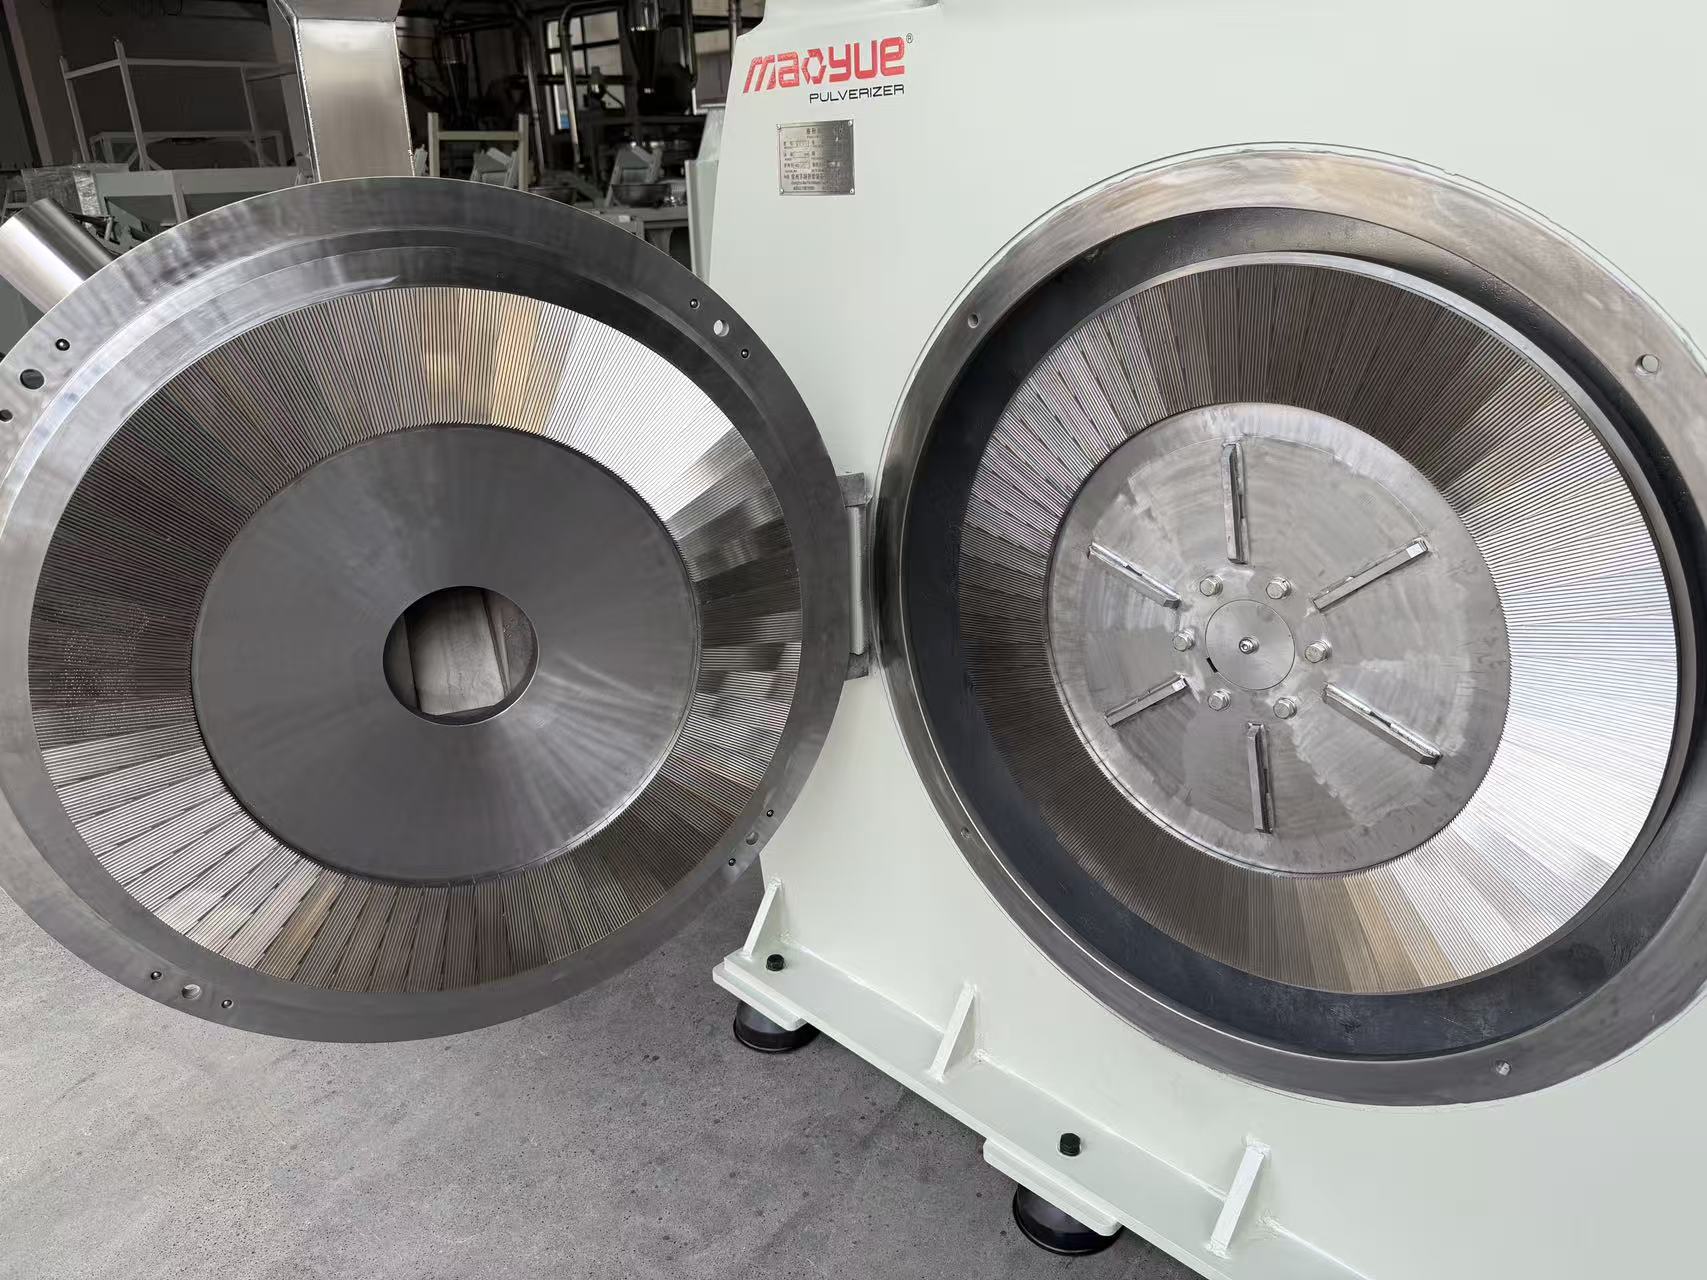
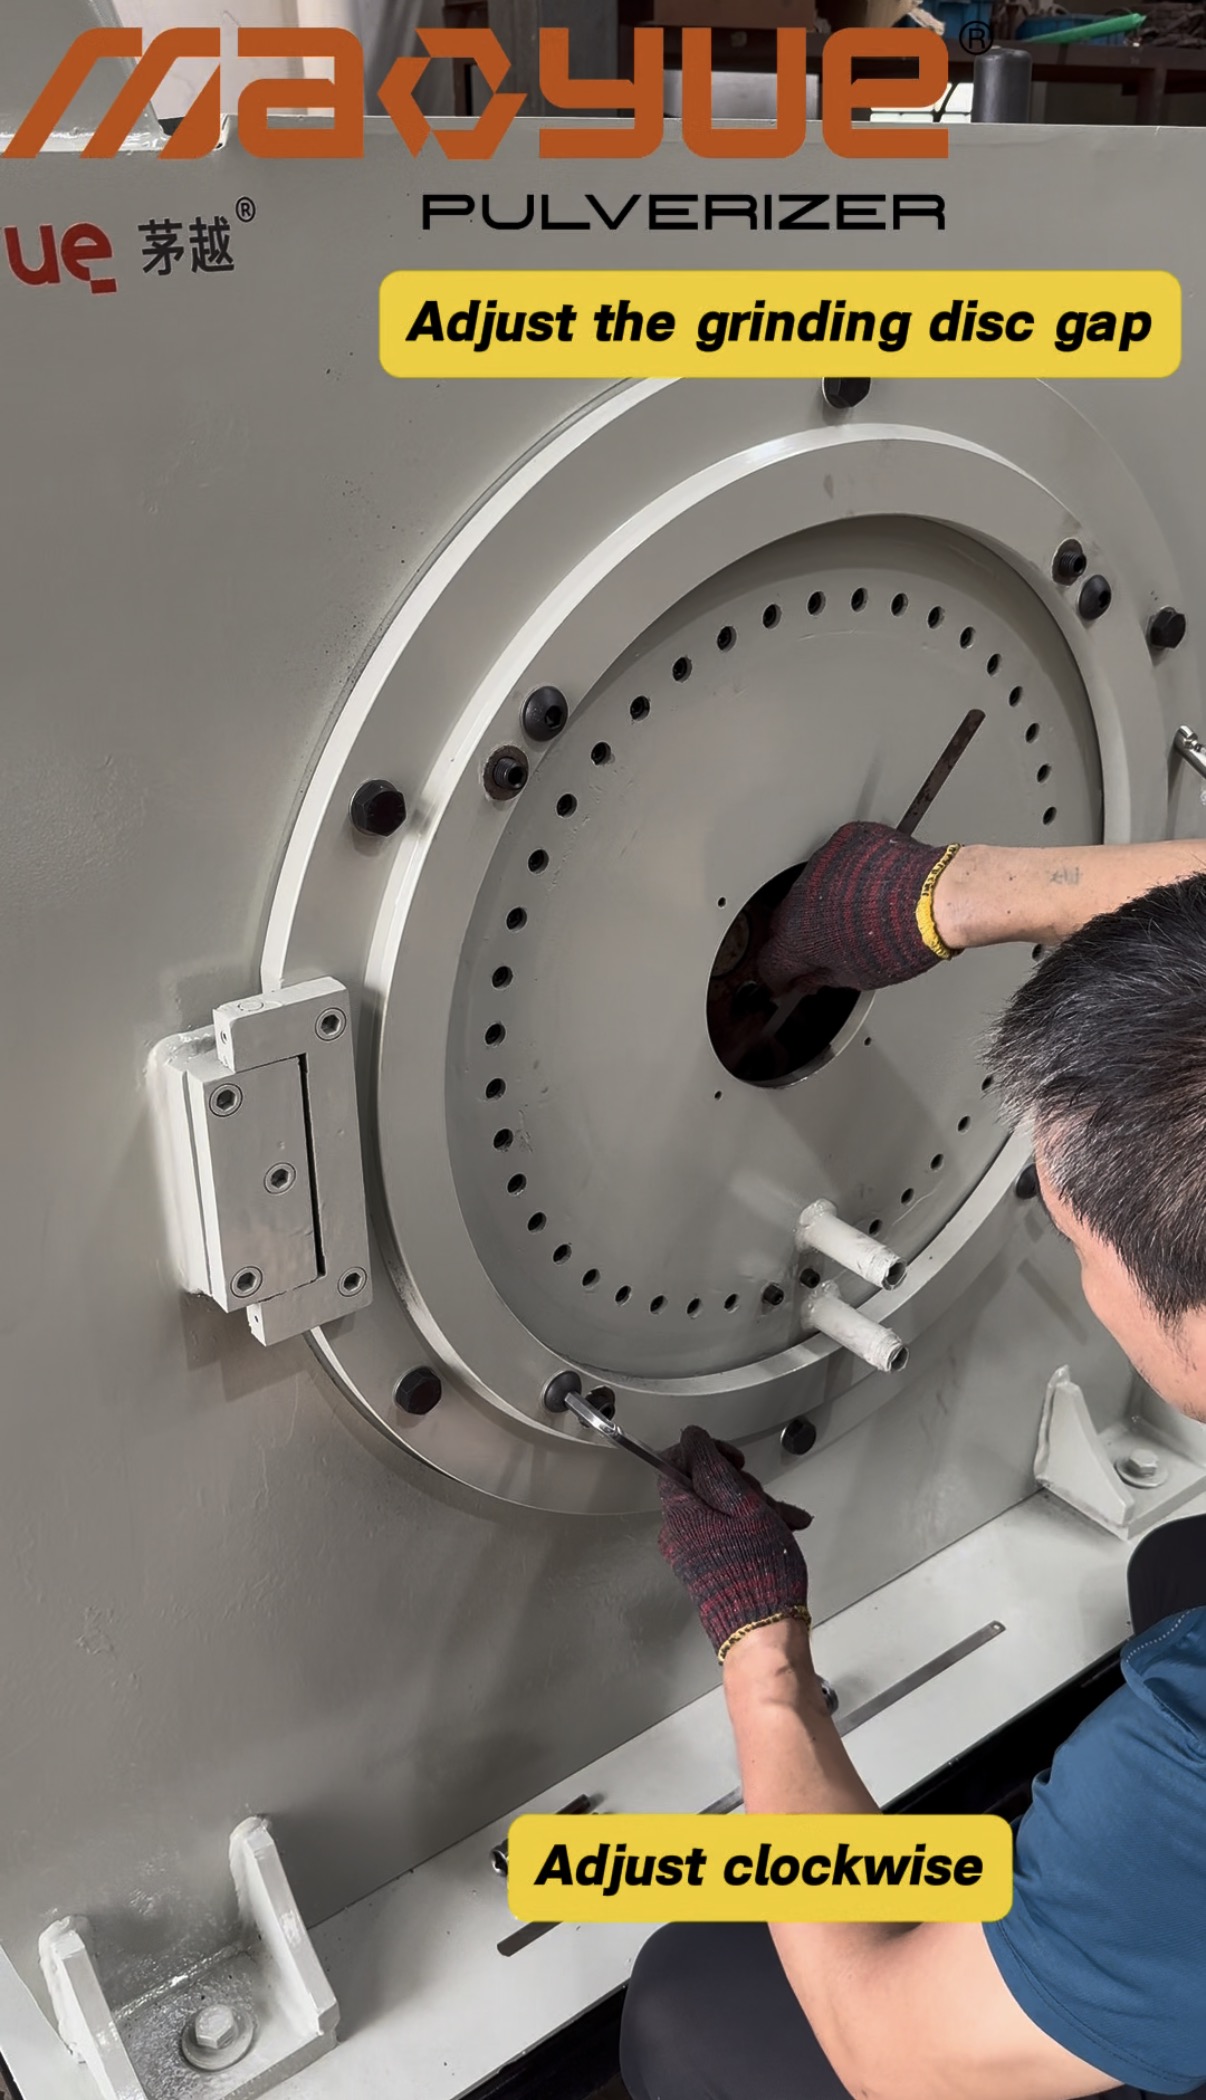
Радни размак између дискова за уситњавање је важан параметар који утиче на финоћу праха и стабилност производње. Генерално, мањи размак производи финији прах, док одговарајуће повећање размака може помоћи да се побољша излаз и произведе грубљи прах.
Међутим, мањи размак није увек бољи. Различити материјали захтевају различите радне празнине. Претерано мали зазор може повећати трење и пораст температуре, утичући на ефикасност уситњавања и квалитет праха. Због тога, током стварне производње, размак треба да се прилагоди према карактеристикама материјала, величини циљаних честица и захтевима излаза како би се постигла одговарајућа равнотежа између финоће, капацитета и контроле температуре.
Различите формулације модификованог ПЕ, ПП и ПА могу да варирају у тврдоћи, садржају пунила, жилавости и карактеристикама обраде, тако да се не може применити јединствен скуп параметара на све материјале. Величина хране, циљна величина честица и захтеви за производним капацитетом такође могу директно утицати на перформансе уситњавања.
Стога, избор професионалне опреме не би требало да се ослања само на теоријске спецификације. Стварно тестирање материјала је такође важно за одређивање одговарајућег зазора диска, брзине увлачења и радних параметара, помажући у постизању боље равнотеже између финоће праха, излаза и контроле температуре.

Модификовани ПЕ, ПП и ПА се обично убацују директно у пулверизатор типа диска у облику пелета, тако да опсежна предтретман генерално није потребна. Пре уситњавања, материјал за пуњење треба да има релативно уједначену величину честица, а тврде стране материјале као што је метал треба уклонити што је више могуће како би се спречило оштећење дискова и других компоненти за уситњавање.
Стабилно и чисто храњење је основа за производњу једноликог праха. Такође помаже да пулверизатор ради доследно, стварајући одговарајуће услове за накнадну контролу величине честица и континуирану производњу.
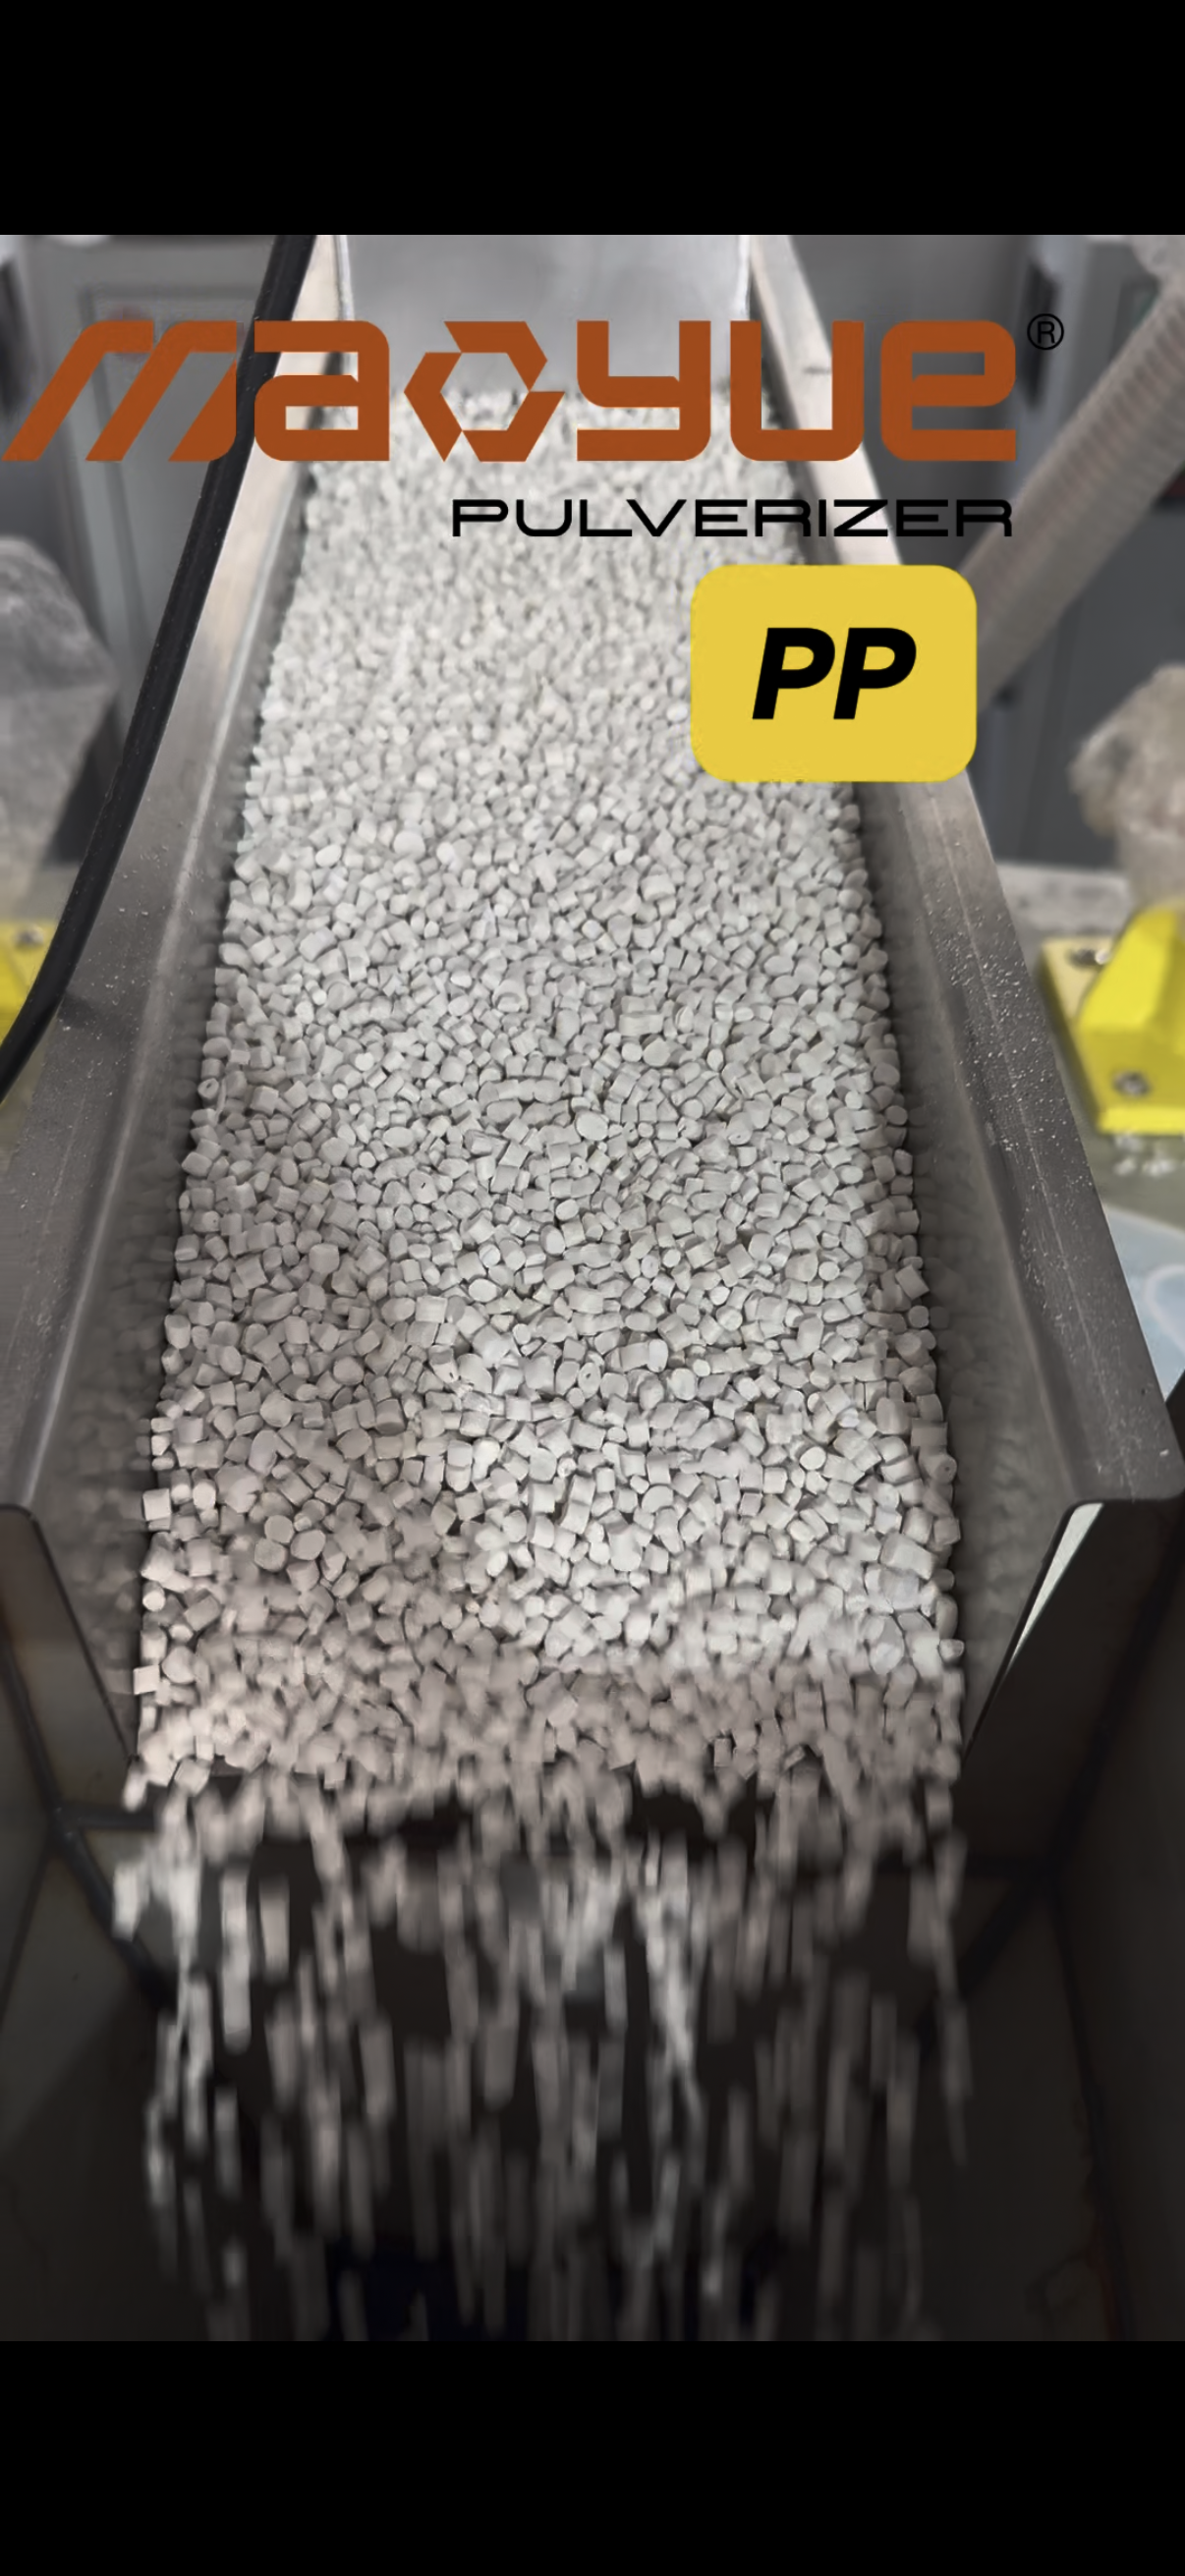
Стабилно храњење је основа континуираног уситњавања. Прекомерне или флуктуирајуће брзине увлачења могу да изазову промене у оптерећењу опреме и температури, што може утицати на капацитет производње и конзистенцију величине честица праха.
Правилном контролом брзине довода и обезбеђивањем да материјал равномерно улази у пулверизатор типа диска, опрема може да одржи стабилно оптерећење, што резултира конзистентнијим излазом, уједначенијим прахом и глаткијом континуираном производњом.

Након уласка у пулверизатор типа диска, модификоване ПЕ пелете су континуирано подвргнуте удару, трењу и силама смицања између ротирајућих дискова велике брзине, постепено формирајући потребан прах. Размак између дискова и радни параметри треба да се подесе у складу са карактеристикама материјала, величином циљаних честица и захтевима за излаз.
У зависности од материјала и захтева примене, ПЕ системи за млевење могу да произведу прах у опсегу од приближно 10-120 месх. Стварна финоћа и излаз праха и даље треба да се потврди испитивањем материјала како би се одредили најпогоднији параметри за уситњавање.

Континуирано уситњавање ствара одређену количину топлоте, тако да је потребно благовремено хлађење како би се спречило да пораст температуре утиче на квалитет праха. У зависности од карактеристика материјала и захтева производње, може се користити ваздушно хлађење, хлађење водом или комбиновани систем хлађења.
Након уситњавања, прах се такође може обрадити кроз систем за просијавање да би се контролисала величина честица и одвојиле честице које не испуњавају тражене спецификације. Ово помаже да се постигне уједначенија величина честица и стабилнији квалитет готовог праха.

Готови прах се транспортује и сакупља кроз систем за транспорт и сакупљање праха протока ваздуха, помажући у смањењу губитка и акумулације праха, док производно окружење одржава чистим. Одговарајући дизајн протока ваздуха такође помаже да се обезбеди стабилан транспорт праха.
У зависности од коначне примене, готов прах се може тестирати на величину честица, изглед, течност и конзистенцију од серије до серије како би се осигурало да прах испуњава захтеве наредних производних процеса.

За модификовано пластично уситњавање, не постоји јединствен скуп параметара који функционише за сваки материјал. Због тога је тестирање стварног материјала купца пре избора опреме веома важно.
На основу резултата теста, Маоиуе процењује стање храњења, финоћу праха, излаз, промене температуре и квалитет готовог праха, а затим прилагођава параметре као што су размак између дискова, брзина увлачења и хлађење. Ово омогућава да конфигурација опреме боље одговара стварним захтевима купца за материјалом и производњом, уместо да једноставно бира стандардни модел машине.

Структура диска директно утиче на то како је материјал изложен силама и на квалитет праха. Различите модификоване ПЕ формулације и циљне величине честица захтевају одговарајући дизајн дискова, радне празнине и параметре уситњавања.
Маоиуе производи своје основне компоненте за уситњавање у кући и може их конфигурисати у складу са стварним захтевима материјала и примене. Циљ није једноставно тежити већим брзинама ротације, већ постићи одговарајућу равнотежу између ефикасности уситњавања, финоће праха и контроле температуре.
За континуирано уситњавање термопластичних материјала, контрола температуре директно утиче на квалитет праха и стабилност опреме. Маоиуе може да конфигурише ваздушно хлађење, хлађење водом или комбиноване системе хлађења у складу са карактеристикама материјала и моделом опреме, помажући да се топлота која се ствара током процеса уситњавања уклони на време.
Стабилно хлађење помаже у смањењу омекшавања материјала, адхезије и агломерације, чинећи процес уситњавања глаткијим уз одржавање конзистентне финоће праха и стабилних услова производње.

Стабилно храњење је основа континуираног уситњавања, док правилно дизајниран систем за сакупљање праха одређује да ли се готов прах може несметано транспортовати и сакупљати. Неусклађеност у било ком делу процеса може утицати на укупну ефикасност линије и квалитет праха.
Стога, Маоиуе дизајнира храњење, уситњавање, хлађење, проток ваздуха, одвајање и сакупљање праха као интегрисани систем. Ово омогућава да сви процеси раде заједно за стабилнију и ефикаснију континуирану производњу.
Модификоване формулације ПЕ и захтеви производње варирају, тако да се параметри опреме морају прилагодити у складу са тим. Следеће спецификације се могу користити као референца за уобичајене конфигурације. Стварне спецификације опреме треба да се одреде на основу испитивања материјала, циљане финоће праха и излазних захтева.
Параметар |
Уобичајена разматрања конфигурације |
|---|---|
Материјали |
ПЕ, модификовани ПЕ, ПП, ПА, високо пуњени ПЕ, рециклирани ПЕ |
Повдер Финенесс |
Приближно 10–120 месх |
Пречник диска |
500–800 мм и прилагођени модели |
Метод хлађења |
Ваздушно хлађење / водено хлађење / комбиновано хлађење |
Начин храњења |
Ручно или аутоматско храњење |
Апликације |
Ротационо обликовање, премазивање, мешање, рециклажа |
Излаз |
Одређује се према материјалу, финоћи праха и конфигурацији опреме |

Ротационо обликовање је једна од важних примена ПЕ праха. Прашак треба да има добру течност и карактеристике топљења како би се могао равномерно ширити унутар калупа, помажући да се постигне стабилна дебљина зида и конзистентан квалитет производа.
Правилно уситњени модификовани ПЕ прах може се користити за резервоаре, контејнере, индустријске производе, опрему за игралишта и друге производе за ротационо обликовање у складу са различитим формулацијама и захтевима перформанси, испуњавајући захтеве за перформансе праха и материјала за различите примене.

Неки процеси премазивања имају високе захтеве за уједначеност величине честица, течљивост и дисперзију пластичних прахова. Правилно дизајниран процес уситњавања може помоћи у производњи конзистентнијег праха, обезбеђујући одговарајућу сировину за накнадно премазивање и површинску обраду.
Специфичне спецификације праха треба да буду усклађене у складу са материјалом за премазивање, условима процеса и захтевима финалног производа.
Модификовани ПЕ прах се такође може користити као интермедијарни материјал за мешање, мешање и даљу обраду. Прашак са уједначеном величином честица и стабилном течљивошћу је лакши за транспорт, мерење и мешање, помажући у одржавању стабилне даље обраде и побољшању коришћења сировина.
Специфичне спецификације праха могу се прилагодити према формулацији и захтевима даље обраде.
Неки производни остаци и одговарајући пластични отпад могу се прерадити у пластични прах са уједначеном величином честица користећи пулверизатор типа диска, а затим поново увести у одговарајуће производне процесе. Ово може помоћи у смањењу отпада материјала уз побољшање коришћења пластичних сировина.
Међутим, да ли су рециклирани материјали погодни за даље уситњавање и поновну употребу треба проценити на основу њиховог састава материјала, нивоа контаминације и захтева за коначну примену како би се осигурало да рециклирани прах испуњава потребе наредне производње.
Када бирате пулверизатор за модификовани ПЕ, важно је прво идентификовати стварни материјал који се обрађује. Стандардни ПЕ, модификовани ПЕ, ПП, ПА, ПЕ пуњен калцијум карбонатом и рециклирани ПЕ могу се разликовати по тврдоћи, жилавости и карактеристикама уситњавања.
Својства материјала одређују конфигурацију опреме. Тек након што су састав сировог материјала и услови обраде јасно схваћени, може се одредити одговарајући дизајн диска, радни зазор, начин хлађења и параметри напајања.
Циљну величину честица праха треба одредити у складу са производним процесом који следи и захтевима финалног производа. Различите примене могу имати различите захтеве за финоћу праха, дистрибуцију величине честица и течност.
Када се дефинишу циљне спецификације, дизајн диска, радни зазор, проток ваздуха и метод скрининга могу се правилно ускладити, омогућавајући опреми да постигне бољу равнотежу између квалитета праха и ефикасности производње.
Сама снага мотора не може одредити стварну снагу пулверера. Карактеристике материјала, финоћа циљаног праха, конфигурација диска, стабилност храњења и услови хлађења могу утицати на коначни производни капацитет.
Стога, приликом одабира опреме, својства материјала, спецификације праха и циљни учинак треба да се процене заједно. Стварно тестирање материјала пружа поузданији начин за потврду производних перформанси машине уместо да се ослања само на снагу мотора.
Термопластични материјали стварају одређену количину топлоте током непрекидног уситњавања. Материјали који су склонији омекшавању, лепљењу или агломерацији генерално захтевају већу пажњу контроли температуре.
Стога, када бирате пулверизатор, систем за хлађење треба да буде правилно конфигурисан у складу са карактеристикама материјала, излазом и спецификацијама опреме. Ваздушно хлађење, водено хлађење или комбиновани систем хлађења могу се користити за одржавање стабилних температура уситњавања и услова производње.
За фабрике које раде у више смена или раде са опремом у континуитету током дугог периода, стабилан рад је важнији од једноставног тражења веће снаге мотора. Стање лежаја, контрола температуре, хабање компоненти и систем за сакупљање праха могу утицати на дугорочне перформансе производње.
Стога, приликом одабира опреме, треба обратити пажњу на укупну дугорочну стабилност система како би се обезбедио доследан квалитет праха и излаз у стварним условима производње.

Мао Иуе се специјализовао за производњу пластичних пулверизера више од 30 година, служећи широком спектру пластичних материјала и апликација. Уместо да користимо конфигурацију једне величине за све, ми прилагођавамо опрему карактеристикама материјала, спецификацијама циљаног праха и захтевима за излаз.
Ово дугорочно искуство у производњи омогућава Мао Иуеу да боље носи захтеве за прахом различитих формулација, укључујући модификовани ПЕ, ПП, ПА и високо пуњену пластику, пружајући решења која боље одговарају стварним производним потребама купаца.
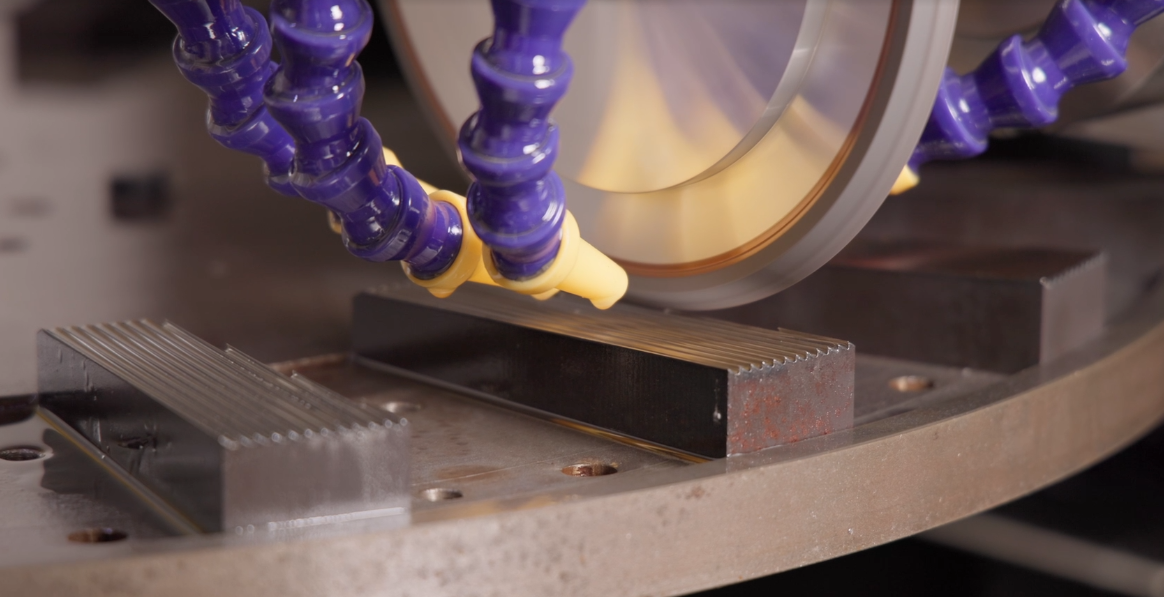
Мао Иуе производи основне компоненте за уситњавање као што су дискови и зупци за млевење у својој кући, омогућавајући директнију контролу над прецизношћу обраде и димензијама компоненти, а истовремено олакшава прилагођавање конфигурације опреме различитим материјалима и захтевима за прах.
За модификовано ПЕ уситњавање, ова могућност производње унутар куће омогућава флексибилније усклађивање карактеристика материјала, величине циљних честица и производних захтева, омогућавајући конфигурацији опреме да боље одговара стварним применама.

Пре финализације опреме, тестирање стварног материјала купца пружа директнији начин за проверу перформанси уситњавања. Мао Иуе се фокусира на процену финоће праха, излаза, температуре, стабилности храњења и стања готовог праха и прилагођава релевантне параметре на основу резултата испитивања.
Овај приступ помаже да избор опреме боље одговара стварним захтевима производње и смањује ризике повезане са ослањањем искључиво на теоријске спецификације.
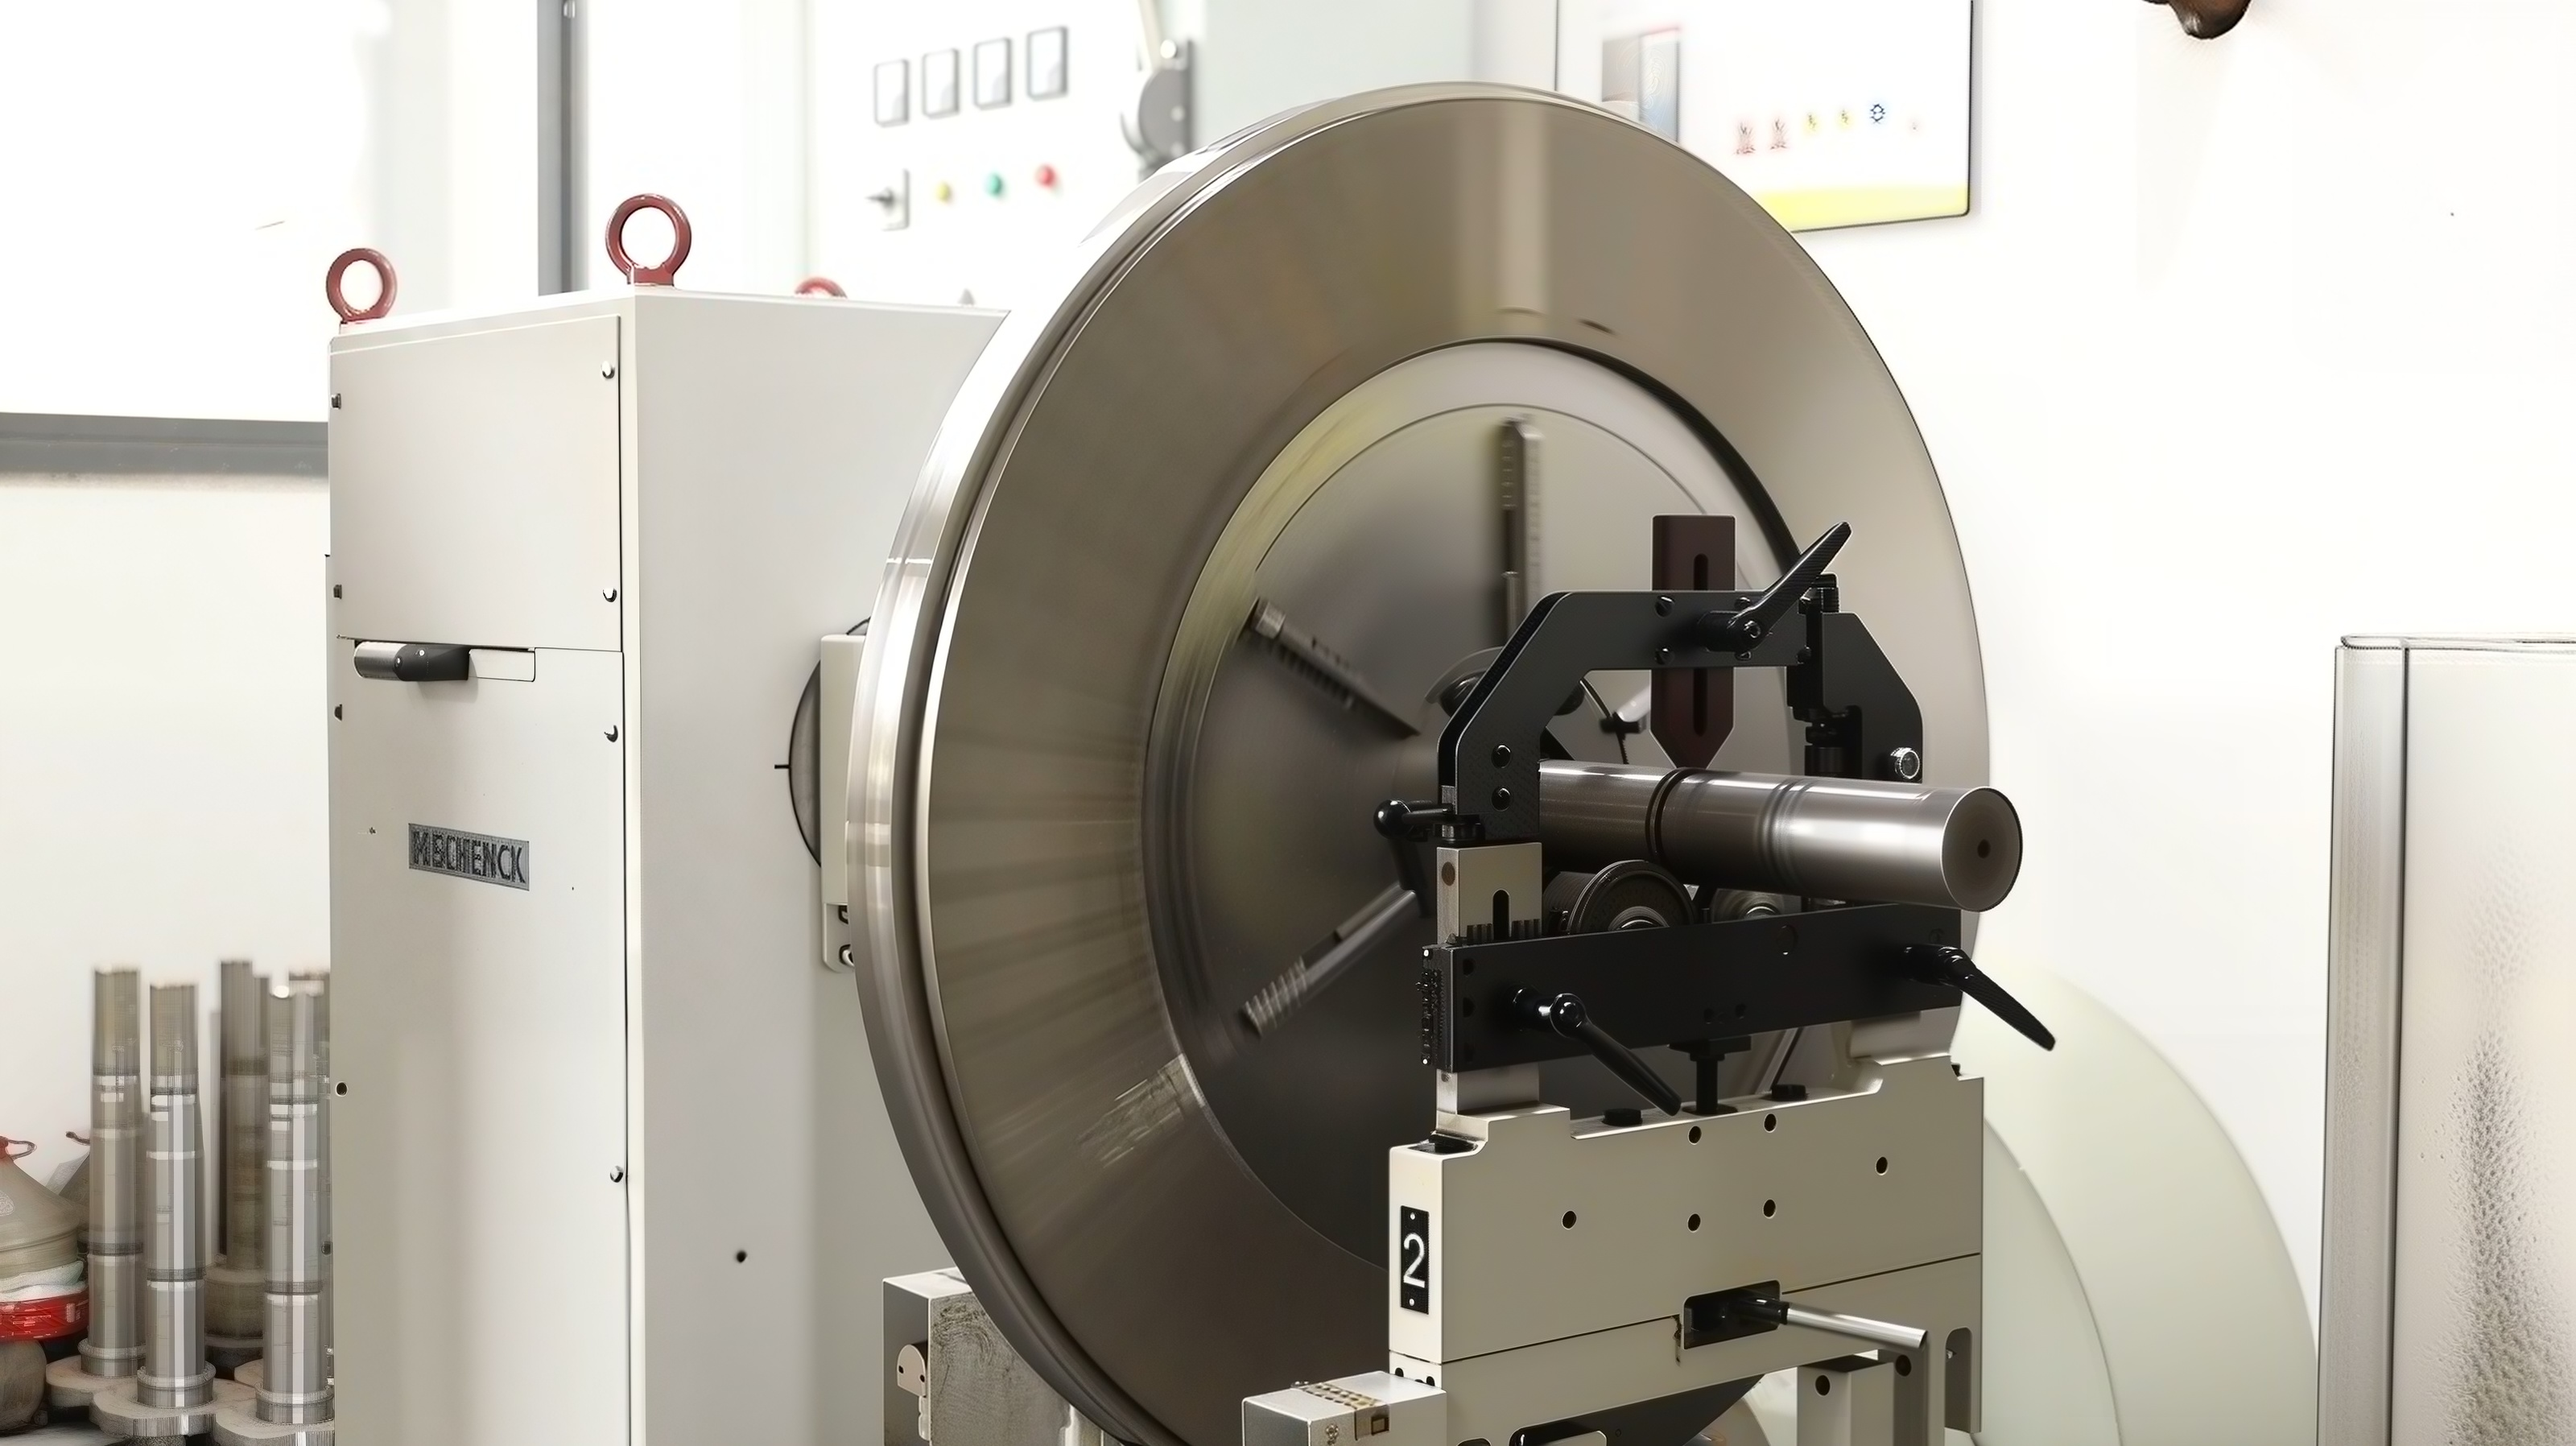
Компоненте које се ротирају великом брзином пластичног пулверизера захтевају висок ниво прецизности обраде и динамичког балансирања. Добра тачност обраде помаже да се обезбеди стабилније поравнање и рад компоненти, док прецизно динамичко балансирање помаже у смањењу вибрација током рада велике брзине и минимизира њихов утицај на лежајеве и друге критичне компоненте.
Стога, прецизна обрада и динамичко балансирање нису важни само за несметан рад опреме, већ и директно утичу на радни век и дугорочну стабилност производње пулверера.
Да би се прецизније ускладили са правим модификованим ПЕ пулверизатором, купци могу пружити кључне информације као што су карактеристике материјала, спецификације циљаног праха и производни захтеви. Што су информације потпуније, лакше је одредити одговарајући дизајн диска, снагу мотора, начин хлађења и укупну конфигурацију система.
Информације |
Пример |
|---|---|
Материјал |
Модификовани ПЕ, ПП, ПА |
Материјална форма |
Здробљене пахуљице |
Феед Сизе |
10-20мм |
Циљна величина честица праха |
20-80目 |
Рекуиред Оутпут |
500кг/х |
Апликација |
Ротационо обликовање |
Оперативно време |
16-24 сата дневно |
Захтеви за хлађење |
Ваздушно / водено хлађење |
Да. Одговарајући ПЕ пулверизатор може да обрађује различите типове модификованог ПЕ, али конфигурацију специфичне опреме треба одредити у складу са стварним материјалом, садржајем пунила, величином честица циљаног праха и излазним захтевима.
Коначна величина честица праха зависи од карактеристика материјала, дизајна диска, радног зазора и радних услова. ПЕ системи за млевење обично се могу конфигурисати за производњу праха у опсегу од приближно 10-120 месх, али стварни учинак треба потврдити испитивањем материјала.
Да. Међутим, пуњени ПЕ може имати различите карактеристике уситњавања од стандардног ПЕ јер пунила могу повећати тврдоћу материјала и утицати на хабање. Према томе, компоненте за уситњавање и радни параметри треба да се процене у складу са стварном формулацијом.
Пораст температуре се може контролисати правилним храњењем, подешавањем радног зазора, протоком ваздуха и конфигурацијом хлађења. У зависности од материјала и модела опреме, може се користити ваздушно хлађење, хлађење водом или комбиновани систем хлађења.
Не обавезно. Стварни учинак такође зависи од фактора као што су карактеристике материјала, величина додавања, финоћа циљаног праха, конфигурација диска, стабилност храњења и услови хлађења.
Да. Када се формулација материјала, спецификације праха или производни захтеви разликују од стандардних примена, препоручује се испитивање материјала. Кроз пробе опреме, погоднија конфигурација пулверизатора може се проценити пре коначног избора опреме.
Производња висококвалитетног модификованог ПЕ праха није само смањење пластике на финију величину. Захтева пажљиво разматрање карактеристика материјала, храњења, дизајна диска, радног зазора, контроле температуре, хлађења, сијања и сакупљања праха.
Одговарајући модификовани ПЕ систем за уситњавање треба да буде усклађен са стварним материјалом, величином циљних честица и захтевима излаза, постижући одговарајућу равнотежу између финоће праха, проточности, контроле температуре и ефикасности производње.
Са више од 30 година искуства у производњи пластичних пулверизатора и сопственим производним могућностима за компоненте за уситњавање језгра, Мао Иуе може да спроводи тестирање материјала на основу стварних материјала купаца. Оцењујући резултате тестова као што су величина честица праха, излаз и температура, Маоиуе може да обезбеди одговарајуће конфигурације ПЕ пулверизатора за апликације укључујући ротационо обликовање, премазивање, мешање и рециклажу.
Ако тражите модификовано ПЕ решење за уситњавање, можете да наведете тип материјала, величину довода, циљну величину честица и потребан учинак. Маоиуе ће користити стварне резултате тестирања материјала да препоручи одговарајуће решење опреме за ваше производне захтеве.


