magyar


Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-16 Eredet: Telek
A módosított műanyagok bonyolultabb feldolgozási jellemzőkkel rendelkeznek, mint a szabványos PE. A töltőanyagok, pigmentek és egyéb adalékok befolyásolhatják az anyag keménységét, szívósságát, hőmérsékleti viselkedését és a porítási teljesítményt. Ezért a kiváló minőségű módosított PE-por előállítása nem csupán az anyag kisebb méretre való csökkentése. Megköveteli az adagolás, a tárcsaköz, a részecskeméret, a hőmérséklet-szabályozás, a légáramlás és a porgyűjtés megfelelő összehangolását.
Több mint 30 éves tapasztalattal rendelkezik a műanyag porlasztó gyártás terén, a Mao Yue személyre szabott PE-porítási megoldásokat kínál az ügyfelek tényleges anyag- és porigénye alapján, segítve a stabil porminőség és a folyamatos gyártás elérését.
A műanyagporok esetében a részecskeméret csak az egyik tényező a minőség értékeléséhez. A részecskeméret-eloszlás, a por morfológiája, a folyóképesség és a térfogatsűrűség szintén befolyásolhatja a későbbi adagolási, keverési és formázási teljesítményt.
Különösen a rotációs öntés, bevonat és műanyag újrafeldolgozás során a finomabb por nem mindig jobb. A pornak meg kell felelnie a tényleges gyártási folyamatnak. A stabil részecskeméret, a jó folyóképesség és a konzisztens porjellemzők a kulcsa a kiváló minőségű módosított PE por előállításának.
A hasonló átlagos részecskeméret nem feltétlenül jelenti azt, hogy a porok ugyanolyan teljesítményűek. A jól szabályozott részecskeméret-eloszlás és a jó folyóképesség segíthet abban, hogy a por stabilabb maradjon az adagolási, keverési és ezt követő formázási folyamatok során, miközben csökkenti a felhalmozódást és az agglomerációt.
Ezért a módosított PE-porításnak nem szabad csak a por finomságára összpontosítania. A berendezés paramétereit megfelelően be kell állítani az anyag jellemzőinek, a megcélzott részecskeméretnek és a végső alkalmazásnak megfelelően a stabil és egyenletes porminőség elérése érdekében.
A módosított PE gyakran kalcium-karbonátot, pigmenteket, ásványi töltőanyagokat vagy egyéb funkcionális adalékokat tartalmaz. Ezek az alkatrészek megváltoztathatják az anyag keménységét, szívósságát és kopásállóságát, ami a szabványos PE-től eltérő porítási teljesítményt eredményez.
Például az erősen töltött PE növelheti a porítótárcsák és a kések kopását, míg egyes rugalmas készítmények nagyobb valószínűséggel okoznak adhéziót és agglomerációt, amikor az anyag hőmérséklete emelkedik. Ezért a módosított PE nem használhatja egyszerűen ugyanazokat a porítási paramétereket, mint a szabványos PE. A berendezés beállításait az anyagösszetételnek, az anyagjellemzőknek és a célpor követelményeinek megfelelően kell beállítani.
A nagy sebességű porítás bizonyos mennyiségű hőt termel, és a hőmérséklet folyamatos működés közben fokozatosan emelkedhet. A hőre lágyuló anyagok, például a módosított PE, PP és PA esetében a túlzott hőmérséklet az anyag meglágyulását okozhatja, ami befolyásolja a porképződést, a betáplálási stabilitást és a részecskeméret-konzisztenciát, miközben növeli az adhézió és agglomeráció kockázatát.
Ezért a stabil porítás nem egyszerűen a motor teljesítményének vagy a porítás intenzitásának növeléséről szól. A kibocsátás, a porfinomság és a hőmérséklet-szabályozás megfelelő egyensúlya elengedhetetlen a folyamatos és stabil termelés eléréséhez.
A tárcsás műanyag porlasztó a tárcsák közötti nagy sebességű relatív mozgást használja fel, hogy az anyagot súrlódási, nyíró- és ütési erőknek tegye ki, és fokozatosan feldolgozza a szükséges előírásoknak megfelelő műanyagporrá.
A porlasztókamrába való belépés után az anyag folyamatosan finomodik a tárcsák munkaterületén belül. Az etető-, hűtési és porgyűjtő rendszerek együttesen támogatják a folyamatos termelést. A PE és a módosított PE esetében a tárcsakialakítás, a munkahézag, az üzemi paraméterek és az anyagjellemzők megfelelő illeszkedése kritikus fontosságú a kívánt porfinomság és a stabil gyártás eléréséhez.
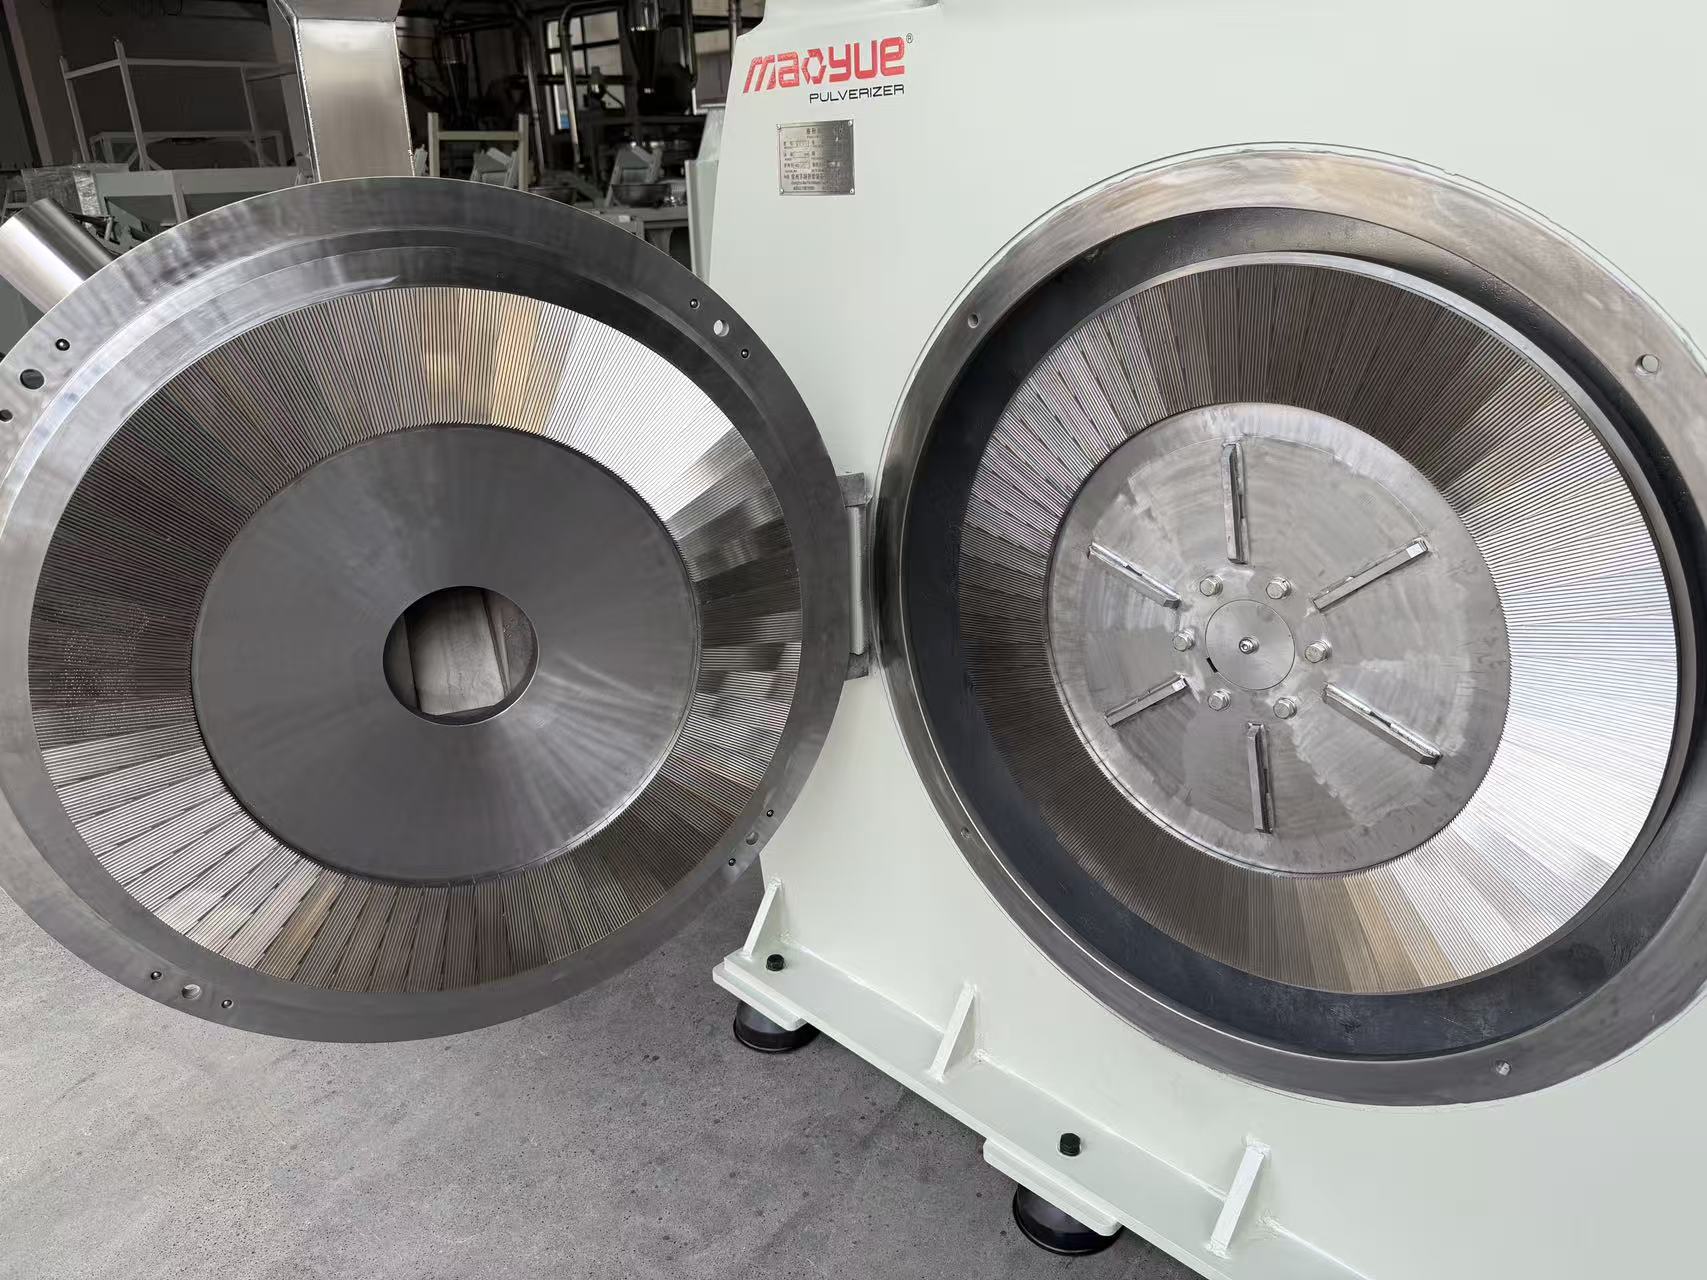
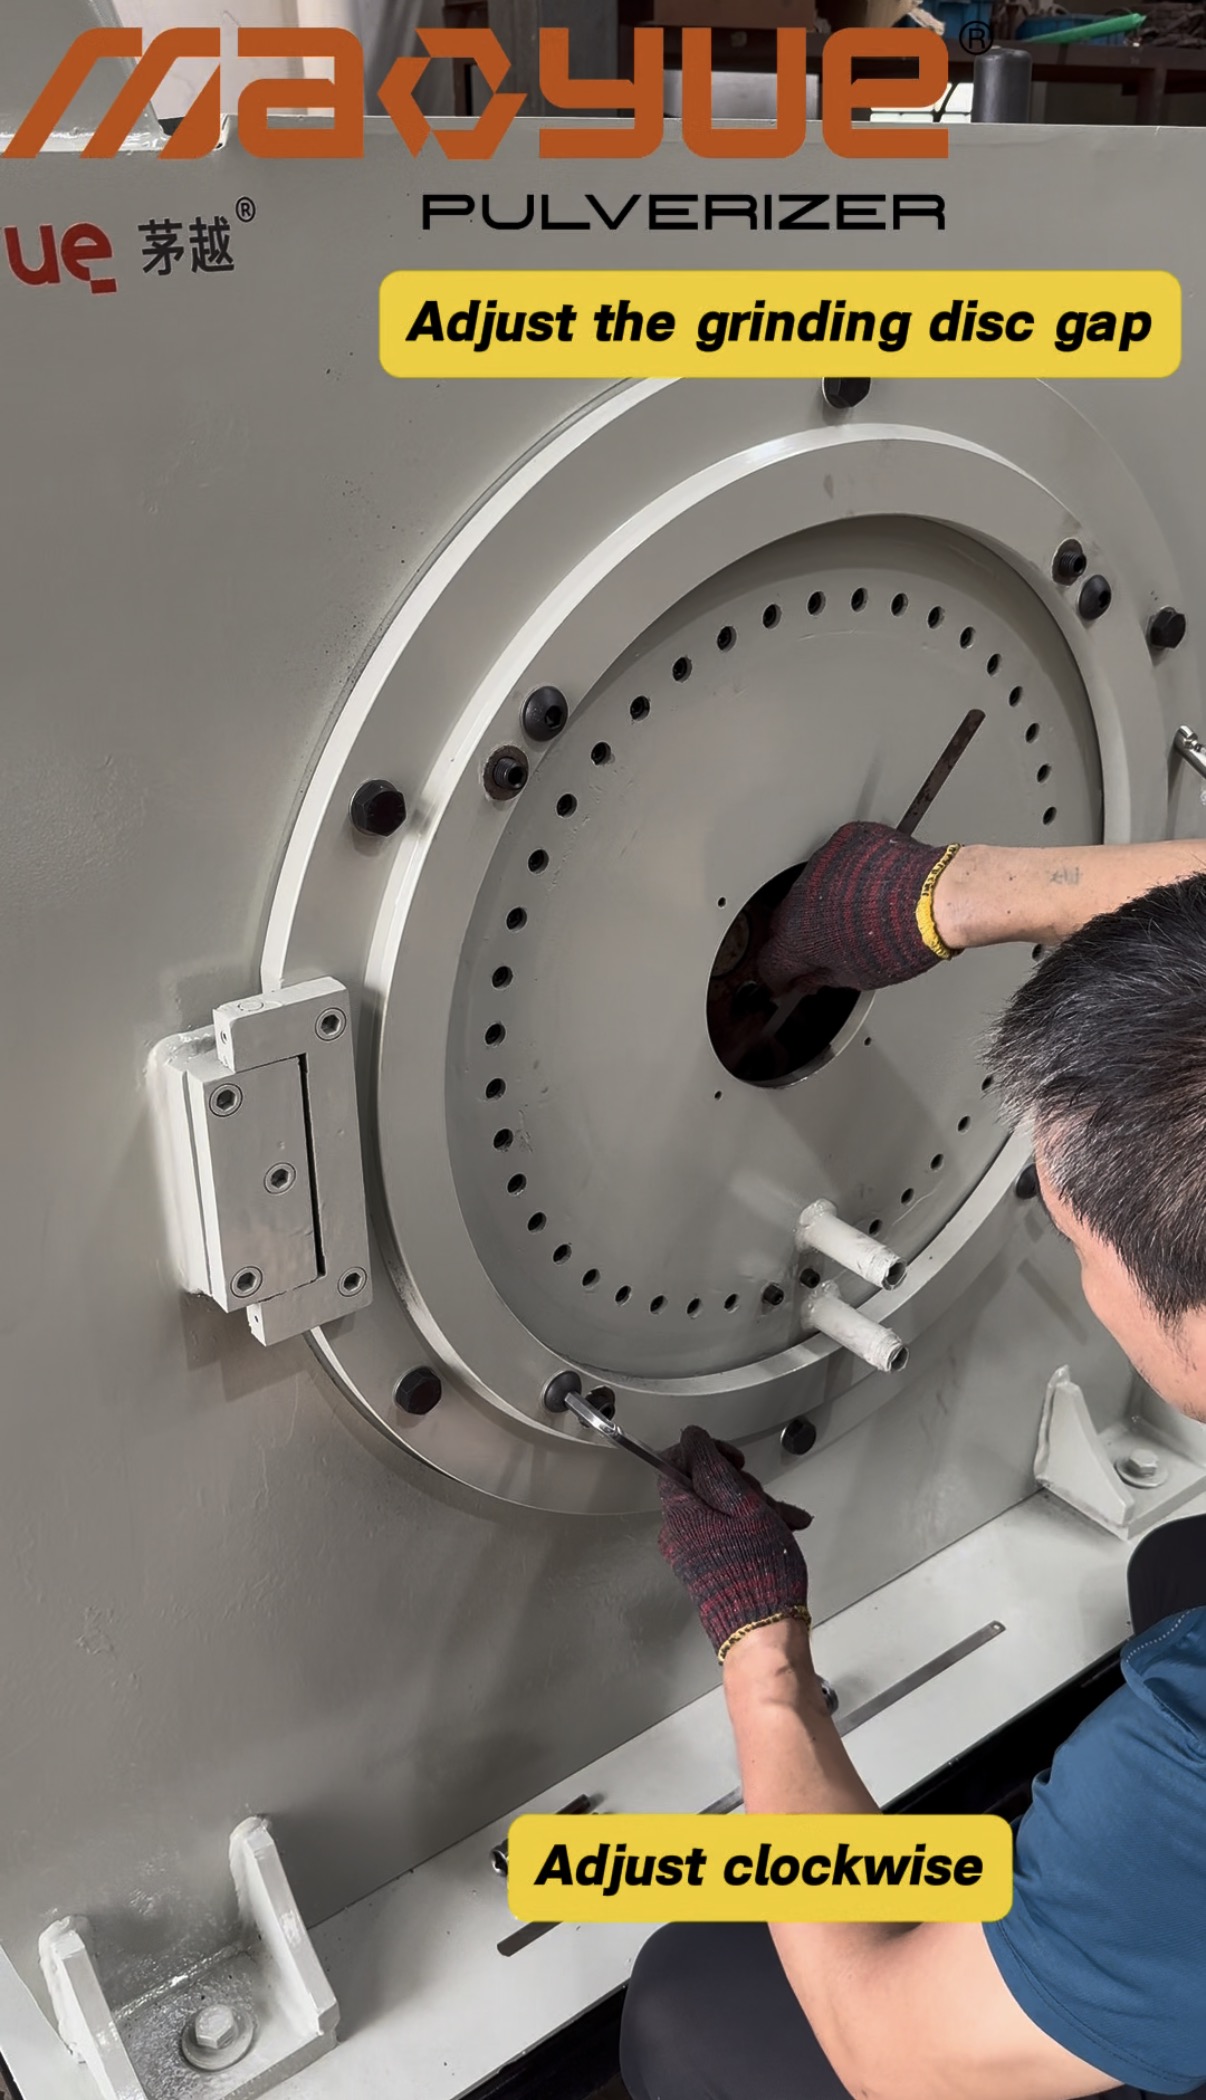
A porlasztótárcsák közötti munkarés fontos paraméter, amely befolyásolja a por finomságát és a gyártási stabilitást. Általában egy kisebb rés finomabb port eredményez, míg a rés megfelelő növelése javíthatja a kibocsátást és durvább port eredményez.
A kisebb rés azonban nem mindig jobb. A különböző anyagok eltérő munkahézagot igényelnek. A túl kicsi rés növelheti a súrlódást és a hőmérséklet-emelkedést, ami befolyásolja a porítás hatékonyságát és a por minőségét. Ezért a tényleges gyártás során a rést az anyagjellemzők, a célszemcseméret és a kimeneti követelmények szerint kell beállítani, hogy megfelelő egyensúlyt érjünk el a finomság, a kapacitás és a hőmérséklet-szabályozás között.
A módosított PE, PP és PA különböző összetételei eltérőek lehetnek a keménységben, a töltőanyagtartalomban, a szívósságban és a feldolgozási jellemzőkben, így nem lehet egyetlen paraméterkészletet alkalmazni minden anyagra. A takarmányméret, a célszemcseméret és a termelési kapacitásra vonatkozó követelmények szintén közvetlenül befolyásolhatják a porítási teljesítményt.
Ezért a professzionális berendezések kiválasztása nem kizárólag az elméleti előírásokra támaszkodhat. A tényleges anyagvizsgálat szintén fontos a megfelelő tárcsarés, előtolási sebesség és működési paraméterek meghatározásához, elősegítve a porfinomság, a teljesítmény és a hőmérséklet-szabályozás közötti jobb egyensúly elérését.

A módosított PE-t, PP-t és PA-t általában közvetlenül a tárcsás porlasztóba adagolják pellet formájában, így általában nincs szükség kiterjedt előkezelésre. Porítás előtt a betáplált anyagnak viszonylag egyenletes részecskeméretűnek kell lennie, és a kemény idegen anyagokat, például a fémet, amennyire csak lehetséges, el kell távolítani, hogy elkerüljük a tárcsák és más porító alkatrészek károsodását.
A stabil és tiszta etetés az alapja az egyenletes por előállításának. Segíti a porlasztó konzisztens működését is, megfelelő feltételeket teremtve a későbbi részecskeméret-szabályozáshoz és a folyamatos gyártáshoz.
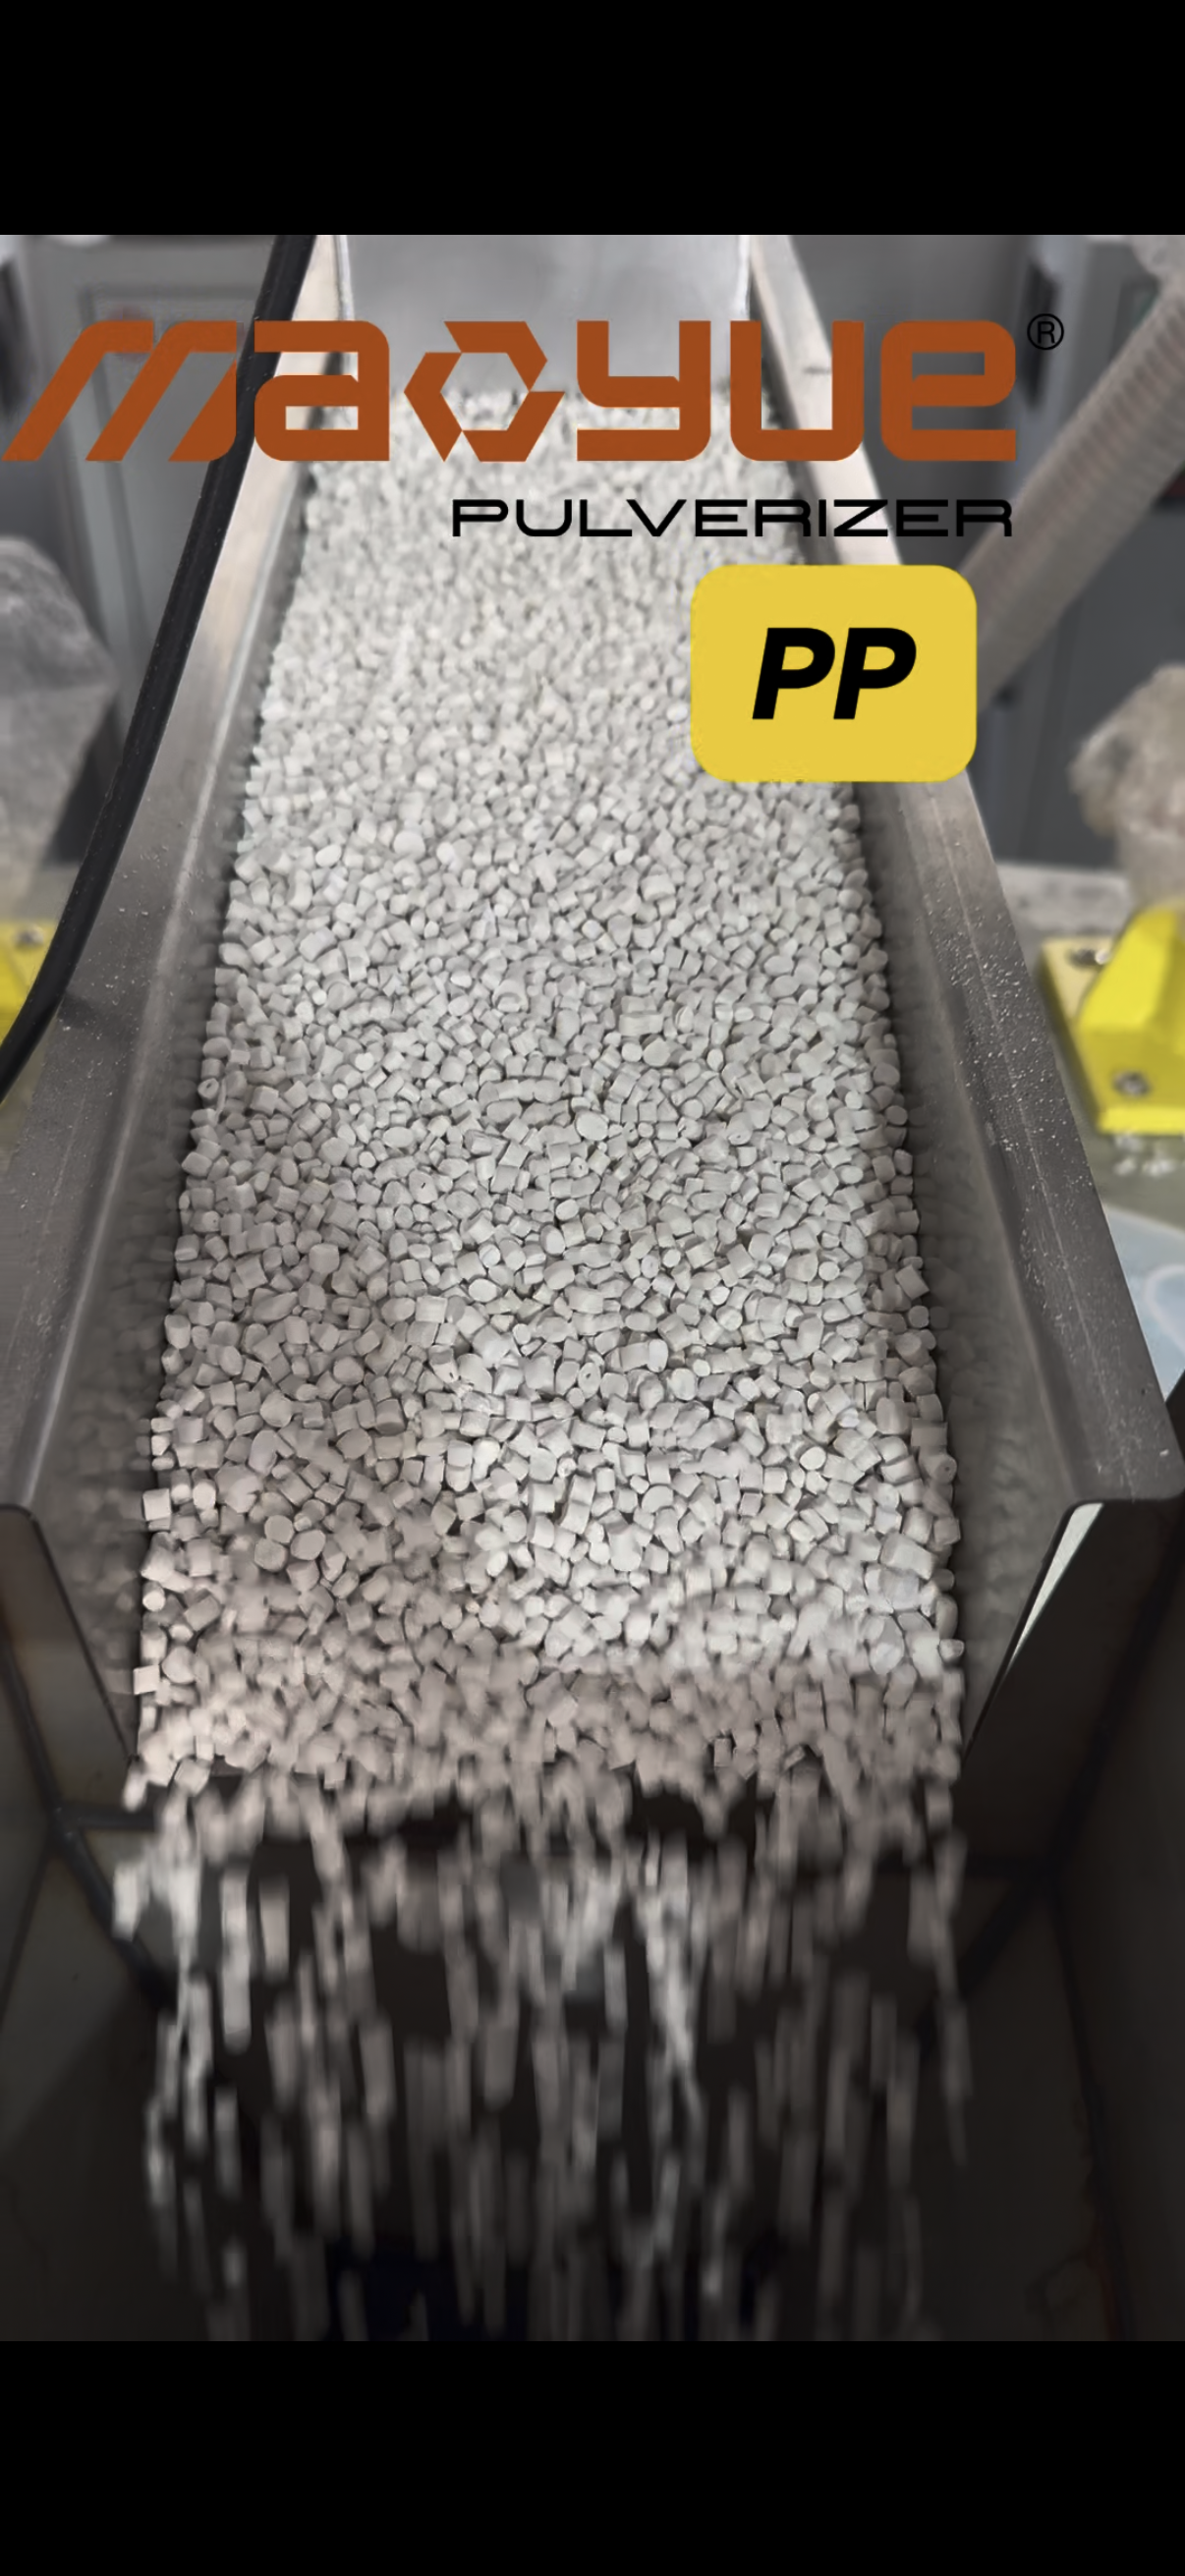
A stabil takarmányozás a folyamatos porítás alapja. A túlzott vagy ingadozó előtolási sebességek változást okozhatnak a berendezés terhelésében és hőmérsékletében, ami befolyásolhatja a gyártási kapacitást és a porszemcseméret konzisztenciáját.
Az adagolási sebesség megfelelő szabályozásával és annak biztosításával, hogy az anyag egyenletesen kerüljön a tárcsás porlasztóba, a berendezés stabil terhelést tud fenntartani, ami egyenletesebb teljesítményt, egyenletesebb port és egyenletesebb folyamatos termelést eredményez.

A tárcsás porlasztóba való belépés után a módosított PE pelletek folyamatosan ütő-, súrlódási és nyíróerőnek vannak kitéve a nagy sebességű forgó tárcsák között, fokozatosan kialakítva a szükséges port. A tárcsa rést és a működési paramétereket az anyagjellemzők, a cél szemcseméret és a kimeneti követelmények szerint kell beállítani.
Az anyag- és alkalmazási követelményektől függően a PE porlasztórendszerek körülbelül 10-120 mesh méretű port állítanak elő. A por tényleges finomságát és kibocsátását még mindig anyagvizsgálattal kell megerősíteni a legalkalmasabb porítási paraméterek meghatározásához.

A folyamatos porítás bizonyos mennyiségű hőt termel, ezért időben hűtésre van szükség, hogy a hőmérséklet-emelkedés ne befolyásolja a por minőségét. Az anyagjellemzőktől és a gyártási követelményektől függően léghűtés, vízhűtés vagy kombinált hűtőrendszer alkalmazható.
Porítás után a por egy szitáló rendszeren keresztül is feldolgozható a részecskeméret szabályozására és a szükséges előírásoknak nem megfelelő részecskék elkülönítésére. Ez segít egyenletesebb részecskeméretet és stabilabb kész porminőséget elérni.

A kész port egy légáramú szállító- és porgyűjtő rendszeren keresztül szállítják és gyűjtik össze, segítve a porveszteség és a felhalmozódás csökkentését, miközben tisztán tartják a gyártási környezetet. A megfelelő légáramlás-kialakítás segít a por stabil szállításában is.
A végső alkalmazástól függően a kész por tesztelhető részecskeméretre, megjelenésre, folyóképességre és tételenkénti konzisztenciára vonatkozóan, hogy megbizonyosodjon arról, hogy a por megfelel a következő gyártási folyamatok követelményeinek.

A módosított műanyag porításnál nincs egyetlen olyan paraméterkészlet, amely minden anyagra érvényes. Ezért nagyon fontos az ügyfél tényleges anyagának tesztelése a berendezés kiválasztása előtt.
A vizsgálati eredmények alapján a Maoyue kiértékeli az adagolás körülményeit, a por finomságát, a teljesítményt, a hőmérséklet-változásokat és a kész por minőségét, majd beállítja az olyan paramétereket, mint a tárcsaköz, az adagolási sebesség és a hűtés. Ez lehetővé teszi, hogy a berendezés konfigurációja jobban megfeleljen az ügyfél tényleges anyag- és gyártási igényeinek, ahelyett, hogy egyszerűen kiválasztana egy szabványos gépmodellt.

A tárcsa szerkezete közvetlenül befolyásolja, hogy az anyag milyen erőhatásoknak van kitéve, és az ebből eredő por minőségét. A különböző módosított PE-készítmények és célszemcseméretek megfelelő korong-kialakítást, munkahézagokat és porítási paramétereket igényelnek.
A Maoyue házon belül gyártja a magporzó alkatrészeket, és a tényleges anyag- és alkalmazási követelményeknek megfelelően konfigurálhatja azokat. A cél nem egyszerűen a nagyobb forgási sebesség elérése, hanem a porlasztási hatékonyság, a porfinomság és a hőmérséklet szabályozás közötti megfelelő egyensúly elérése.
A hőre lágyuló anyagok folyamatos porlasztásánál a hőmérséklet-szabályozás közvetlenül befolyásolja a por minőségét és a berendezés stabilitását. A Maoyue az anyagjellemzők és a berendezés modellje szerint konfigurálhatja a léghűtést, a vízhűtést vagy a kombinált hűtőrendszereket, segítve a porlasztási folyamat során keletkező hő időben történő eltávolítását.
A stabil hűtés segít csökkenteni az anyag lágyulását, adhézióját és agglomerációját, így a porítási folyamat simábbá válik, miközben a por egyenletes finomságát és stabil gyártási körülményeket tart fenn.

A stabil takarmányozás a folyamatos porítás alapja, míg a megfelelően kialakított porgyűjtő rendszer határozza meg, hogy a kész por zökkenőmentesen szállítható-e és összegyűjthető-e. A folyamat bármely részének eltérése befolyásolhatja a vonal általános hatékonyságát és a por minőségét.
Ezért a Maoyue integrált rendszerként tervezi az adagolást, a porítást, a hűtést, a légáramlást, az elválasztást és a porgyűjtést. Ez lehetővé teszi az összes folyamat együttműködését a stabilabb és hatékonyabb folyamatos termelés érdekében.
A módosított PE-készítmények és a gyártási követelmények eltérőek, ezért a berendezés paramétereit ennek megfelelően kell módosítani. A következő specifikációk referenciaként használhatók a gyakori konfigurációkhoz. A tényleges berendezés specifikációit az anyagvizsgálat, a porfinomság és a kimeneti követelmények alapján kell meghatározni.
Paraméter |
Gyakori konfigurációs szempontok |
|---|---|
Anyagok |
PE, módosított PE, PP, PA, erősen töltött PE, újrahasznosított PE |
Por finomság |
Körülbelül 10-120 mesh |
Lemez átmérője |
500-800 mm és egyedi modellek |
Hűtési módszer |
Léghűtés / vízhűtés / kombinált hűtés |
Etetési módszer |
Kézi vagy automatikus etetés |
Alkalmazások |
Rotációs fröccsöntés, bevonatolás, kompaundálás, újrahasznosítás |
Kimenet |
Az anyag, a por finomsága és a berendezés konfigurációja alapján határozzák meg |

A rotációs öntés a PE por egyik fontos alkalmazása. A pornak jó folyóképességű és olvadási jellemzőkkel kell rendelkeznie, hogy egyenletesen tudjon eloszlatni a formában, segítve a stabil falvastagságot és a termék egyenletes minőségét.
A megfelelően porított módosított PE por felhasználható tartályokhoz, konténerekhez, ipari termékekhez, játszótéri berendezésekhez és egyéb forgóformázó termékekhez a különböző összetételek és teljesítménykövetelmények szerint, megfelelve a különféle alkalmazások por- és anyagteljesítmény-követelményeinek.

Egyes bevonási eljárások magas követelményeket támasztanak a műanyagporok szemcseméretének egyenletességével, folyóképességével és diszperziójával szemben. A megfelelően megtervezett porítási eljárás elősegítheti a konzisztensebb por előállítását, megfelelő alapanyagot biztosítva a későbbi bevonáshoz és felületkezeléshez.
A porspecifikus specifikációkat a bevonóanyagnak, a folyamat körülményeinek és a végtermék követelményeinek megfelelően kell megválasztani.
A módosított PE por köztes anyagként is használható keveréshez, kompaundáláshoz és további feldolgozáshoz. Az egyenletes szemcseméretű és stabil folyóképességű por könnyebben szállítható, adagolható és keverhető, segít fenntartani a feldolgozás stabilitását és javítja a nyersanyag-felhasználást.
A porspecifikus specifikációk a készítmény és a későbbi feldolgozási követelmények szerint módosíthatók.
Egyes gyártási hulladékok és megfelelő műanyaghulladékok tárcsás porlasztóval egyenletes szemcseméretű műanyagporrá dolgozhatók fel, majd visszavezethetők a megfelelő gyártási folyamatokba. Ez segíthet csökkenteni az anyagpazarlást, miközben javítja a műanyag alapanyagok felhasználását.
Azt azonban, hogy az újrahasznosított anyagok alkalmasak-e további porításra és újrafelhasználásra, az anyagösszetételük, a szennyezettség szintje és a végső felhasználási követelmények alapján kell értékelni, hogy az újrahasznosított por megfeleljen a későbbi gyártás igényeinek.
A módosított PE porlasztójának kiválasztásakor fontos először azonosítani a ténylegesen feldolgozandó anyagot. A szabványos PE, a módosított PE, a PP, a PA, a kalcium-karbonáttal töltött PE és az újrahasznosított PE keménysége, szívóssága és porlódási jellemzői eltérőek lehetnek.
Az anyag tulajdonságai határozzák meg a berendezés konfigurációját. Csak a nyersanyag összetételének és a feldolgozási feltételnek a világos megértése után lehet meghatározni a megfelelő tárcsakialakítást, a munkahézagot, a hűtési módot és az adagolási paramétereket.
A por célzott részecskeméretét a későbbi gyártási folyamatnak és a végtermék követelményeinek megfelelően kell meghatározni. A különböző alkalmazásoknál eltérő követelmények vonatkozhatnak a por finomságára, a szemcseméret-eloszlásra és a folyóképességre.
A célspecifikációk meghatározása után a tárcsa kialakítása, a munkahézag, a légáramlás és a szűrési módszer megfelelően összeegyeztethető, lehetővé téve a berendezés számára, hogy jobb egyensúlyt érjen el a por minősége és a gyártási hatékonyság között.
A motor teljesítménye önmagában nem tudja meghatározni a porlasztó tényleges teljesítményét. Az anyagjellemzők, a célpor finomsága, a tárcsa konfigurációja, az adagolási stabilitás és a hűtési feltételek mind befolyásolhatják a végső gyártási kapacitást.
Ezért a berendezés kiválasztásakor az anyagtulajdonságokat, a por specifikációit és a célteljesítményt együtt kell értékelni. A tényleges anyagvizsgálat megbízhatóbb módszert kínál a gép gyártási teljesítményének ellenőrzésére, nem pedig kizárólag a motorteljesítményre hagyatkozni.
A hőre lágyuló anyagok a folyamatos porítás során bizonyos mennyiségű hőt termelnek. Azoknál az anyagoknál, amelyek hajlamosabbak a lágyulásra, adhézióra vagy agglomerációra, általában nagyobb figyelmet kell fordítani a hőmérséklet szabályozására.
Ezért a porlasztó kiválasztásakor a hűtőrendszert megfelelően kell beállítani az anyagjellemzők, a teljesítmény és a berendezés specifikációi szerint. Léghűtés, vízhűtés vagy kombinált hűtőrendszer használható a porlasztási hőmérséklet és a gyártási feltételek stabil fenntartására.
Azoknál a gyárakban, amelyek több műszakban vagy folyamatosan, hosszú ideig üzemelnek, a stabil működés fontosabb, mint a nagyobb motorteljesítmény elérése. A csapágy állapota, a hőmérséklet szabályozása, az alkatrészek kopása és a porgyűjtő rendszer egyaránt befolyásolhatja a hosszú távú gyártási teljesítményt.
Ezért a berendezések kiválasztásakor figyelmet kell fordítani a rendszer általános hosszú távú stabilitására, hogy a tényleges gyártási körülmények között állandó porminőséget és teljesítményt biztosítsunk.

A Mao Yue több mint 30 éve szakosodott műanyag porlasztók gyártására, és műanyag anyagok és alkalmazások széles skáláját szolgálja ki. Ahelyett, hogy egy méretben használható konfigurációt használnánk, a berendezést az anyagjellemzőkhöz, a célpor-specifikációkhoz és a kimeneti követelményekhez igazítjuk.
Ez a hosszú távú gyártási tapasztalat lehetővé teszi a Mao Yue számára, hogy jobban kezelje a különböző készítmények porlasztási követelményeit, beleértve a módosított PE, PP, PA és nagymértékben töltött műanyagokat, és olyan megoldásokat kínál, amelyek jobban megfelelnek az ügyfelek tényleges gyártási igényeinek.
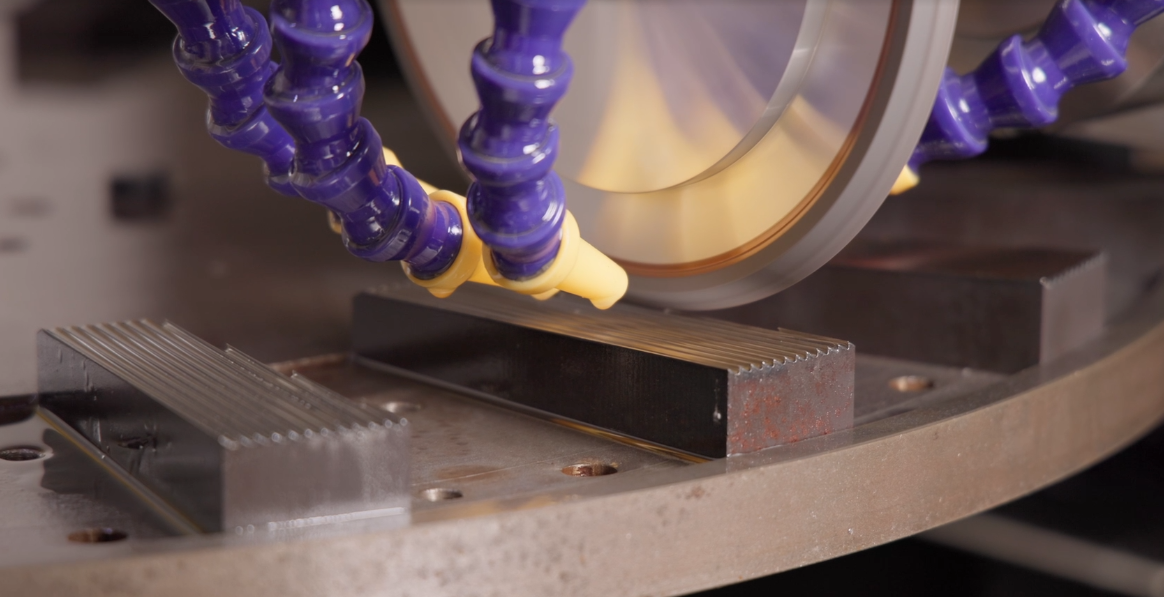
A Mao Yue házon belül gyárt magporító alkatrészeket, például tárcsákat és csiszolófogakat, lehetővé téve a megmunkálási pontosság és az alkatrészméretek közvetlenebb szabályozását, miközben megkönnyíti a berendezések konfigurációjának beállítását a különböző anyagokhoz és porigényekhez.
A módosított PE-porításnál ez a házon belüli gyártási képesség lehetővé teszi az anyagjellemzők, a megcélzott részecskeméret és a gyártási követelmények rugalmasabb összehangolását, lehetővé téve, hogy a berendezés konfigurációja jobban megfeleljen a tényleges alkalmazásoknak.

A berendezés véglegesítése előtt az ügyfél tényleges anyagának tesztelése közvetlenebb módot biztosít a porlasztási teljesítmény ellenőrzésére. A Mao Yue a por finomságának, a teljesítménynek, a hőmérsékletnek, az adagolási stabilitásnak és a kész por állapotának értékelésére összpontosít, és a vizsgálati eredmények alapján állítja be a releváns paramétereket.
Ez a megközelítés segít abban, hogy a berendezések kiválasztása jobban megfeleljen a vevő tényleges gyártási igényeinek, és csökkenti a pusztán elméleti specifikációkra támaszkodó kockázatokat.
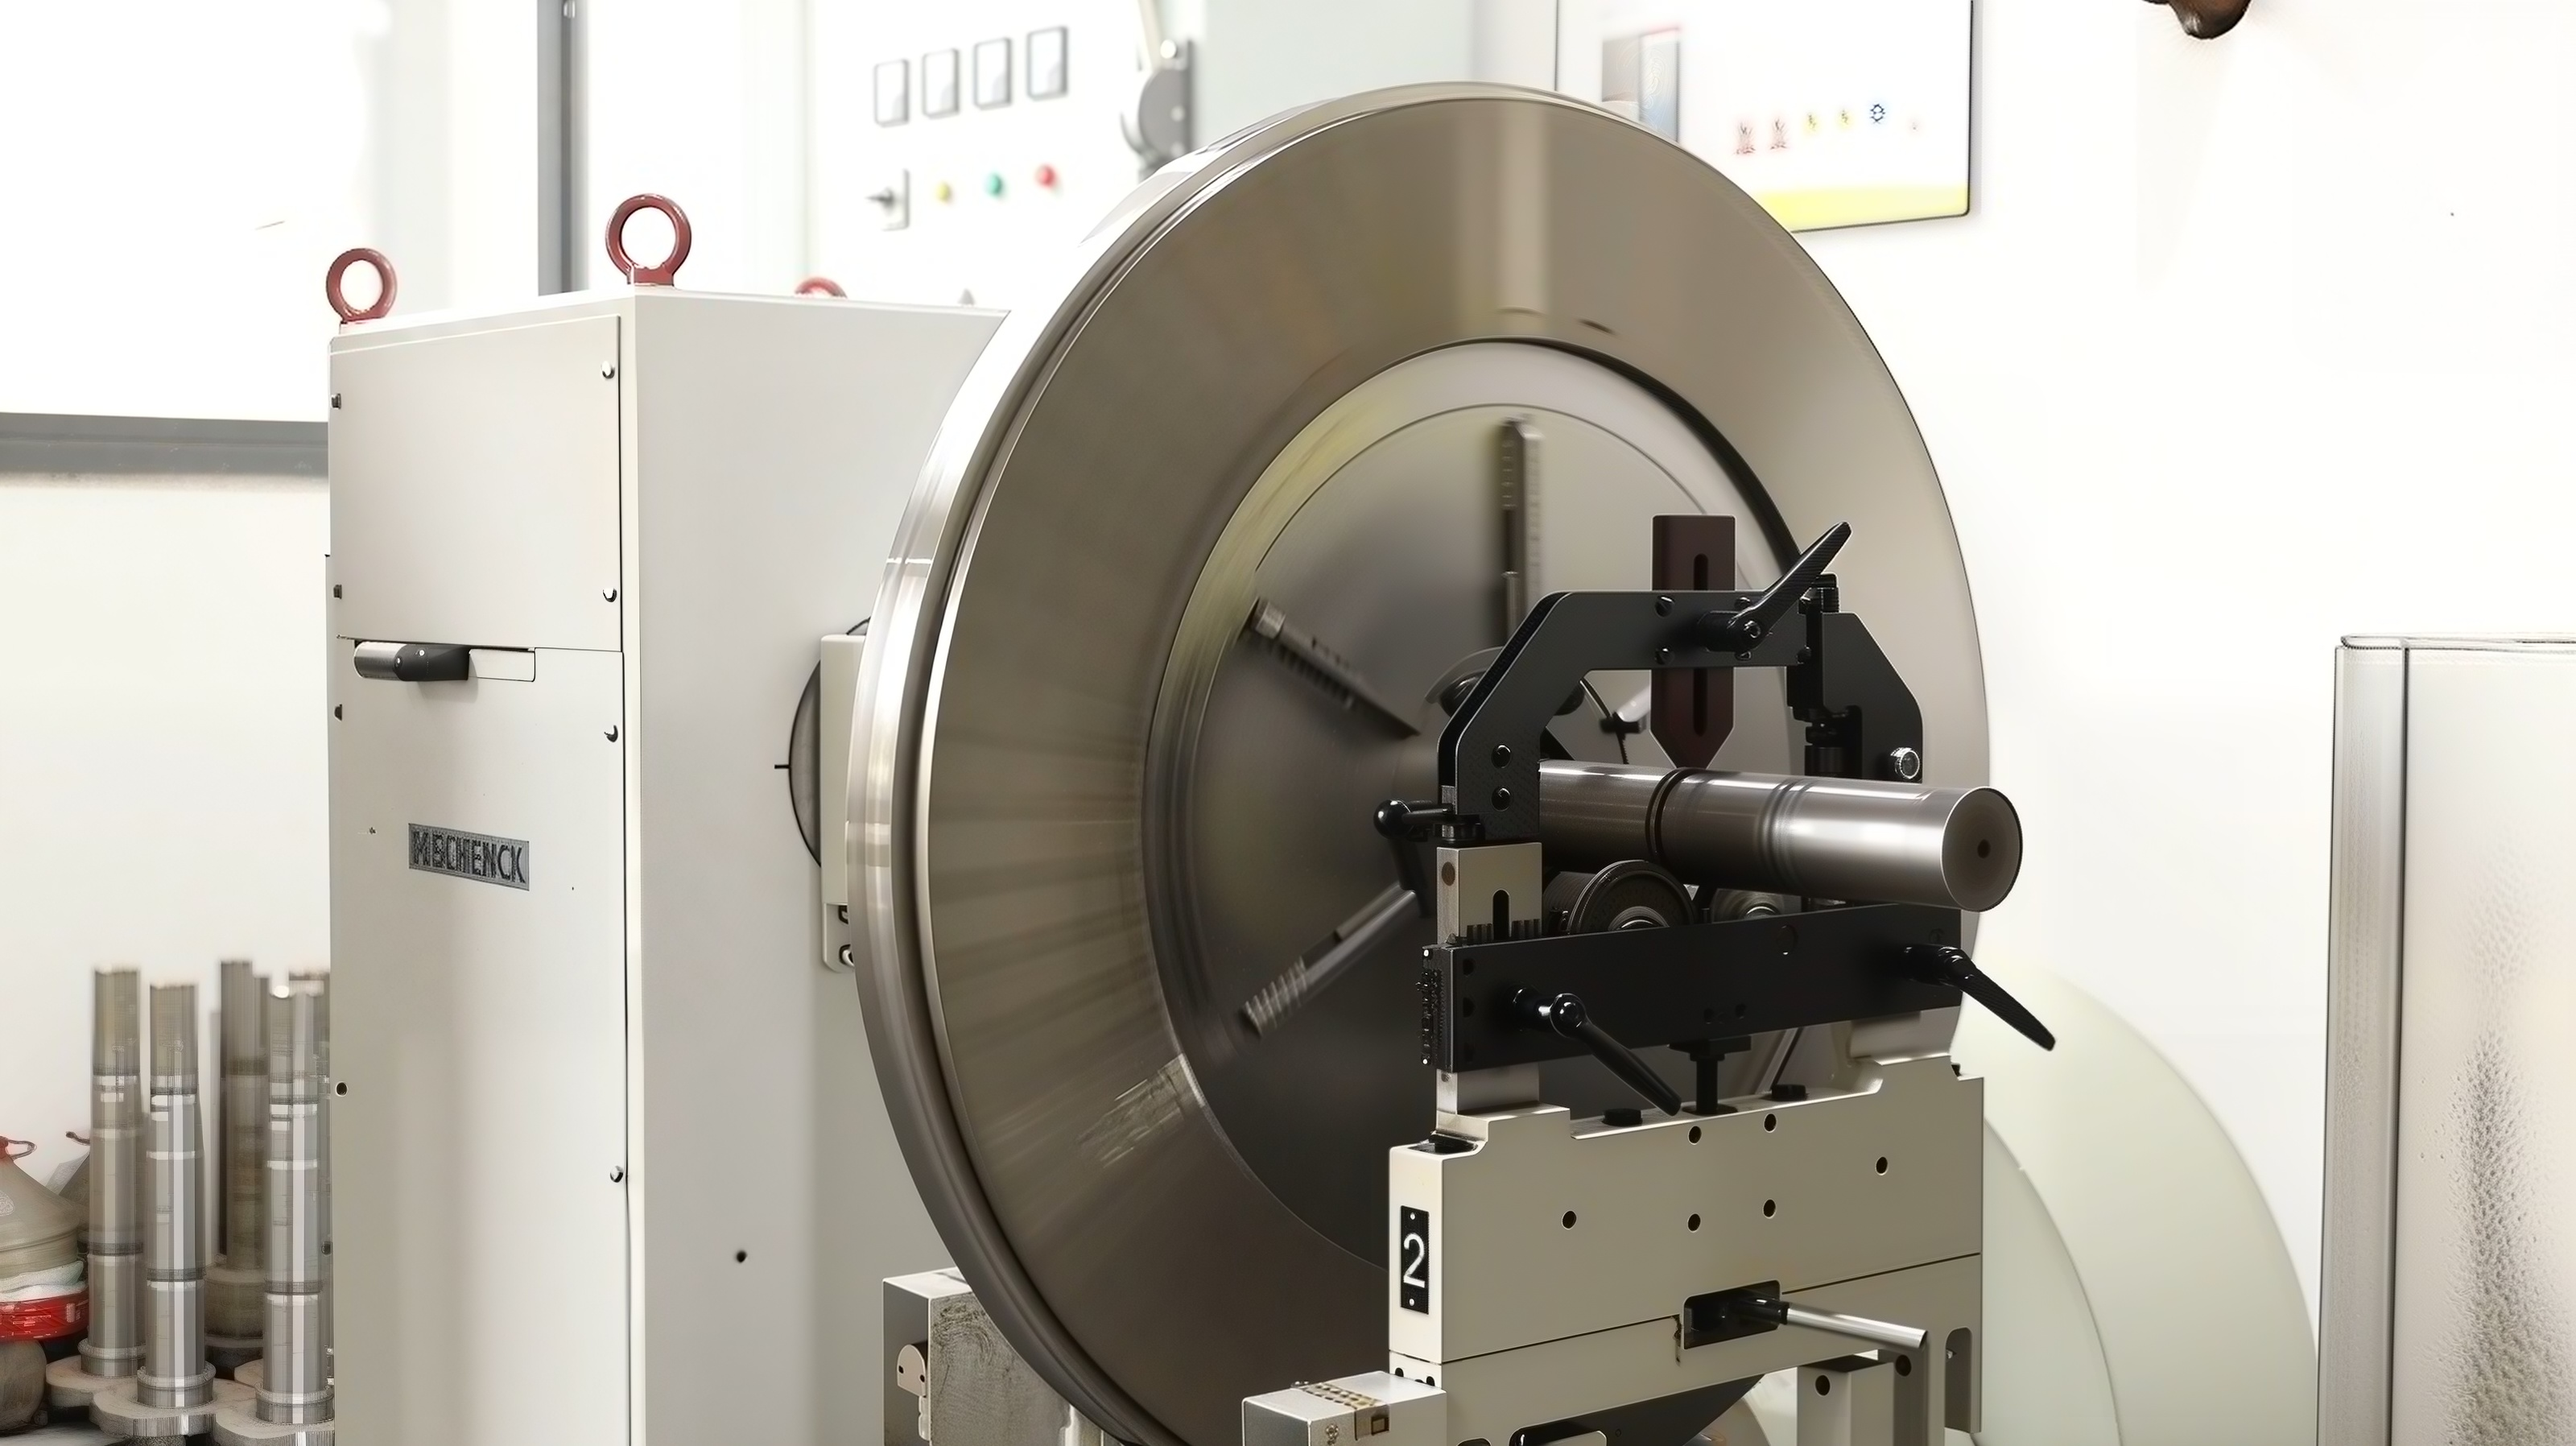
A műanyag porlasztó nagysebességű forgó alkatrészei nagyfokú megmunkálási pontosságot és dinamikus kiegyensúlyozást igényelnek. A jó megmunkálási pontosság segít az alkatrészek stabilabb igazításában és működésében, míg a precíz dinamikus kiegyensúlyozás segít csökkenteni a vibrációt nagy sebességű működés közben, és minimalizálja annak hatását a csapágyakra és más kritikus alkatrészekre.
Ezért a precíziós megmunkálás és a dinamikus kiegyensúlyozás nemcsak a berendezés zavartalan működéséhez fontos, hanem közvetlenül befolyásolja a porlasztó élettartamát és hosszú távú gyártási stabilitását is.
A megfelelő módosított PE porlasztó pontosabb összehangolása érdekében az ügyfelek megadhatják a kulcsfontosságú információkat, például az anyagjellemzőket, a célpor specifikációit és a gyártási követelményeket. Minél teljesebb az információ, annál könnyebb meghatározni a megfelelő lemezkialakítást, a motor teljesítményét, a hűtési módot és a rendszer általános konfigurációját.
Információ |
Példa |
|---|---|
Anyag |
Módosítva PE, PP, PA |
Anyag Forma |
Zúzott pelyhek |
Feed Size |
10-20 mm |
Cél porszemcseméret |
20-80 目 |
Szükséges kimenet |
500kg/h |
Alkalmazás |
Rotációs öntés |
Működési idő |
16-24 óra/nap |
Hűtési igény |
Léghűtés / vízhűtés |
Igen. A megfelelő PE-porlasztó különféle típusú módosított PE-t képes feldolgozni, de az adott berendezés konfigurációját a tényleges anyag, a töltőanyag-tartalom, a megcélzott porszemcseméret és a kimeneti követelmények alapján kell meghatározni.
A végső porszemcseméret az anyagjellemzőktől, a tárcsa kialakításától, a munkahézagtól és a működési feltételektől függ. A PE-porítórendszerek általában úgy konfigurálhatók, hogy körülbelül 10–120 mesh méretű port állítsanak elő, de a tényleges teljesítményt anyagvizsgálattal kell megerősíteni.
Igen. A töltött PE azonban eltérhet a szabványos PE-től, mivel a töltőanyagok növelhetik az anyag keménységét és befolyásolhatják a kopási viselkedést. Ezért a porlasztási komponenseket és az üzemi paramétereket az aktuális összetétel szerint kell értékelni.
A hőmérséklet-emelkedés a megfelelő adagolással, a munkarés beállításával, a légáramlással és a hűtési konfigurációval szabályozható. Anyag- és berendezésmodelltől függően léghűtés, vízhűtés vagy kombinált hűtőrendszer alkalmazható.
Nem feltétlenül. A tényleges teljesítmény olyan tényezőktől is függ, mint az anyagjellemzők, a betáplálás mérete, a célpor finomsága, a tárcsa konfigurációja, az adagolási stabilitás és a hűtési feltételek.
Igen. Ha az anyagösszetétel, a porspecifikáció vagy a gyártási követelmények eltérnek a szabványos alkalmazásoktól, ajánlott az anyagvizsgálat. Berendezéspróbákkal a berendezés végső kiválasztása előtt kiértékelhető egy megfelelőbb porlasztó konfiguráció.
A kiváló minőségű módosított PE-por előállítása nem egyszerűen a műanyag finomabbra csökkentése. Ez megköveteli az anyagjellemzők, az adagolás, a tárcsa kialakítása, a munkarés, a hőmérséklet-szabályozás, a hűtés, a szűrés és a porgyűjtés gondos mérlegelését.
A megfelelő módosított PE-porítórendszert hozzá kell igazítani a tényleges anyaghoz, a megcélzott részecskemérethez és a kimeneti követelményekhez, megfelelő egyensúlyt érve el a por finomsága, folyóképessége, hőmérséklet-szabályozása és a gyártási hatékonyság között.
Több mint 30 éves tapasztalattal rendelkezik a műanyag porlasztó gyártásban és a magporzó alkatrészek házon belüli gyártási képességeivel, így a Mao Yue az ügyfelek tényleges anyagai alapján végezhet anyagvizsgálatot. A vizsgálati eredmények, például a porszemcseméret, a teljesítmény és a hőmérséklet értékelésével a Maoyue megfelelő PE-porító konfigurációkat tud biztosítani olyan alkalmazásokhoz, mint a forgóformázás, bevonat, kompaundálás és újrahasznosítás.
Ha módosított PE porlasztási megoldást keres, megadhatja az anyagtípust, a takarmányméretet, a célszemcseméretet és a szükséges teljesítményt. A Maoyue a tényleges anyagvizsgálati eredményeket fogja használni, hogy megfelelő berendezés-megoldást ajánljon az Ön gyártási követelményeinek.


