Türk dili


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-16 Kaynak: Alan
Modifiye plastikler standart PE'den daha karmaşık işleme özelliklerine sahiptir. Dolgu maddeleri, pigmentler ve diğer katkı maddeleri malzemenin sertliğini, tokluğunu, sıcaklık davranışını ve toz haline getirme performansını etkileyebilir. Bu nedenle, yüksek kalitede modifiye edilmiş PE tozu üretmek, yalnızca malzemenin daha küçük bir boyuta indirilmesi meselesi değildir. Beslemenin, disk aralığının, parçacık boyutunun, sıcaklık kontrolünün, hava akışının ve toz toplamanın uygun şekilde eşleştirilmesi gerekir.
Plastik öğütücü üretiminde 30 yıldan fazla deneyime sahip olan Mao Yue, müşterilerin gerçek malzeme ve toz gereksinimlerine göre özelleştirilmiş PE öğütme çözümleri sunarak istikrarlı toz kalitesi ve sürekli üretim elde edilmesine yardımcı olur.
Plastik tozlar için parçacık boyutu, kaliteyi değerlendirmek için kullanılan faktörlerden yalnızca biridir. Parçacık boyutu dağılımı, toz morfolojisi, akışkanlık ve yığın yoğunluğu da sonraki besleme, karıştırma ve kalıplama performansını etkileyebilir.
Özellikle rotasyonel kalıplama, kaplama ve plastiğin yeniden işlenmesinde daha ince toz her zaman daha iyi değildir. Tozun gerçek üretim süreciyle eşleşmesi gerekiyor. Kararlı parçacık boyutu, iyi akışkanlık ve tutarlı toz özellikleri, yüksek kaliteli değiştirilmiş PE tozu üretmenin anahtarıdır.
Benzer ortalama parçacık boyutları, tozların mutlaka aynı performansa sahip olduğu anlamına gelmez. İyi kontrol edilen parçacık boyutu dağılımı ve iyi akışkanlık, tozun besleme, karıştırma ve sonraki kalıplama işlemleri sırasında daha stabil kalmasına yardımcı olurken aynı zamanda birikim ve topaklanmayı azaltır.
Bu nedenle, modifiye PE toz haline getirme işlemi yalnızca 'tozun ne kadar ince olduğuna' odaklanmamalıdır. Stabil ve tek biçimli toz kalitesi elde etmek için ekipman parametreleri, malzeme özelliklerine, hedef parçacık boyutuna ve son uygulamaya göre uygun şekilde ayarlanmalıdır.
Modifiye PE genellikle kalsiyum karbonat, pigmentler, mineral dolgu maddeleri veya diğer fonksiyonel katkı maddelerini içerir. Bu bileşenler malzemenin sertliğini, dayanıklılığını ve aşınma direncini değiştirerek standart PE'den farklı toz haline getirme performansına neden olabilir.
Örneğin yüksek oranda doldurulmuş PE, toz haline getirme diskleri ve bıçaklarındaki aşınmayı artırabilirken, bazı esnek formülasyonların malzeme sıcaklığı yükseldiğinde yapışma ve topaklaşmaya neden olma olasılığı daha yüksektir. Bu nedenle, değiştirilmiş PE, standart PE ile aynı toz haline getirme parametrelerini kullanmamalıdır. Ekipman ayarları malzeme formülasyonuna, malzeme özelliklerine ve hedef toz gereksinimlerine göre ayarlanmalıdır.
Yüksek hızlı toz haline getirme belirli miktarda ısı üretir ve sürekli çalışma sırasında sıcaklık kademeli olarak artabilir. Modifiye edilmiş PE, PP ve PA gibi termoplastik malzemeler için aşırı sıcaklıklar malzemenin yumuşamasına neden olarak toz oluşumunu, besleme stabilitesini ve parçacık boyutu tutarlılığını etkileyebilir, aynı zamanda yapışma ve topaklanma riskini artırabilir.
Bu nedenle stabil toz haline getirme, yalnızca motor gücünün veya toz haline getirme yoğunluğunun arttırılmasıyla ilgili değildir. Sürekli ve istikrarlı bir üretim elde etmek için çıktı, toz inceliği ve sıcaklık kontrolü arasında uygun bir denge şarttır.
Disk tipi bir plastik öğütücü, malzemeyi sürtünmeye, kesmeye ve darbe kuvvetlerine maruz bırakmak için diskler arasındaki yüksek hızlı bağıl hareketi kullanır ve onu kademeli olarak gerekli spesifikasyonları karşılayan plastik toza dönüştürür.
Toz haline getirme odasına girdikten sonra malzeme, disklerin çalışma alanı içerisinde sürekli olarak rafine edilir. Besleme, soğutma ve toz toplama sistemleri sürekli üretimi desteklemek için birlikte çalışır. PE ve değiştirilmiş PE için disk tasarımının, çalışma aralığının, çalışma parametrelerinin ve malzeme özelliklerinin uygun şekilde eşleştirilmesi, istenen toz inceliğine ve istikrarlı üretime ulaşmak açısından kritik öneme sahiptir.
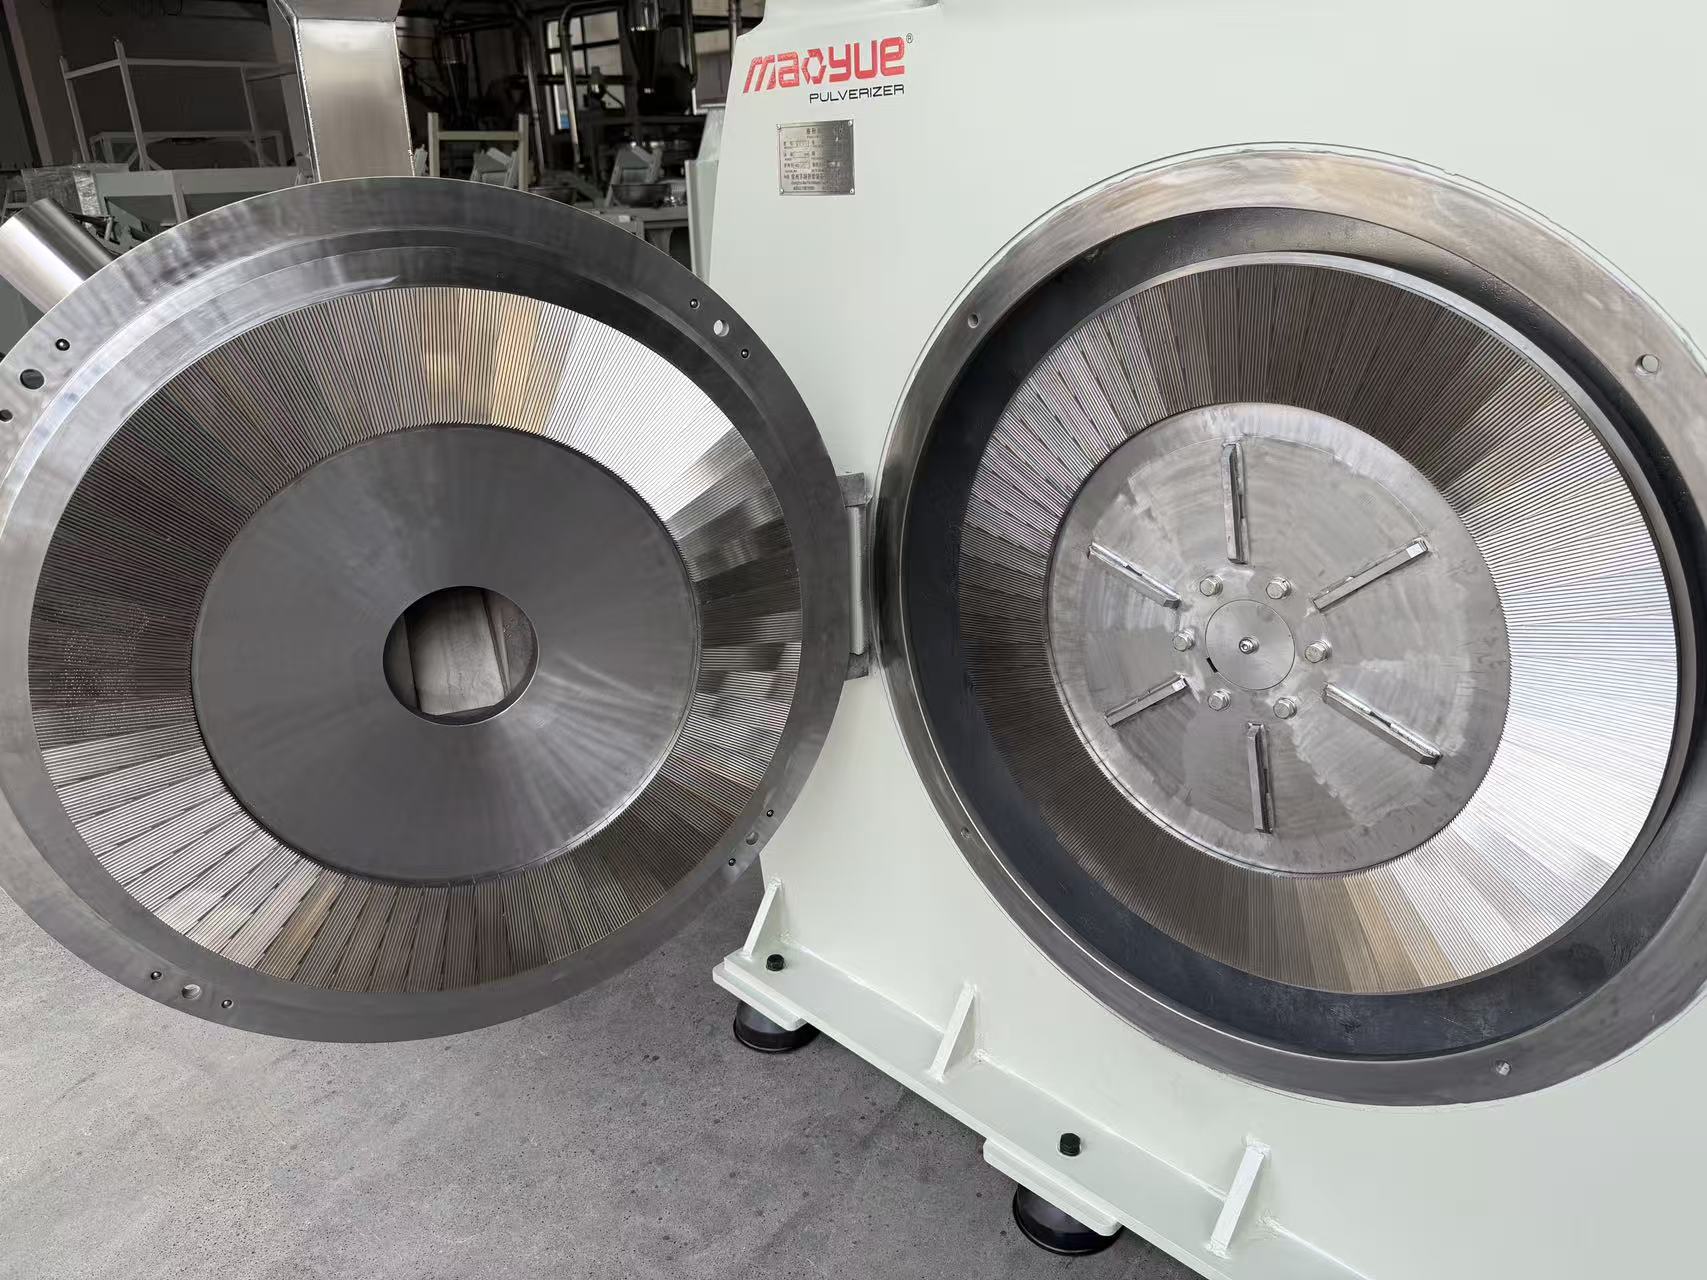
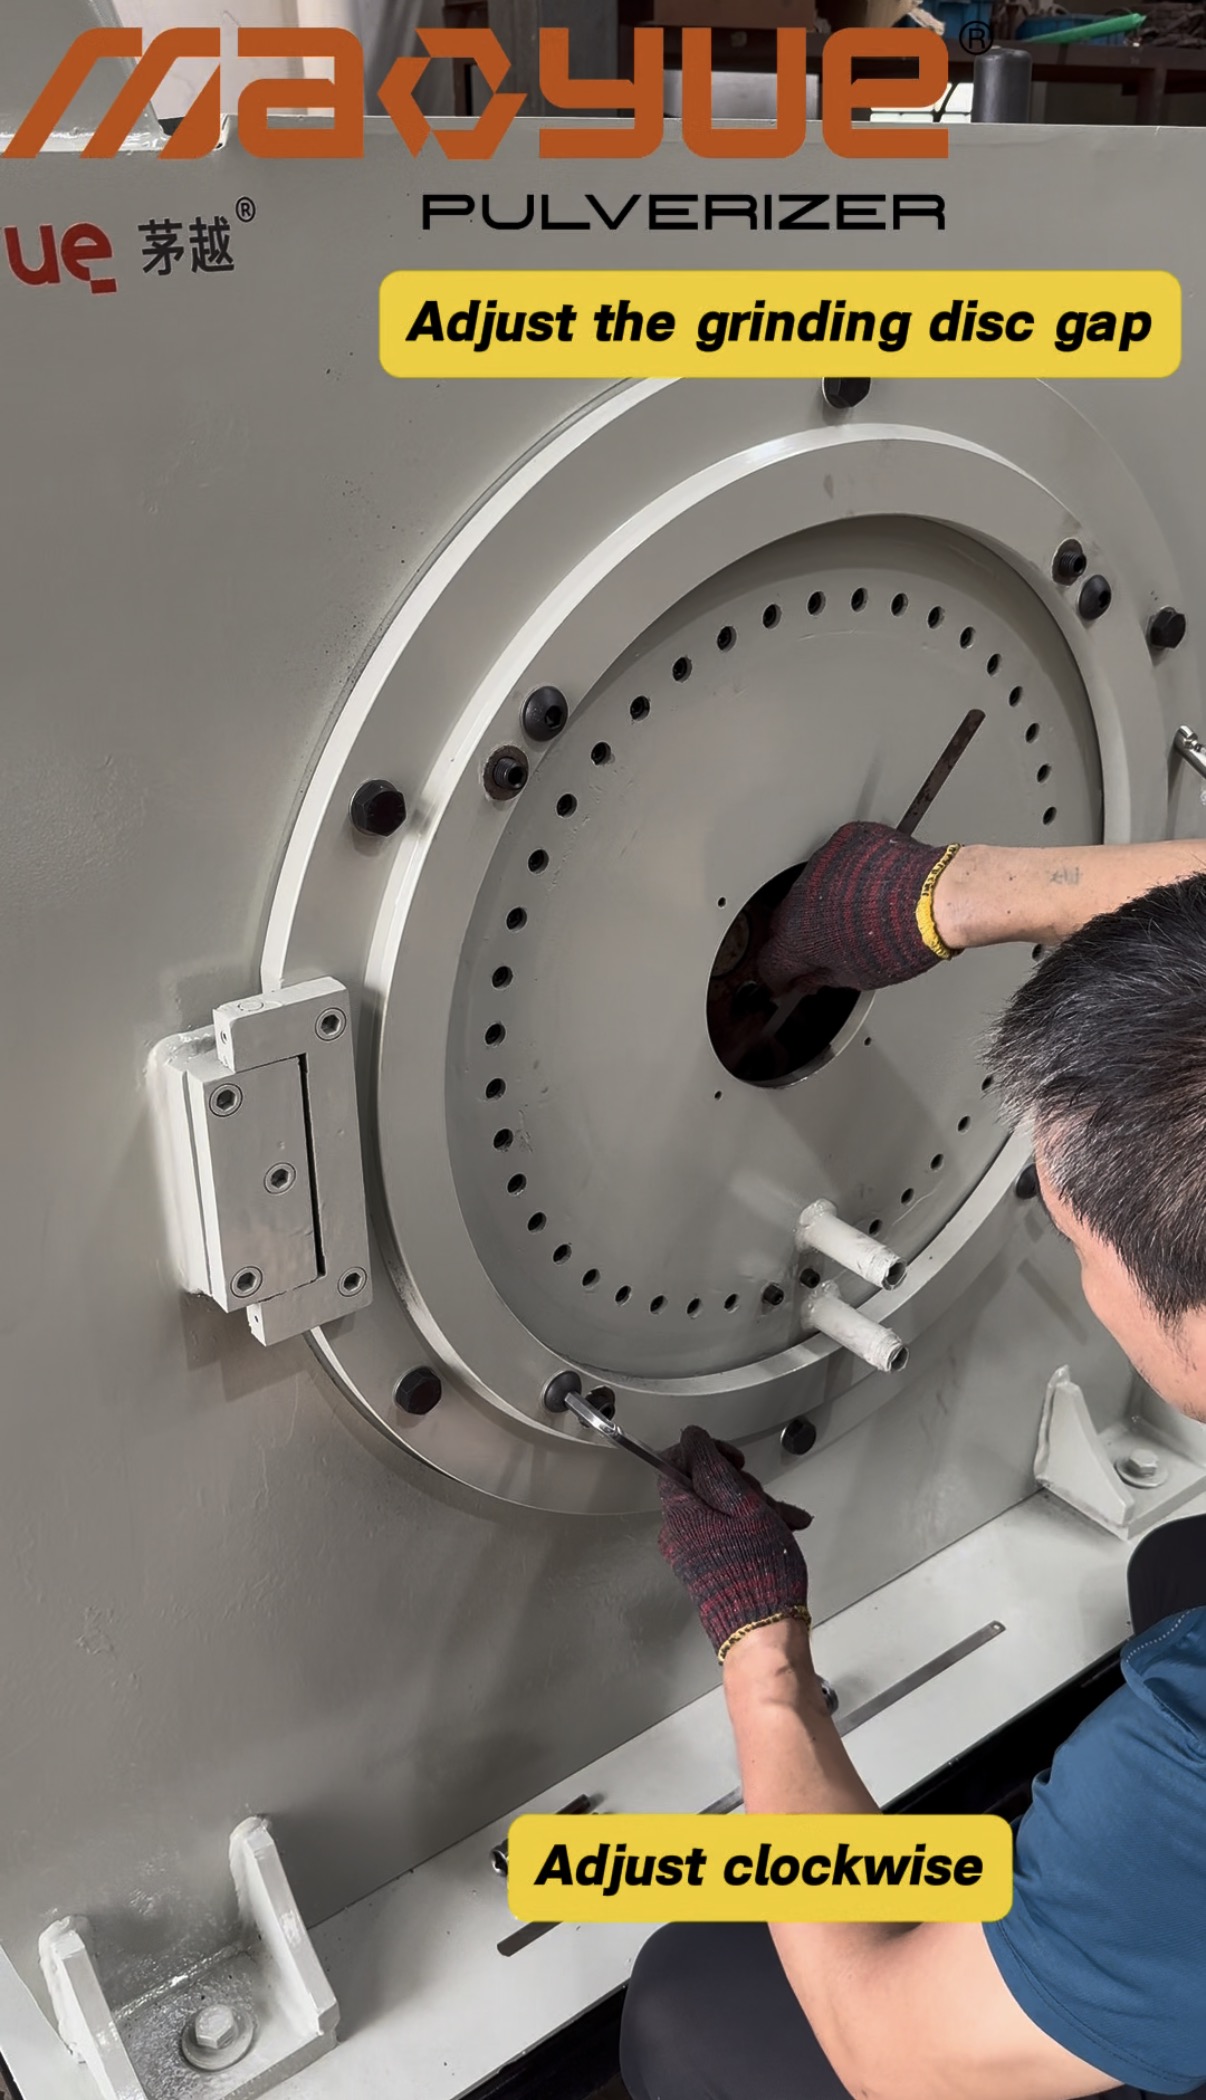
Toz haline getirme diskleri arasındaki çalışma aralığı, toz inceliğini ve üretim stabilitesini etkileyen önemli bir parametredir. Genel olarak, daha küçük bir boşluk daha ince toz üretirken, boşluğun uygun şekilde arttırılması çıktının iyileştirilmesine ve daha kaba tozun üretilmesine yardımcı olabilir.
Ancak daha küçük bir boşluk her zaman daha iyi değildir. Farklı malzemeler farklı çalışma boşlukları gerektirir. Aşırı küçük bir boşluk, sürtünmeyi ve sıcaklık artışını artırarak toz haline getirme verimliliğini ve toz kalitesini etkileyebilir. Bu nedenle, gerçek üretim sırasında incelik, kapasite ve sıcaklık kontrolü arasında uygun bir denge sağlamak için boşluk malzeme özelliklerine, hedef parçacık boyutuna ve çıktı gereksinimlerine göre ayarlanmalıdır.
Modifiye edilmiş PE, PP ve PA'nın farklı formülasyonları sertlik, dolgu içeriği, tokluk ve işleme özellikleri açısından farklılık gösterebilir, dolayısıyla tüm malzemelere tek bir parametre seti uygulanamaz. Besleme boyutu, hedef parçacık boyutu ve üretim kapasitesi gereksinimleri de toz haline getirme performansını doğrudan etkileyebilir.
Bu nedenle profesyonel ekipman seçimi yalnızca teorik spesifikasyonlara dayanmamalıdır. Gerçek malzeme testi aynı zamanda uygun disk aralığını, besleme hızını ve çalışma parametrelerini belirlemek için de önemlidir; toz inceliği, çıktı ve sıcaklık kontrolü arasında daha iyi bir denge elde edilmesine yardımcı olur.

Modifiye edilmiş PE, PP ve PA genellikle doğrudan disk tipi öğütücüye pelet formunda beslenir, dolayısıyla kapsamlı bir ön işleme genellikle gerek kalmaz. Toz haline getirmeden önce, besleme malzemesi nispeten eşit bir parçacık boyutuna sahip olmalı ve disklerin ve diğer toz haline getirme bileşenlerinin hasar görmesini önlemek için metal gibi sert yabancı maddeler mümkün olduğunca uzaklaştırılmalıdır.
Dengeli ve temiz besleme, tek biçimli toz üretmenin temelidir. Ayrıca pulverizatörün tutarlı bir şekilde çalışmasına yardımcı olarak daha sonraki partikül boyutu kontrolü ve sürekli üretim için uygun koşullar yaratır.
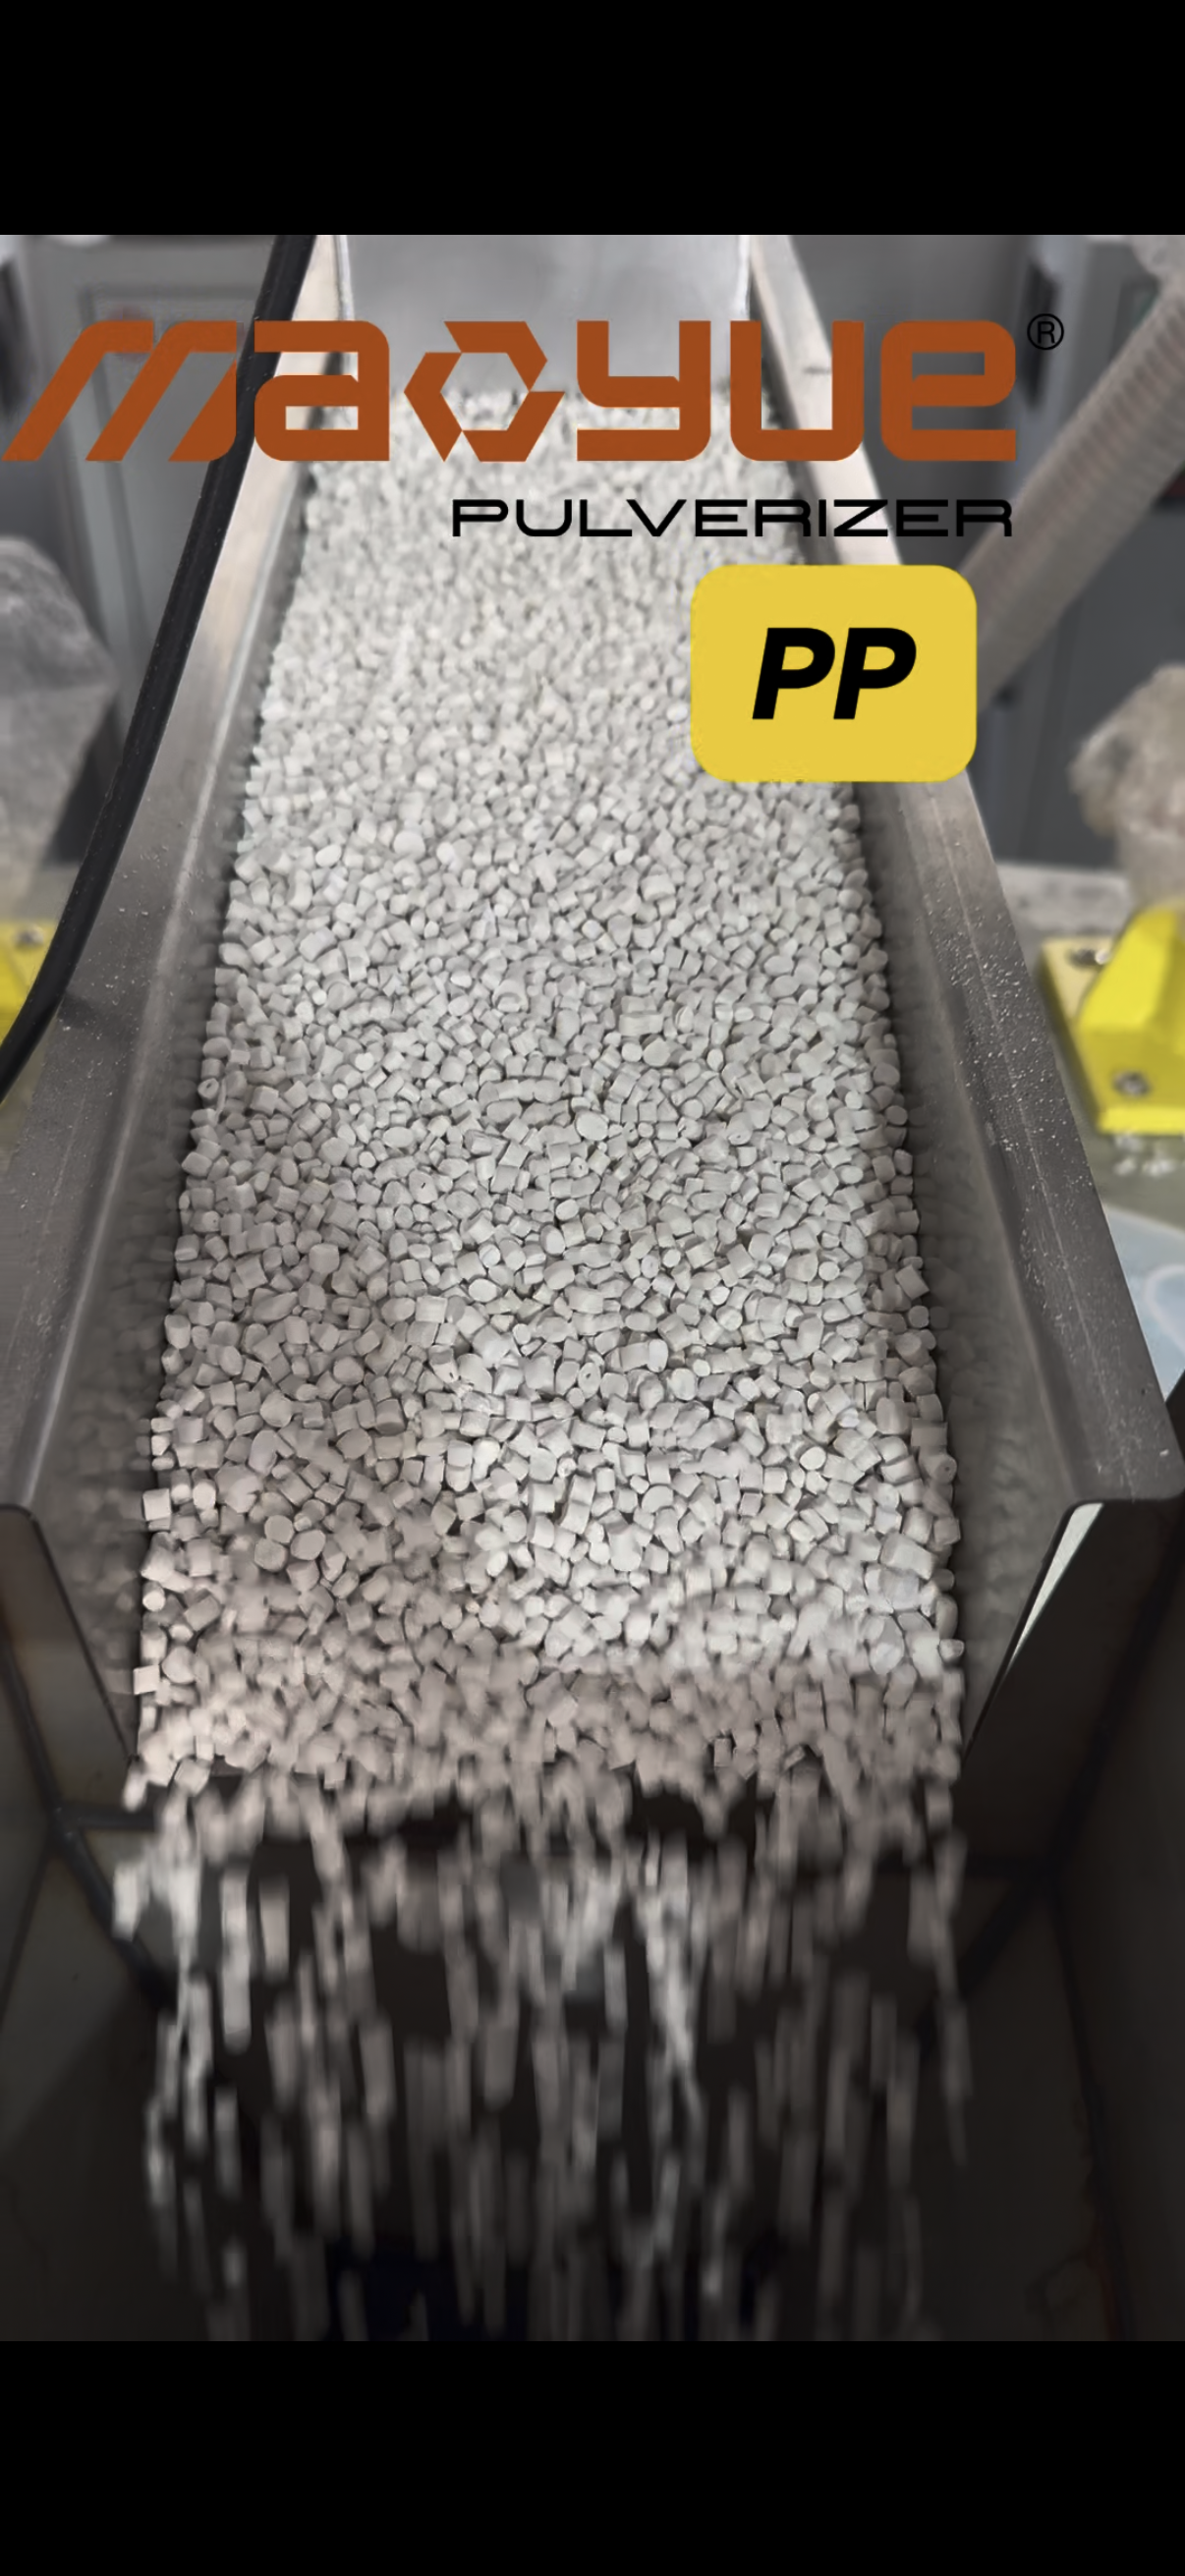
Stabil besleme, sürekli toz haline getirmenin temelidir. Aşırı veya değişken besleme oranları, ekipman yükünde ve sıcaklığında değişikliklere neden olabilir ve bu da üretim kapasitesini ve toz parçacık boyutu tutarlılığını etkileyebilir.
Besleme hızını uygun şekilde kontrol ederek ve malzemenin disk tipi pulverizatöre eşit şekilde girmesini sağlayarak, ekipman sabit bir yükü koruyabilir, bu da daha tutarlı çıktı, daha homojen toz ve daha düzgün sürekli üretim sağlar.

Disk tipi pulverizatöre girdikten sonra, modifiye edilmiş PE peletleri yüksek hızlı dönen diskler arasında sürekli olarak darbeye, sürtünmeye ve kesme kuvvetlerine maruz bırakılır ve gerekli toz yavaş yavaş oluşturulur. Disk aralığı ve çalışma parametrelerinin malzeme özelliklerine, hedef parçacık boyutuna ve çıktı gereksinimlerine göre ayarlanması gerekir.
Malzeme ve uygulama gereksinimlerine bağlı olarak PE pulverizasyon sistemleri yaklaşık 10–120 mesh aralığında toz üretebilmektedir. En uygun toz haline getirme parametrelerini belirlemek için, gerçek toz inceliği ve çıkışı yine de malzeme testi yoluyla doğrulanmalıdır.

Sürekli toz haline getirme belirli miktarda ısı üretir, dolayısıyla sıcaklık artışının toz kalitesini etkilemesini önlemek için zamanında soğutma gereklidir. Malzeme özelliklerine ve üretim gereksinimlerine bağlı olarak hava soğutmalı, su soğutmalı veya kombine soğutma sistemi kullanılabilir.
Toz, toz haline getirildikten sonra parçacık boyutunu kontrol etmek ve gerekli spesifikasyonları karşılamayan parçacıkları ayırmak için bir eleme sistemi aracılığıyla da işlenebilir. Bu, daha düzgün parçacık boyutuna ve daha kararlı nihai toz kalitesine ulaşılmasına yardımcı olur.

Bitmiş toz, bir hava akışı taşıma ve toz toplama sistemi aracılığıyla taşınır ve toplanır; bu, üretim ortamını temiz tutarken toz kaybını ve birikimini azaltmaya yardımcı olur. Uygun hava akışı tasarımı aynı zamanda istikrarlı toz aktarımının sağlanmasına da yardımcı olur.
Nihai uygulamaya bağlı olarak, tozun sonraki üretim süreçlerinin gerekliliklerini karşıladığından emin olmak için bitmiş toz, parçacık boyutu, görünüm, akışkanlık ve partiden partiye tutarlılık açısından test edilebilir.

Modifiye edilmiş plastik toz haline getirme işleminde her malzeme için geçerli olan tek bir parametre seti yoktur. Bu nedenle, ekipman seçiminden önce müşterinin gerçek malzemesinin test edilmesi çok önemlidir.
Maoyue, test sonuçlarına göre besleme durumunu, toz inceliğini, çıktıyı, sıcaklık değişikliklerini ve bitmiş toz kalitesini değerlendirir ve ardından disk aralığı, besleme hızı ve soğutma gibi parametreleri ayarlar. Bu, standart bir makine modelini seçmek yerine, ekipman konfigürasyonunun müşterinin gerçek malzeme ve üretim gereksinimlerine daha iyi uyum sağlamasına olanak tanır.

Disk yapısı, malzemenin kuvvetlere nasıl maruz kaldığını ve ortaya çıkan toz kalitesini doğrudan etkiler. Farklı modifiye edilmiş PE formülasyonları ve hedef parçacık boyutları, uygun disk tasarımlarını, çalışma aralıklarını ve toz haline getirme parametrelerini gerektirir.
Maoyue, çekirdek öğütme bileşenlerini kendi bünyesinde üretiyor ve bunları gerçek malzeme ve uygulama gereksinimlerine göre yapılandırabiliyor. Amaç sadece daha yüksek dönme hızları elde etmek değil, aynı zamanda toz haline getirme verimliliği, toz inceliği ve sıcaklık kontrolü arasında uygun bir dengeye ulaşmaktır.
Termoplastik malzemelerin sürekli toz haline getirilmesi için sıcaklık kontrolü, toz kalitesini ve ekipman stabilitesini doğrudan etkiler. Maoyue, malzeme özelliklerine ve ekipman modeline göre hava soğutma, su soğutma veya kombine soğutma sistemlerini yapılandırarak toz haline getirme işlemi sırasında oluşan ısının zamanında giderilmesine yardımcı olabilir.
Kararlı soğutma, malzemenin yumuşamasını, yapışmasını ve topaklanmasını azaltmaya yardımcı olarak toz haline getirme işlemini daha pürüzsüz hale getirirken aynı zamanda tutarlı toz inceliğini ve istikrarlı üretim koşullarını korur.

Stabil besleme, sürekli toz haline getirmenin temelidir; uygun şekilde tasarlanmış bir toz toplama sistemi, bitmiş tozun sorunsuz bir şekilde taşınıp toplanamayacağını belirler. Prosesin herhangi bir kısmındaki uyumsuzluk, genel hat verimliliğini ve toz kalitesini etkileyebilir.
Bu nedenle Maoyue, besleme, toz haline getirme, soğutma, hava akışı, ayırma ve toz toplama işlemlerini entegre bir sistem olarak tasarlar. Bu, daha istikrarlı ve verimli sürekli üretim için tüm süreçlerin birlikte çalışmasına olanak tanır.
Modifiye edilmiş PE formülasyonları ve üretim gereksinimleri değişiklik gösterir, dolayısıyla ekipman parametrelerinin buna göre ayarlanması gerekir. Aşağıdaki spesifikasyonlar ortak konfigürasyonlar için referans olarak kullanılabilir. Gerçek ekipman spesifikasyonları malzeme testine, hedef toz inceliğine ve çıktı gereksinimlerine göre belirlenmelidir.
Parametre |
Ortak Yapılandırma Hususları |
|---|---|
Malzemeler |
PE, değiştirilmiş PE, PP, PA, yüksek oranda doldurulmuş PE, geri dönüştürülmüş PE |
Toz İnceliği |
Yaklaşık 10–120 ağ gözü |
Disk Çapı |
500–800 mm ve özelleştirilmiş modeller |
Soğutma Yöntemi |
Hava soğutma / su soğutma / kombine soğutma |
Besleme Yöntemi |
Manuel veya otomatik besleme |
Uygulamalar |
Rotasyonel kalıplama, kaplama, bileşim, geri dönüşüm |
Çıkış |
Malzemeye, toz inceliğine ve ekipman konfigürasyonuna göre belirlenir |

Rotasyonel kalıplama PE tozunun önemli uygulamalarından biridir. Tozun iyi akışkanlık ve erime özelliklerine sahip olması gerekir, böylece kalıbın içinde eşit bir şekilde yayılabilir, böylece sabit duvar kalınlığı ve tutarlı ürün kalitesi elde edilebilir.
Uygun şekilde toz haline getirilmiş modifiye PE tozu, çeşitli uygulamaların toz ve malzeme performans gereksinimlerini karşılayan, farklı formülasyonlara ve performans gereksinimlerine göre tanklar, konteynerler, endüstriyel ürünler, oyun alanı ekipmanları ve diğer rotasyonel kalıplama ürünleri için kullanılabilir.

Bazı kaplama işlemlerinin parçacık boyutu tekdüzeliği, akışkanlığı ve plastik tozların dağılımı açısından yüksek gereksinimleri vardır. Düzgün tasarlanmış bir toz haline getirme işlemi, daha sonraki kaplama ve yüzey işlemi için uygun bir hammadde sağlayarak daha tutarlı bir toz üretilmesine yardımcı olabilir.
Spesifik toz spesifikasyonları kaplama malzemesine, proses koşullarına ve nihai ürün gereksinimlerine göre eşleştirilmelidir.
Modifiye edilmiş PE tozu ayrıca harmanlama, birleştirme ve ileri işlemler için bir ara malzeme olarak da kullanılabilir. Eşit parçacık boyutuna ve istikrarlı akışkanlığa sahip tozun taşınması, ölçülmesi ve karıştırılması daha kolaydır, bu da sonraki proseslerin istikrarlı bir şekilde sürdürülmesine ve hammadde kullanımının iyileştirilmesine yardımcı olur.
Spesifik toz spesifikasyonları, formülasyona ve sonraki işlem gereksinimlerine göre ayarlanabilir.
Bazı üretim artıkları ve uygun plastik atıklar, disk tipi bir öğütücü kullanılarak tekdüze parçacık boyutuna sahip plastik toz halinde işlenebilir ve daha sonra uygun üretim süreçlerine yeniden dahil edilebilir. Bu, plastik ham madde kullanımını iyileştirirken malzeme israfının azaltılmasına da yardımcı olabilir.
Bununla birlikte, geri dönüştürülmüş malzemelerin daha fazla toz haline getirme ve yeniden kullanım için uygun olup olmadığı, geri dönüştürülmüş tozun sonraki üretimin ihtiyaçlarını karşıladığından emin olmak için malzeme bileşimlerine, kirlilik seviyesine ve son uygulama gereksinimlerine göre değerlendirilmelidir.
Modifiye PE için bir pülverizatör seçerken, öncelikle işlenecek gerçek malzemenin tanımlanması önemlidir. Standart PE, modifiye PE, PP, PA, kalsiyum karbonat dolgulu PE ve geri dönüştürülmüş PE, sertlik, sağlamlık ve toz haline getirme özellikleri açısından farklılık gösterebilir.
Malzeme özellikleri ekipman konfigürasyonunu belirler. Ancak hammadde bileşimi ve işleme koşulları açıkça anlaşıldıktan sonra uygun disk tasarımı, çalışma aralığı, soğutma yöntemi ve besleme parametreleri belirlenebilir.
Hedef toz parçacık boyutu, sonraki üretim prosesine ve nihai ürün gereksinimlerine göre belirlenmelidir. Farklı uygulamaların toz inceliği, parçacık boyutu dağılımı ve akışkanlık açısından farklı gereksinimleri olabilir.
Hedef spesifikasyonlar tanımlandıktan sonra disk tasarımı, çalışma aralığı, hava akışı ve tarama yöntemi uygun şekilde eşleştirilerek ekipmanın toz kalitesi ile üretim verimliliği arasında daha iyi bir denge sağlamasına olanak sağlanır.
Motor gücü tek başına bir pülverizatörün gerçek çıkışını belirleyemez. Malzeme özellikleri, hedef toz inceliği, disk konfigürasyonu, besleme stabilitesi ve soğutma koşullarının tümü nihai üretim kapasitesini etkileyebilir.
Bu nedenle ekipman seçerken malzeme özellikleri, toz özellikleri ve hedef çıktı birlikte değerlendirilmelidir. Gerçek malzeme testi, yalnızca motor gücüne güvenmek yerine makinenin üretim performansını doğrulamak için daha güvenilir bir yol sağlar.
Termoplastik malzemeler sürekli toz haline getirme sırasında belirli bir miktarda ısı üretir. Yumuşamaya, yapışmaya veya topaklaşmaya daha yatkın olan malzemeler genellikle sıcaklık kontrolüne daha fazla dikkat gerektirir.
Bu nedenle pülverizatör seçerken soğutma sisteminin malzeme özelliklerine, çıkış gücüne ve ekipman özelliklerine göre uygun şekilde yapılandırılması gerekir. Sabit tozlaştırma sıcaklıklarını ve üretim koşullarını korumak için hava soğutma, su soğutma veya birleşik soğutma sistemi kullanılabilir.
Birden fazla vardiya çalıştıran veya ekipmanı sürekli olarak uzun süre çalıştıran fabrikalar için, istikrarlı çalışma, yalnızca daha yüksek motor gücü elde etmekten daha önemlidir. Rulman durumu, sıcaklık kontrolü, bileşen aşınması ve toz toplama sisteminin tümü uzun vadeli üretim performansını etkileyebilir.
Bu nedenle, ekipmanı seçerken, gerçek üretim koşulları altında tutarlı toz kalitesi ve çıktı sağlamak için sistemin genel uzun vadeli stabilitesine dikkat edilmelidir.

Mao Yue, 30 yılı aşkın bir süredir plastik öğütücü üretiminde uzmanlaşmıştır ve çok çeşitli plastik malzeme ve uygulamalara hizmet vermektedir. Herkese uyan tek bir konfigürasyon kullanmak yerine, ekipmanı malzeme özelliklerine, hedef toz spesifikasyonlarına ve çıktı gereksinimlerine göre eşleştiriyoruz.
Bu uzun vadeli üretim deneyimi, Mao Yue'nin, değiştirilmiş PE, PP, PA ve yüksek oranda doldurulmuş plastikler dahil olmak üzere farklı formülasyonların toz haline getirme gereksinimlerini daha iyi karşılamasını sağlayarak müşterilerin gerçek üretim ihtiyaçlarına daha uygun çözümler sunmasını sağlıyor.
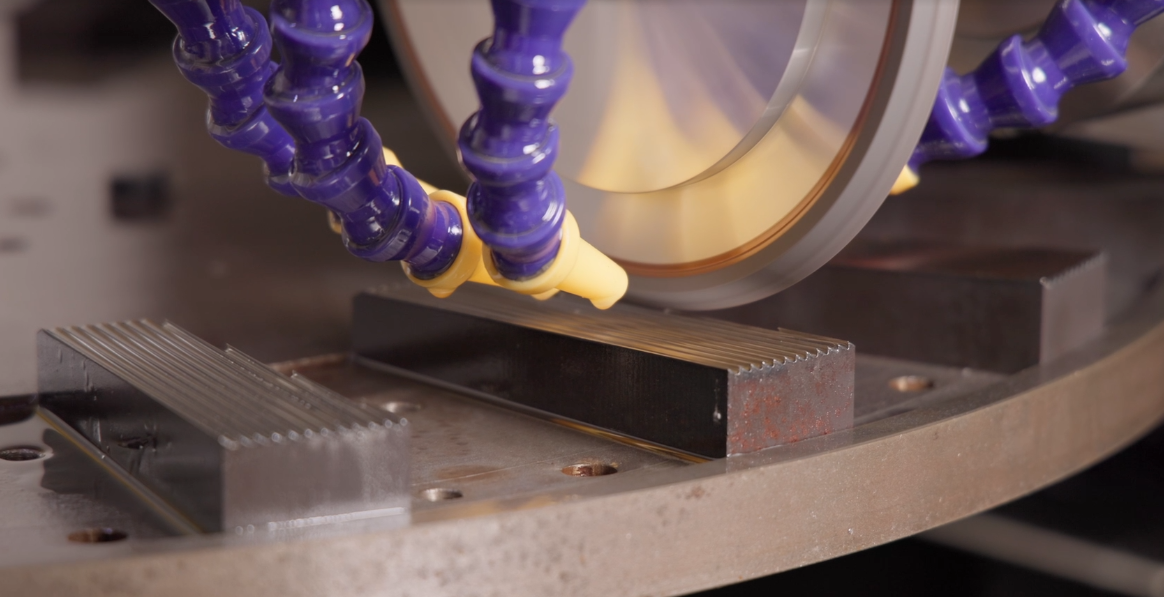
Mao Yue, diskler ve taşlama dişleri gibi çekirdek öğütme bileşenlerini kendi bünyesinde üreterek, işleme hassasiyeti ve bileşen boyutları üzerinde daha doğrudan kontrol sağlarken, farklı malzemeler ve toz gereksinimleri için ekipman konfigürasyonlarının ayarlanmasını da kolaylaştırır.
Modifiye PE toz haline getirme için bu şirket içi üretim kapasitesi, malzeme özelliklerinin, hedef parçacık boyutunun ve üretim gereksinimlerinin daha esnek bir şekilde eşleştirilmesine olanak tanıyarak ekipman konfigürasyonunun gerçek uygulamalara daha iyi uyum sağlamasına olanak tanır.

Ekipmanı sonlandırmadan önce müşterinin gerçek malzemesini test etmek, toz haline getirme performansını doğrulamak için daha doğrudan bir yol sağlar. Mao Yue, toz inceliğini, çıktısını, sıcaklığını, besleme stabilitesini ve bitmiş tozun durumunu değerlendirmeye odaklanır ve test sonuçlarına göre ilgili parametreleri ayarlar.
Bu yaklaşım, ekipman seçiminin müşterinin gerçek üretim gereksinimlerine daha uygun hale getirilmesine yardımcı olur ve yalnızca teorik spesifikasyonlara güvenmenin getirdiği riskleri azaltır.
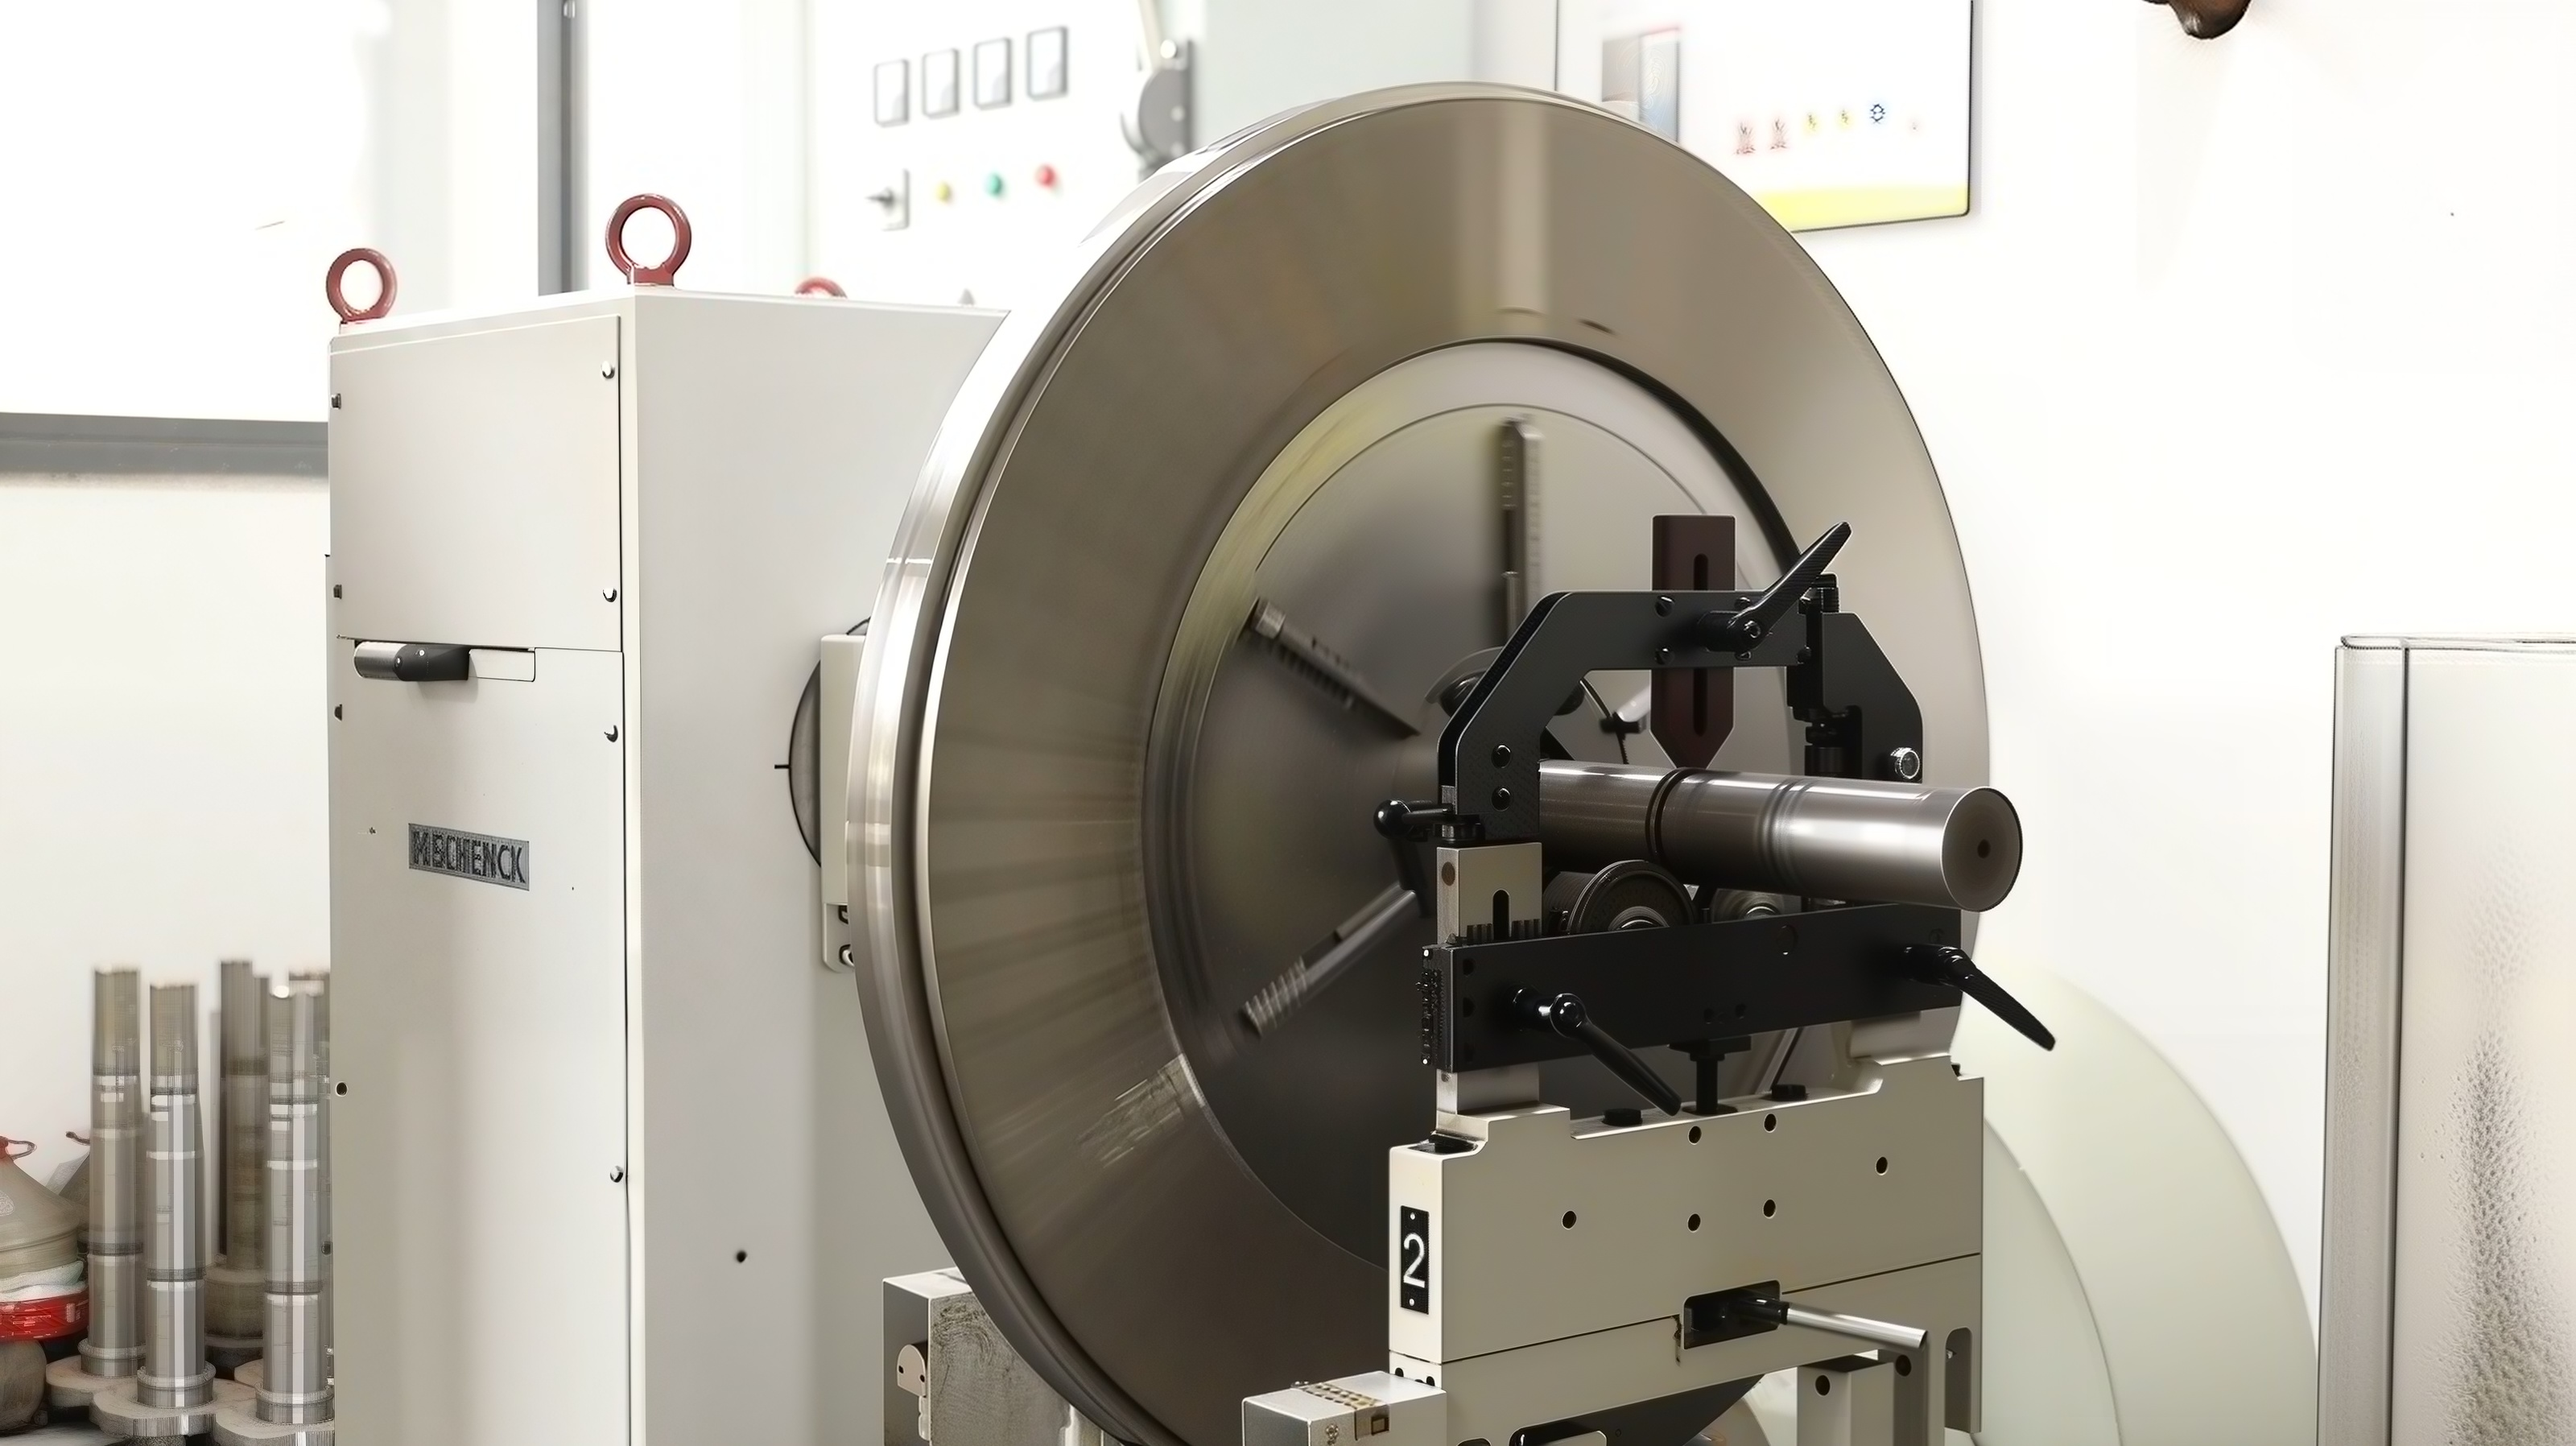
Plastik öğütücünün yüksek hızda dönen bileşenleri, yüksek düzeyde işleme hassasiyeti ve dinamik dengeleme gerektirir. İyi işleme doğruluğu, daha istikrarlı bileşen hizalaması ve çalışmasının sağlanmasına yardımcı olurken, hassas dinamik dengeleme, yüksek hızlı çalışma sırasında titreşimin azaltılmasına ve bunun rulmanlar ve diğer kritik bileşenler üzerindeki etkisini en aza indirmeye yardımcı olur.
Bu nedenle hassas işleme ve dinamik dengeleme, yalnızca ekipmanın düzgün çalışması için önemli olmakla kalmaz, aynı zamanda pulverizatörün hizmet ömrünü ve uzun vadeli üretim stabilitesini de doğrudan etkiler.
Doğru modifiye edilmiş PE pulverizatörünü daha doğru bir şekilde eşleştirmek için müşteriler malzeme özellikleri, hedef toz spesifikasyonları ve üretim gereksinimleri gibi önemli bilgileri sağlayabilirler. Bilgiler ne kadar eksiksiz olursa, uygun disk tasarımını, motor gücünü, soğutma yöntemini ve genel sistem konfigürasyonunu belirlemek o kadar kolay olur.
Bilgi |
Örnek |
|---|---|
Malzeme |
Modifiye PE, PP, PA |
Malzeme Formu |
Ezilmiş pullar |
Besleme Boyutu |
10-20mm |
Hedef Toz Parçacık Boyutu |
20-80° |
Gerekli Çıkış |
500kg/saat |
Başvuru |
Rotasyonel kalıplama |
Çalışma Süresi |
16-24 saat/gün |
Soğutma Gereksinimi |
Hava soğutma / su soğutma |
Evet. Uygun bir PE pulverizatörü, çeşitli tiplerde değiştirilmiş PE'yi işleyebilir, ancak spesifik ekipman konfigürasyonu, gerçek malzemeye, dolgu içeriğine, hedef toz partikül boyutuna ve çıktı gereksinimlerine göre belirlenmelidir.
Nihai toz parçacık boyutu, malzeme özelliklerine, disk tasarımına, çalışma aralığına ve çalışma koşullarına bağlıdır. PE toz haline getirme sistemleri genellikle yaklaşık 10-120 mesh aralığında toz üretecek şekilde yapılandırılabilir, ancak gerçek performansın malzeme testi yoluyla doğrulanması gerekir.
Evet. Ancak dolgulu PE, standart PE'den farklı tozlaşma özelliklerine sahip olabilir çünkü dolgu maddeleri malzeme sertliğini artırabilir ve aşınma davranışını etkileyebilir. Bu nedenle toz haline getirme bileşenleri ve çalışma parametreleri gerçek formülasyona göre değerlendirilmelidir.
Sıcaklık artışı uygun besleme, çalışma aralığı ayarı, hava akışı ve soğutma konfigürasyonu yoluyla kontrol edilebilir. Malzeme ve ekipman modeline bağlı olarak hava soğutmalı, su soğutmalı veya kombine soğutma sistemi kullanılabilir.
Mutlaka değil. Gerçek çıktı aynı zamanda malzeme özellikleri, besleme boyutu, hedef toz inceliği, disk konfigürasyonu, besleme stabilitesi ve soğutma koşulları gibi faktörlere de bağlıdır.
Evet. Malzeme formülasyonu, toz spesifikasyonları veya üretim gereklilikleri standart uygulamalardan farklı olduğunda malzeme testi yapılması önerilir. Ekipman denemeleri yoluyla, nihai ekipman seçiminden önce daha uygun bir pülverizatör konfigürasyonu değerlendirilebilir.
Yüksek kaliteli modifiye PE tozu üretmek, yalnızca plastiği daha ince bir boyuta indirgemekle ilgili değildir. Malzeme özelliklerinin, beslemenin, disk tasarımının, çalışma aralığının, sıcaklık kontrolünün, soğutmanın, elemenin ve toz toplamanın dikkatli bir şekilde değerlendirilmesini gerektirir.
Uygun bir değiştirilmiş PE toz haline getirme sistemi, toz inceliği, akışkanlık, sıcaklık kontrolü ve üretim verimliliği arasında uygun bir denge sağlayacak şekilde gerçek malzemeye, hedef parçacık boyutuna ve çıktı gereksinimlerine uygun olmalıdır.
Plastik öğütücü imalatında ve çekirdek öğütücü bileşenlere yönelik şirket içi üretim yeteneklerinde 30 yıldan fazla deneyime sahip olan Mao Yue, müşterilerin gerçek malzemelerine dayalı olarak malzeme testleri gerçekleştirebilir. Maoyue, toz parçacık boyutu, çıktı ve sıcaklık gibi test sonuçlarını değerlendirerek, rotasyonel kalıplama, kaplama, bileşim ve geri dönüşüm gibi uygulamalar için uygun PE pulverizatör konfigürasyonları sağlayabilir.
Modifiye edilmiş bir PE toz haline getirme çözümü arıyorsanız malzeme türünü, besleme boyutunu, hedef parçacık boyutunu ve gerekli çıktıyı sağlayabilirsiniz. Maoyue, üretim gereksinimlerinize uygun bir ekipman çözümü önermek için gerçek malzeme testi sonuçlarını kullanacaktır.


