Filipino


Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-05 Pinagmulan: Site
PE rotomolding powder ay maaaring maging masyadong mainit sa panahon ng pulverizing kapag ang init na nabuo sa panahon ng proseso ay lumampas sa aktwal na kapasidad ng init dissipation ng system. Ang mekanikal na friction, epekto, paggugupit, mga kondisyon ng pagpapakain, puwang sa pagpulbos, laki ng target na particle, at tuluy-tuloy na oras ng pagpapatakbo ay maaaring makaapekto sa pagtaas ng temperatura.
Ang susi ay hindi lamang upang magdagdag ng higit pang mga kagamitan sa paglamig, ngunit upang mapanatili ang isang matatag na balanse sa pagitan ng pagbuo ng init, pagkawala ng init, kalidad ng pulbos, at patuloy na produksyon.
Sa panahon ng pagpulbos, ang materyal ng PE ay patuloy na napapailalim sa impact, paggugupit, at paggiling. Ang bahagi ng mekanikal na enerhiya ay na-convert sa init.
Kung ang proseso ng pulverizing ay nangangailangan ng labis na mekanikal na pagkilos, mas maraming init ang maaaring mabuo, na nagiging sanhi ng pagtaas ng temperatura ng pulbos.
Isang mas pinong Ang laki ng target na butil ay karaniwang nangangailangan ng mas masinsinang pagpulbos, na maaaring tumaas ang mekanikal na pagkarga at pagbuo ng init.
Samakatuwid, ang laki ng target na butil at kontrol ng temperatura ay kailangang isaalang-alang nang magkasama sa halip na ituring bilang ganap na magkahiwalay na mga kadahilanan.
Ang hindi matatag na pagpapakain ay maaaring magdulot ng pagbabagu-bago sa pagkarga ng materyal sa loob ng pulverizing chamber.
Ang labis na pagpapakain ay maaaring magpapataas ng mekanikal na pagkarga at pagbuo ng init, habang ang hindi sapat o hindi matatag na pagpapakain ay maaaring gawing mas hindi matatag ang proseso ng pagpulbos.
Ang pulverizing gap ay kailangang itugma sa PE na materyal, laki ng feed, laki ng target na particle, at kinakailangang kapasidad.
Ang isang mas maliit na puwang na pumutok ay hindi palaging mas mahusay. Ang sobrang maliit na agwat ay maaaring magpapataas ng mekanikal na pagkarga, alitan, at pagtaas ng temperatura.
Ang pulverizer ng PE ay maaaring gumana sa isang normal na temperatura kapag nagsimula ang produksyon, ngunit ang temperatura ay maaaring unti-unting tumaas sa patuloy na operasyon.
Ito ay maaaring mangyari kapag ang rate ng heat accumulation ay lumampas sa aktwal na heat dissipation capacity. Samakatuwid, ang pagganap ng temperatura ay dapat na masuri sa ilalim ng tunay na patuloy na mga kondisyon ng produksyon.
Ang sobrang temperatura ay maaaring makaapekto sa katatagan ng PE na proseso ng pagpulbos at maaaring higit na makaapekto sa panghuling kondisyon ng pulbos.
Ang sobrang temperatura ay maaaring maging sanhi ng PE na materyal na lumambot, na nagdaragdag ng panganib ng materyal na dumikit sa pulverizing chamber o mga panloob na bahagi.
Maaari itong maging sanhi ng pagtitipon ng materyal at gawing mas mahirap ang patuloy na pagpulbos.

Kapag ang pulbos ng PE ay masyadong mainit, ang mga pinong particle ay maaaring magsimulang bumuo ng mga agglomerates.
Maaaring makaapekto ang pagsasama-sama ng powder flowability, kahusayan sa screening, at pagkolekta ng powder.
Kapag ang mga pagbabago sa temperatura ay sinamahan ng paglambot, pagdidikit, o pagtitipon, maaaring magbago ang laki ng butil at daloy ng pulbos.
Samakatuwid, ang pagkontrol sa temperatura ay nakakaapekto hindi lamang sa pagpapatakbo ng kagamitan kundi pati na rin sa panghuling kalidad ng pulbos.
Ang pagkontrol sa PE temperatura ng pulverizing ay hindi dapat umasa sa cooling system lamang. Ang hindi kinakailangang pagbuo ng init ay dapat munang bawasan, na susundan ng pagpapabuti ng epektibong kapasidad sa pag-alis ng init ng system.
Dapat kontrolin ang mga kondisyon ng pagpapakain ayon sa PE na mga katangian ng materyal, laki ng feed, laki ng target na particle, at kinakailangang kapasidad upang bawasan ang mga pagbabago-bago sa pagkarga ng materyal sa loob ng pulverizing chamber.
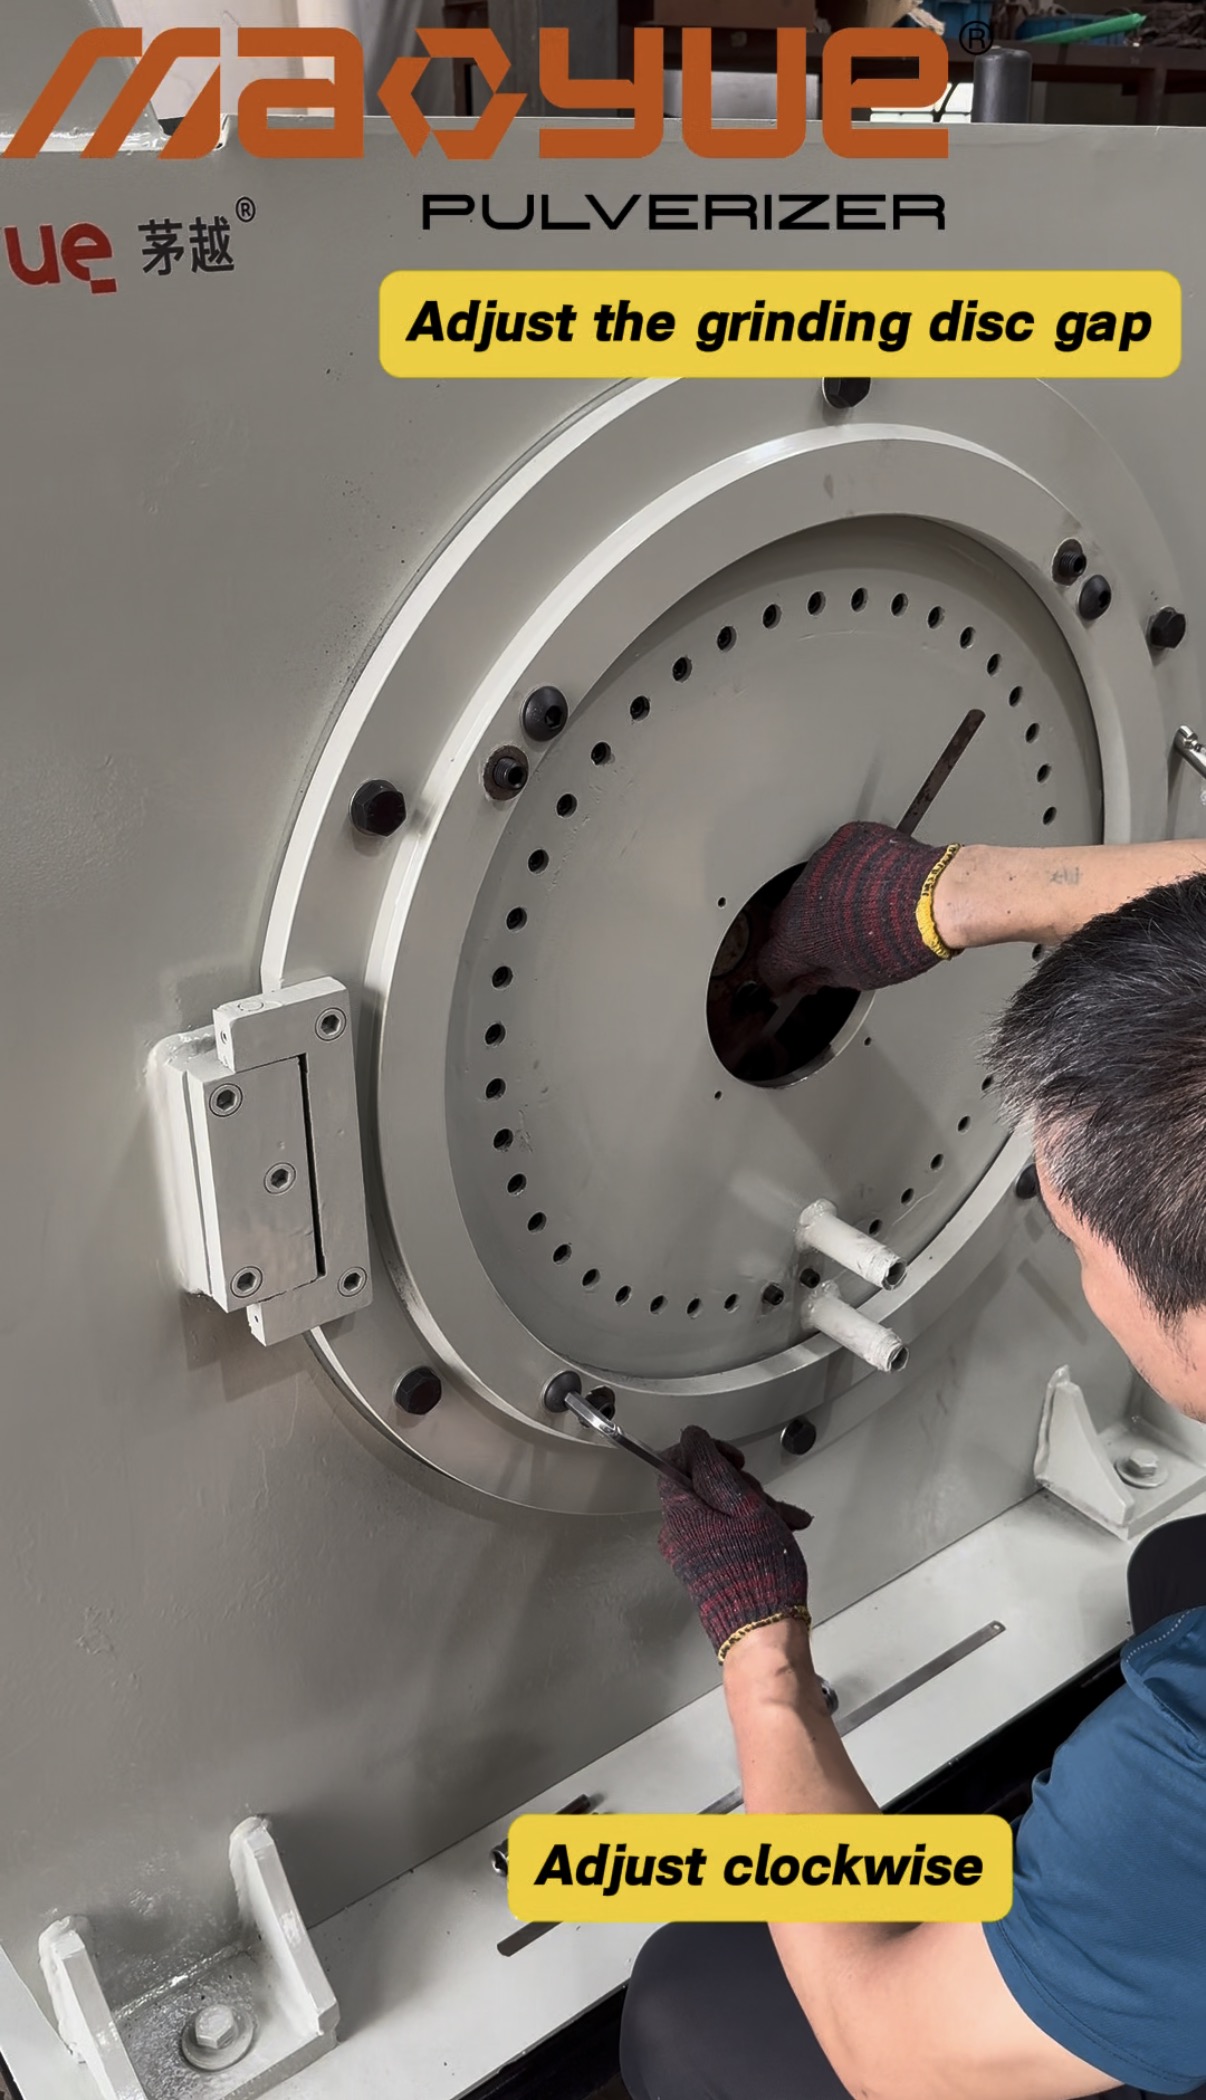
Ang naaangkop na puwang sa pagpulbos ay dapat matukoy ayon sa aktwal na mga detalye ng materyal at target na pulbos.
Ang layunin ay upang makamit ang kinakailangang laki ng butil habang iniiwasan ang hindi kinakailangang mekanikal na pagpasok ng enerhiya.

Ang paglamig ng hangin ay maaaring patuloy na mag-alis ng init na nabuo sa panahon ng proseso ng pagpulbos.
Kapag ang henerasyon ng init ay medyo mataas o ang temperatura ay patuloy na tumataas sa patuloy na operasyon, ang paglamig ng tubig ay maaaring idagdag upang madagdagan ang pangkalahatang kapasidad ng pagwawaldas ng init.
Samakatuwid, dapat piliin ang paraan ng paglamig ayon sa aktwal na mga kondisyon ng produksyon sa halip na gamitin ang parehong configuration para sa bawat PE na proyekto.
PE ang temperatura ng pagpulbos ay mahalagang nakadepende sa balanse sa pagitan ng pagbuo ng init at pag-alis ng init.
Ang kumpletong proseso ay dapat isaalang-alang sa kabuuan:
Pagpapakain → Pag-aalis ng Bakal → Pagpulbos → Paglamig → Pagsusuri → Pagkolekta
Ang pagpapakain ay nakakaapekto sa pulverizing load; Ang mga kondisyon ng pulverizing ay nakakaapekto sa pagbuo ng init; ang paglamig ay nakakaapekto sa pagwawaldas ng init; habang ang screening at koleksyon ay nakakaapekto sa huling kondisyon ng pulbos.
Samakatuwid, kung ang labis na init ay nabubuo na sa panahon ng pagpulbos, ang pagdaragdag lamang ng mas malaking sistema ng paglamig ay maaaring hindi malutas ang ugat na sanhi.
Para sa PE rotomolding powder application, Mao Yue ang mga problema sa temperatura sa pamamagitan lamang ng pagdaragdag ng kagamitan sa paglamig. Hindi nilulutas ni
Sa halip, sinusuri ni Mao Yue ang aktwal na materyal, mga kondisyon ng pagpulbos, mga pangunahing bahagi, kapasidad ng paglamig, at patuloy na pagganap ng produksyon bilang isang kumpletong sistema.
Kasama sa pulverizing temperature control approach ni Mao Yue PE ang:
Aktwal na Pagsusuri sa Materyal → Pagtutugma ng Kundisyon ng Pagpulbos → Mga Matatag na Core na Bahagi → Pagtutugma ng Kapasidad ng Paglamig → Patuloy na Pag-verify ng Produksyon

Bago tukuyin ang kagamitan at solusyon sa proseso, maaaring subukan ni Mao Yue ang aktwal na materyal ng customer sa ilalim ng mga kinakailangang kondisyon ng produksyon.
Maaaring kasama sa pagsubok ang:
Impormasyon sa Pagsubok |
Pangunahing Layunin |
|---|---|
PE uri ng materyal |
Suriin ang mga katangian ng materyal |
Laki ng feed |
Tukuyin ang angkop na mga kondisyon sa pagpapakain |
Target na laki ng butil |
Itugma ang mga pulverizing na kondisyon |
Kinakailangang kapasidad |
Suriin ang pagkarga ng kagamitan |
Araw-araw na oras ng pagpapatakbo |
Suriin ang akumulasyon ng init sa patuloy na operasyon |
Panghuling rotomolding application |
Tukuyin ang mga kinakailangan sa pulbos |
Kasalukuyang problema sa temperatura |
Pag-aralan ang umiiral na mga kondisyon ng produksyon |
Ang layunin ng pagsubok ay hindi lamang upang kumpirmahin kung ang ' PE ay maaaring pulbos.'
Ito ay upang i-verify kung ang kagamitan ay makakamit ang kinakailangang kumbinasyon ng:
Target na Laki ng Particle + Kinakailangang Kapasidad + Matatag na Temperatura + Tuloy-tuloy na Operasyon
Ito ang dahilan kung bakit nagsasagawa si Mao Yue ng aktwal na pagsubok sa materyal bago matukoy ang solusyon sa kagamitan.
Hindi tinutukoy ni Mao Yue ang mga parameter ng pulverizing batay lamang sa pangalan ng materyal na ' PE .'
PE pellets, recycled PE , film edge trim, production scrap, at iba't ibang grado ng rotomolding PE ay maaaring magkaiba ang kilos habang pinapakain at pinupulbos.
Samakatuwid, ang mga kondisyon ng pulverizing ay kailangang itugma ayon sa aktwal na materyal, laki ng feed, laki ng target na particle, kinakailangang kapasidad, at mga kondisyon ng operating.
Ang layunin ay hindi lamang upang makagawa ng mas pinong pulbos, ngunit upang makamit ang kinakailangang detalye ng pulbos habang binabawasan ang hindi kinakailangang mekanikal na pagkilos at pagtaas ng temperatura.
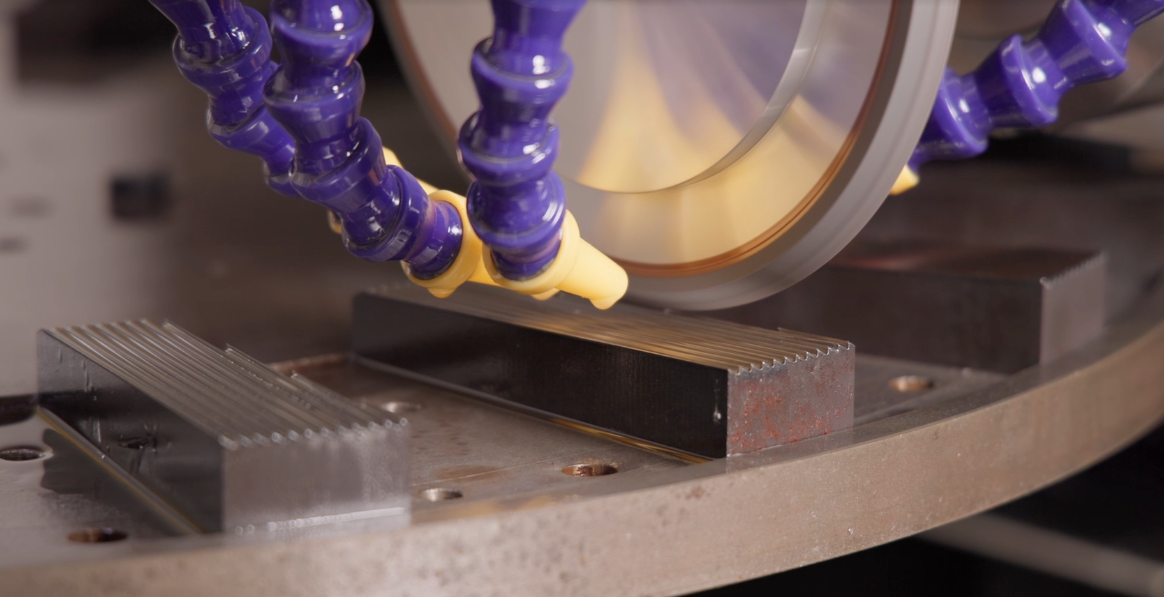
Gumagawa si Mao Yue ng sarili nitong core pulverizing components, kabilang ang pulverizing disc at blades.
Mula sa machining at paggiling hanggang sa inspeksyon, ang mga pangunahing sangkap na ito ay napapailalim sa panloob na kontrol sa kalidad upang mapanatili ang matatag na mga kondisyon ng operating.
Para sa PE pulverizing, ang katatagan ng mga pangunahing bahagi ay nakakaapekto hindi lamang sa buhay ng serbisyo, kundi pati na rin sa pagpulbos ng gap stability, mekanikal na pagkilos, at pangmatagalang pagganap ng pagpapatakbo.
Ang mga matatag na bahagi ng core ay nakakatulong na mapanatili ang pare-parehong mga kondisyon ng pagpulbos, na ginagawang mas madaling kontrolin ang mekanikal na pagkarga at pagtaas ng temperatura.
Sa sandaling matukoy ang mga kondisyon ng pagpulbos, ang kapasidad ng paglamig ay kailangang tumugma sa aktwal na init na nabuo sa panahon ng produksyon.
Depende sa mga kondisyon ng produksyon ng iba't ibang PE proyekto, masusuri ni Mao Yue ang:
Ang paglamig ng hangin ay patuloy na nag-aalis ng init na nabuo sa panahon ng pagpulbos at angkop para sa mga kondisyon ng produksyon kung saan ang pagtaas ng temperatura ay medyo nakokontrol.
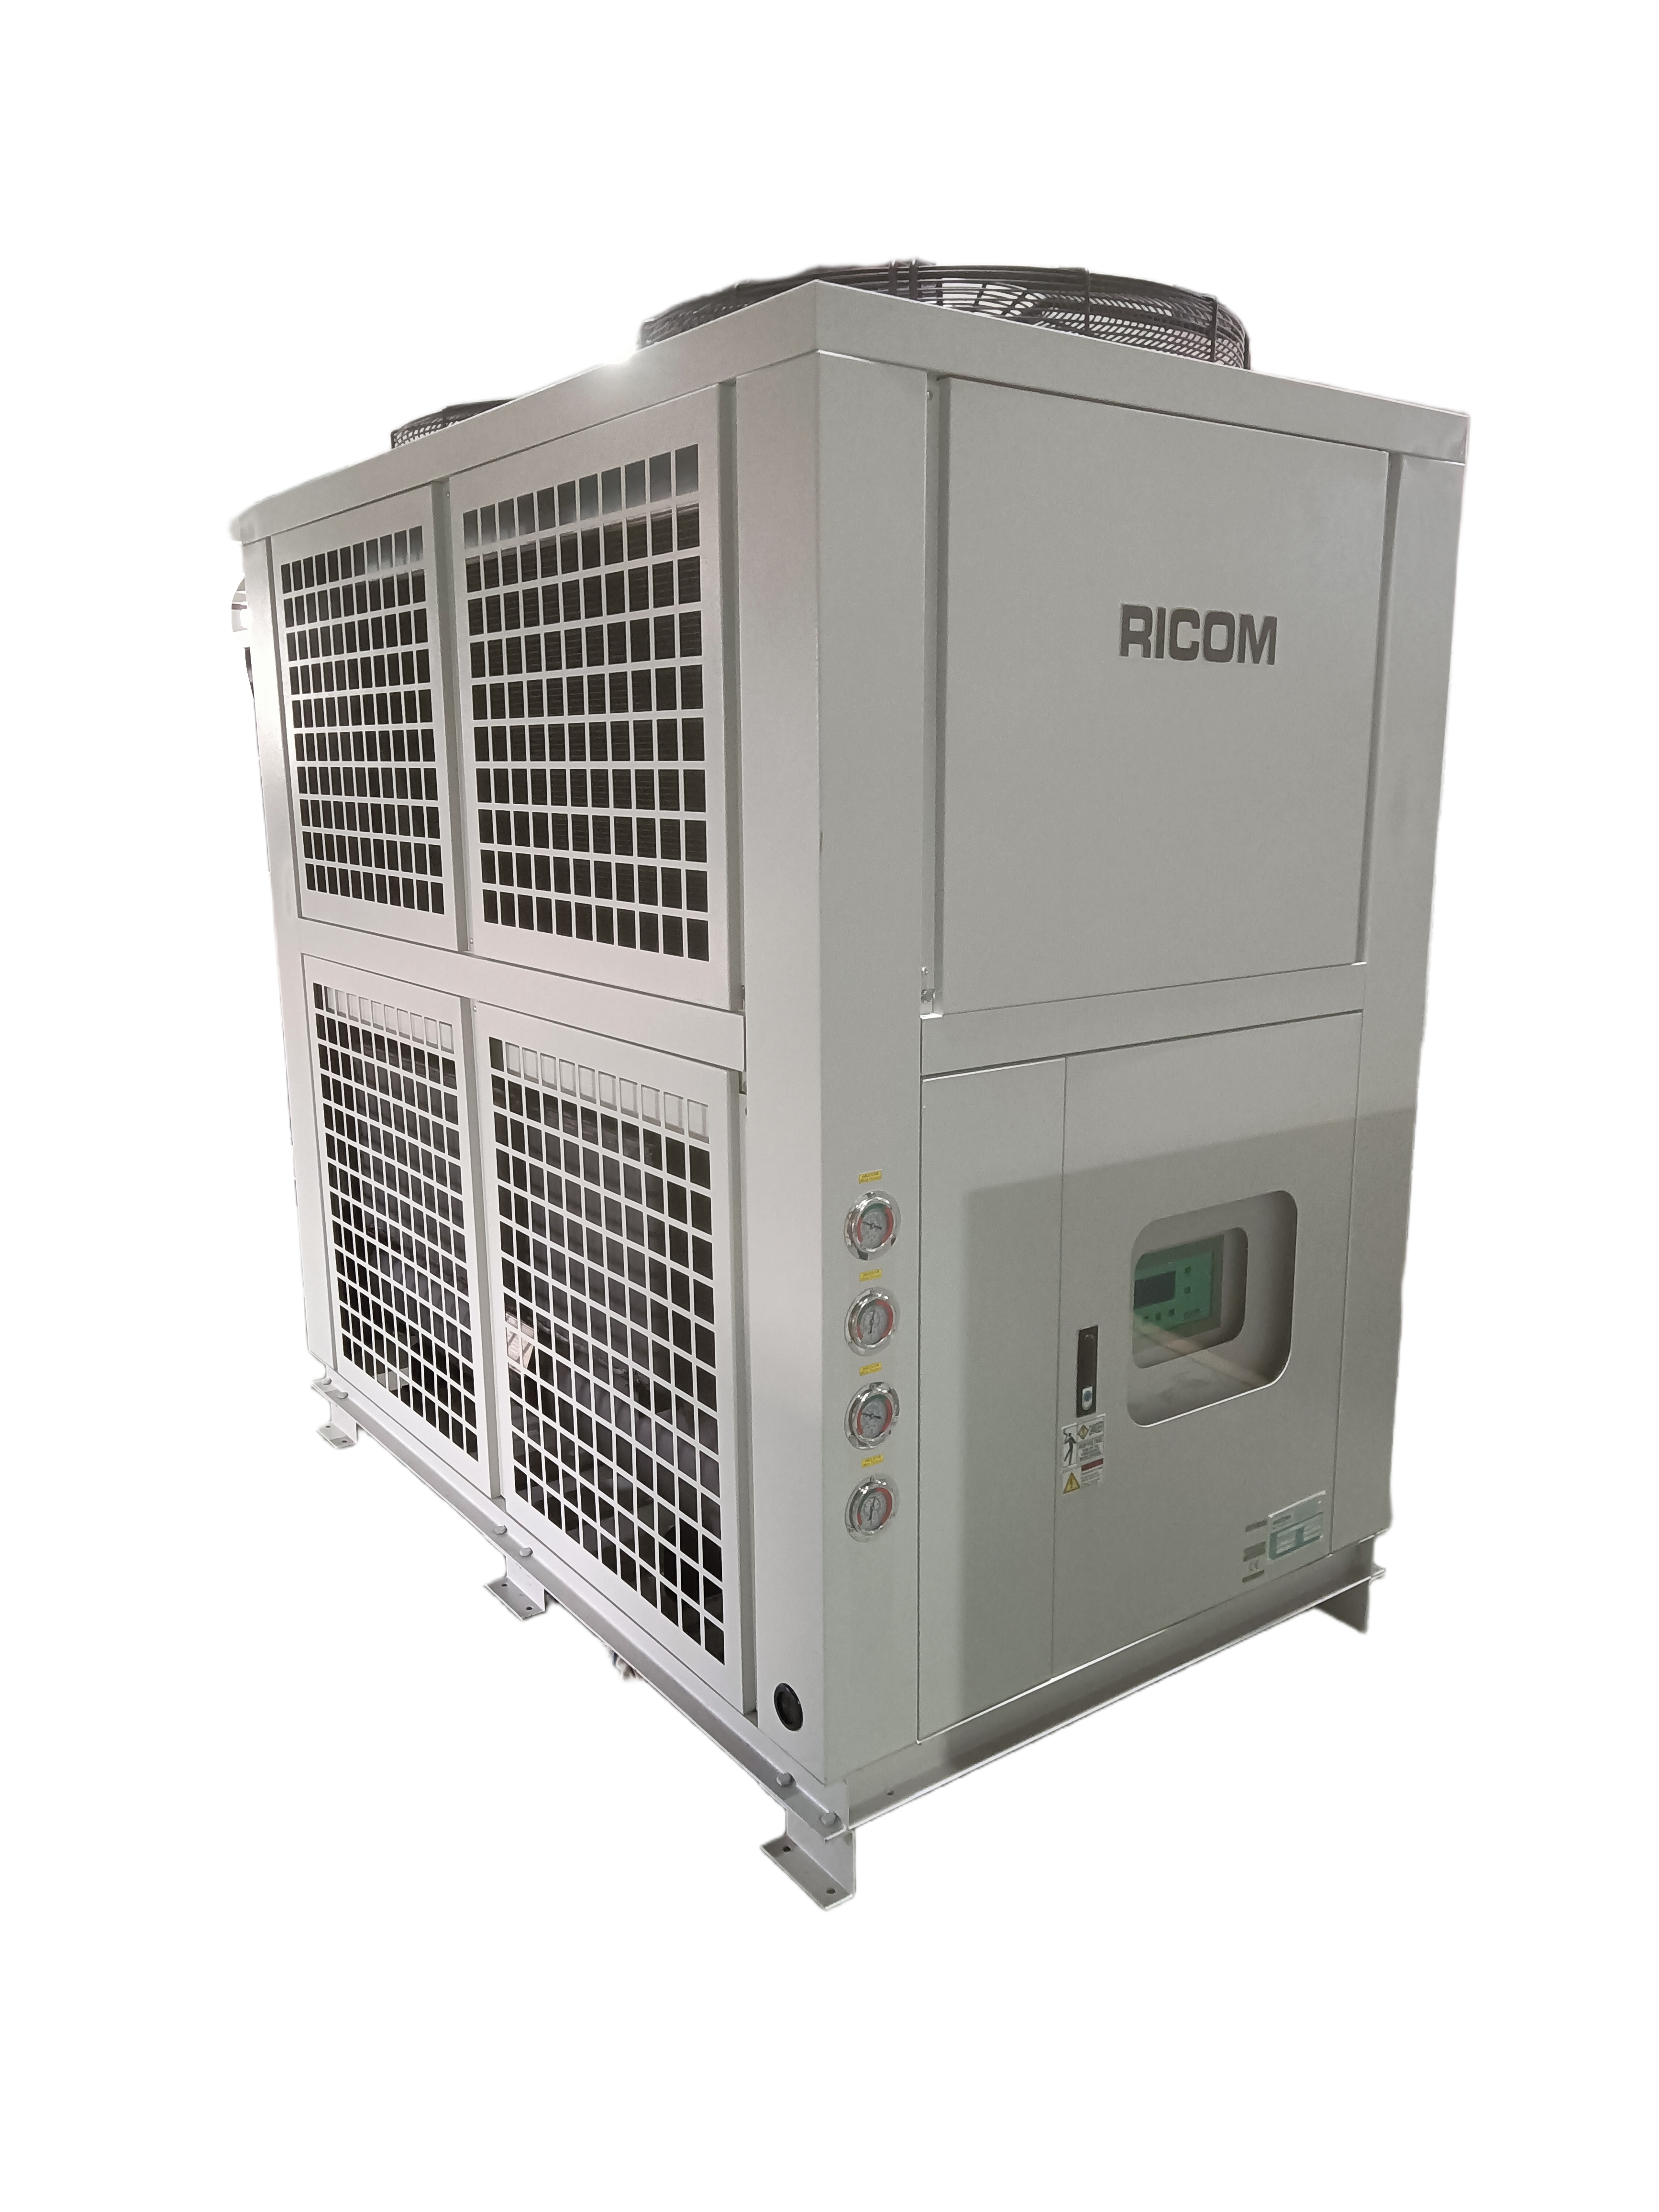
Kapag ang henerasyon ng init ay medyo mataas o ang temperatura ay patuloy na tumataas sa panahon ng patuloy na operasyon, ang paglamig ng tubig ay maaaring idagdag upang mapataas ang pangkalahatang kapasidad ng pagwawaldas ng init.
Samakatuwid, ang air + water cooling ay hindi isang nakapirming configuration para sa bawat PE pulverizing project.
Sinusuri ni Mao Yue ang aktwal na mga resulta ng pagsubok sa materyal, laki ng target na particle, kinakailangang kapasidad, oras ng pagpapatakbo, at pagganap ng pagtaas ng temperatura upang matukoy ang isang mas angkop na paraan ng paglamig.
Ang isang PE pulverizer na gumagana sa isang normal na temperatura kapag nagsimula ang produksyon ay hindi nangangahulugang ang temperatura ay mananatiling stable sa pangmatagalang tuluy-tuloy na operasyon.
Habang tumataas ang oras ng pagpapatakbo, kung ang rate ng pagbuo ng init ay nananatiling mas mataas kaysa sa kapasidad ng pagwawaldas ng init, maaaring unti-unting maipon ang init, na kalaunan ay nagiging sanhi ng pagtaas, paglambot, pagdikit, o pagtitipon ng temperatura ng pulbos.
Samakatuwid, ang pagkontrol sa temperatura ay hindi dapat suriin lamang batay sa panandaliang pagganap pagkatapos ng pagsisimula.
Binibigyang-pansin ni Mao Yue ang mga sumusunod na salik sa panahon ng aktwal na patuloy na produksyon:
Mga pagbabago sa temperatura ng pulbos
Trend ng pagtaas ng temperatura sa patuloy na operasyon
Katatagan ng pagpapakain
Pinutol na pagkarga
Laki ng butil ng pulbos
Pagkadaloy ng pulbos
Pagdikit o pagtitipon
Pagpapalamig ng pagganap
Nakakatulong ang mga resulta ng produksyon na ito na matukoy kung ang mga kondisyon ng pulverizing at cooling solution ay wastong tumugma.
Para sa PE rotomolding powder, ang pagkontrol sa temperatura ay hindi nakadepende sa isang bahagi o isang paraan ng paglamig.
Sinusuri ni Mao Yue ang kumpletong kondisyon ng produksyon sa pamamagitan ng:
Aktwal na Pagsubok sa Materyal
↓
Pagtutugma ng Kundisyon ng Pagpulbos
↓
Matatag na Mga Pangunahing Bahagi
↓
Pagtutugma ng Kapasidad ng Paglamig
↓
Patuloy na Pagpapatunay ng Produksyon
Ang panghuling layunin ay mapanatili ang matatag na temperatura at tuluy-tuloy na produksyon habang natutugunan ang mga kinakailangan para sa target na laki ng butil, kapasidad, at kalidad ng pulbos.
Isa rin itong mahalagang bahagi ng kagamitan at pagsusuri ng proseso ni Mao Yue para sa PE na mga proyekto ng rotomolding powder.
Ang sobrang temperatura sa panahon ng pagpulbos ng PE ay maaaring lumitaw sa iba't ibang anyo sa panahon ng produksyon.
Sintomas ng Produksyon |
Ano ang Suriin |
|---|---|
Ang temperatura ng pulbos ay mabilis na tumataas |
Pagpapakain at pulverizing load |
PE dumidikit sa pulverizing chamber |
Temperatura at paglamig |
Ang pulbos ay nagsisimula sa pag-iipon |
Temperatura at patuloy na mga kondisyon ng pagpapatakbo |
Tumataas ang temperatura pagkatapos ng pangmatagalang operasyon |
Ang kapasidad ng pagwawaldas ng init at akumulasyon ng init |
Nagsisimulang magbago ang kalidad ng pulbos |
Mga kondisyon ng pagpulbos at katatagan ng temperatura |
Ang pamamaraang ito ay mas kapaki-pakinabang kaysa sa simpleng pagtatanong kung ang pulverizer ay may sistema ng paglamig.
PE ay isang thermoplastic na materyal. Sa panahon ng high-speed pulverizing, ang materyal ay sumasailalim sa impact, paggugupit, at paggiling, at ang mekanikal na enerhiya ay na-convert sa init.
Kapag ang pulbos ng PE ay masyadong mainit, ang bahagi ng materyal ay maaaring lumambot, na nagdaragdag ng panganib na dumikit sa loob ng silid ng pulverizing.
Kung ang pagpapakain ay hindi matatag, ang pulverizing load ay mataas, o ang makina ay patuloy na gumagana sa loob ng mahabang panahon, ang init ay maaaring maipon pa.
Kung sapat ang paglamig ng hangin lamang ay depende sa aktwal na PE na materyal, target na laki ng particle, kinakailangang kapasidad, at tuluy-tuloy na oras ng pagpapatakbo.
Para sa mga kondisyon ng produksyon na may medyo nakokontrol na pagtaas ng temperatura, ang paglamig ng hangin ay maaaring patuloy na mag-alis ng init na nabuo sa panahon ng pagpulbos.
Kung ang pagbuo ng init ay medyo mataas o ang mas mahigpit na kontrol sa temperatura ay kinakailangan sa patuloy na operasyon, ang paglamig ng tubig ay maaaring idagdag upang mapabuti ang pangkalahatang pagkawala ng init.
Samakatuwid, kung kinakailangan ang paglamig ng tubig ay hindi maaaring matukoy lamang mula sa katotohanan na ang materyal ay PE .
Oo. Masusubok ni Mao Yue ang aktwal na PE na materyal ng customer batay sa laki ng feed, laki ng target na particle, kinakailangang kapasidad, at mga kondisyon sa pagpapatakbo upang suriin ang mga kondisyon ng pagpulbos, pagganap ng temperatura, at solusyon sa paglamig.
Kung ang iyong PE rotomolding powder ay nakakaranas ng alinman sa mga sumusunod na problema:
Masyadong mabilis na tumataas ang temperatura ng pulbos sa panahon ng pagpulbos
PE pulbos dumidikit sa pulverizing chamber
Pagsasama-sama ng pulbos
Hindi matatag na daloy ng pulbos
Pagkakaiba-iba ng kalidad ng pulbos
Nabawasan ang kahusayan sa screening
Kahirapan sa pagpapanatili ng tuluy-tuloy na produksyon
Huwag pumili ng sistema ng paglamig batay lamang sa mga detalye ng kagamitan.
Ipadala Maoyue ang iyong aktwal na PE na materyal at mga kinakailangan sa produksyon.
Maaari naming suriin ang PE pulverizing at cooling solution batay sa iyong materyal, target na laki ng particle, kinakailangang kapasidad, oras ng pagpapatakbo, at mga kinakailangan sa pagkontrol ng temperatura.
Materyal: PE / HDPE / LDPE / LLDPE
Laki ng Feed: _______
Target na Laki ng Particle: _______
Kapasidad: _______ kg/h
Araw-araw na Oras ng Pagpapatakbo: _______ h/araw
Huling Aplikasyon : Rotomolding / Iba pa
Kasalukuyang Problema: Labis na Temperatura / Pagdidikit / Pagtitipon / Iba pa
Ipadala ang iyong PE na materyal na impormasyon kay Mao Yue para makakuha ng pulverizing at cooling solution na tumugma sa iyong mga kondisyon sa produksyon.


