বাংলা


ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-10-05 মূল: সাইট
PE রোটোমোল্ডিং পাউডার pulverizing সময় খুব গরম হয়ে যেতে পারে যখন প্রক্রিয়া চলাকালীন উত্পন্ন তাপ সিস্টেমের প্রকৃত তাপ অপচয় ক্ষমতা অতিক্রম করে। যান্ত্রিক ঘর্ষণ, প্রভাব, শিয়ারিং, খাওয়ানোর অবস্থা, পাল্ভারাইজিং গ্যাপ, লক্ষ্য কণার আকার এবং ক্রমাগত অপারেটিং সময় সবই তাপমাত্রা বৃদ্ধিকে প্রভাবিত করতে পারে।
চাবিকাঠিটি কেবল আরও শীতল করার সরঞ্জাম যোগ করা নয়, তবে তাপ উত্পাদন, তাপ অপচয়, পাউডারের গুণমান এবং ক্রমাগত উত্পাদনের মধ্যে একটি স্থিতিশীল ভারসাম্য বজায় রাখা।
পাল্ভারাইজ করার সময়, PE উপাদান ক্রমাগত প্রভাব, শিয়ারিং এবং গ্রাইন্ডিংয়ের শিকার হয়। যান্ত্রিক শক্তির একটি অংশ তাপে রূপান্তরিত হয়।
pulverizing প্রক্রিয়া অত্যধিক যান্ত্রিক কর্মের প্রয়োজন হলে, আরো তাপ উৎপন্ন হতে পারে, যার ফলে পাউডার তাপমাত্রা বৃদ্ধি পায়।
একটি সূক্ষ্ম লক্ষ্য কণা আকার সাধারণত আরো নিবিড় pulverizing প্রয়োজন, যা যান্ত্রিক লোড এবং তাপ উত্পাদন বৃদ্ধি করতে পারে.
অতএব, লক্ষ্য কণার আকার এবং তাপমাত্রা নিয়ন্ত্রণকে সম্পূর্ণ পৃথক কারণ হিসাবে বিবেচনা না করে একসাথে বিবেচনা করা দরকার।
অস্থির খাওয়ানোর ফলে পাল্ভারাইজিং চেম্বারের ভিতরে উপাদানের লোডের ওঠানামা হতে পারে।
অত্যধিক খাওয়ানো যান্ত্রিক লোড এবং তাপ উত্পাদন বৃদ্ধি করতে পারে, অপর্যাপ্ত বা অস্থির খাওয়ানো pulverizing প্রক্রিয়া কম স্থিতিশীল করতে পারে।
পাল্ভারাইজিং গ্যাপটি PE উপাদান, ফিডের আকার, লক্ষ্য কণার আকার এবং প্রয়োজনীয় ক্ষমতার সাথে মিলিত হওয়া প্রয়োজন।
একটি ছোট pulverizing ফাঁক সবসময় ভাল হয় না. একটি অত্যধিক ছোট ফাঁক যান্ত্রিক লোড, ঘর্ষণ, এবং তাপমাত্রা বৃদ্ধি বৃদ্ধি করতে পারে।
PE pulverizer উত্পাদন শুরু হলে একটি স্বাভাবিক তাপমাত্রায় কাজ করতে পারে, কিন্তু ক্রমাগত অপারেশন চলাকালীন তাপমাত্রা ধীরে ধীরে বাড়তে পারে।
এটি ঘটতে পারে যখন তাপ সঞ্চয়ের হার প্রকৃত তাপ অপচয় ক্ষমতা ছাড়িয়ে যায়। অতএব, প্রকৃত ক্রমাগত উত্পাদন অবস্থার অধীনে তাপমাত্রা কর্মক্ষমতা মূল্যায়ন করা উচিত।
অতিরিক্ত তাপমাত্রা PE pulverizing প্রক্রিয়ার স্থায়িত্বকে প্রভাবিত করতে পারে এবং চূড়ান্ত পাউডার অবস্থাকে আরও প্রভাবিত করতে পারে।
অত্যধিক তাপমাত্রার কারণে PE উপাদান নরম হয়ে যেতে পারে, যা পালভারাইজিং চেম্বার বা অভ্যন্তরীণ উপাদানগুলিতে উপাদান আটকে যাওয়ার ঝুঁকি বাড়ায়।
এটি উপাদান গঠনের কারণ হতে পারে এবং ক্রমাগত pulverizing আরও কঠিন করে তোলে।

যখন PE পাউডার খুব গরম হয়ে যায়, তখন সূক্ষ্ম কণাগুলি সমষ্টি তৈরি করতে শুরু করতে পারে।
সমষ্টি গুঁড়ো প্রবাহযোগ্যতা, স্ক্রীনিং দক্ষতা এবং পাউডার সংগ্রহকে প্রভাবিত করতে পারে।
যখন তাপমাত্রার ওঠানামা নরম হওয়া, লেগে থাকা বা জমাট বাঁধার সাথে থাকে, তখন পাউডারের কণার আকার এবং প্রবাহের আচরণ পরিবর্তিত হতে পারে।
অতএব, তাপমাত্রা নিয়ন্ত্রণ শুধুমাত্র সরঞ্জাম অপারেশন কিন্তু চূড়ান্ত গুঁড়া গুণমান প্রভাবিত করে।
নিয়ন্ত্রণ PE pulverizing তাপমাত্রা শুধুমাত্র কুলিং সিস্টেমের উপর নির্ভর করা উচিত নয়. অপ্রয়োজনীয় তাপ উৎপাদন প্রথমে হ্রাস করা উচিত, তারপর সিস্টেমের কার্যকর তাপ অপচয় ক্ষমতা উন্নত করে।
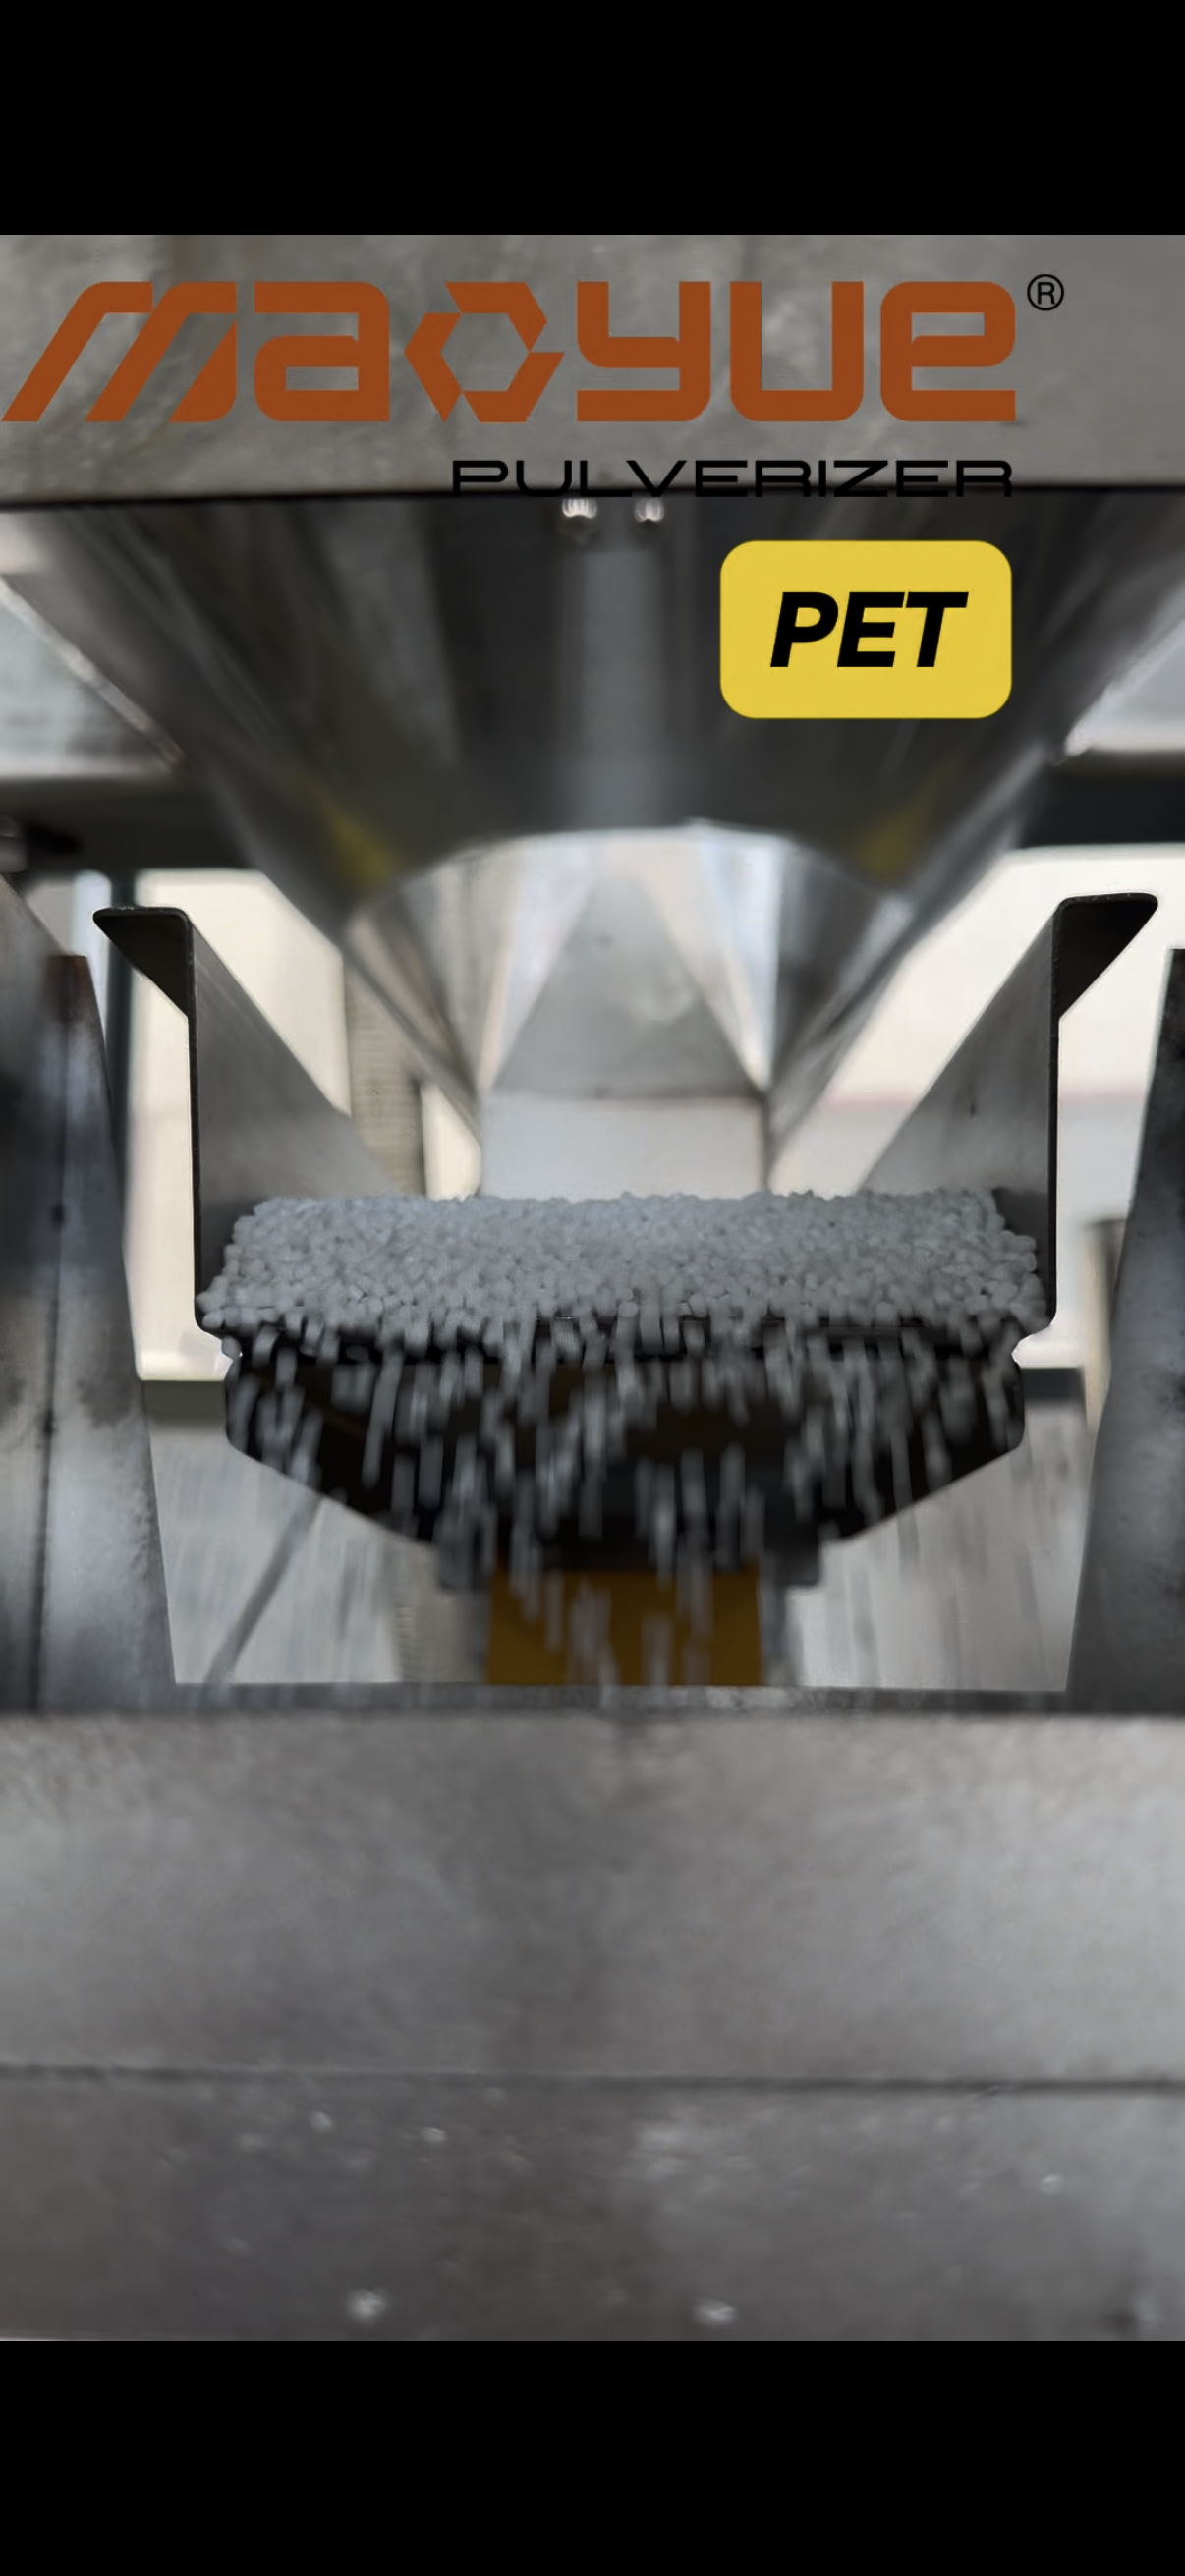
খাওয়ানোর অবস্থাগুলি PE উপাদানের বৈশিষ্ট্য, ফিডের আকার, লক্ষ্য কণার আকার এবং পাল্ভারাইজিং চেম্বারের ভিতরে উপাদানের লোডের ওঠানামা কমাতে প্রয়োজনীয় ক্ষমতা অনুযায়ী নিয়ন্ত্রণ করা উচিত।
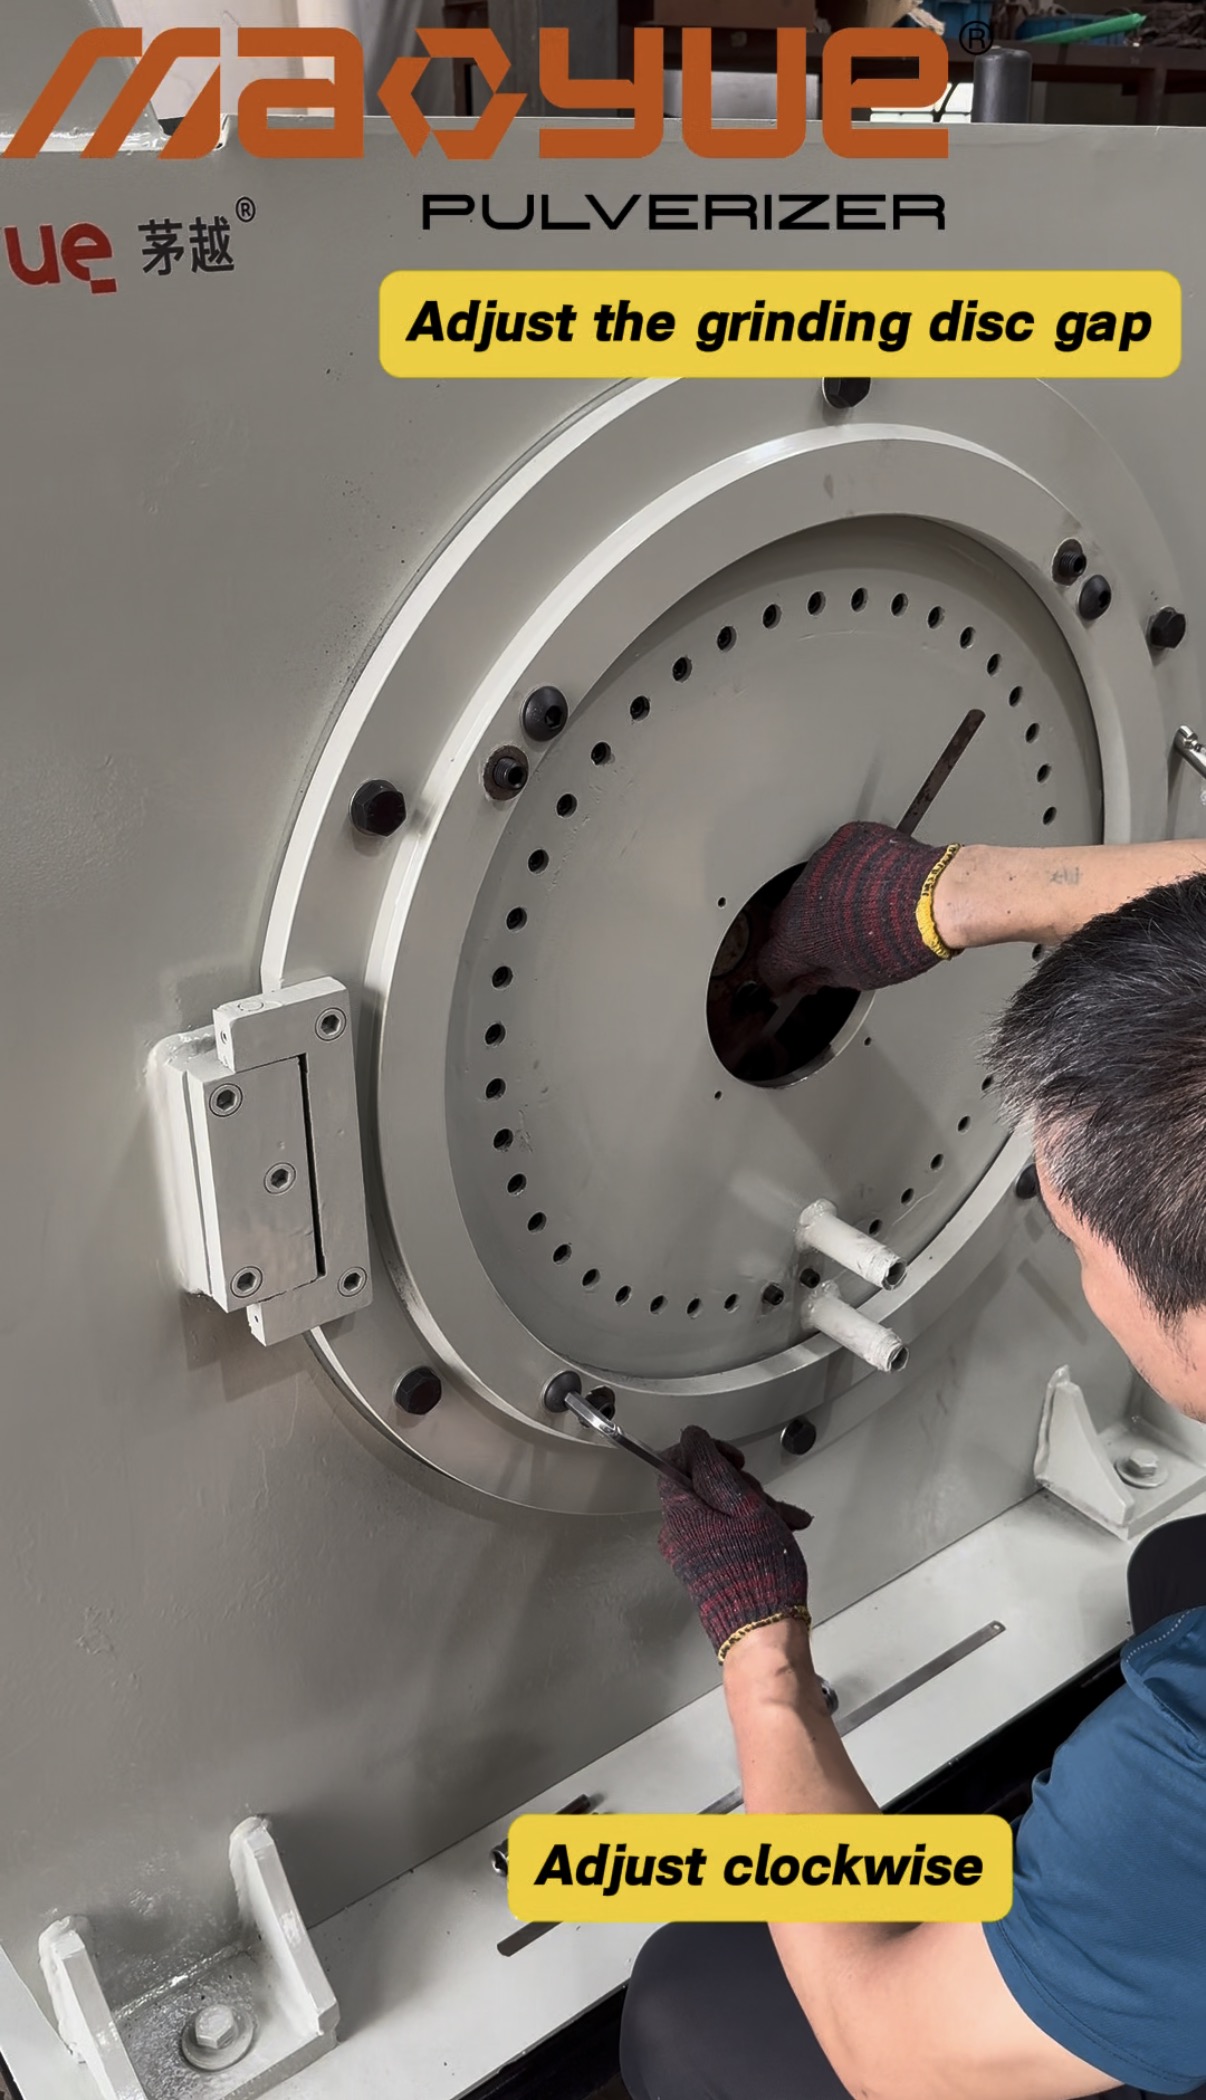
উপযুক্ত pulverizing ফাঁক প্রকৃত উপাদান এবং লক্ষ্য পাউডার স্পেসিফিকেশন অনুযায়ী নির্ধারণ করা উচিত.
লক্ষ্য হল অপ্রয়োজনীয় যান্ত্রিক শক্তি ইনপুট এড়ানোর সময় প্রয়োজনীয় কণার আকার অর্জন করা।

বায়ু কুলিং ক্রমাগত pulverizing প্রক্রিয়ার সময় উত্পন্ন তাপ অপসারণ করতে পারেন.
যখন তাপ উত্পাদন তুলনামূলকভাবে বেশি হয় বা ক্রমাগত অপারেশন চলাকালীন তাপমাত্রা বাড়তে থাকে, তখন সামগ্রিক তাপ অপচয় ক্ষমতা বাড়ানোর জন্য জল শীতল করা যেতে পারে।
তাই, প্রতিটি PE প্রকল্পের জন্য একই কনফিগারেশন ব্যবহার না করে প্রকৃত উৎপাদনের শর্ত অনুযায়ী শীতলকরণ পদ্ধতি নির্বাচন করা উচিত।
PE pulverizing তাপমাত্রা মূলত তাপ উৎপাদন এবং তাপ অপচয়ের মধ্যে ভারসাম্যের উপর নির্ভর করে।
সম্পূর্ণ প্রক্রিয়াটি সম্পূর্ণরূপে বিবেচনা করা উচিত:
খাওয়ানো → আয়রন অপসারণ → পাল্ভারাইজিং → কুলিং → স্ক্রীনিং → সংগ্রহ
খাওয়ানো pulverizing লোড প্রভাবিত করে; pulverizing অবস্থা তাপ উত্পাদন প্রভাবিত; শীতলতা তাপ অপচয়কে প্রভাবিত করে; যখন স্ক্রীনিং এবং সংগ্রহ চূড়ান্ত পাউডার অবস্থা প্রভাবিত.
অতএব, যদি ইতিমধ্যেই pulverizing সময় অতিরিক্ত তাপ উত্পন্ন হয়, শুধুমাত্র একটি বড় কুলিং সিস্টেম যোগ মূল কারণ সমাধান নাও হতে পারে.
PE রোটোমোল্ডিং পাউডার অ্যাপ্লিকেশনের জন্য, মাও ইউ শুধুমাত্র শীতল করার সরঞ্জাম যোগ করে তাপমাত্রা সমস্যার সমাধান করে না।
পরিবর্তে, Mao Yue একটি সম্পূর্ণ সিস্টেম হিসাবে প্রকৃত উপাদান, pulverizing অবস্থা, মূল উপাদান, শীতল ক্ষমতা, এবং ক্রমাগত উত্পাদন কর্মক্ষমতা মূল্যায়ন করেন।
মাও ইউ এর PE pulverizing তাপমাত্রা নিয়ন্ত্রণ পদ্ধতির মধ্যে রয়েছে:
প্রকৃত উপাদান পরীক্ষা → পাল্ভারাইজিং কন্ডিশন ম্যাচিং → স্টেবল কোর কম্পোনেন্টস → কুলিং ক্যাপাসিটি ম্যাচিং → ক্রমাগত উত্পাদন যাচাইকরণ

সরঞ্জাম এবং প্রক্রিয়া সমাধান নির্ধারণ করার আগে, মাও ইউ প্রয়োজনীয় উত্পাদন অবস্থার অধীনে গ্রাহকের প্রকৃত উপাদান পরীক্ষা করতে পারেন।
পরীক্ষা অন্তর্ভুক্ত হতে পারে:
পরীক্ষার তথ্য |
মূল উদ্দেশ্য |
|---|---|
PE উপাদানের ধরন |
উপাদান বৈশিষ্ট্য মূল্যায়ন |
ফিডের আকার |
উপযুক্ত খাওয়ানোর শর্ত নির্ধারণ করুন |
লক্ষ্য কণা আকার |
ম্যাচ pulverizing শর্ত |
প্রয়োজনীয় ক্ষমতা |
সরঞ্জাম লোড মূল্যায়ন |
দৈনিক অপারেটিং সময় |
ক্রমাগত অপারেশন চলাকালীন তাপ জমে মূল্যায়ন করুন |
চূড়ান্ত রোটোমোল্ডিং অ্যাপ্লিকেশন |
পাউডার প্রয়োজনীয়তা নির্ধারণ করুন |
বর্তমান তাপমাত্রা সমস্যা |
বিদ্যমান উৎপাদন অবস্থার বিশ্লেষণ করুন |
পরীক্ষার উদ্দেশ্য শুধুমাত্র নিশ্চিত করা নয় যে ' PE কে পাল্ভারাইজ করা যায় কিনা।'
সরঞ্জামগুলি প্রয়োজনীয় সমন্বয় অর্জন করতে পারে কিনা তা যাচাই করা হয়:
টার্গেট পার্টিকেল সাইজ + প্রয়োজনীয় ক্ষমতা + স্থিতিশীল তাপমাত্রা + ক্রমাগত অপারেশন
এই কারণেই মাও ইউ ইকুইপমেন্ট সলিউশন নির্ধারণ করার আগে প্রকৃত উপাদান পরীক্ষা করে।
মাও ইউ শুধুমাত্র উপাদানের নাম ' PE .' এর উপর ভিত্তি করে pulverizing প্যারামিটার নির্ধারণ করে না।
PE পেলেট, পুনর্ব্যবহৃত PE , ফিল্ম এজ ট্রিম, প্রোডাকশন স্ক্র্যাপ, এবং রোটোমোল্ডিংয়ের বিভিন্ন গ্রেড PE খাওয়ানো এবং পাল্ভারাইজ করার সময় ভিন্নভাবে আচরণ করতে পারে।
অতএব, pulverizing অবস্থার প্রকৃত উপাদান, ফিড আকার, লক্ষ্য কণা আকার, প্রয়োজনীয় ক্ষমতা, এবং অপারেটিং শর্ত অনুযায়ী মিলিত করা প্রয়োজন।
লক্ষ্যটি কেবল সূক্ষ্ম পাউডার তৈরি করা নয়, তবে অপ্রয়োজনীয় যান্ত্রিক ক্রিয়া এবং তাপমাত্রা বৃদ্ধি হ্রাস করার সময় প্রয়োজনীয় পাউডার স্পেসিফিকেশন অর্জন করা।
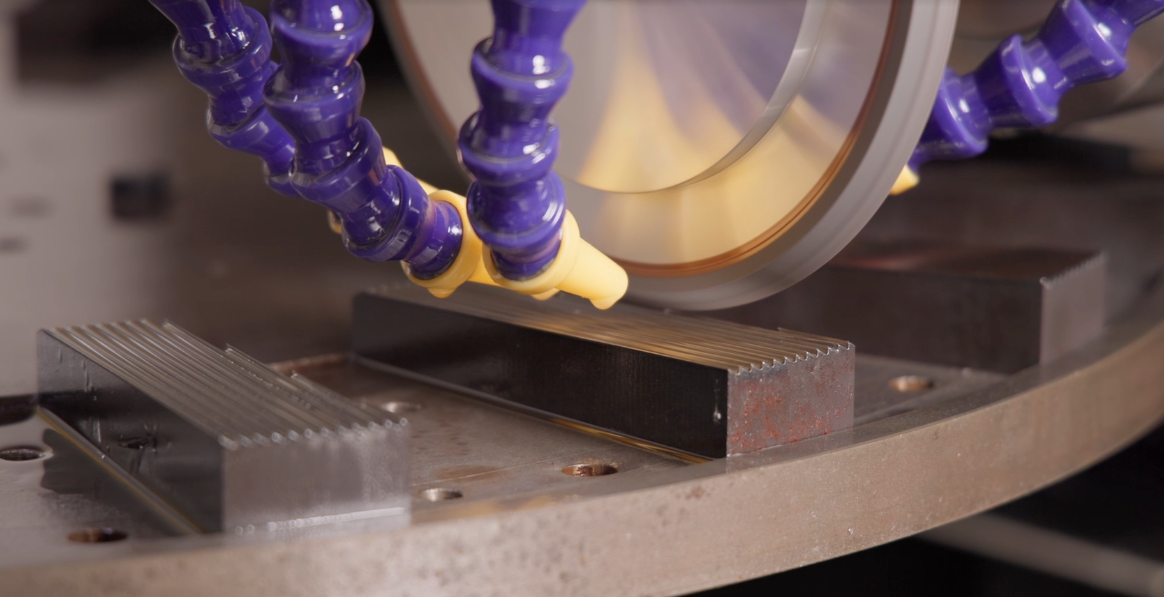
মাও ইউ তার নিজস্ব মূল পাল্ভারাইজিং উপাদান তৈরি করে, যার মধ্যে রয়েছে pulverizing ডিস্ক এবং ব্লেড.
মেশিনিং এবং গ্রাইন্ডিং থেকে পরিদর্শন পর্যন্ত, এই মূল উপাদানগুলি স্থিতিশীল অপারেটিং অবস্থা বজায় রাখার জন্য অভ্যন্তরীণ গুণমান নিয়ন্ত্রণের অধীন।
PE পাল্ভারাইজ করার জন্য, মূল উপাদানগুলির স্থায়িত্ব শুধুমাত্র পরিষেবার জীবনকে প্রভাবিত করে না, বরং পাল্ভারাইজিং গ্যাপ স্থায়িত্ব, যান্ত্রিক ক্রিয়া এবং দীর্ঘমেয়াদী অপারেটিং কর্মক্ষমতাকেও প্রভাবিত করে।
স্থিতিশীল মূল উপাদানগুলি সামঞ্জস্যপূর্ণ pulverizing অবস্থা বজায় রাখতে সাহায্য করে, যান্ত্রিক লোড এবং তাপমাত্রা বৃদ্ধি নিয়ন্ত্রণ করা সহজ করে তোলে।
একবার pulverizing শর্ত নির্ধারণ করা হয়, শীতল ক্ষমতা উত্পাদন সময় উত্পন্ন প্রকৃত তাপ মেলে প্রয়োজন.
বিভিন্ন PE প্রকল্পের উৎপাদন অবস্থার উপর নির্ভর করে, মাও ইউ মূল্যায়ন করতে পারেন:
এয়ার কুলিং ক্রমাগত pulverizing সময় উত্পন্ন তাপ অপসারণ করে এবং উৎপাদন অবস্থার জন্য উপযুক্ত যেখানে তাপমাত্রা বৃদ্ধি তুলনামূলকভাবে নিয়ন্ত্রণযোগ্য।
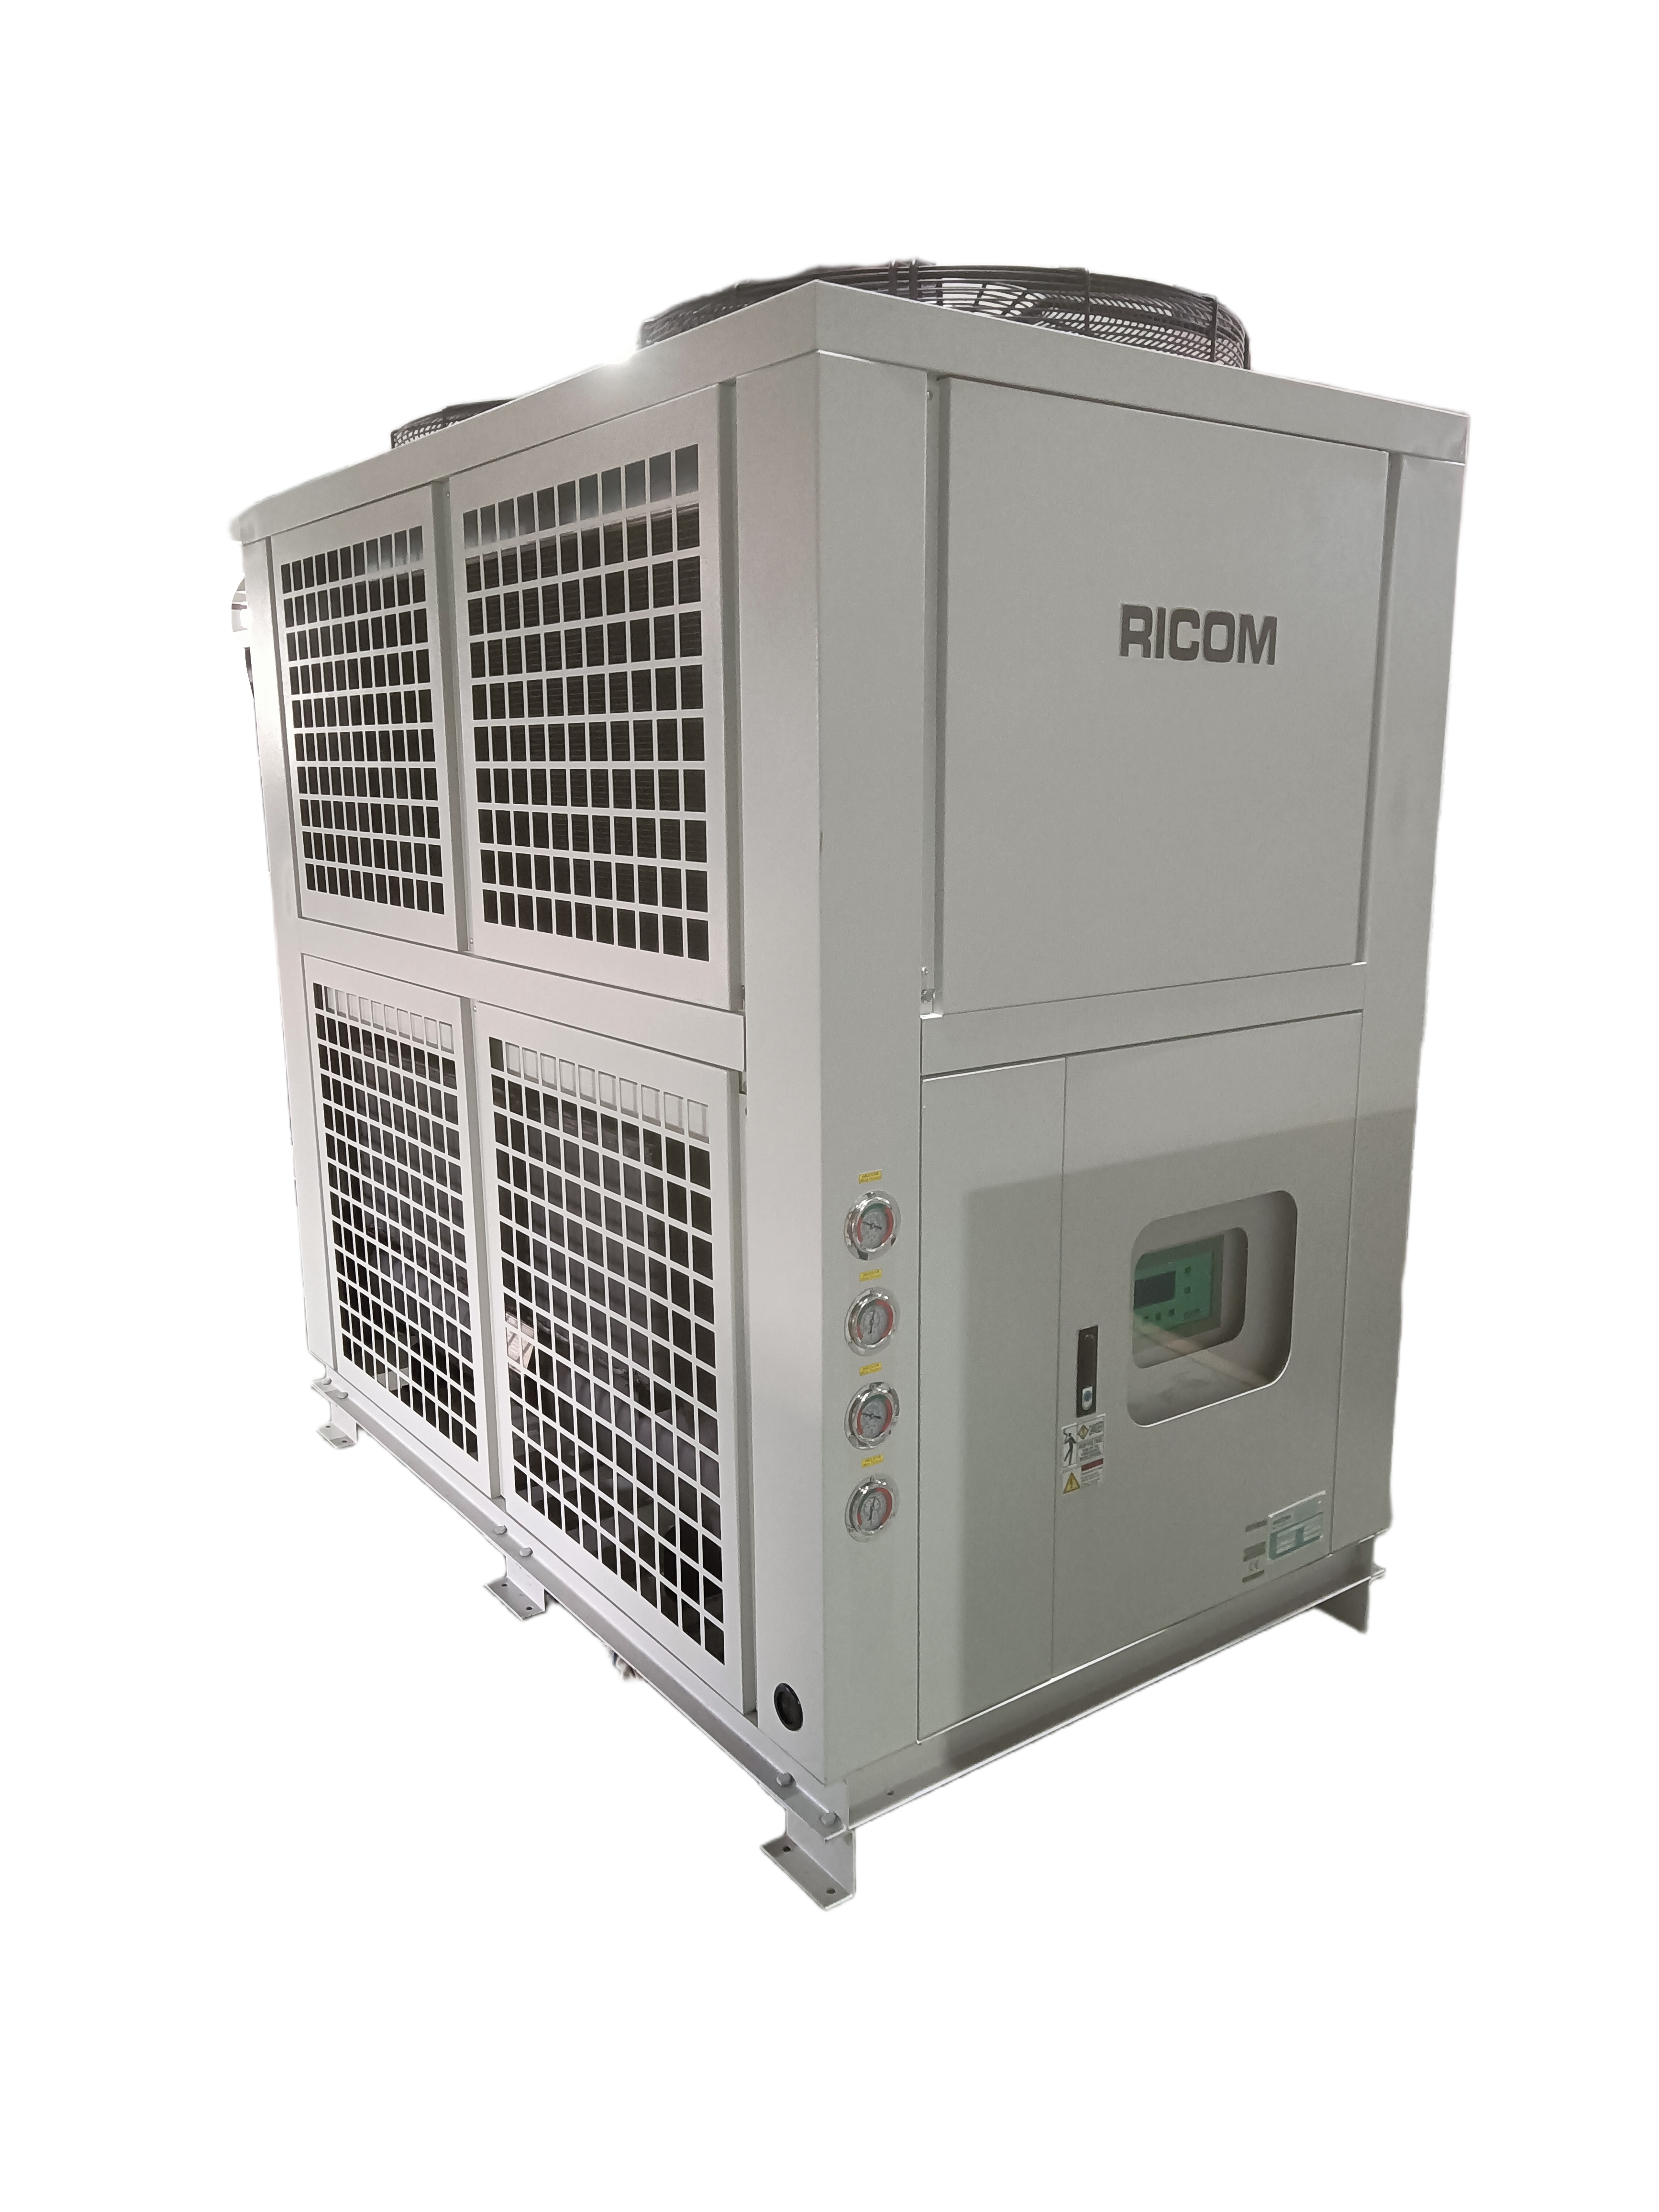
যখন তাপ উত্পাদন তুলনামূলকভাবে বেশি হয় বা ক্রমাগত অপারেশন চলাকালীন তাপমাত্রা বাড়তে থাকে, তখন সামগ্রিক তাপ অপচয় ক্ষমতা বাড়ানোর জন্য জল শীতল করা যেতে পারে।
অতএব, বায়ু + জল শীতল প্রতিটি PE pulverizing প্রকল্পের জন্য একটি নির্দিষ্ট কনফিগারেশন নয়।
মাও ইউ প্রকৃত উপাদান পরীক্ষার ফলাফল, লক্ষ্য কণার আকার, প্রয়োজনীয় ক্ষমতা, অপারেটিং সময় এবং তাপমাত্রা বৃদ্ধির কার্যকারিতা আরও উপযুক্ত শীতল পদ্ধতি নির্ধারণের জন্য মূল্যায়ন করেন।
একটি PE একটি pulverizer যখন উত্পাদন শুরু হয় একটি স্বাভাবিক তাপমাত্রায় কাজ করে তার মানে এই নয় যে দীর্ঘমেয়াদী ক্রমাগত অপারেশন চলাকালীন তাপমাত্রা স্থিতিশীল থাকবে৷
অপারেটিং সময় বাড়ার সাথে সাথে, যদি তাপ উৎপাদনের হার তাপ অপচয় ক্ষমতার চেয়ে বেশি থাকে, তবে তাপ ধীরে ধীরে জমা হতে পারে, অবশেষে পাউডারের তাপমাত্রা বৃদ্ধি, নরম, আটকে বা জমাট হতে পারে।
অতএব, তাপমাত্রা নিয়ন্ত্রণ শুধুমাত্র স্টার্টআপের পরে স্বল্পমেয়াদী কর্মক্ষমতার উপর ভিত্তি করে মূল্যায়ন করা উচিত নয়।
মাও ইউ প্রকৃত ক্রমাগত উত্পাদনের সময় নিম্নলিখিত বিষয়গুলিতে মনোযোগ দেয়:
পাউডার তাপমাত্রা পরিবর্তন
ক্রমাগত অপারেশন চলাকালীন তাপমাত্রা বৃদ্ধির প্রবণতা
খাওয়ানোর স্থায়িত্ব
Pulverizing লোড
পাউডার কণা আকার
পাউডার প্রবাহযোগ্যতা
স্টিকিং বা সমষ্টি
কুলিং কর্মক্ষমতা
এই উত্পাদন ফলাফলগুলি pulverizing অবস্থা এবং শীতল সমাধান সঠিকভাবে মিলছে কিনা তা নির্ধারণ করতে সাহায্য করে।
PE রোটোমোল্ডিং পাউডারের জন্য, তাপমাত্রা নিয়ন্ত্রণ একটি একক উপাদান বা একক শীতল পদ্ধতির উপর নির্ভর করে না।
মাও ইউ এর মাধ্যমে সম্পূর্ণ উৎপাদন অবস্থার মূল্যায়ন করেন:
প্রকৃত উপাদান পরীক্ষা
↓
পাল্ভারাইজিং কন্ডিশন ম্যাচিং
↓
স্থিতিশীল মূল উপাদান
↓
কুলিং ক্যাপাসিটি ম্যাচিং
↓
ক্রমাগত উত্পাদন যাচাইকরণ
চূড়ান্ত লক্ষ্য হল লক্ষ্য কণার আকার, ক্ষমতা এবং পাউডার মানের জন্য প্রয়োজনীয়তা পূরণ করার সময় স্থিতিশীল তাপমাত্রা এবং অবিচ্ছিন্ন উত্পাদন বজায় রাখা।
এটি মাও ইউ এর সরঞ্জাম এবং PE রোটোমোল্ডিং পাউডার প্রকল্পগুলির জন্য প্রক্রিয়া মূল্যায়নের একটি মূল অংশ।
PE pulverizing সময় অতিরিক্ত তাপমাত্রা উৎপাদনের সময় বিভিন্ন আকারে প্রদর্শিত হতে পারে।
উৎপাদন লক্ষণ |
কি চেক করতে হবে |
|---|---|
পাউডার তাপমাত্রা দ্রুত বৃদ্ধি পায় |
খাওয়ানো এবং pulverizing লোড |
PE পাল্ভারাইজিং চেম্বারের সাথে লেগে থাকে |
তাপমাত্রা এবং কুলিং |
পাউডার জমাট বাঁধতে শুরু করে |
তাপমাত্রা এবং ক্রমাগত অপারেটিং অবস্থার |
দীর্ঘমেয়াদী অপারেশনের পরে তাপমাত্রা বৃদ্ধি পায় |
তাপ অপচয় ক্ষমতা এবং তাপ সঞ্চয় |
পাউডারের গুণমান পরিবর্তন হতে শুরু করে |
Pulverizing অবস্থা এবং তাপমাত্রা স্থিতিশীলতা |
পালভারাইজারের একটি কুলিং সিস্টেম আছে কিনা তা জিজ্ঞাসা করার চেয়ে এই পদ্ধতিটি আরও কার্যকর।
PE একটি থার্মোপ্লাস্টিক উপাদান। উচ্চ-গতির pulverizing সময়, উপাদান প্রভাব, শিয়ারিং, এবং নাকাল, এবং যান্ত্রিক শক্তি তাপে রূপান্তরিত হয়।
যখন PE পাউডার খুব গরম হয়ে যায়, তখন উপাদানের অংশ নরম হতে পারে, পাল্ভারাইজিং চেম্বারের ভিতরে আটকে যাওয়ার ঝুঁকি বাড়ায়।
যদি খাওয়ানো অস্থির হয়, পাল্ভারাইজিং লোড বেশি হয়, বা মেশিনটি দীর্ঘ সময়ের জন্য অবিচ্ছিন্নভাবে কাজ করে, তাপ আরও জমা হতে পারে।
একা বায়ু শীতল করা যথেষ্ট কিনা তা প্রকৃত PE উপাদান, লক্ষ্য কণার আকার, প্রয়োজনীয় ক্ষমতা এবং ক্রমাগত অপারেটিং সময়ের উপর নির্ভর করে।
তুলনামূলকভাবে নিয়ন্ত্রণযোগ্য তাপমাত্রা বৃদ্ধি সহ উৎপাদন অবস্থার জন্য, বায়ু শীতল ক্রমাগত pulverizing সময় উত্পন্ন তাপ অপসারণ করতে পারেন.
যদি তাপ উত্পাদন তুলনামূলকভাবে বেশি হয় বা ক্রমাগত অপারেশন চলাকালীন কঠোর তাপমাত্রা নিয়ন্ত্রণের প্রয়োজন হয়, তবে সামগ্রিক তাপ অপচয়ের উন্নতির জন্য জল শীতল করা যেতে পারে।
অতএব, জল শীতল করা প্রয়োজন কিনা তা নির্ণয় করা যায় না যে উপাদানটি PE ।
হ্যাঁ। মাও ইউ ফিডের আকার, লক্ষ্য কণার আকার, প্রয়োজনীয় ক্ষমতা এবং অপারেটিং অবস্থার উপর ভিত্তি করে গ্রাহকের প্রকৃত PE উপাদান পরীক্ষা করতে পারে পাল্ভারাইজিং অবস্থা, তাপমাত্রার কার্যকারিতা এবং শীতল সমাধান মূল্যায়ন করার জন্য।
যদি আপনার PE রোটোমোল্ডিং পাউডার নিম্নলিখিত সমস্যার সম্মুখীন হয়:
গুঁড়া করার সময় পাউডারের তাপমাত্রা খুব দ্রুত বেড়ে যায়
PE পাউডার পালভারাইজিং চেম্বারে লেগে থাকে
গুঁড়া সমষ্টি
অস্থির পাউডার flowability
গুঁড়া মানের বৈচিত্র
স্ক্রীনিং দক্ষতা হ্রাস
ক্রমাগত উত্পাদন বজায় রাখার অসুবিধা
শুধুমাত্র সরঞ্জাম নির্দিষ্টকরণের উপর ভিত্তি করে একটি কুলিং সিস্টেম নির্বাচন করবেন না।
আপনার প্রকৃত PE উপাদান এবং উত্পাদন প্রয়োজনীয়তা Maoyue পাঠান৷
আপনার উপাদান, লক্ষ্য কণার আকার, প্রয়োজনীয় ক্ষমতা, অপারেটিং সময় এবং তাপমাত্রা নিয়ন্ত্রণের প্রয়োজনীয়তার উপর ভিত্তি করে আমরা PE pulverizing এবং শীতল সমাধান মূল্যায়ন করতে পারি।
উপাদান: PE / HDPE / LDPE / LLDPE
ফিডের আকার: _______
লক্ষ্য কণার আকার: _______
ক্ষমতা: _______ kg/h
দৈনিক অপারেটিং সময়: _______ ঘন্টা/দিন
ফাইনাল প্রয়োগ : রোটোমোল্ডিং / অন্যান্য
বর্তমান সমস্যা: অত্যধিক তাপমাত্রা / স্টিকিং / জমাট / অন্যান্য
আপনার উৎপাদন অবস্থার সাথে মেলে একটি pulverizing এবং শীতল সমাধান পেতে আপনার PE উপাদান তথ্য মাও ইউকে পাঠান।


