Português


Visualizações: 0 Autor: Editor do site Horário de publicação: 05/10/2026 Origem: Site
PE o pó de rotomoldagem pode ficar muito quente durante a pulverização quando o calor gerado durante o processo excede a capacidade real de dissipação de calor do sistema. Fricção mecânica, impacto, cisalhamento, condições de alimentação, lacuna de pulverização, tamanho de partícula alvo e tempo de operação contínua podem afetar o aumento de temperatura.
A chave não é simplesmente adicionar mais equipamentos de resfriamento, mas manter um equilíbrio estável entre geração de calor, dissipação de calor, qualidade do pó e produção contínua.
Durante a pulverização, o material PE é continuamente submetido a impacto, cisalhamento e trituração. Parte da energia mecânica é convertida em calor.
Se o processo de pulverização exigir ação mecânica excessiva, mais calor poderá ser gerado, fazendo com que a temperatura do pó suba.
Um melhor o tamanho de partícula alvo geralmente requer pulverização mais intensa, o que pode aumentar a carga mecânica e a geração de calor.
Portanto, o tamanho da partícula alvo e o controle de temperatura precisam ser considerados em conjunto, em vez de serem tratados como fatores completamente separados.
A alimentação instável pode causar flutuações na carga de material dentro da câmara de pulverização.
A alimentação excessiva pode aumentar a carga mecânica e a geração de calor, enquanto a alimentação insuficiente ou instável pode tornar o processo de pulverização menos estável.
A lacuna de pulverização precisa ser combinada com o material PE , tamanho de alimentação, tamanho de partícula alvo e capacidade necessária.
Uma lacuna de pulverização menor nem sempre é melhor. Uma folga excessivamente pequena pode aumentar a carga mecânica, o atrito e o aumento da temperatura.
O pulverizador PE pode operar em uma temperatura normal quando a produção é iniciada, mas a temperatura pode aumentar gradualmente durante a operação contínua.
Isto pode acontecer quando a taxa de acumulação de calor excede a capacidade real de dissipação de calor. Portanto, o desempenho da temperatura deve ser avaliado sob condições reais de produção contínua.
A temperatura excessiva pode afetar a estabilidade do processo de pulverização PE e pode afetar ainda mais a condição final do pó.
A temperatura excessiva pode amolecer o material PE , aumentando o risco de o material aderir à câmara de pulverização ou aos componentes internos.
Isto pode causar acúmulo de material e dificultar a pulverização contínua.

Quando o pó PE fica muito quente, partículas finas podem começar a formar aglomerados.
A aglomeração pode afetar a fluidez do pó, a eficiência da triagem e a coleta do pó.
Quando as flutuações de temperatura são acompanhadas de amolecimento, aderência ou aglomeração, o tamanho das partículas e o comportamento do fluxo do pó podem mudar.
Portanto, o controle da temperatura afeta não apenas a operação do equipamento, mas também a qualidade final do pó.
O controle da temperatura de PE não deve depender apenas do sistema de resfriamento. A geração de calor desnecessária deve primeiro ser reduzida, seguida pela melhoria da capacidade efetiva de dissipação de calor do sistema.
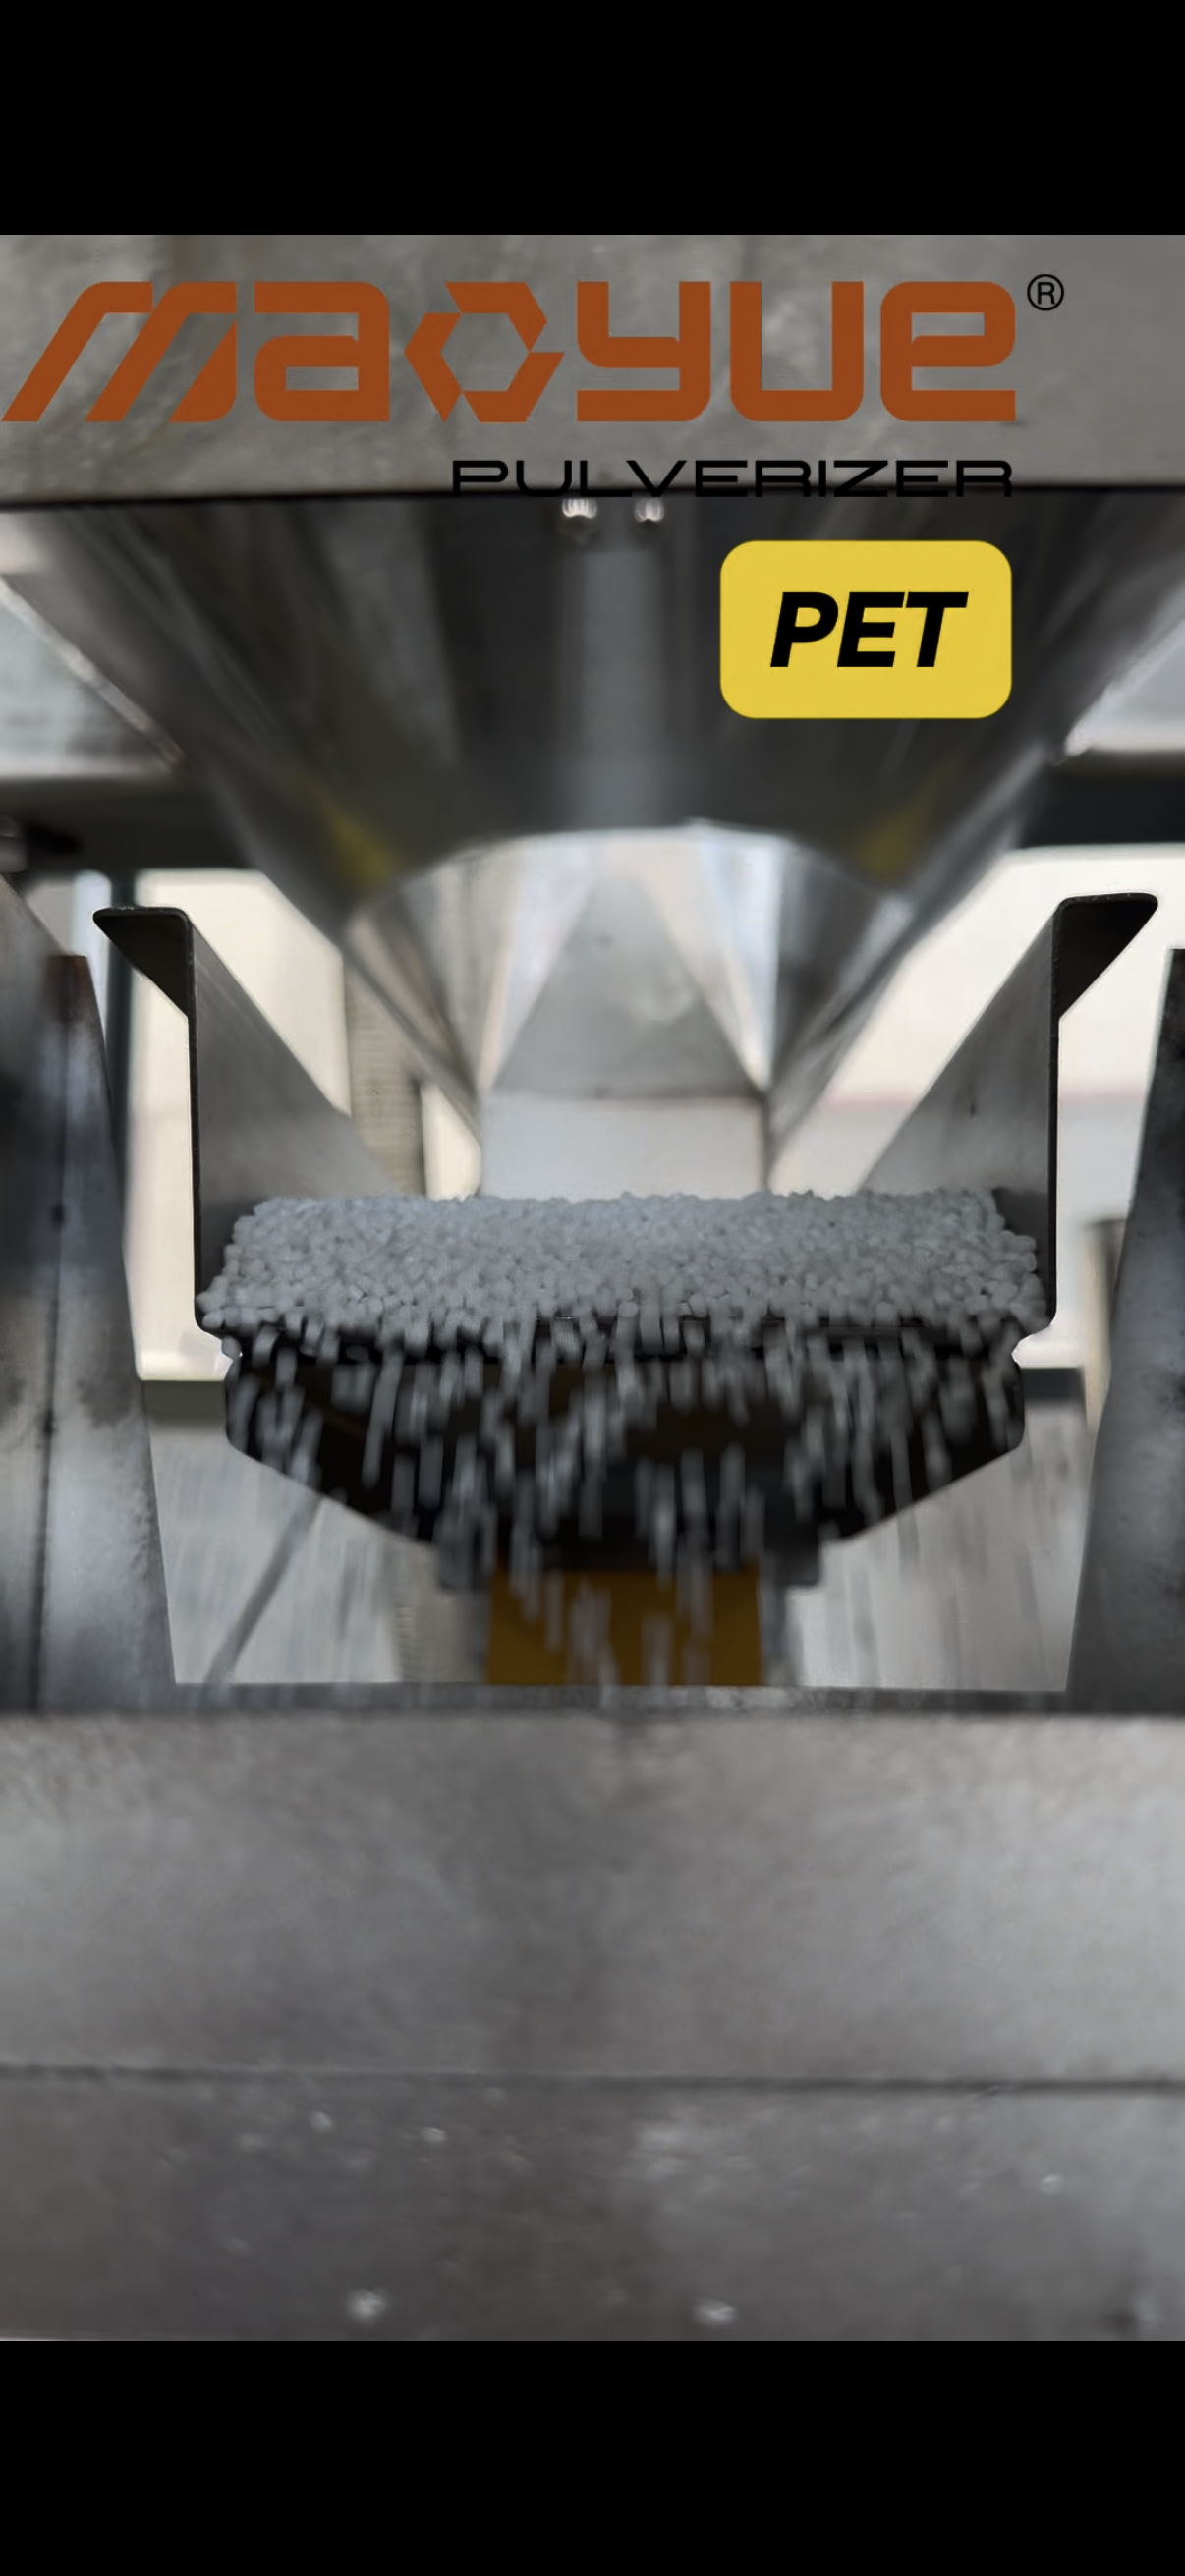
As condições de alimentação devem ser controladas de acordo com PE características do material, tamanho de alimentação, tamanho de partícula alvo e capacidade necessária para reduzir flutuações na carga de material dentro da câmara de pulverização.
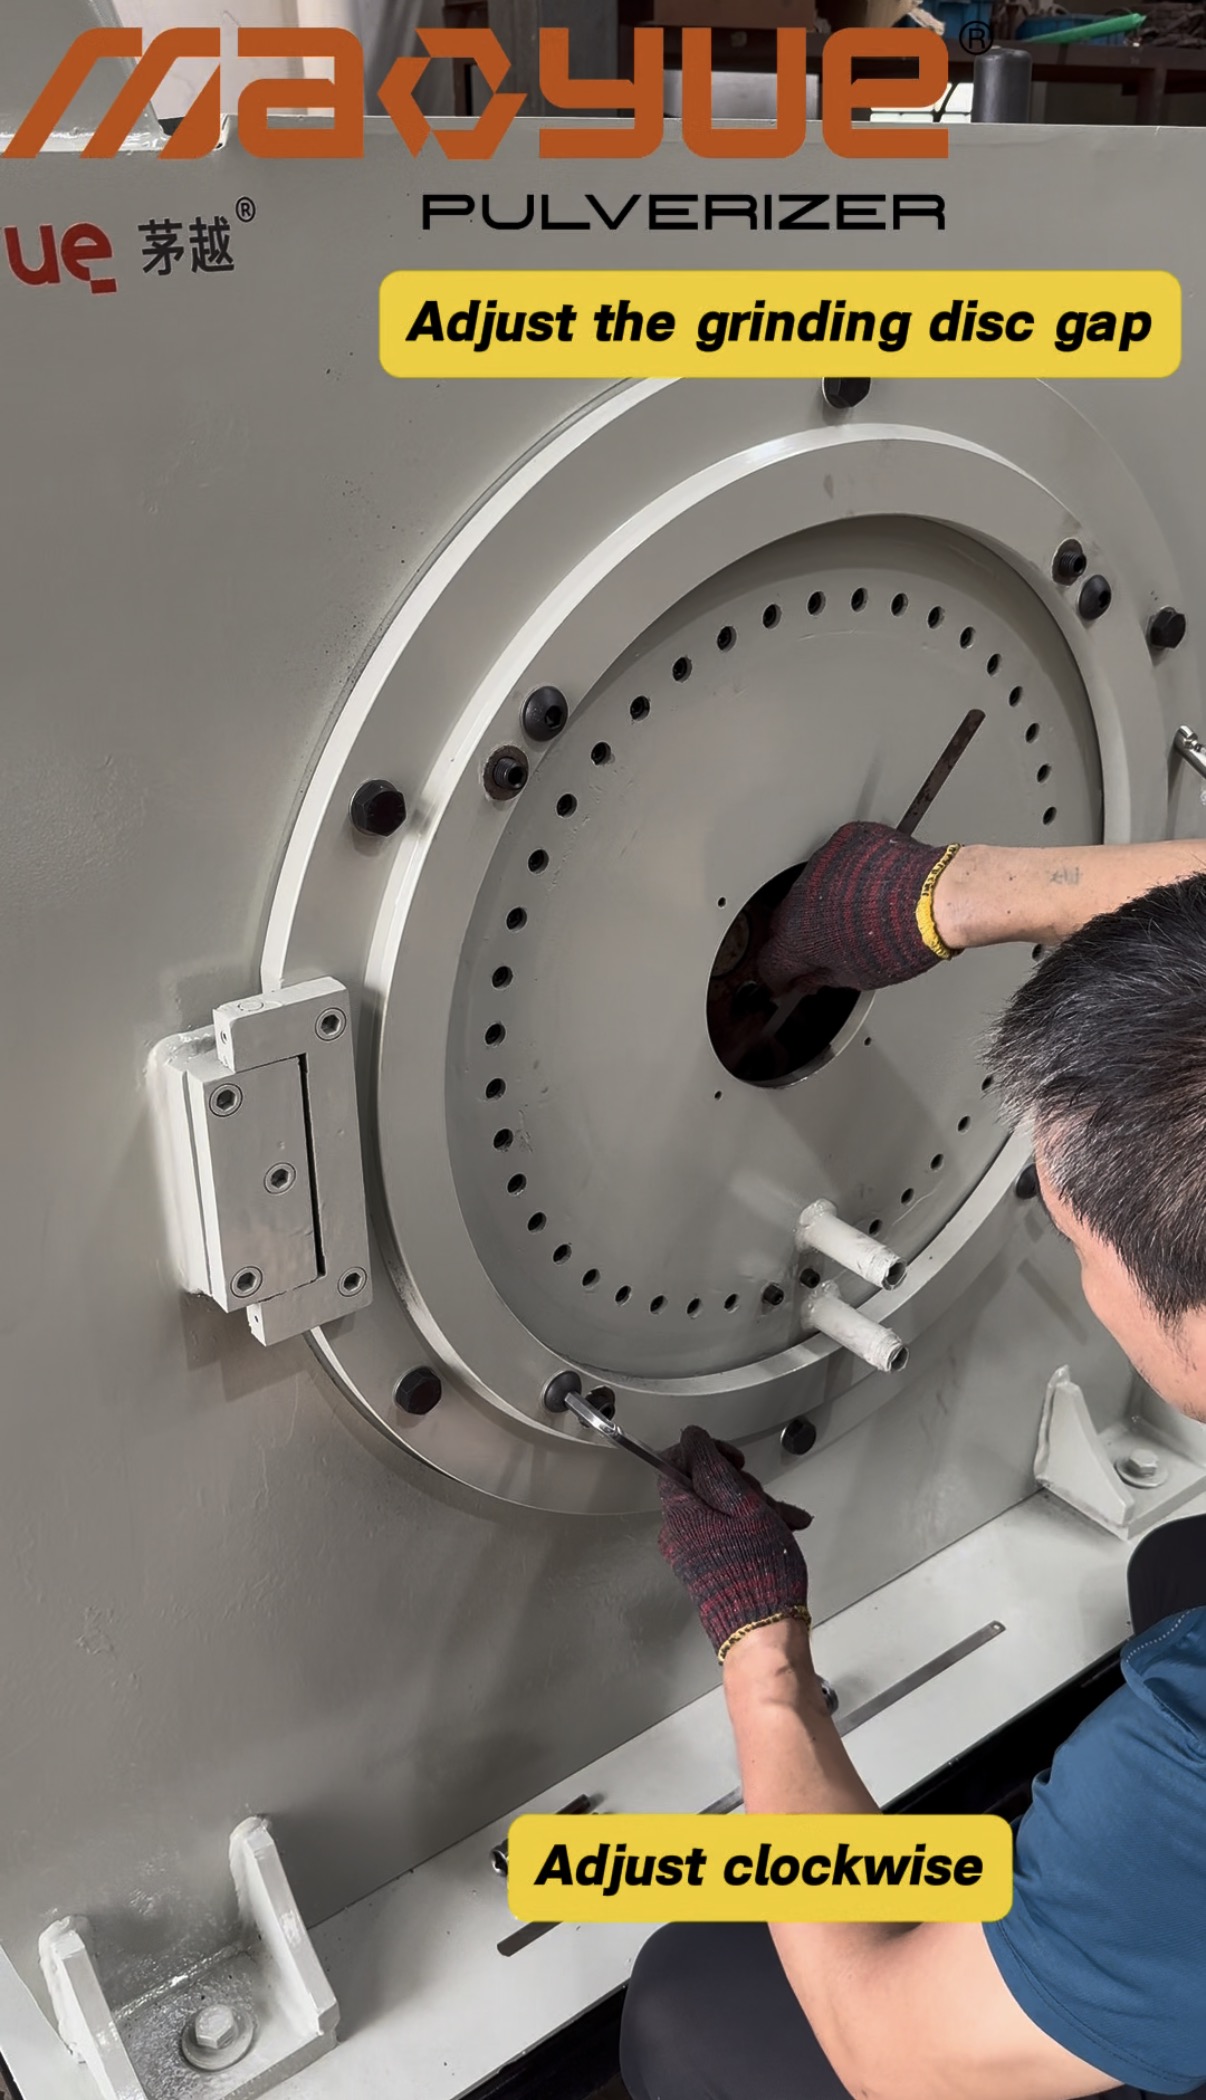
A lacuna de pulverização apropriada deve ser determinada de acordo com o material real e as especificações do pó alvo.
O objetivo é atingir o tamanho de partícula necessário, evitando a entrada desnecessária de energia mecânica.

O resfriamento a ar pode remover continuamente o calor gerado durante o processo de pulverização.
Quando a geração de calor é relativamente alta ou a temperatura continua a aumentar durante a operação contínua, o resfriamento a água pode ser adicionado para aumentar a capacidade geral de dissipação de calor.
Portanto, o método de resfriamento deve ser selecionado de acordo com as condições reais de produção, em vez de usar a mesma configuração para cada PE .
PE a temperatura de pulverização depende essencialmente do equilíbrio entre a geração e a dissipação de calor.
O processo completo deve ser considerado como um todo:
Alimentação → Remoção de Ferro → Pulverização → Resfriamento → Peneiramento → Coleta
A alimentação afeta a carga pulverizante; as condições de pulverização afetam a geração de calor; o resfriamento afeta a dissipação de calor; enquanto a triagem e a coleta afetam a condição final do pó.
Portanto, se já estiver sendo gerado calor excessivo durante a pulverização, a simples adição de um sistema de resfriamento maior pode não resolver a causa raiz.
Para aplicações de pó rotomoldado PE , Mao Yue não resolve problemas de temperatura simplesmente adicionando equipamento de refrigeração.
Em vez disso, Mao Yue avalia o material real, as condições de pulverização, os componentes principais, a capacidade de resfriamento e o desempenho de produção contínua como um sistema completo.
A abordagem de controle de temperatura de pulverização de Mao PE inclui:
Teste de material real → Correspondência de condições de pulverização → Componentes centrais estáveis → Correspondência de capacidade de resfriamento → Verificação contínua de produção

Antes de determinar o equipamento e a solução do processo, Mao Yue pode testar o material real do cliente nas condições de produção exigidas.
Os testes podem incluir:
Informações de teste |
Objetivo principal |
|---|---|
PE tipo de material |
Avalie as características do material |
Tamanho do feed |
Determine condições de alimentação adequadas |
Tamanho de partícula alvo |
Combine as condições de pulverização |
Capacidade necessária |
Avalie a carga do equipamento |
Tempo de operação diário |
Avalie o acúmulo de calor durante a operação contínua |
Aplicação final de rotomoldagem |
Determinar os requisitos de pó |
Problema de temperatura atual |
Analise as condições de produção existentes |
O objetivo do teste não é simplesmente confirmar se ' PE pode ser pulverizado.'
É para verificar se o equipamento pode atingir a combinação necessária de:
Tamanho de partícula alvo + Capacidade necessária + Temperatura estável + Operação contínua
É por isso que Mao Yue realiza testes reais de materiais antes de determinar a solução do equipamento.
Mao Yue não determina os parâmetros de pulverização simplesmente com base no nome do material ' PE .'
PE pellets, reciclados PE , aparas de borda de filme, sucata de produção e diferentes graus de rotomoldagem PE podem se comportar de maneira diferente durante a alimentação e a pulverização.
Portanto, as condições de pulverização precisam ser combinadas de acordo com o material real, tamanho de alimentação, tamanho de partícula alvo, capacidade necessária e condições operacionais.
O objetivo não é simplesmente produzir pó mais fino, mas atingir a especificação de pó necessária e, ao mesmo tempo, reduzir ações mecânicas desnecessárias e aumento de temperatura.
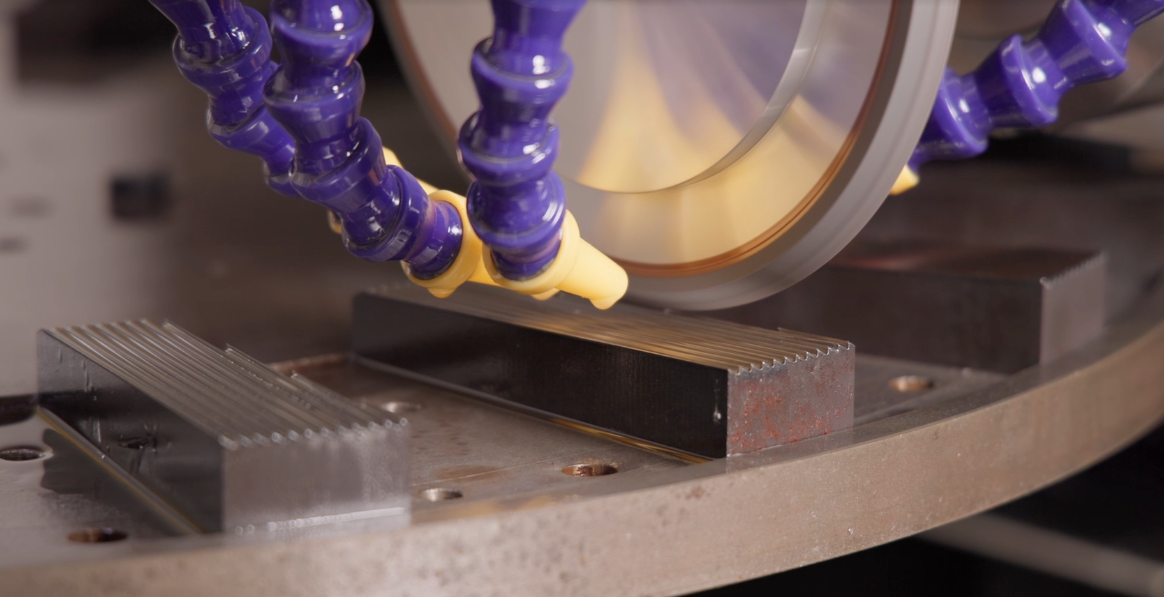
Mao Yue fabrica seus próprios componentes principais de pulverização, incluindo discos e lâminas pulverizadoras.
Desde a usinagem e retificação até a inspeção, esses componentes principais estão sujeitos a controle de qualidade interno para manter condições operacionais estáveis.
Para a pulverização PE , a estabilidade dos componentes principais afeta não apenas a vida útil, mas também a estabilidade do intervalo de pulverização, a ação mecânica e o desempenho operacional a longo prazo.
Componentes centrais estáveis ajudam a manter condições de pulverização consistentes, facilitando o controle da carga mecânica e do aumento de temperatura.
Uma vez determinadas as condições de pulverização, a capacidade de resfriamento precisa corresponder ao calor real gerado durante a produção.
Dependendo das condições de produção de diferentes projetos PE , Mao Yue pode avaliar:
O resfriamento a ar remove continuamente o calor gerado durante a pulverização e é adequado para condições de produção onde o aumento de temperatura é relativamente controlável.
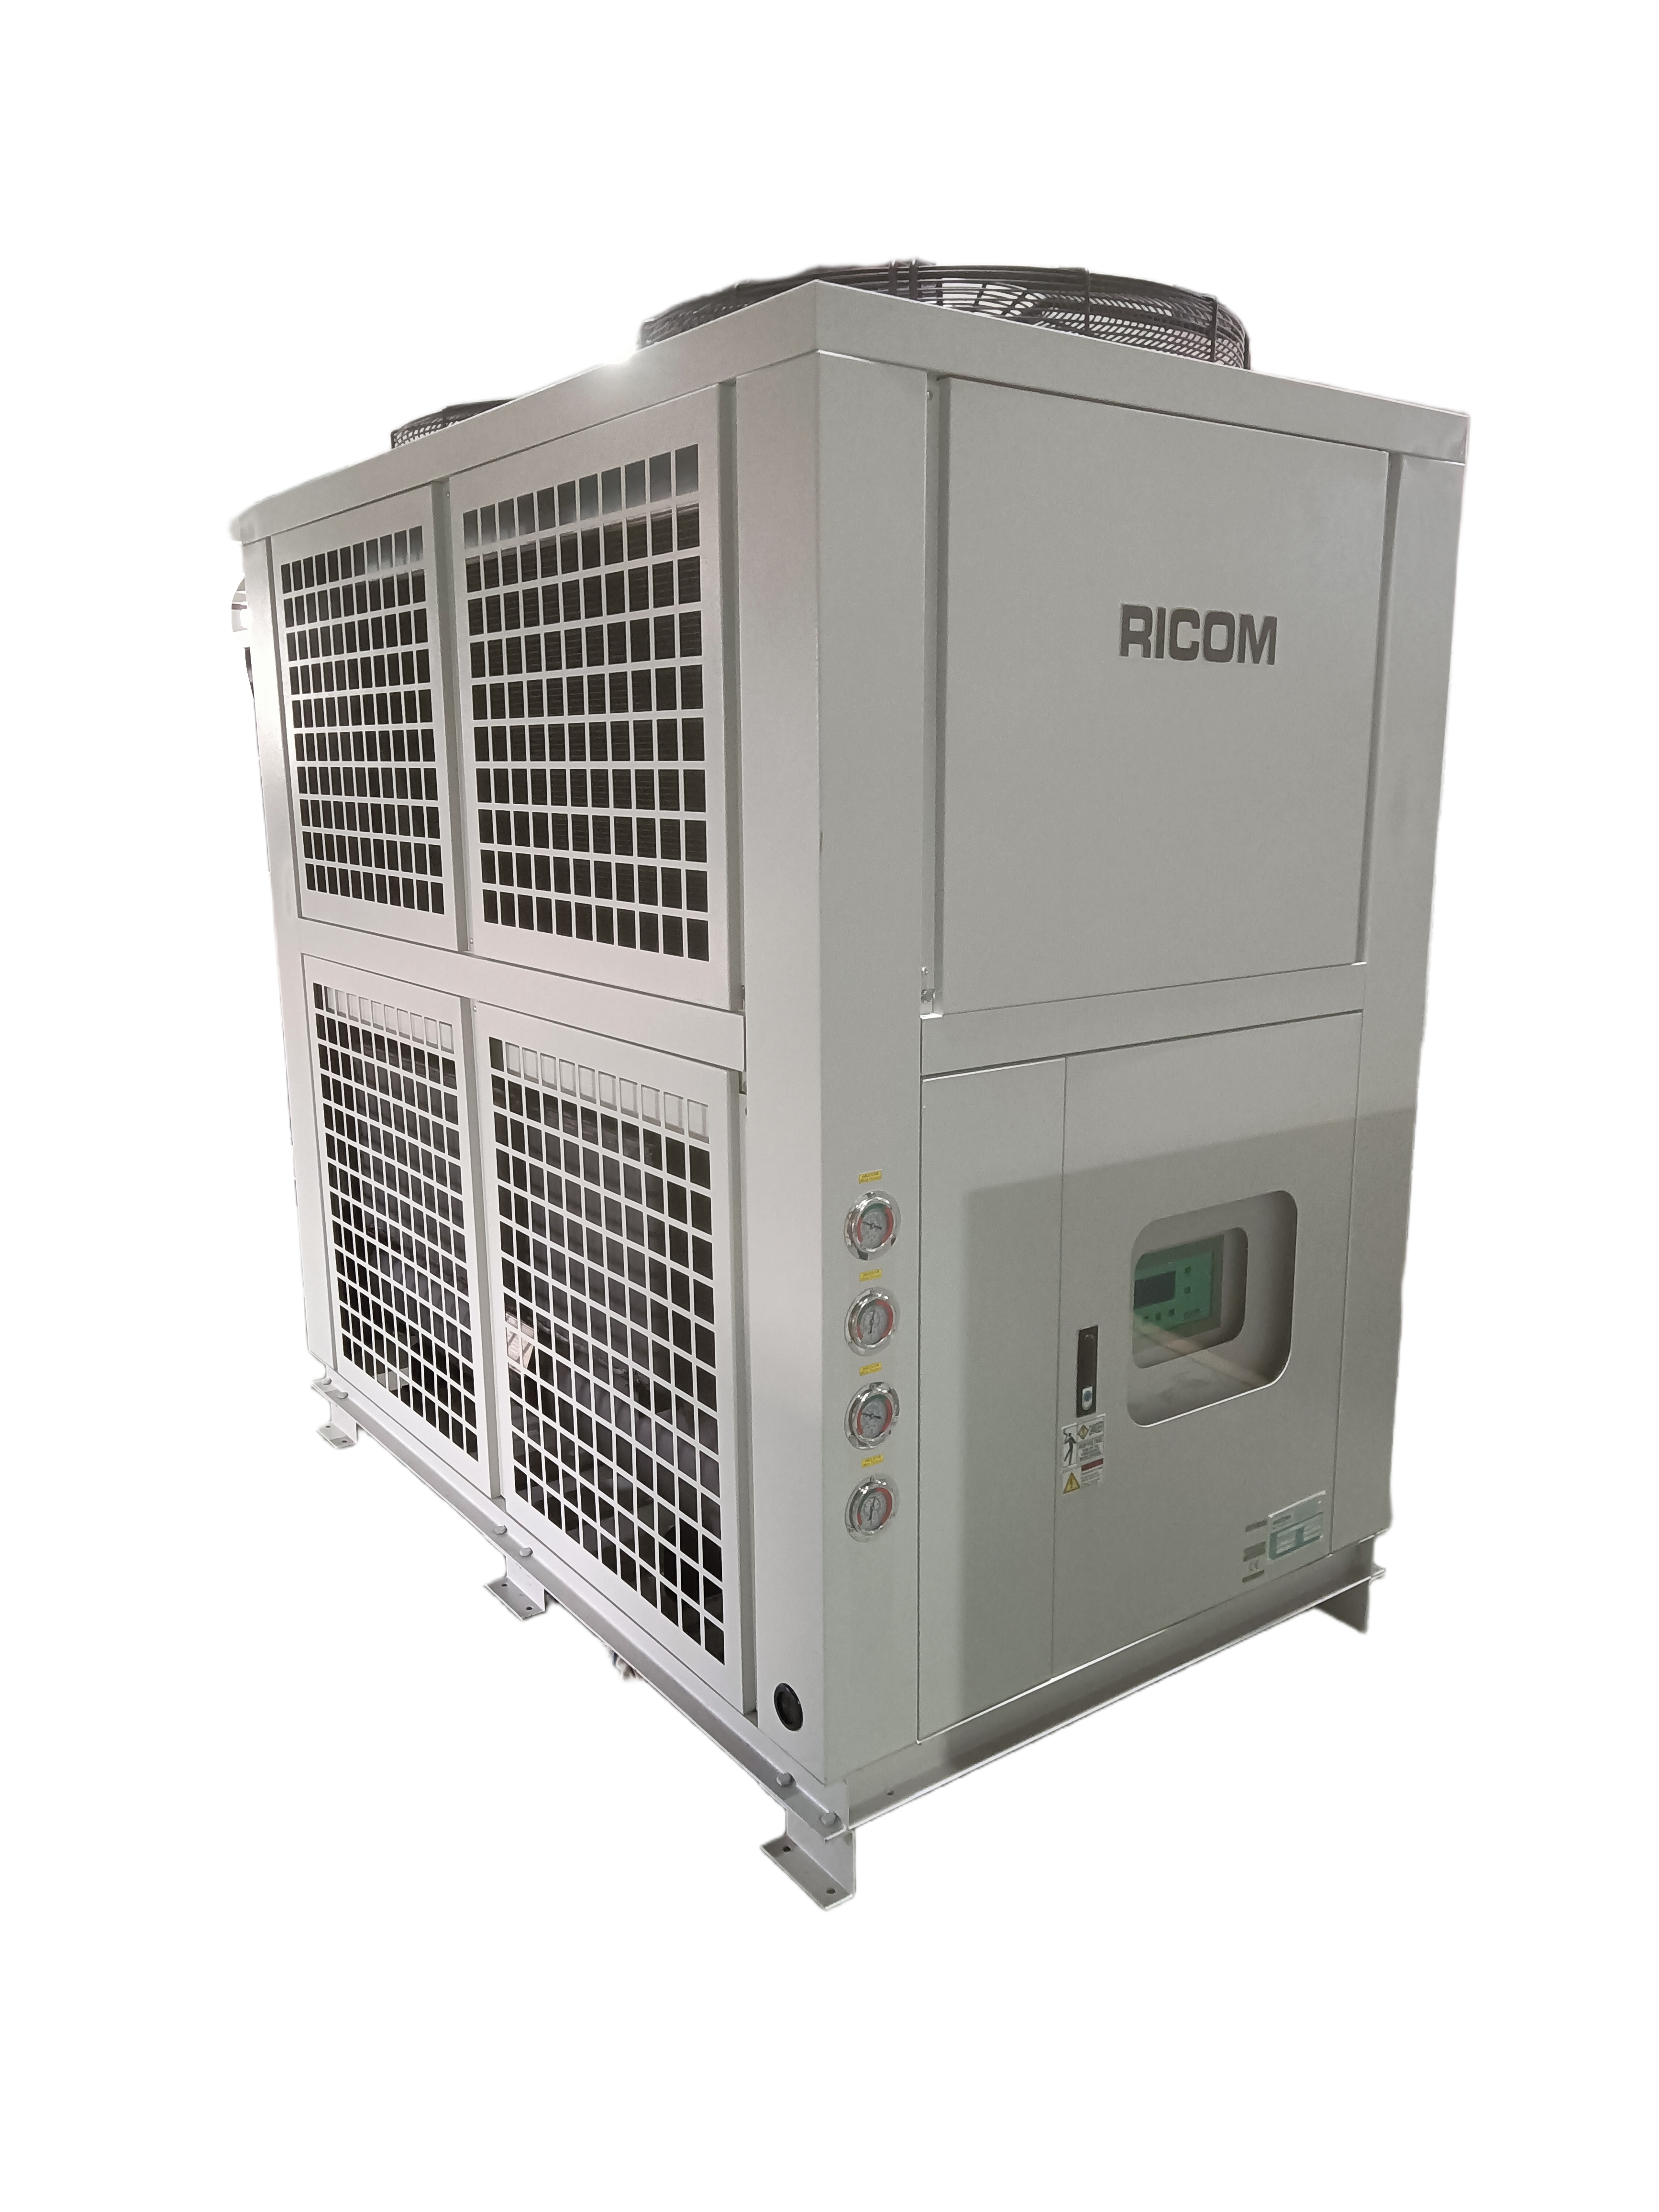
Quando a geração de calor é relativamente alta ou a temperatura continua a aumentar durante a operação contínua, o resfriamento a água pode ser adicionado para aumentar a capacidade geral de dissipação de calor.
Portanto, o resfriamento a ar + água não é uma configuração fixa para todo PE projeto de pulverização.
Mao Yue avalia os resultados reais do teste de material, tamanho de partícula alvo, capacidade necessária, tempo de operação e desempenho de aumento de temperatura para determinar um método de resfriamento mais adequado.
Um pulverizador PE operando em uma temperatura normal quando a produção começa não significa necessariamente que a temperatura permanecerá estável durante a operação contínua de longo prazo.
À medida que o tempo de operação aumenta, se a taxa de geração de calor permanecer superior à capacidade de dissipação de calor, o calor pode acumular-se gradualmente, eventualmente fazendo com que a temperatura do pó suba, amoleça, grude ou aglomere.
Portanto, o controle de temperatura não deve ser avaliado apenas com base no desempenho de curto prazo após a partida.
Mao Yue presta atenção aos seguintes fatores durante a produção contínua real:
Mudanças de temperatura do pó
Tendência de aumento de temperatura durante operação contínua
Estabilidade alimentar
Carga pulverizadora
Tamanho de partícula de pó
Fluibilidade do pó
Colagem ou aglomeração
Desempenho de resfriamento
Esses resultados de produção ajudam a determinar se as condições de pulverização e a solução de resfriamento são adequadas.
Para o pó de rotomoldagem PE , o controle de temperatura não depende de um único componente ou de um único método de resfriamento.
Mao Yue avalia a condição completa de produção através de:
Teste de material real
↓
Correspondência de condições de pulverização
↓
Componentes principais estáveis
↓
Correspondência de capacidade de resfriamento
↓
Verificação Contínua de Produção
O objetivo final é manter a temperatura estável e a produção contínua, ao mesmo tempo que atende aos requisitos de tamanho de partícula alvo, capacidade e qualidade do pó.
Esta também é uma parte fundamental da avaliação de equipamentos e processos de Mao Yue para projetos de rotomoldagem de pó PE .
A temperatura excessiva durante a pulverização PE pode aparecer em diferentes formas durante a produção.
Sintoma de produção |
O que verificar |
|---|---|
A temperatura do pó aumenta rapidamente |
Carga de alimentação e pulverização |
PE adere à câmara de pulverização |
Temperatura e resfriamento |
O pó começa a aglomerar |
Temperatura e condições de operação contínua |
A temperatura aumenta após operação de longo prazo |
Capacidade de dissipação de calor e acumulação de calor |
A qualidade do pó começa a mudar |
Condições de pulverização e estabilidade de temperatura |
Esta abordagem é mais útil do que simplesmente perguntar se o pulverizador possui um sistema de refrigeração.
PE é um material termoplástico. Durante a pulverização em alta velocidade, o material é submetido a impacto, cisalhamento e retificação, e a energia mecânica é convertida em calor.
Quando o pó PE fica muito quente, parte do material pode amolecer, aumentando o risco de aderir ao interior da câmara de pulverização.
Se a alimentação for instável, a carga de pulverização for elevada ou a máquina funcionar continuamente durante um longo período de tempo, o calor poderá acumular-se ainda mais.
Se o resfriamento do ar por si só é suficiente depende do material PE real, do tamanho da partícula alvo, da capacidade necessária e do tempo de operação contínua.
Para condições de produção com aumento de temperatura relativamente controlável, o resfriamento a ar pode remover continuamente o calor gerado durante a pulverização.
Se a geração de calor for relativamente alta ou for necessário um controle de temperatura mais rigoroso durante a operação contínua, o resfriamento a água pode ser adicionado para melhorar a dissipação geral de calor.
Portanto, se o resfriamento a água é necessário não pode ser determinado simplesmente pelo fato de o material ser PE .
Sim. Mao Yue pode testar o material PE real do cliente com base no tamanho da alimentação, tamanho da partícula alvo, capacidade necessária e condições operacionais para avaliar as condições de pulverização, desempenho de temperatura e solução de resfriamento.
Se o seu pó de rotomoldagem PE estiver apresentando algum dos seguintes problemas:
A temperatura do pó aumenta muito rapidamente durante a pulverização
PE pó gruda na câmara de pulverização
Aglomeração de pó
Fluxo instável do pó
Variação de qualidade do pó
Eficiência de triagem reduzida
Dificuldade em manter a produção contínua
Não selecione um sistema de refrigeração com base apenas nas especificações do equipamento.
Envie Maoyue seus PE requisitos reais de material e produção.
Podemos avaliar a solução de pulverização e resfriamento PE com base no seu material, tamanho de partícula alvo, capacidade necessária, tempo de operação e requisitos de controle de temperatura.
Material: PE / { HDPE LDPE ]} / LLDPE
Tamanho da alimentação: _______
Tamanho de partícula alvo: _______
Capacidade: _______ kg/h
Tempo de operação diário: _______ h/dia
Final Aplicação : Rotomoldagem / Outros
Problema Atual: Temperatura Excessiva/Aderência/Aglomeração/Outros
Envie suas informações de material PE para Mao Yue para obter uma solução de pulverização e resfriamento adequada às suas condições de produção.


