Français


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-30 Origine : Site
Les bordures, les chutes de profilage et les planches rejetées provenant de la production de revêtements de sol SPC peuvent devenir des matériaux réutilisables après un traitement approprié. Cependant, les déchets provenant de différentes sources peuvent varier en termes de formulation, de dimensions et de matériaux attachés. La puissance du moteur et le prix de l’équipement ne suffisent pas à eux seuls pour sélectionner un pulvérisateur approprié.
La sélection des équipements peut être abordée à travers quatre domaines : les caractéristiques des matériaux, les exigences de réutilisation, la configuration de l'équipement et les coûts. Définissez ce que vous devez traiter et comment la poudre sera utilisée avant de décider de la machine et de l'équipement de support.
Cet article se concentre sur les rebuts de production de SPC revêtements de sol générés dans une usine. Les revêtements de sol usagés provenant de sources mixtes ou dont l'historique d'entretien est inconnu nécessitent une évaluation supplémentaire de la contamination, du tri et de l'aptitude à la réutilisation.
Facteur de sélection |
Informations à confirmer |
Effet sur la sélection de l'équipement |
|---|---|---|
Composition du matériau |
PVC et formulation de charge ; présence d'autres couches |
Guide la sélection des composants de coupe, l’évaluation de l’usure et l’évaluation de la réutilisation |
État d'alimentation |
Dimensions, épaisseur, forme et si le matériau a été écrasé |
Détermine les besoins en matière de pré-broyage et d'alimentation |
Exigences en matière de poudre |
Distribution granulométrique, limites de particules surdimensionnées et utilisation prévue |
Détermine les conditions de pulvérisation et de criblage |
Contrôle de la température |
Exigences de fonctionnement continu et installations de refroidissement disponibles |
Détermine les exigences de refroidissement par air et par eau pour les conditions de fonctionnement prévues |
Capacité réelle |
Production de poudre répondant aux spécifications cibles |
Détermine la taille de la machine et la capacité en amont et en aval |
Frais d'entretien |
Usure des couteaux, procédures de remplacement et délais de livraison des pièces de rechange |
Affecte la planification des temps d'arrêt et les coûts à long terme |

Les âmes de revêtement de sol SPC contiennent généralement PVC , du carbonate de calcium et des additifs nécessaires au traitement et aux performances du produit. SPC la ferraille est donc une matière composée qui a déjà été traitée ; elle ne doit pas être traitée comme une résine PVC pure.
Lorsque vous fournissez des informations sur les matériaux à un fournisseur d'équipement, incluez la teneur en charges, la distribution et les caractéristiques de la taille des particules, la cohérence de la formulation et si différents lots sont collectés ensemble. Les caractéristiques des charges, les impuretés et l’historique du traitement éclairent tous les évaluations de l’usure des couteaux et de la réutilisation de la poudre. Le label « rigide PVC » à lui seul ne suffit pas à prédire les performances d'un équipement.
La pulvérisation réduit principalement la taille du matériau. Il ne sépare pas le PVC , le carbonate de calcium et les additifs dans la formulation d'origine et ne restaure pas le matériau significativement endommagé par la chaleur en matériau vierge.
Les garnitures de chant à noyau uniquement provenant d'une source connue et avec une formulation cohérente facilitent généralement l'établissement de conditions de recyclage et de réutilisation reproductibles. Les déchets ayant subi une application d'une couche de surface ou d'un support peuvent contenir des matériaux différents du noyau, de sorte que leur composition et leurs exigences de traitement nécessitent une évaluation distincte.
Type de ferraille |
Points clés à vérifier |
|---|---|
Bordure centrale sans couches de surface |
Cohérence, dimensions et propreté de la formulation |
Rebut avec des couches décoratives, des couches d'usure ou des revêtements de surface |
Composition et proportion de chaque couche, et son effet sur le produit recevant le matériau recyclé |
Scrap avec support ou adhésifs |
Si une séparation est nécessaire et comment les matériaux attachés affectent la pulvérisation et la réutilisation |
Planches rejetées mixtes |
Différences de formulation, impuretés, couleur et dommages causés par la chaleur |
Collectez les déchets séparément par source et évaluez chaque catégorie avant de décider de les traiter ensemble. Être capable de broyer un matériau en poudre ne signifie pas que la poudre peut être remise directement à la formulation SPC d'origine.
SPC État du matériau ou exigence de production |
Configuration à évaluer en premier |
Points clés à confirmer |
|---|---|---|
Grandes planches ou longues bandes de bordure |
Matériel de pré-concassage + PVC pulvérisateur |
Réduisez le matériau à une taille d'alimentation appropriée et faites correspondre la capacité de concassage à la capacité de pulvérisation. |
Débris de noyau pré-broyés provenant d'une source connue |
Système d'alimentation cohérent + pulvérisateur de type rotor PVC |
Confirmez la taille des aliments, la formulation et les exigences en matière de poudre, puis sélectionnez la lame rotative et les couteaux fixes appropriés. |
Déchets mélangés provenant de différentes formulations ou sources |
Collecte et prétraitement séparés avant de sélectionner la configuration de pulvérisation |
Fournir des informations sur chaque matériau ; mener des essais séparés si nécessaire pour évaluer si le traitement et la réutilisation combinés sont appropriés |
Collecte centralisée de poudre et contrôle de la poussière |
Équipement de convoyage par soufflante + collecte de poudre et extraction de poussière |
Adaptez les capacités de transport, de criblage et de collecte au débit du pulvérisateur |
Matériau broyé présentant un risque de contamination ferreuse |
Système d'alimentation avec élimination des métaux ferreux + pulvérisateur PVC |
Adapter le système de retrait aux conditions matérielles ; évaluer séparément les autres types de matières étrangères |
Taille de particule spécifiée et limites de particules surdimensionnées |
Écart de broyage réglable + tamis vibrant, avec retour surdimensionné selon besoin |
Définir les tailles d'ouverture des tamis, la distribution granulométrique et les exigences d'acceptation, puis vérifier la production de poudre conforme dans ces conditions. |
Production continue ou exigences élevées en matière de contrôle de la température |
Refroidissement par eau et air + système d'alimentation cohérent |
Confirmer l'approvisionnement en eau disponible, les conditions de dissipation thermique et la durée de fonctionnement continu prévue |

Dans un pulvérisateur de type rotor PVC , le rotor entraîne les couteaux mobiles, qui travaillent avec les plaques dentées pour couper et réduire le matériau. La sélection doit se concentrer sur la question de savoir si la configuration du couteau et de la plaque dentée, l'espace de travail et les conditions d'alimentation autorisées conviennent à la ferraille SPC réelle.
Les acheteurs peuvent fournir des photographies de matériaux, des informations sur la formulation et des échantillons de déchets broyés afin que le fournisseur puisse évaluer la sélection des composants de coupe et les exigences en matière d'alimentation.
Confirmez le matériau, le traitement thermique et la qualité d’usinage des composants de coupe spécifiques. La dureté est une référence utile, mais la durée de vie dépend également de la géométrie de coupe, des conditions d'assemblage, de la matière première et des conditions de fonctionnement.

La capacité de refroidissement doit correspondre à la charge d'alimentation. Des pics d'alimentation importants ou une surcharge prolongée rendent le contrôle de la température plus difficile. Le système d'alimentation doit également s'adapter mm la taille et à la forme du matériau broyé.
Les équipements combinant refroidissement par air et eau utilisent les deux méthodes pour éliminer la chaleur générée lors de la pulvérisation. Avant l'achat, examinez les composants du système de refroidissement du modèle sélectionné, les connexions d'entrée et de sortie d'eau de refroidissement, les exigences d'alimentation en eau et les dispositions de surveillance de la température par rapport aux conditions disponibles sur votre site.
La nécessité d'un refroidisseur dépend des exigences de la machine et des installations de refroidissement disponibles. Lorsqu'un refroidisseur est requis, clarifiez ses connexions et ses exigences de compatibilité avec le fournisseur, et confirmez s'il est inclus dans le devis.

Les comparaisons de capacité n'ont de sens que lorsque la poudre répond aux exigences convenues. La même machine peut fournir un débit différent avec différentes formulations SPC ou tailles d'aliments. Les conditions de tamisage et de retour surdimensionné affectent également le résultat final.
Utilisez la base suivante :
Débit de poudre conforme = Masse de poudre finale répondant à la spécification convenue pendant la période de mesure ÷ Durée de fonctionnement correspondante.
Distinguer la quantité d'alimentation, la décharge totale et la sortie de poudre conforme. Ne comptez pas les matériaux recyclés plus d’une fois dans la production finale.

L'usure des couteaux peut se manifester par des modifications des arêtes de coupe, des espaces de travail ou des performances de traitement. Comparez les résultats de l'inspection de la lame rotative et des couteaux fixes avec les dossiers d'exploitation pour planifier la maintenance et le remplacement.
La teneur en matière de remplissage est un facteur dans l'évaluation de l'usure. La distribution granulométrique, la forme et les impuretés des charges doivent être prises en compte parallèlement au matériau des composants de coupe, au traitement thermique, à l'espace de travail entre la lame rotative et les couteaux fixes, à la charge d'alimentation et à la température. Enregistrez ces conditions lorsque vous comparez la durée de vie du couteau dans les formulations SPC ; la teneur en carbonate de calcium à elle seule ne permet pas d'établir le taux d'usure.
Avant l'achat, confirmez les procédures d'inspection et de remplacement, si le réaffûtage est autorisé, les dimensions requises après le réaffûtage et les vérifications d'écartement et d'assemblage nécessaires lors de la réinstallation. Les limites de reconditionnement diffèrent selon les composants, c'est pourquoi un réaffûtage répété ne doit pas être considéré comme possible pour chaque pièce coupante.
Les délais de livraison des pièces de rechange sont également importants pour les usines de revêtements de sol qui génèrent continuellement des déchets. Un prix d'équipement inférieur peut être compensé par les temps d'arrêt et les rebuts accumulés si les couteaux de remplacement ne sont pas toujours disponibles.

Le recyclage commence par la gestion des matériaux. Identifiez les déchets appropriés, éliminez les matériaux incompatibles et les corps étrangers, et écrasez le matériau pour répondre aux exigences d'alimentation du pulvérisateur. Sélectionnez une protection contre la contamination métallique en fonction de la source du matériau sur le site.
Les longues bandes de bordure et les grandes planches nécessitent généralement d'abord une réduction de taille. Le matériau broyé doit répondre aux exigences d'alimentation de la machine en aval ; le fait qu'il ait été broyé ne le rend pas automatiquement apte à une pulvérisation directe.
Un processus typique suit cette séquence :
Tri des déchets → Prétraitement et concassage → Alimentation cohérente → Pulvérisation et refroidissement → Criblage → Collecte de poudre → Validation de la réutilisation.
Le criblage contrôle la distribution granulométrique de la poudre finale. Selon la configuration, des matériaux surdimensionnés peuvent retourner au pulvérisateur. Une recirculation excessive nécessite des contrôles de l'alimentation, des composants de coupe, des écarts et des conditions de criblage, plutôt que d'augmenter simplement le débit d'alimentation.
La collecte des poudres et l’extraction des poussières font partie du système global. Faites correspondre les capacités du pulvérisateur, de l’équipement de transport, des tamis et de l’équipement de collecte pour éviter un goulot d’étranglement dans la ligne.
Il n'existe pas d'exigence unique en matière de taille de particule qui s'applique à toutes les formulations et lignes de production SPC recyclés. Établissez les spécifications de la poudre en fonction des exigences en aval en matière de mélange, d'alimentation, d'extrusion et de produit fini, puis sélectionnez les conditions de pulvérisation et de criblage en conséquence.
Les tests d'acceptation peuvent utiliser une méthode d'analyse par tamisage convenue par les deux parties, avec les enregistrements indiqués ci-dessous. Lorsque la finesse est exprimée sous la forme d'un nombre mesh , identifiez la norme du tamis et la taille réelle de l'ouverture. Utilisez des conditions d’échantillonnage et de test cohérentes lors de la comparaison des lots.
Enregistrement d'analyse par tamisage |
Informations à enregistrer |
|---|---|
Exemples d'informations |
Lot de matériaux, ID de l'échantillon et conditions de fonctionnement de l'équipement correspondant |
Lieu et heure d’échantillonnage |
Par exemple, le point final de collecte des poudres ; enregistrer le temps et la durée de fonctionnement écoulée, en distinguant l'échauffement du fonctionnement stable |
Informations sur le tamis |
Norme de tamis, taille d'ouverture réelle de chaque tamis en μm ou mm et ordre de pile |
Conditions d'échantillonnage et de test |
Masse initiale de l'échantillon en g, conditions d'humidité, équipement, durée du test et paramètres de vibration |
Mesures de masse |
Masse retenue sur chaque tamis, masse dans le bac de collecte et masse totale récupérée pour vérifier les pertes de test |
Résultats |
Pourcentage de masse dans chaque fraction granulométrique, plus pourcentages cumulés de rétention et de passage à l'ouverture spécifiée |
Évaluation de l'acceptation |
Comparaison avec les limites de surdimensionnement convenues, les exigences de réussite et les limites d'amendes, y compris les résultats sur plusieurs périodes d'échantillonnage et lots |
Par exemple, un échantillon de 100 g testé sur un seul tamis d'une ouverture convenue laisse 8 g sur le tamis et 92 g en dessous, avec une récupération totale de la masse. La fraction retenue est de 8 % et la fraction de passage est de 92 %. Il s'agit d'un exemple de calcul et non d'une norme d'acceptation universelle pour la poudre SPC recyclée. À l'aide d'une pile de tamis, enregistrez la masse retenue sur chaque tamis et calculez les pourcentages de réussite cumulés selon la méthode d'essai.
En plus de la taille des particules, vérifiez la propreté, la cohérence des couleurs, l'agglomération et le comportement réel d'alimentation et de mélange. Les matériaux présentant une décoloration inhabituelle ou des dommages causés par la chaleur doivent être évalués séparément ; un broyage supplémentaire ne résout pas ces problèmes.
La réussite de l'analyse granulométrique doit encore être suivie d'une validation de la réutilisation en production. Évaluez les performances de mélange et d'extrusion par rapport aux normes de qualité de l'usine et inspectez l'apparence du produit fini, la stabilité dimensionnelle et d'autres propriétés spécifiées.
La poudre recyclée de SPC contient le carbonate de calcium d'origine et des additifs ainsi que PVC . Elle ne peut donc pas remplacer la résine PVC pure à poids égal. Réglez le taux d'ajout en fonction de la composition de la poudre et ajustez les autres ingrédients pour maintenir les proportions requises de la formulation.
Les échantillons d’essai doivent refléter une production normale, y compris l’épaisseur, la formulation et les couches de surface typiques. Lorsqu’une usine traite plusieurs catégories de déchets, testez-les séparément avant d’évaluer le traitement combiné.
Les essais doivent couvrir le fonctionnement après que la machine soit réchauffée. À différents moments, enregistrez la continuité de l'alimentation, la charge, la température, la production de poudre conforme et les résultats d'échantillon correspondants pour évaluer des performances durables. Pour les projets en production continue, vérifiez si la durée d’essai est représentative. Comparez les fournisseurs en utilisant les mêmes exigences en matière de poudre et méthodes de test, et enregistrez les différences dans la configuration des équipements.
Dossier du procès |
Informations suggérées |
|---|---|
Matériel |
Source, informations sur la formulation, couches attachées et taille de l'alimentation |
Configuration de l'équipement |
Conditions d'alimentation, de découpe des composants, de refroidissement, de criblage et de recirculation |
Qualité de la poudre |
Résultats d'analyse par tamisage et d'aspect des échantillons correspondants, à partir des enregistrements de la section qualité des poudres |
Sortir |
Production finale de poudre conforme pendant la période d’exploitation correspondante |
Conditions de fonctionnement |
Continuité de l'alimentation, charge, emplacements et relevés de mesure de température et conditions de refroidissement |
Consommation d'énergie |
Enregistrements des compteurs d'électricité, en utilisant les limites de mesure et la méthode de calcul ci-dessous |
Réutilisation en aval |
Performances de production et résultats de l’inspection des produits finis |
Un court essai peut établir l’adéquation de base et les performances de traitement. La durée de vie des couteaux nécessite des enregistrements d'exploitation à plus long terme et ne peut pas être extrapolée directement à partir d'un seul bref test.
Les coûts d'achat doivent couvrir l'étendue de l'équipement, les installations de support nécessaires, l'installation et les pièces de rechange initiales. Les coûts d'exploitation comprennent l'électricité, la découpe et le réaffûtage des composants, la main d'œuvre de maintenance, les temps d'arrêt et la manipulation de poudre non conforme, sans double comptage.
Calculez la consommation d’énergie spécifique comme suit :
Ici, est l'énergie électrique totale mesurée consommée dans les limites de l'équipement et la période de mesure convenues, en kW h. est la masse de poudre finale collectée répondant à la spécification convenue pendant cette période, en tonnes (t). Le résultat, , est exprimé en kW h/t. Divisez une masse de poudre mesurée en kg par 1 000 pour la convertir en tonnes.
Définissez les limites de mesure comme suit :
Équipement : indiquer si le pulvérisateur, la soufflante, le tamis, l'équipement de transport et les auxiliaires de refroidissement sont inclus. Incluez la consommation électrique d'un refroidisseur dans le système concerné lorsqu'il est installé et précisez si l'équipement de pré-concassage est inclus. Utilisez la même limite lorsque vous comparez les options.
Heure : enregistrez le début et la fin de la période de mesure et indiquez si le démarrage, le préchauffage, le fonctionnement au ralenti et l'arrêt sont inclus. L'énergie et la masse finale de poudre conforme doivent correspondre à la même période. Tenez compte du matériel restant dans l’équipement et des travaux en cours au début et à la fin pour éviter les distorsions dues aux périodes de mesure des croisements de sortie.
Résultat : Comptez uniquement la poudre finale conforme, plutôt que la quantité d'alimentation ou le rejet total. Incluez l'énergie utilisée pour traiter le matériau recirculé, mais ne comptez pas ce matériau à plusieurs reprises dans la masse de poudre conforme.
Par exemple, si la consommation mesurée est de 120 kW h et que la production finale de poudre conforme est de 0,8 t au cours de la même période et dans les mêmes limites d'équipement, la consommation d'énergie spécifique est de 150 kW h/t. Ces chiffres illustrent le calcul et ne représentent pas les performances d'une machine particulière.
La puissance nominale du moteur principal est exprimée en kW . Il ne s’agit pas d’une mesure de la consommation réelle d’énergie électrique ou de la consommation d’énergie par tonne de poudre.
Lorsque les données à long terme ne sont pas disponibles, estimez des scénarios en utilisant différentes durées de vie des couteaux, fréquences de maintenance et taux d'utilisation. Énoncez les hypothèses et leur effet sur les coûts totaux.

Mao Yue fabrique en interne des composants de coupe pour pulvérisateur, en utilisant l'usinage CNC et des contrôles dimensionnels critiques pour contrôler les dimensions, les arêtes de coupe et l'ajustement de l'assemblage. Pour les déchets SPC contenant des charges minérales, les clients peuvent discuter des matériaux des couteaux mobiles et des plaques dentées ainsi que des exigences d'usinage directement avec le fabricant, en liant la sélection des composants à leur matériau réel.
Cette capacité fournit également un point de contact direct pour les pièces de rechange. La sélection de nouvelles machines et les commandes de pièces de rechange peuvent être basées sur des dessins, des dimensions et des exigences d'inspection convenus, ce qui facilite la vérification des pièces de rechange par rapport au rotor et aux positions de montage existants. Les clients peuvent également utiliser les enregistrements d'usure pour discuter des spécifications des pièces de rechange et des calendriers de livraison afin de planifier la maintenance.

Mao Yue fournit un support d'essai de matériaux pour évaluer les configurations de lames rotatives, de couteaux fixes et de processus à l'aide des échantillons de rebut SPC des clients. Les clients peuvent utiliser les exigences d'essai décrites ci-dessus lors de la discussion d'une proposition, puis utiliser les résultats pour évaluer la taille de la machine et les ajustements de configuration en fonction de leurs matériaux et de leurs besoins de production.
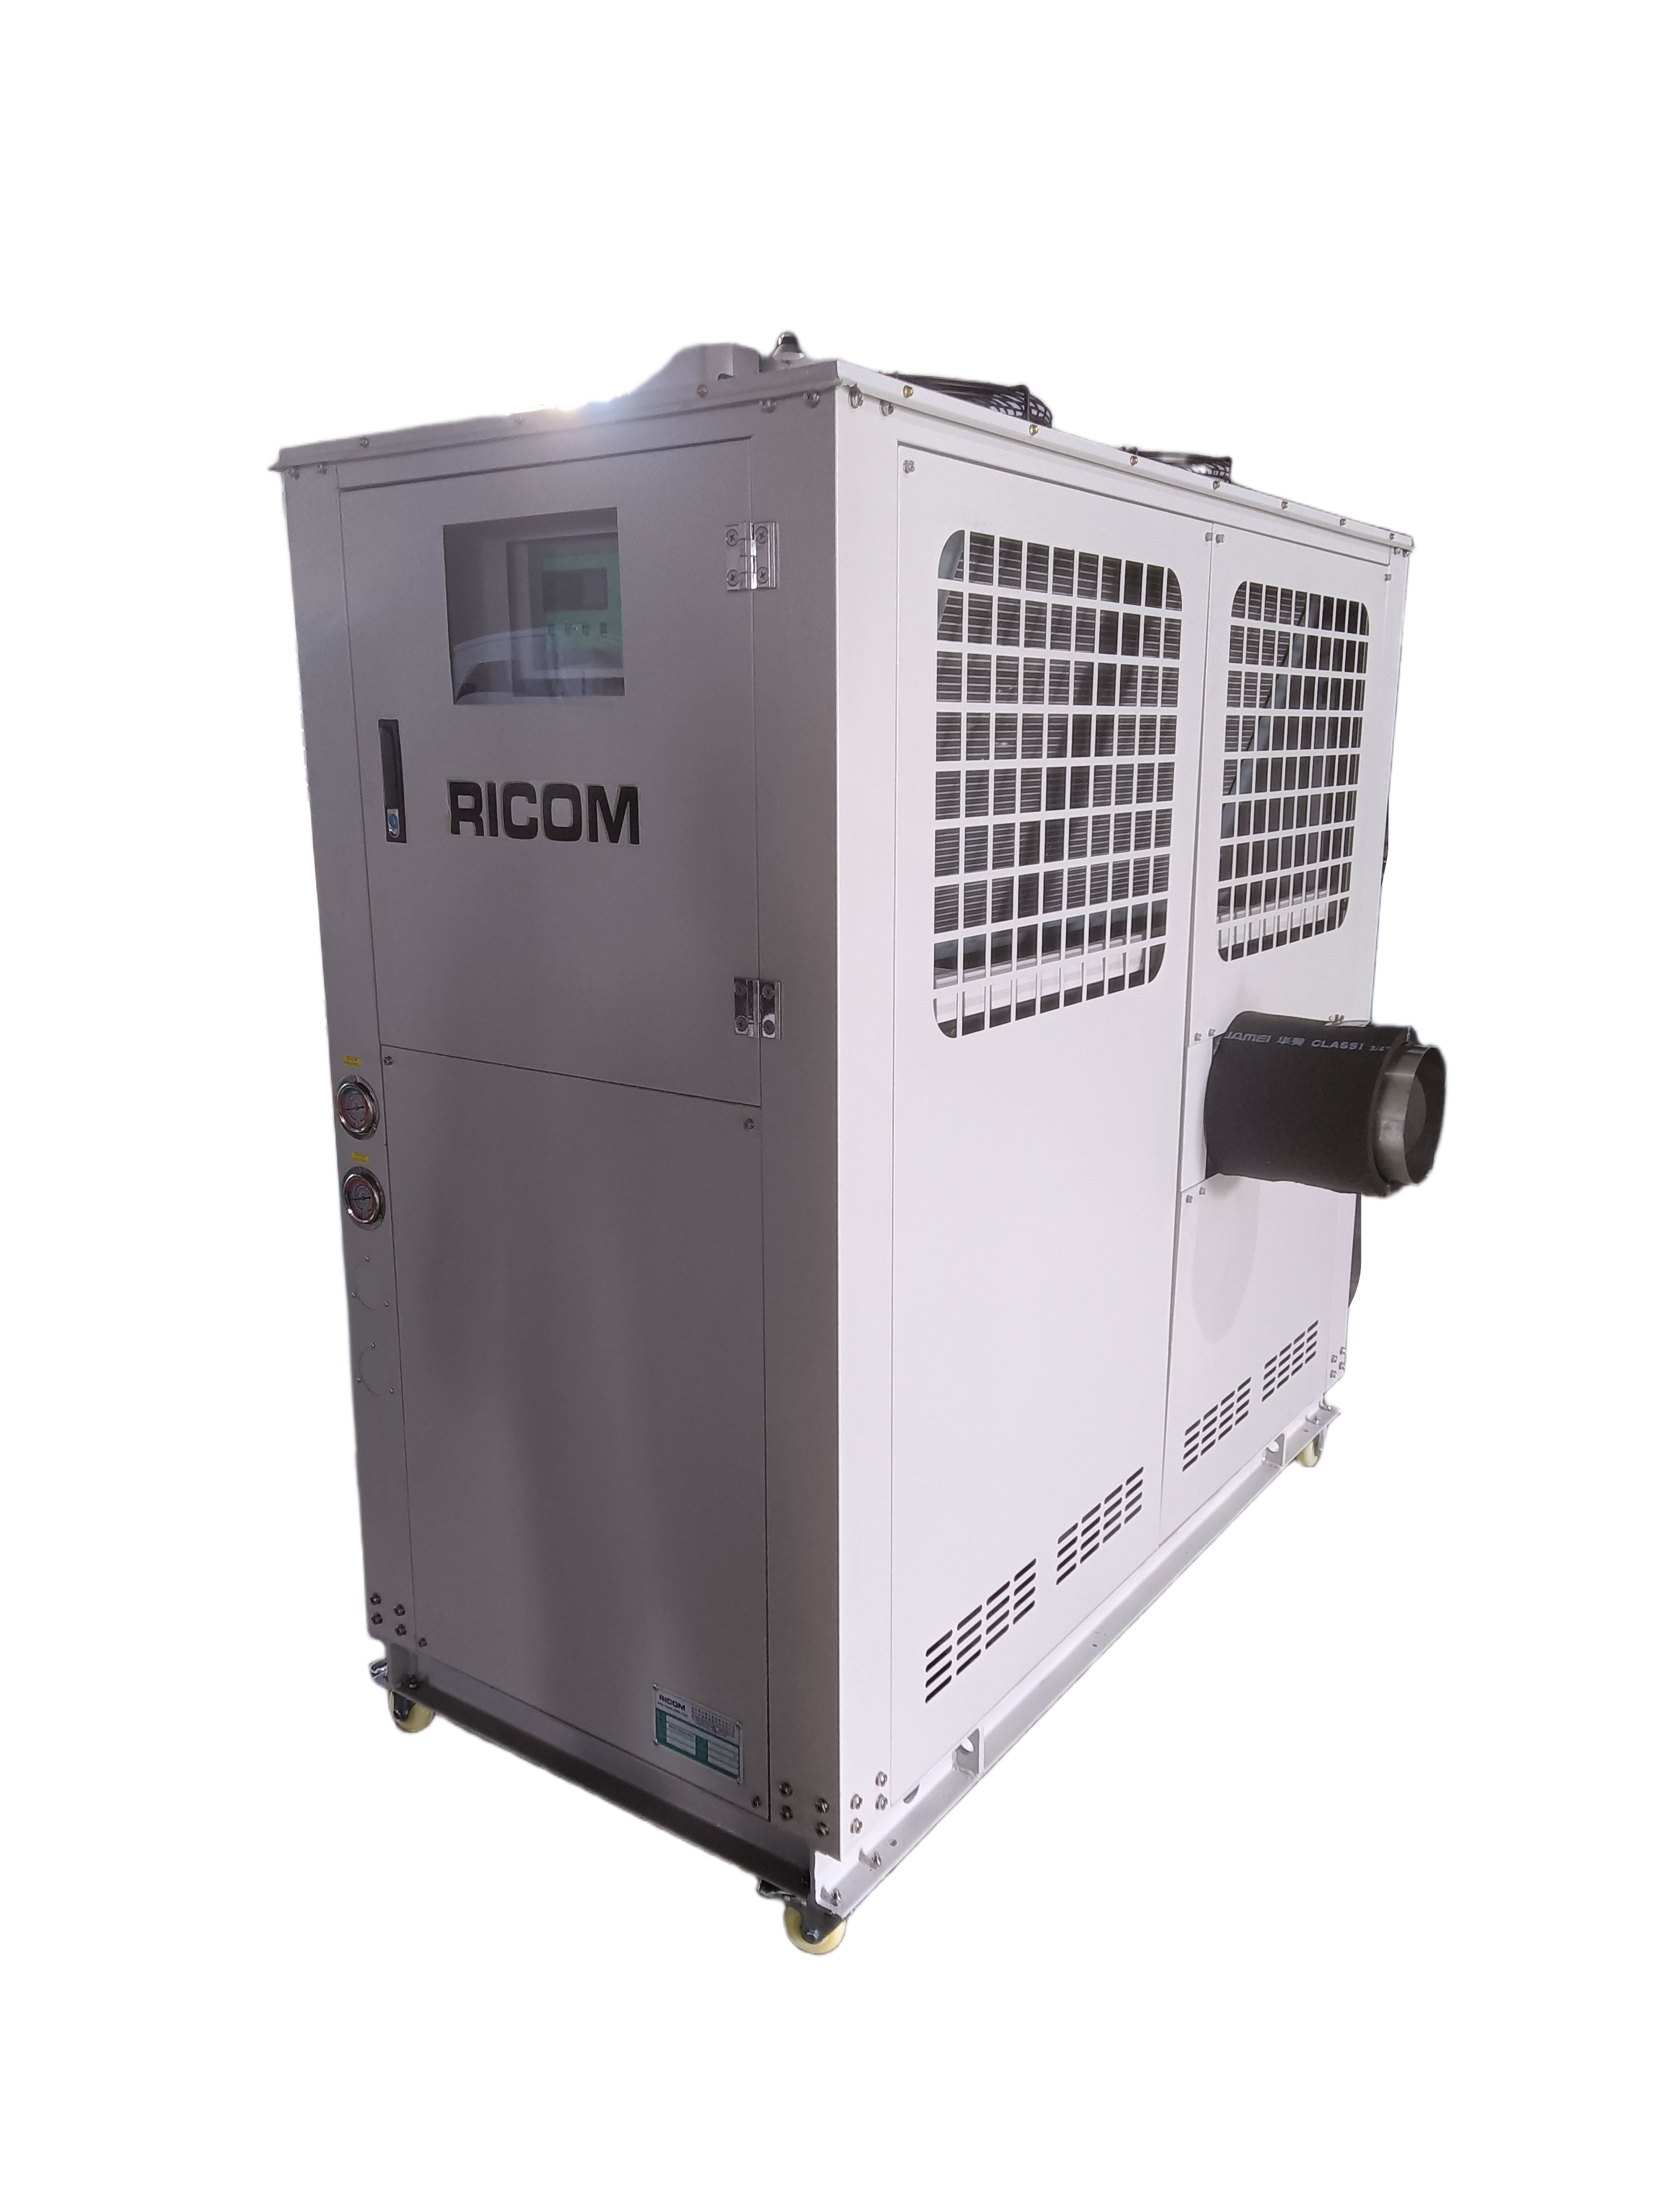
Mao Yue fournit des pulvérisateurs, des équipements de concassage et des pièces associées. Les configurations de refroidissement par air et par eau pour ses pulvérisateurs PVC peuvent être évaluées en fonction du matériau, de la charge de fonctionnement et des conditions du site. Les clients peuvent discuter de l'alimentation, du contrôle de la température, du transport, du criblage et de la collecte au sein d'une seule proposition, en vérifiant les interfaces et les capacités des équipements.
Pour les usines disposant d’équipements existants, cela permet d’identifier quelles unités peuvent être intégrées et quels éléments de support doivent être ajoutés. La définition des exigences d'installation, de l'étendue de la fourniture et du support d'exploitation et de maintenance dans la proposition d'achat réduit le risque de découvrir des interfaces ou des équipements manquants après la livraison.
Préparez les informations suivantes pour vous aider à évaluer les conditions de traitement et la configuration de l'équipement pour votre rebut SPC . Les informations qui reflètent la production réelle facilitent la définition des objectifs des essais et de la portée du devis.
Catégorie d'informations |
Détails suggérés |
|---|---|
Source et composition du matériau |
Photographies de rebuts, le processus qui les génère, la formulation connue et les informations sur les charges |
Matériaux attachés et impuretés |
Présence de couches de surface, de support, d'adhésifs ou d'autres contaminants |
État d'alimentation |
Dimensions, épaisseur, forme et si le concassage est terminé |
Exigences en matière de poudre et de réutilisation |
Taille des particules cibles ou exigences de criblage, produit prévu et processus de réutilisation |
Besoins de production |
Production de poudre conforme requise, heures de fonctionnement prévues et équipement existant |
Équipement de support et portée d’achat |
Pulvérisateur autonome ou ligne intégrée ; électricité, eau, équipement de refroidissement disponibles et conditions d'installation |
Si une spécification complète de la poudre n'est pas encore disponible, commencez par les photographies, la source du matériau et l'utilisation prévue. Mao Yue peut discuter des conditions qui nécessitent des éclaircissements supplémentaires avant de passer aux essais d'échantillons et à la configuration de l'équipement.
Cela dépend de sa taille, de sa forme, de sa composition et des conditions d'alimentation autorisées par la machine. Les grandes planches et les longues bandes doivent généralement être d'abord écrasées. Les petits débris doivent également être vérifiés pour déceler tout corps étranger et tout matériau attaché inadapté.
L’exigence dépend du mélange, de l’alimentation et de l’extrusion en aval. Il n'y a pas de nombre mesh fixe adapté à chaque formulation SPC . Définissez la distribution granulométrique et les limites de particules surdimensionnées, puis confirmez-les par des essais de pulvérisation et de réutilisation.
Ne présumez pas que c’est possible. Identifiez la composition et la proportion de chaque couche et évaluez si une séparation est nécessaire. La capacité d'une machine à traiter un mélange ne garantit pas que la poudre résultante puisse être restituée directement à la formulation originale du revêtement de sol.
Déterminez le taux d'ajout grâce à des essais qui prennent en compte la formulation d'origine, la composition de la poudre recyclée, l'historique du traitement et les exigences du produit fini. Les fournisseurs d'équipements peuvent aider à évaluer les performances de pulvérisation, tandis que la proportion finale de réutilisation doit être étayée par les résultats des tests de production et du produit fini.
Un projet de pulvérisation de ferraille SPC peut suivre quatre étapes : définir le matériau et l'itinéraire de réutilisation, sélectionner l'équipement, le valider par des essais et évaluer les coûts. Incorporez la configuration confirmée, les exigences d’acceptation et l’étendue de la fourniture dans la proposition d’achat.
Si vous envisagez de recycler des SPC déchets de revêtement de sol, vous êtes invités à contactez Mao Yue et partagez les détails de vos matériaux et vos exigences de réutilisation. Nous pouvons travailler à partir de vos conditions de production réelles pour discuter des configurations d'équipement appropriées et des modalités d'essai.

